
Muovinen ruiskumuovaus tai ruiskumuovaus tuottaa suuria määriä muoviosia ruiskumuovauskoneiden avulla.
Jotta voit ymmärtää, miten se toimii, sinulla täytyy olla perustiedot ruiskumuottien työkaluista, mitä ne ovat, miten ne toimivat, mistä ne löytyvät ja mitkä pistomuovausvälineet ovat parhaita erityistehtäviin.
Onneksi tässä artikkelissa kerrotaan kaikki yksityiskohdat, jotka sinun on tiedettävä ennen kuin käytät ruiskumuovaustyökalua:
Mikä on Pistosmold?
Ruiskumuotti tai levy on muoviruiskumuovauksessa käytetty koneistettu työkalu, joka muovaa sulan muovin valmiiksi muovitavaraksi.
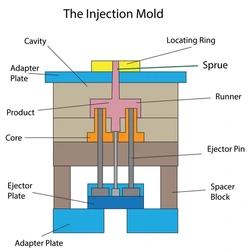
Se on sisäänkäynti, jonka kautta sulanut muovi pääsee ruiskutusyksikön läpi. Injektointimuotin sisäänkäyntiä kutsutaan pöyhkeilyksi, joka yhdistetään juoksijoihin, tunneleihin, jotka yhdistävät hylsyn ontelon kuvaan.
Onkalokuva on ruiskumuotin tyhjä tila, joka muuttaa sulan muovin haluttuun muotoonsa ja kokoonsa.
Yleensä tässä ruiskumuovaustyökalussa voi olla yksi tai useita onkaloita tuotantotilavuudesta riippuen. Yksittäismuotteja kutsutaan yksi-impression-ontelomuotteiksi, kun taas niitä, joissa on useita onkaloja, kutsutaan moni-impression-ontelomuotteiksi.
Mikä on Ejektori Mold?
Ejektorimuotti tai B-levy on se injektiomuovaustyökalun osa, joka toimii ulostulokohtana, jonka kautta muoviosat poistuvat ruiskumuotista.
Kun sula muovimuoti irtoaa, kiinnitysyksikkö liukuu B-levyn ulos ruiskumuotista ja työntää muovituotteet ulos ruiskumuoteista ruiskutusnauloilla.
Mitä ylipolttaminen on?
Ylimuokkaus on prosessi, jonka kautta ruiskumuoti muodostaa useita kerroksia yhden tuotteen ympärille. Tämä tapahtuu ottamalla ruiskun osat uudelleen muotiin.
Tämän prosessin onnistuminen edellyttää kuitenkin erikoisia injektiomuovaustyökaluja, joissa on useita injektioyksikköjä.
Ylimuokkausprosessi on yksinkertainen. Aloitat muovaamalla muovituotteita perusväriaineella, varmistaen, että jätät tilaa enemmän erivärisille muovituotteille.
Ruiskuvalumuotin syöttöaukkotyypit
Pientä aukkoa, joka syntyy muotin avautuessa, kutsutaan portiksi. Muovi kulkee näiden aukkojen kautta muotin pesiin. Ruiskuvalumuoteissa on kaksi pääasiallista porttityyppiä. Ne ovat:
- Automaattisesti katkeavat syöttöaukot: Ne irtoavat ilman käyttäjän toimenpiteitä, mikä vähentää vaurioita ja jälkiä. Tähän ryhmään kuuluvat kuumakanava-, venttiili- ja ulostyöntötappisyöttöaukot.
- Käsin katkaistavat syöttöaukot: Käyttäjä erottaa kappaleet jakokanavista syklin päätyttyä. Tähän ryhmään kuuluvat syöttökanava-, säde- ja limityssyöttöaukot sekä muut vastaavat rakenteet.
Ruiskutusmallit
Ruiskumuotit ovat muodoltaan ja kooltaan erilaisia sen mukaan, minkä muovituotteen haluat valmistaa.
Muovisen ruiskumuotin valmistusprosessiin voi käyttää monenlaisia injektointimuotteja, mutta kaksilevyinen muotti on käytetyin.
Erilaiset ruiskumuotit luokitellaan seuraavasti:
Muotinmurtumien määrä
Yksi tärkeimmistä tavoista erotella ruiskuvalu on muottipesien lukumäärä. Tähän luokkaan kuuluu kolmenlaisia ruiskuvalumuotteja. Ne ovat seuraavat:
- Perhemuotit: Niissä on useita erilaisia muottipesiä, joiden avulla valmistetaan erimuotoisia ja -kokoisia muovikappaleita.
- Yksioikeistomuotit: Sitä käytetään luomaan yksioikoinen osa sykliä kohti, koska niissä on vain yksi reikä. Ne eivät yleensä ole ihanteellisia suurille muovituotannoille, mutta ne ovat halvempia kuin muut.
- Multi-cavity-muotit: Tässä ruiskumuovaustyökalussa on useita identtisiä aukkoja, joilla saadaan aikaan suuria määriä samanlaisia astioita.
Ruokintajärjestelmä
Muoviruiskuvalutyökalut voidaan luokitella myös niiden syöttöjärjestelmän perusteella. Syöttöjärjestelmä koostuu useista kanavista, kuten jakokanavista, porteista ja syöttöholkeista, jotka ohjaavat sulan muovin muotin pesään.
Tässä ovat erityyppiset muotit tässä kategoriassa:
- Eristetty ruiskumuotti: Tässä ruiskumuovauksessa sulaa muovia ohjataan kuumentamattomilla juoksijoilla ontelokuvaan ja patruunalämmittimillä, jotta sulaa muovia ympäröivät kerrokset muodostuvat eristetyiksi paloiksi.
- Kuuma ruiskumuotti: Nämä ovat ruiskumuotteja, joita käytetään ulkoisesti tai sisäisesti kuumennetuissa tangoissa. Muotit on suljettu monikerroksiseen levyyn pysyvästi, jotta ne eivät työntyisi ulos muoviosista.
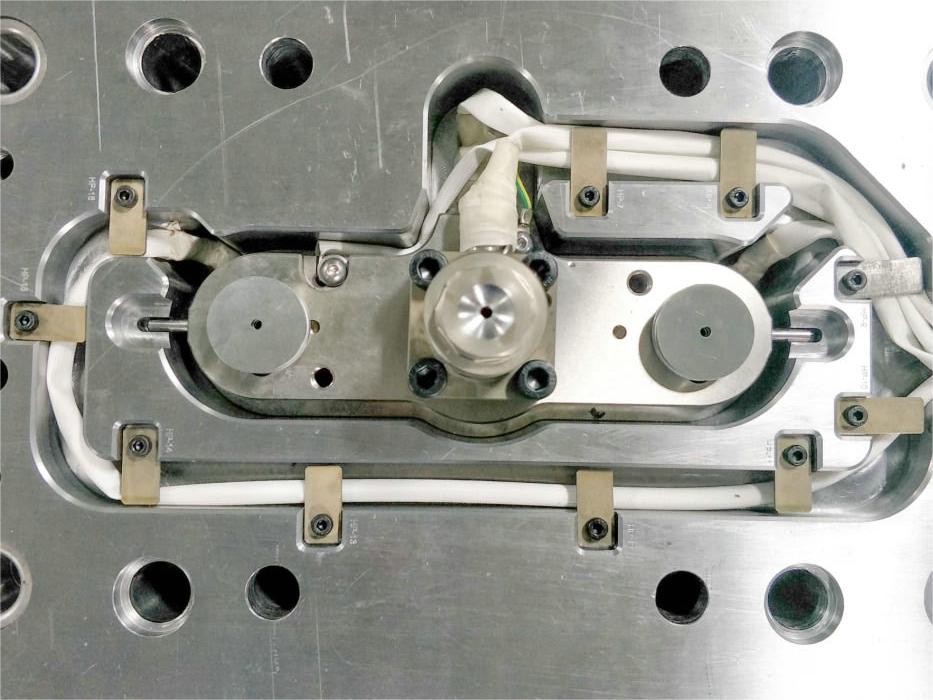
- Kylmäkanavainen ruiskuvalumuotti: Eristetyn kanavamuotin tavoin siinä käytetään lämmittämättömiä jakokanavia sulan muovin johtamiseen muottipesiin. Se sopii erityisesti lämpöherkille muovikappaleille.
Muottilevy
Kuten edellä mainittiin, muotilevyt ovat yksi muottityökaluista, joita käytetään muovipakkausten valmistamiseen. Muottilevyjen määrällä voidaan erottaa toisistaan erilaiset muoviset ruiskutusvälineet. Ne sisältävät seuraavat:
- Kaksilevyinen ruiskumuovaus: Tällä ruiskumuotilla on kohtuuhintaiset työkalukustannukset, ja sitä voidaan käyttää lähes minkä tahansa juoksinjärjestelmän kanssa, mikä tekee siitä satojentuhansien muovinvalmistajien käytetyimmän ruiskumuotin. He kuitenkin tuntevat paremmin yksikattoiset muotit.
- Kolmen levyn ruiskutusmuovaus: Siinä on ylimääräinen stripparilevy, jossa on kaksi eroa, toisin kuin kaksilevyisessä muotissa, jossa on yksi erottava viiva. Nämä viivat erottavat juoksujärjestelmän injektiomuovatuista osista.
- Ruiskumuotti: Se on kallein ruiskumuotti, jota tässä luokassa voi ostaa, mutta se on tehokkaampi ja vähentää kokonaiskäyttökustannuksia. Siinä käytetään myös muutama ruuvipuristimen vetoisuus kussakin syklissä.
Muoviruiskutustyökalujen materiaalivalinta
Työkalujen valinta on yksi huomiotta jääneistä mutta kriittisimmistä ruiskumuovaustyökaluista. Materiaalivalintasi vaikuttaa merkittävästi ruiskumuottityökalujen käyttöikään.
Voit rakentaa muottityökalujasi alumiinilla tai teräksellä. Alumiini ei kuitenkaan ole paras vaihtoehto, kun valmistat erittäin siedettäviä muoviosia. Siksi sitä kannattaa käyttää vain matalakestäviä komponentteja valmistettaessa.
Huomaa myös, että:
- Oikea teräskovuus ja -laatu ovat ratkaisevia, jotta ruiskumuottityökalun kovuus ja kestävyys voidaan tasapainottaa.
- Lasintäytteisten materiaalien muokkaukseen tarvitaan kovempaa terästä, jolla voidaan käyttää työkaluja, kuten juoksijoita ja portteja.
- Teräskovuuden avulla voi myös tuoda teräkselle haurautta, eikä sitä siksi kannata käyttää sivulataukselle alttiiden osien työkaluna.
Tiukan työkalukompleksisuuden ja tiukan sietokyvyn suhde
Työkalujen muottisuunnittelu, kavitaatio ja materiaalit vaikuttavat muovin ruiskutustyökalujen sietokykyyn. Yksinkertaisempi prosessi todennäköisesti saa ja pitää yllä tiukempaa sietokykyä kuin monimutkaiset osat, koska ne voivat vaarantaa tiukan toleranssin, koska on olemassa muita muuttujia, kuten onnettomuuksien määrä, jota on syytä harkita.
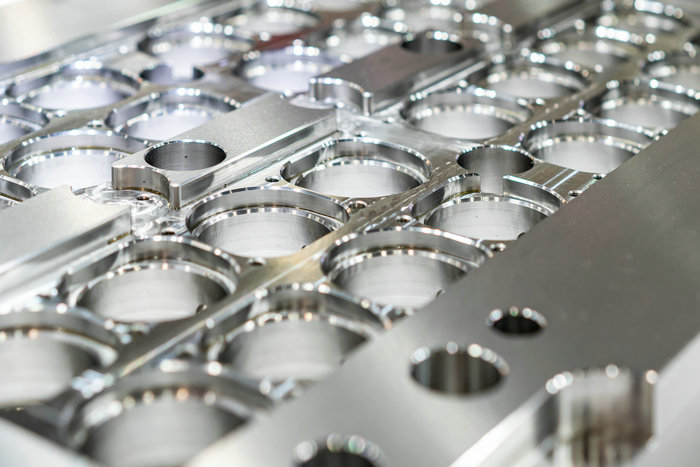
Yleensä tarvitaan hienostuneita ruiskutusmuovaustyökaluja monimutkaisten osien, joissa on lisäominaisuuksia, kuten langat ja alikairaukset. Monimutkaisiin geometrioihin saatetaan tarvita myös lisää pyöriviä mekaanisia vaihteita.
Ruiskutusmuokkaus
Ruiskutusmuovaustyökalujen prosessi on niin monimutkainen. Prosessi voi kuitenkin vaihdella riippuen tuotteista, materiaaleista ja eritelmistä, jotka haluat tavata.
Ruiskutusmuovauksen perusvaiheet ovat kuitenkin seuraavat:
Suunnittelu ja suunnittelu
Injektointimuotiprosessin ensimmäinen vaihe on suunnittelun luominen ja suunnittelu. Siihen kuuluu 3D CAD -mallin luominen ruiskumuotia varten ja sen suorituskyvyn testaaminen, jotta nähdään, tuottaako se haluttuja muotoja, kokoja ja sietokykyä sisältäviä muoviosia simulointiohjelmiston avulla.
Prototyyppi
Seuraava vaihe on prototyypin luominen mallin testaamiseksi. Tämä auttaa sinua päättämään, antaako mallisi toivotun lopputuloksen. Voit myös käyttää tätä vaihetta muotin muotoilun parantamiseen ennen kuin se saavuttaa viimeiset vaiheet.
Työkalujen valmistus
Voit käyttää erilaisia materiaaleja, kuten alumiinia ja terästä, ja tekniikoita, kuten sähköpurkauskoneistus (EDM), CNC-koneistus tai 3D-tulostus valmistaa muotteja.
Moldin karsinta
Ruiskutusmuovauksen seuraava prosessi on useiden testiosien tuottaminen ja muottimuovin ominaisuuksien ja mittojen mittaaminen sen selvittämiseksi, täyttävätkö ne vaaditut vaatimukset ja standardit.
Massatuotanto
Kun tiedät muottisi täyttävän vaatimukset, voit käyttää sitä massatuotantoon. Siinä muotin eri pesät täytetään sulalla muovilla, jonka annetaan jäähtyä ja jähmettyä muotin muotoiseksi.
Ylläpito
Prosessi ei pääty yhteen tuotantoon. Ruiskutusmuoti on säilytettävä, jotta varmistetaan, että se tuottaa edelleen korkealaatuisia tuotteita. Tämä tarkoittaa kuluneiden osien korjaamista, tarvittavien säätöjen tekemistä ja sen puhdistamista aika ajoin.
Plastiikkamullanvalmistusyhtiötä etsittäessä on huomioitavaa
Parhaan tuotantoyrityksen löytäminen omaan injektiomuovausprosessiin voi olla hieman haastavaa. Sinun täytyy tietää, mitä kysymyksiä voit kysyä ja mihin tarvitset vastausta.
Saadaksesi parhaan valmistajan muottiprosessillesi, harkitse seuraavaa:
- Vuosien kokemus: Kokemuksella on merkitystä. Kokemuksellisemmilla valmistusmenetelmillä todennäköisesti saadaan vähemmän vikoja, jolloin kokonaistoimintakustannukset vähenevät.
- Kotimainen valmistus: Haluaisit palkata paikallisen valmistajan hyödyntämään kodin työkaluja.
- Selkeä viestintä: Haluaisit palkata luotettavan valmistajan, joka kertoo, miten prosessi etenee. Pyydä heitä viemään sinut prosessin läpi etukäteen, unohtamatta tiedustella tarvittavia materiaaleja. Katso, miten he esittävät tavoitteensa ja päättävät, ovatko ne sellaisia, joiden kanssa voit kommunikoida.
Yhteenveto
Nyt kun tiedät, miten ruiskutusmuovaustyökalut toimivat, voit aloittaa projektisi. Se on melko yksinkertainen prosessi luoda suuria määriä muoviastioita kohtuullisessa ajassa. Se on myös edullinen ja auttaa sinua tuottamaan laatupaloja mahdollisimman lyhyessä ajassa.







