
Le moulage par injection plastique consiste à fabriquer de grandes quantités de pièces en plastique à l’aide de presses à injection.
Pour comprendre son fonctionnement, il faut connaître les outils de moulage par injection : leur nature, leur fonctionnement, où les trouver et lesquels conviennent le mieux à chaque tâche.
Cet article vous présente les informations nécessaires avant d’utiliser un outillage de moulage par injection :
Qu’est-ce qu’un moule d’injection ?
Un moule d’injection, ou plaque A, est un outil usiné utilisé dans le procédé de moulage par injection plastique. Il transforme le plastique fondu en produits finis.
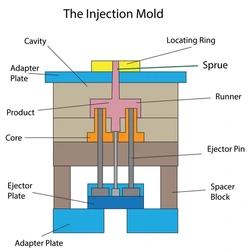
La matière fondue entre par ce point depuis l’unité d’injection. L’entrée du moule s’appelle la bague de carotte. Elle est reliée aux canaux, qui acheminent la matière de la carotte jusqu’à l’empreinte.
L’empreinte est une cavité vide dans le moule d’injection qui donne au plastique fondu la forme et les dimensions souhaitées.
En fonction du volume de production, le moule peut comporter une ou plusieurs empreintes. On parle de moule mono-empreinte ou multi-empreintes.
Qu’est-ce que la plaque d’éjection ?
La plaque d’éjection, ou plaque B, est la partie de l’outillage qui permet aux pièces plastiques de sortir du moule d’injection.
Une fois le plastique moulé, l’unité de fermeture écarte la plaque B pour ouvrir le moule. Des broches d’éjection poussent alors les pièces hors du moule.
Qu’est-ce que le surmoulage ?
Le surmoulage consiste à former plusieurs couches autour d’un même produit. Pour cela, une pièce déjà moulée par injection est replacée dans le moule.
Ce procédé nécessite toutefois un outillage spécialisé doté de plusieurs unités d’injection.
Le processus est simple : commencez par mouler le produit avec la matière de base, en prévoyant suffisamment de place pour ajouter ensuite d’autres plastiques de couleurs différentes.
Types de points d’injection des moules
La petite ouverture par laquelle le plastique entre dans l’empreinte s’appelle le point d’injection. Les moules en comportent principalement deux types :
- Points d’injection à détachement automatique : ils se séparent sans intervention de l’opérateur, ce qui réduit les dommages et les marques. Ils comprennent les points d’injection à canaux chauds, à valve et par broche d’éjection.
- Points d’injection à détachement manuel : l’opérateur doit séparer les pièces des canaux à la fin du cycle. Il peut s’agir de points d’injection directs, en étoile ou en recouvrement, entre autres.
Types de moules d’injection
La forme et la taille du moule dépendent du produit plastique à fabriquer.
Il existe de nombreux types de moules pour le moulage par injection plastique, mais le moule à deux plaques est le plus courant.
Les moules d’injection plastique sont classés selon les critères suivants :
Le nombre d’empreintes
Le nombre d’empreintes est l’un des principaux critères de distinction. On distingue trois types de moules :
- Moules familiaux : ils comportent plusieurs empreintes distinctes et permettent de fabriquer des composants plastiques de formes et de tailles différentes.
- Moules mono-empreinte : ils ne comportent qu’une empreinte et produisent une seule pièce par cycle. Moins adaptés aux grandes séries, ils coûtent généralement moins cher.
- Moules multi-empreintes : ils comportent plusieurs empreintes identiques pour produire de grandes quantités de pièces similaires.
Le système d’alimentation
Les outillages se distinguent aussi par leur système d’alimentation, un ensemble de canaux comprenant les canaux, les points d’injection et les carottes qui dirigent le plastique fondu vers l’empreinte.
Les principaux types de moules de cette catégorie sont :
- Moule à canaux isolés : il utilise des canaux non chauffés pour diriger le plastique fondu vers l’empreinte et des cartouches chauffantes pour former autour de la matière des couches isolantes.
- Moule à canaux chauds : des tiges chauffées à l’intérieur ou à l’extérieur maintiennent le plastique à l’état fondu. Les canaux sont intégrés de façon permanente à une plaque collectrice afin qu’ils ne soient pas éjectés avec les pièces.
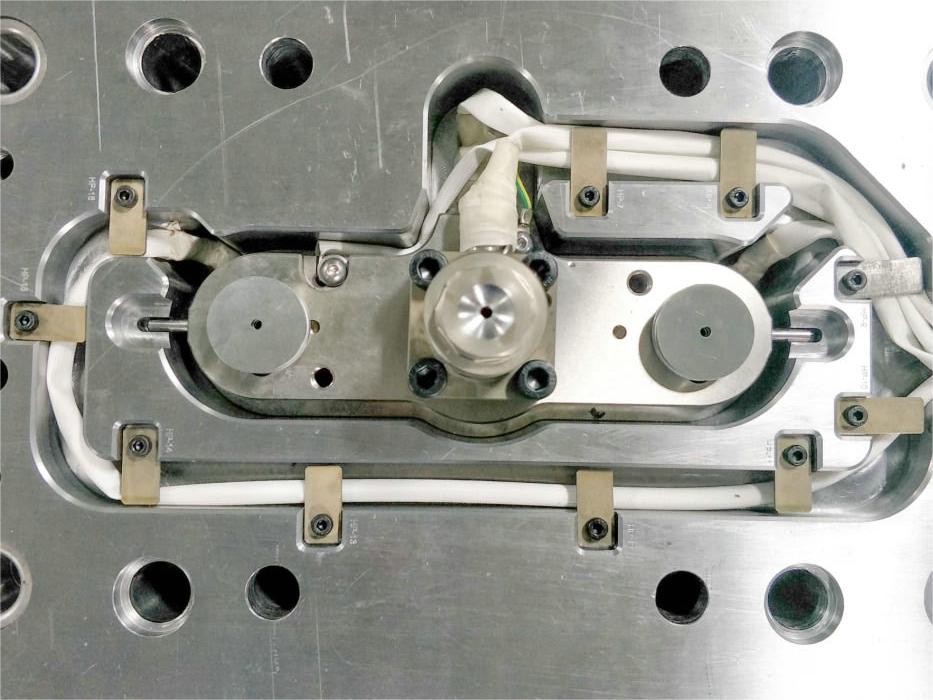
- Moule à canaux froids : comme les canaux isolés, les canaux froids ne sont pas chauffés et dirigent le plastique fondu vers les empreintes. Ils conviennent particulièrement aux composants plastiques sensibles à la chaleur.
Les plaques du moule
Comme indiqué, les plaques de moule font partie de l’outillage utilisé pour fabriquer des contenants en plastique. Le nombre de plaques permet de distinguer plusieurs types de moules :
- Moule d’injection à deux plaques : son outillage est abordable et il convient à presque tous les systèmes de canaux, ce qui en fait le type le plus répandu parmi les fabricants de pièces plastiques. Il est toutefois souvent associé aux moules mono-empreinte.
- Moule d’injection à trois plaques : il comporte une plaque de dévêtissage supplémentaire et deux plans de joint, contre un seul pour le moule à deux plaques. Ces plans séparent le système de canaux des pièces moulées.
- Moule d’injection empilé : c’est le plus coûteux de cette catégorie, mais il est plus efficace et réduit les coûts d’exploitation globaux. Il nécessite également une force de fermeture plus faible à chaque cycle.
Choix des matériaux d’outillage pour le moulage par injection
Le choix du matériau d’outillage est souvent négligé, alors qu’il est déterminant dans la conception d’un outillage de moulage par injection. Il influe fortement sur la durée de vie du moule.
Les moules peuvent être fabriqués en aluminium ou en acier. Toutefois, l’aluminium convient moins aux pièces plastiques exigeant des tolérances serrées. Réservez-le aux composants dont les tolérances sont moins strictes.
Tenez également compte des points suivants :
- La dureté et la nuance de l’acier sont essentielles pour équilibrer la ténacité et la durabilité de l’outillage.
- Pour mouler des matériaux chargés de fibres de verre susceptibles d’user l’outillage, notamment les canaux et les points d’injection, il faut un acier plus dur.
- Un acier trop dur peut toutefois devenir cassant. Il convient donc moins aux éléments d’outillage soumis à des efforts latéraux.
Lien entre la complexité de l’outillage et les tolérances serrées
La conception du moule, le nombre d’empreintes et les matériaux influent sur les tolérances de l’outillage d’injection plastique. Un procédé simple permet généralement d’obtenir et de maintenir des tolérances plus serrées qu’une pièce complexe, qui dépend d’autres variables comme le nombre d’empreintes.
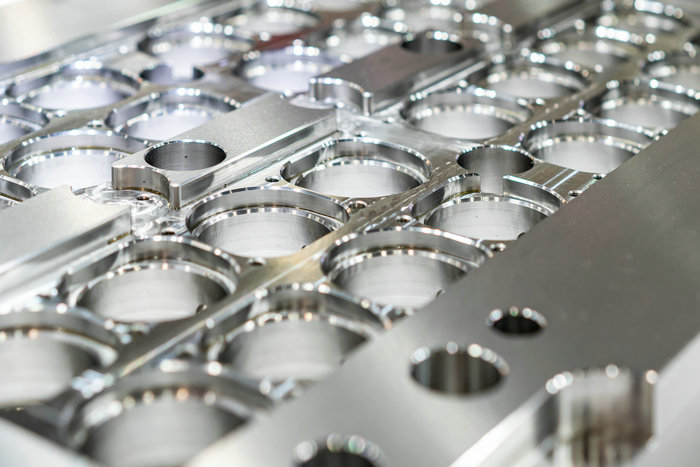
La fabrication de pièces complexes comportant des filetages ou des contre-dépouilles nécessite généralement un outillage d’injection sophistiqué. Des mécanismes rotatifs supplémentaires peuvent aussi être nécessaires pour les géométries complexes.
Étapes de fabrication de l’outillage de moulage par injection
La fabrication de l’outillage d’injection n’est pas particulièrement compliquée. Les étapes peuvent toutefois varier selon les produits, les matériaux et les spécifications à respecter.
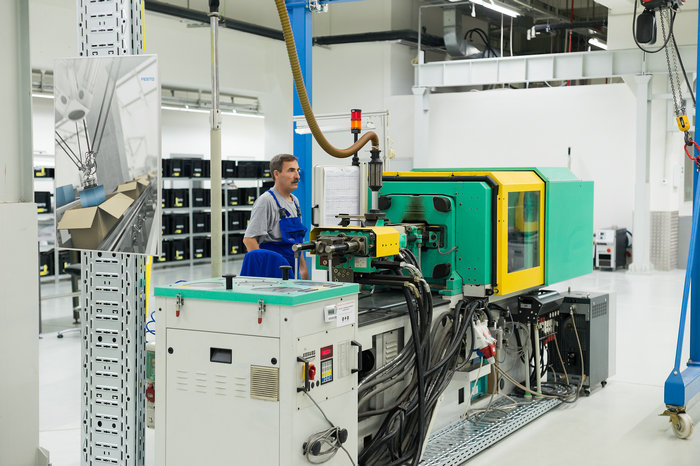
Voici les principales étapes de fabrication de l’outillage de moulage par injection :
Conception et ingénierie
La première étape consiste à concevoir et à étudier le moule. Elle comprend la création d’un modèle CAO 3D et la simulation de ses performances afin de vérifier qu’il produira des pièces de la forme, des dimensions et des tolérances souhaitées.
Prototype
L’étape suivante consiste à fabriquer un moule prototype pour tester la conception. Vous pouvez ainsi vérifier que le modèle répond aux attentes et l’améliorer avant de passer aux étapes finales.
Fabrication de l’outillage
C’est à cette étape que le moule de production est fabriqué. Les matériaux possibles comprennent l’aluminium et l’acier ; les techniques utilisées peuvent inclure l’usinage par électroérosion (EDM), l’usinage CNC ou l’impression 3D.
Qualification du moule
La qualification consiste ensuite à produire plusieurs pièces d’essai et à mesurer leurs propriétés et leurs dimensions afin de vérifier leur conformité aux spécifications et aux normes requises.
Production en série
Une fois le moule qualifié, vous pouvez l’utiliser en production de série. Les empreintes sont remplies de plastique fondu, qui refroidit et se solidifie en prenant la forme du moule.
Maintenance
Le processus ne s’arrête pas après une seule production. Le moule doit être entretenu pour continuer à produire des pièces de qualité : remplacez les éléments usés, effectuez les réglages nécessaires et nettoyez-le régulièrement.
Critères de choix d’un fabricant de moules pour pièces plastiques
Trouver le meilleur fabricant pour un projet de moulage par injection sur mesure peut être difficile. Il faut savoir quelles questions poser et quelles réponses attendre.
Pour choisir le meilleur fabricant pour votre processus de moulage, tenez compte des critères suivants :
- Années d’expérience : l’expérience compte. Les fabricants les plus expérimentés sont susceptibles de produire moins de défauts, ce qui réduit les coûts d’exploitation totaux.
- Fabrication locale : privilégiez un fabricant local afin de bénéficier de ses capacités d’outillage en interne.
- Communication claire : choisissez un fabricant fiable qui vous tient informé de l’avancement du processus. Demandez-lui de vous présenter les étapes au préalable et n’oubliez pas de vous renseigner sur les matériaux nécessaires. Observez la manière dont il expose ses objectifs et déterminez si la communication avec lui vous convient
Conclusion
Maintenant que vous savez comment fonctionnent les outils de moulage par injection plastique, vous pouvez lancer votre projet. La fabrication de grandes quantités de contenants en plastique dans un délai raisonnable est un processus assez simple. Elle est également abordable et vous aidera à produire des pièces de qualité dans les meilleurs délais.






