
Литьё пластмасс под давлением — это массовое производство пластиковых деталей с помощью литьевых машин.
Чтобы понять принцип работы, нужно иметь базовые знания об оснастке для литья под давлением: что это такое, как она работает, где её найти и какая оснастка подходит для конкретных задач.
К счастью, в этой статье собрана вся информация, которую необходимо знать перед использованием оснастки для литья под давлением:
Что такое пресс-форма для литья под давлением?
Пластик для инжекции или пластина — это машинный инструмент, используемый в процессе пластиковой инжекторной формации.
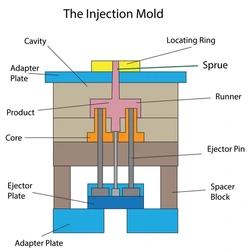
Это входное отверстие, через которое расплавленный пластик поступает из узла впрыска. Входное отверстие пресс-формы называется литниковой втулкой. Она соединена с литниковыми каналами, которые ведут от впускного литника к полости.
Изображение полости представляет собой пустое пространство в инжекторной форме, которое преобразует расплавленную пластмассу в желаемую форму и размер.
В зависимости от объема производства такая оснастка для литья под давлением может иметь одну или несколько полостей. Пресс-формы с одной полостью называются одногнездными, а с несколькими — многогнездными.
Что такое «Эйстор Молд»?
Линия рассеивателя или пластина B является частью инжекторного устройства, которое выступает в качестве точки выхода, через которую пластиковые части выбрасываются из инжекторной формы.
Когда расплавленный пластик формуется, узел смыкания перемещает плиту B от пресс-формы, создавая выход, а затем выталкивающие штифты извлекают пластиковые изделия из пресс-формы.
Что такое перегорелое?
Многослойное формование — это процесс создания нескольких слоев вокруг одного изделия с помощью пресс-формы. Для этого сформованные методом литья под давлением детали повторно помещают в пресс-форму.
Однако для успешного выполнения этого процесса потребуется специализированная оснастка с несколькими узлами впрыска.
Процесс перегоревания прост. Вы начинаете с плетения пластиковых продуктов с использованием материала из базового цвета, чтобы оставить достаточно места, чтобы поместить больше пластиковых продуктов с различными цветами.
Типы впусков в оснастке для литья под давлением
Небольшое отверстие, образующееся при открытии пресс-формы, называется литником. Через эти отверстия пластик поступает в полости пресс-формы. В пресс-формах для литья под давлением есть два основных типа литников:
- Впуски с автоматической обрезкой: они открываются и отделяются автоматически, без участия оператора. Благодаря этому уменьшается риск повреждений и следов на детали. К этой категории относятся впуск горячеканальной системы, клапанный впуск и впуск с выталкивающим штифтом.
- Литники с ручной обрезкой: после завершения цикла оператор должен отделить детали от литниковых каналов. К ним относятся впускной литник, звездчатый литник, нахлесточный литник и другие типы.
Виды впрыскивания
Форма и размер пресс-формы для литья под давлением зависят от пластикового изделия, которое вы хотите изготовить.
В процессе литья пластмасс под давлением можно использовать пресс-формы разных типов, но наиболее распространены двухплитные.
Классификация пресс-форм для литья пластмасс под давлением основана на следующих критериях:
Количество полостей пресс-формы
Один из основных способов различать пресс-формы для литья под давлением — по количеству полостей. В этой категории есть три основных типа пресс-форм:
- Семейные формы. Семейные формы имеют различные формы, и предприятия обрабатывающей промышленности используют их для производства пластиковых компонентов различных форм и размеров.
- Одногнёздные пресс-формы: за один цикл такая форма производит одну деталь, поскольку имеет только одну полость. Обычно они не подходят для крупносерийного производства пластмасс, зато стоят дешевле других вариантов.
- Многогнездные пресс-формы: такая оснастка для литья под давлением имеет несколько одинаковых полостей и позволяет производить большие объемы однотипных контейнеров.
Система откорма
Еще один способ классифицировать оснастку для литья пластмасс под давлением — по системе подачи. Она состоит из каналов, включая литниковые каналы, впускные литники и литниковые втулки, которые направляют расплавленный пластик в полость пресс-формы.
К этой категории относятся следующие типы пресс-форм:
- Пресс-форма с теплоизолированными каналами: при таком литье для направления расплавленного пластика в полость используются ненагреваемые литниковые каналы, а картриджные нагреватели создают вокруг расплава слои, формируя теплоизолированные литниковые остатки.
- Пресс-форма с горячеканальной системой: в таких формах для литья под давлением используются стержни с внешним или внутренним нагревом. Они постоянно заключены в плиту коллектора, чтобы не извлекаться вместе с пластиковыми деталями.
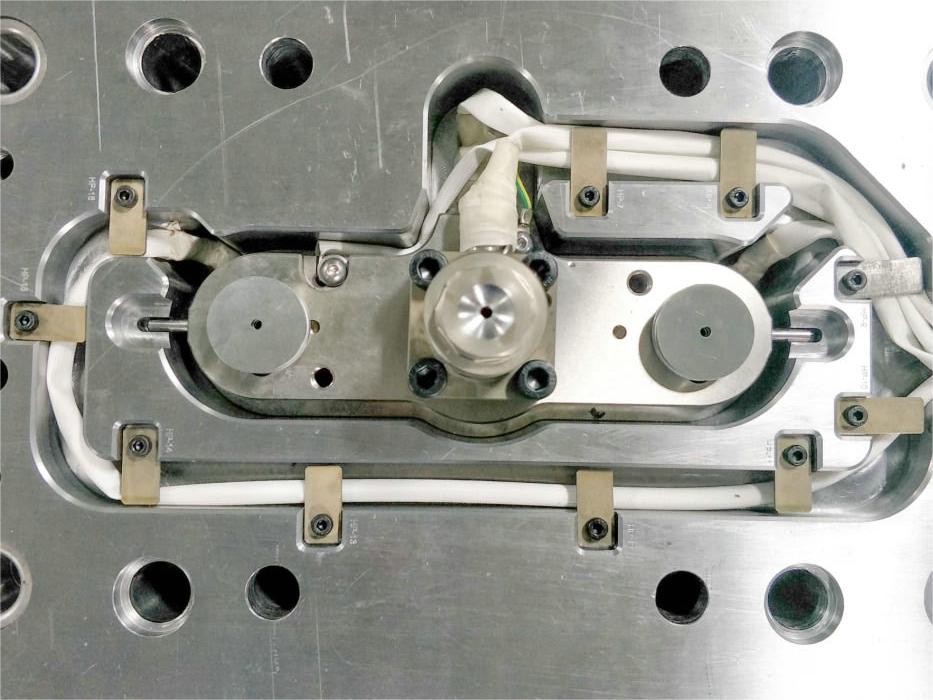
- Пресс-форма с холодноканальной системой: как и в системе с теплоизолированными каналами, здесь используются ненагреваемые каналы, направляющие расплавленный пластик в полости. Поэтому такой вариант особенно хорошо подходит для производства термочувствительных пластиковых деталей.
Плита пресс-формы
Как уже отмечалось, пластиковые пластины являются одним из формирующих инструментов, используемых для изготовления пластиковых контейнеров.
- Двухплитная пресс-форма для литья под давлением: оснастка такого типа доступна по стоимости и подходит почти для любой литниковой системы, благодаря чему это самый распространенный тип пресс-форм среди сотен тысяч компаний, производящих пластмассовые изделия. Однако такие пресс-формы чаще используют с одной полостью.
- Трехзубая инжекторная формация: она имеет дополнительную стриптизёршу с двумя прощальными линиями, в отличие от двухзвуковой формы с одной разовой линией. Эти линии отделяют прогонную систему от инжекторных частей.
- Многоярусная пресс-форма для литья под давлением: в этой категории она самая дорогая, однако работает эффективнее и снижает общие эксплуатационные расходы. Для каждого цикла также требуется небольшое усилие зажимного узла.
Отбор материала для наведения пластикового впрыска
Выбор материала оснастки — один из самых часто упускаемых из виду, но при этом важнейших аспектов проектирования оснастки для литья под давлением. Выбранный материал существенно влияет на срок службы пресс-формы.
Вы можете построить свои лепестки с использованием алюминия или стали. Однако алюминий не лучший вариант при производстве высокотерпимых пластиковых частей. Поэтому следует использовать его только при производстве низкотерпимых компонентов.
Следует также отметить, что:
- Правильные твёрдость и марка стали имеют решающее значение для сочетания прочности и долговечности оснастки пресс-формы.
- Для формования материалов, наполненных стекловолокном и способных изнашивать элементы оснастки, например разводящие каналы и впуски, потребуется более твёрдая сталь.
- Вы также можете использовать твердость стали, чтобы привнести хрупкость стали, и поэтому это не лучшее средство, которое можно использовать для изготовления компонентов, уязвимых для боковой загрузки.
Взаимосвязь между сложностью и терпимостью к жесткому наставничеству
Конструкция пресс-формы, число полостей и материалы влияют на допуски оснастки для литья пластмасс под давлением. В простом процессе, скорее всего, проще получить и поддерживать более жесткий допуск, чем при изготовлении сложных деталей: на точность влияют и другие переменные, например количество полостей.
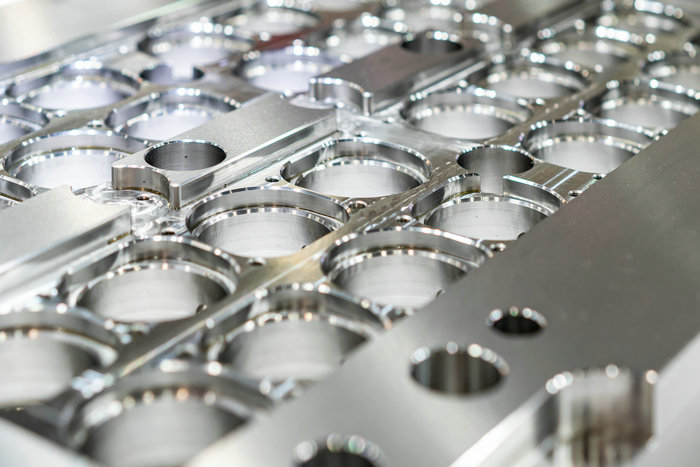
Как правило, для производства сложных деталей с добавляемыми характеристиками, такими как нитки и подрезки, вам также могут потребоваться дополнительные вращающиеся механические передачи в случае сложных геометрий.
Процесс изготовления оснастки для литья под давлением
Процесс изготовления оснастки для литья под давлением не слишком сложен. Однако он может меняться в зависимости от изделий, материалов и требований, которым необходимо соответствовать.
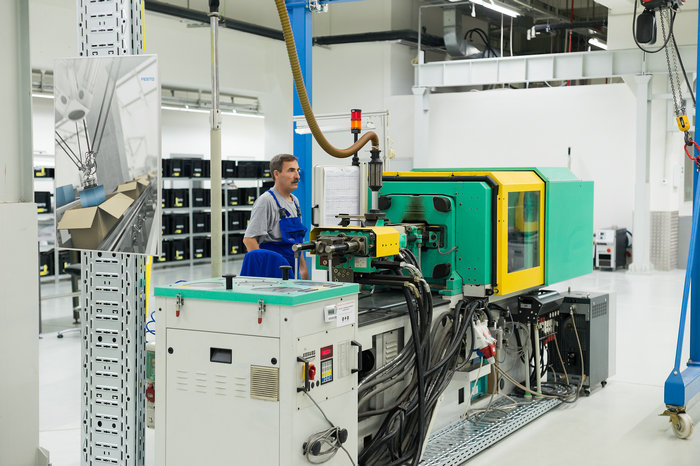
Основные этапы процесса литья под давлением таковы:
Проектирование и инженерное обеспечение
Первая стадия процесса инжекторной формации — проектирование и проектирование. Она предусматривает создание 3D модели инжекторной формы и проверку ее эффективности, с тем чтобы проверить, производят ли пластиковые части с желаемыми формами, размерами и допусками, используя имитирующее программное обеспечение.
Прототип
Следующий этап — изготовление прототипа пресс-формы для проверки конструкции. Это поможет определить, обеспечит ли ваша модель желаемый результат. На этом этапе также можно улучшить конструкцию пресс-формы до перехода к завершающим стадиям.
Инструменты
Здесь изготавливается готовая пресс-форма. Для этого можно использовать различные материалы, например алюминий и сталь, а также такие технологии, как электроэрозионная обработка (EDM), обработка на станках с ЧПУ или 3D-печать.
Квалификационная квалификация
Следующий процесс использования инжекторных инструментов предполагает производство нескольких испытательных частей и измерение свойств и размеров формованной пластмассы, с тем чтобы убедиться в том, отвечают ли они требуемым спецификациям и стандартам.
Массовое производство
После того как вы убедились, что пресс-форма соответствует требованиям, ее можно использовать для массового производства. Для этого полости пресс-формы заполняют расплавленным пластиком и дают ему достаточно времени, чтобы охладиться, затвердеть и принять форму пресс-формы.
Техническое обслуживание
Производственный процесс не ограничивается одним циклом. Чтобы литьё под давлением и дальше обеспечивало высокое качество продукции, необходимо поддерживать оборудование в исправном состоянии. Для этого требуется ремонтировать изношенные детали, выполнять необходимые регулировки и периодически проводить очистку.
Вещи, которые нужно учитывать, когда ищешь пластиковую фабрику по производству льда
Выбрать лучшую компанию для изготовления изделий методом литья под давлением по индивидуальному заказу может быть непросто. Нужно знать, какие вопросы задать и какие ответы получить.
Чтобы получить лучшего производителя для процесса формования, рассмотрим следующее:
- Годы опыта: опыт имеет важное значение.
- Внутреннее производство: Вы бы хотели нанять местного производителя, чтобы воспользоваться внутренними инструментами.
- Свободные сообщения: Вы хотите нанять надежного производителя, который позволит вам узнать, как идет процесс. Попросите их пройти процесс заранее, не забывая о том, какие материалы нужны. Посмотрите, как они представляют свои цели и решают, можно ли с ними общаться.
Заключение
Теперь, когда вы знаете, как работает оснастка для литья пластмасс под давлением, можно приступать к проекту. В больших объёмах пластиковые контейнеры можно изготавливать довольно просто и за разумное время. Этот способ также доступен по цене и позволяет в кратчайшие сроки выпускать качественные изделия.







