
プラスチック射出成形とは、射出成形機を使って大量のプラスチック部品を製造する方法です。
仕組みを理解するには、射出成形金型の基本的な知識が必要です。金型とは何か、どのように機能するのか、どこで入手できるのか、また作業ごとに最適な射出成形金型はどれかを知っておきましょう。
この記事では、射出成形金型を使用する前に知っておくべき情報を詳しくご紹介します。
射出成形金型とは?
射出成形金型、またはAプレートは、プラスチック射出成形で使用する加工済みの工具です。溶融プラスチックを成形し、製品に仕上げます。
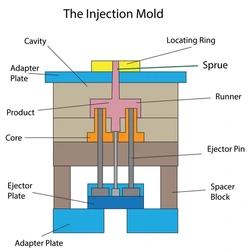
射出ユニットから溶融プラスチックを通す入口です。射出成形金型の入口はスプルーブッシュと呼ばれます。スプルーブッシュは、スプルーとキャビティをつなぐ流路であるランナーに接続されています。
キャビティは射出成形金型内の空間で、溶融プラスチックを目的の形状とサイズに成形します。
一般に、この射出成形金型には、生産量に応じて1つまたは複数のキャビティが設けられます。キャビティが1つの金型は単一キャビティ金型、複数ある金型は多キャビティ金型と呼ばれます。
エジェクター金型とは?
エジェクター金型、またはBプレートは、射出成形金型の一部で、成形品を金型から押し出すための出口として機能します。
溶融プラスチックが成形されると、型締めユニットがBプレートを射出成形金型からスライドさせて出口を作り、エジェクターピンでプラスチック製品を金型の外へ押し出します。
オーバーモールディングとは?
オーバーモールディングとは、射出成形品を再び金型に入れ、1つの製品の周囲に複数の層を成形する工程です。
この工程を成功させるには、複数の射出ユニットを備えた専用の射出成形金型が必要です。
オーバーモールディングの工程はシンプルです。まずベースカラーの材料でプラスチック製品を成形し、異なる色のプラスチックを追加できる十分なスペースを確保します。
射出成形金型のゲートの種類
金型を開いたときにできる小さな開口部をゲートと呼びます。プラスチックはこの開口部から金型のキャビティに入ります。射出成形金型のゲートは主に次の2種類です。
- 自動カットゲート:作業者が操作しなくても自動的に開くゲートです。これにより、成形品の損傷や跡を減らせます。ホットランナーゲート、バルブゲート、エジェクターピンゲートなどがあります。
- 手動カットゲート:成形サイクルの完了後、作業者が成形品とランナーを切り離す必要があるゲートです。スプルーゲート、スパイダーゲート、オーバーラップゲートなどがあります。
射出成形金型の種類
射出成形金型は、製造するプラスチック製品に応じて形状やサイズが異なります。
プラスチック射出成形にはさまざまな種類の金型を使用できますが、最も一般的なのは2プレート金型です。
プラスチック射出成形金型は、次の基準で分類されます。
金型キャビティの数
射出成形金型を分類する主な方法の1つは、キャビティの数です。この分類には次の3種類があります。
- ファミリー金型:形状の異なる複数のキャビティを備えています。製造会社は、さまざまな形状やサイズのプラスチック部品の製造に使用します。
- 単一キャビティ金型:キャビティが1つだけのため、1サイクルにつき成形品を1つ製造します。大量生産には通常向きませんが、ほかの金型より低コストです。
- 多キャビティ金型:同一形状のキャビティを複数備え、同じ容器を大量に生産できます。
供給システム
プラスチック射出成形金型は、供給システムによっても分類できます。供給システムは、ランナー、ゲート、スプルーなど、溶融プラスチックを金型のキャビティへ導く流路の集合体です。
この分類には、次の種類の金型があります。
- 断熱ランナー射出成形金型:加熱されていないランナーで溶融プラスチックをキャビティへ導き、カートリッジヒーターでプラスチックの周囲に層を形成して、断熱されたコールドスラグを作ります。
- ホットランナー射出成形金型:外部または内部から加熱するロッドを使用する射出成形金型です。金型はマニホールドプレート内に固定され、成形品と一緒に排出されない構造になっています。
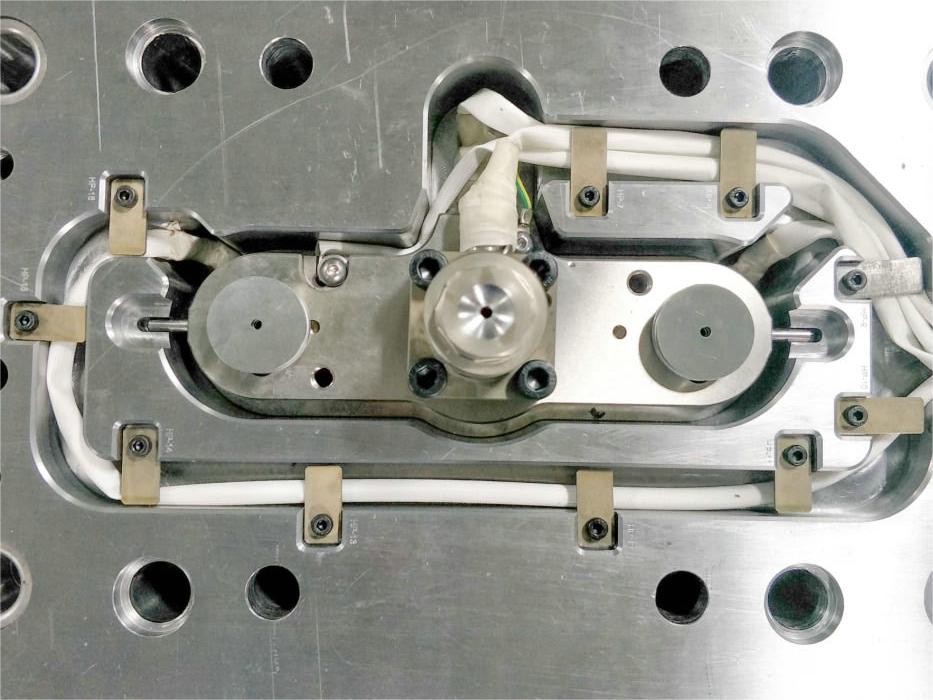
- コールドランナー射出成形金型:断熱ランナー射出成形金型と同様に、加熱されていないランナーで溶融プラスチックをキャビティへ導きます。そのため、熱に弱いプラスチック部品の製造に最適です。
金型プレート
前述のとおり、金型プレートはプラスチック容器の製造に使われる成形工具の1つです。金型プレートの数によって、さまざまなプラスチック射出成形金型を分類できます。主な種類は次のとおりです。
- 2プレート射出成形:金型費用を抑えられ、ほぼすべてのランナーシステムに対応します。そのため、数十万社に上るプラスチック製造会社で最も広く使用されています。ただし、単一キャビティ金型との組み合わせが一般的です。
- 3プレート射出成形:パーティングラインが1本の2プレート金型とは異なり、パーティングラインが2本あり、追加のストリッパープレートを備えています。このラインによってランナーシステムと射出成形品を分離します。
- スタック射出成形金型:この分類の中で最も高価ですが、効率に優れ、全体的な運用コストを削減できます。また、各サイクルで必要な型締め力も小さくて済みます。
プラスチック射出成形金型の材料選定
金型材料の選定は、見落とされがちですが、射出成形金型の設計において非常に重要です。選ぶ材料は、射出成形金型の寿命に大きく影響します。
金型にはアルミニウムまたは鋼材を使用できます。ただし、高い公差精度が求められるプラスチック部品の製造には、アルミニウムは最適ではありません。そのため、公差要件の緩い部品の製造にのみ使用してください。
また、次の点にもご注意ください。
- 射出成形金型の靭性と耐久性のバランスを保つには、鋼材の適切な硬度とグレードが重要です。
- ランナーやゲートなどの金型部品を摩耗させるガラス繊維入り材料を成形する場合は、より硬い鋼材が必要です。
- 鋼材の硬度を高めると、脆くなることがあります。そのため、横荷重がかかりやすい金型部品には適していません。
金型の複雑さと高精度公差の関係
金型設計、キャビティ数、材料は、プラスチック射出成形の公差に影響します。複雑な部品では、キャビティ数など考慮すべき変数が増えて公差の維持が難しくなるため、よりシンプルな工程のほうが厳しい公差を実現・維持しやすい傾向があります。
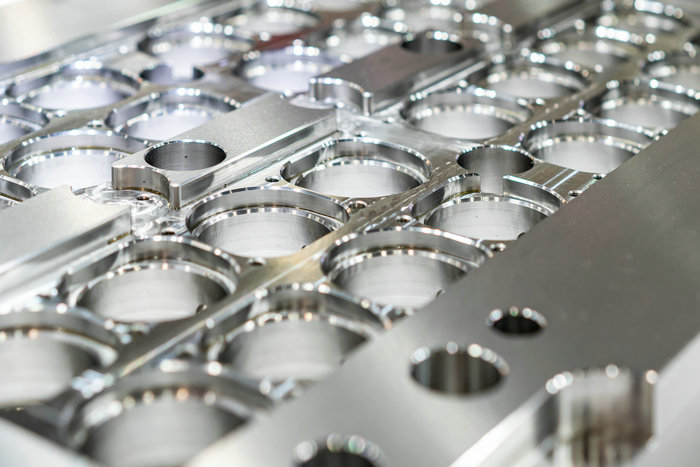
ねじ山やアンダーカットなどの形状を備えた複雑な部品を製造するには、一般に高度なプラスチック射出成形金型が必要です。形状が複雑な場合は、回転式の機械ギアを追加する必要もあります。
射出成形金型の製造工程
射出成形金型の製造工程はそれほど複雑ではありません。ただし、製品や材料、満たすべき仕様によって異なる場合があります。
射出成形工程の基本的な段階は次のとおりです。
設計・エンジニアリング
射出成形工程の最初の段階は、設計とエンジニアリングです。射出成形金型の3D CADモデルを作成し、シミュレーションソフトウェアで性能を検証して、目的の形状、サイズ、公差を備えたプラスチック部品を製造できるか確認します。
試作
次に、設計を検証するための試作金型を製作します。これにより、モデルが期待どおりの結果を出せるか判断できます。また、最終段階に進む前に金型設計を改善することもできます。
金型製作
この段階で実際の金型を製作します。アルミニウムや鋼材などの材料に加え、放電加工(EDM)、CNC加工、3Dプリントなどの技術を用いて金型を製造できます。
金型の認定
射出成形金型の次の工程では、試作品を複数製作し、成形したプラスチックの特性や寸法を測定して、必要な仕様や規格を満たしているか確認します。
量産
金型が適格であることを確認できたら、量産に使用できます。さまざまな金型キャビティに溶融プラスチックを充填し、冷却・固化して金型の形状になるまで十分な時間を置きます。
メンテナンス
製造工程は一度の生産で終わりではありません。高品質な製品を継続して生産できるよう、射出成形設備をメンテナンスする必要があります。摩耗した部品の修理、必要な調整、定期的な清掃を行います。
プラスチック金型メーカーを選ぶ際のポイント
カスタム射出成形を依頼する最適なメーカーを見つけるのは、少し難しいかもしれません。どのような質問をすべきか、またどのような回答が必要かを把握しておきましょう。
成形工程に最適なメーカーを選ぶには、次の点を検討してください。
- 経験年数:経験は重要です。経験豊富なメーカーは不良品の発生を抑えやすく、総運用コストの削減につながります。
- 国内製造:社内での金型製作を活用できるよう、国内のメーカーへの依頼を検討しましょう。
- 明確なコミュニケーション:工程の進捗をきちんと共有してくれる、信頼できるメーカーを選びましょう。事前に工程の説明を依頼し、必要な材料についても忘れずに確認してください。目標をどのように提示するかを見て、円滑にやり取りできる相手かどうか判断しましょう。
まとめ
プラスチック射出成形金型の仕組みがわかったら、プロジェクトを始めましょう。比較的シンプルな工程で、妥当な期間内にプラスチック容器を大量生産できます。費用も手頃で、短期間で高品質な製品を製造するのに役立ちます。







