
Kunststoffspritzguss bezeichnet die Herstellung großer Mengen von Kunststoffteilen mit Spritzgießmaschinen.
Um zu verstehen, wie das Verfahren funktioniert, sollten Sie die Grundlagen der Spritzgusswerkzeuge kennen: was sie sind, wie sie funktionieren, wo sie erhältlich sind und welche Werkzeuge sich für bestimmte Aufgaben eignen.
Dieser Artikel enthält alle wichtigen Informationen, die Sie vor der Bedienung eines Spritzgusswerkzeugs benötigen:
Was ist eine Spritzgussform?
Eine Spritzgussform, auch A-Platte genannt, ist ein bearbeitetes Werkzeug, das im Kunststoffspritzguss eingesetzt wird. Sie formt geschmolzenen Kunststoff zu fertigen Kunststoffprodukten.
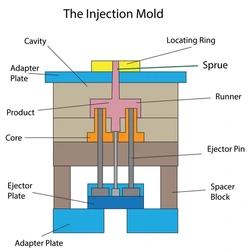
ist der Eintrittspunkt, durch den der geschmolzene Kunststoff aus der Spritzeinheit fließt. Der Eingang der Form wird als Angussbuchse bezeichnet. Sie ist mit Angusskanälen verbunden, die den Anguss mit den Formhohlräumen verbinden.
Der Formhohlraum ist der freie Raum in der Spritzgussform, in dem der geschmolzene Kunststoff die gewünschte Form und Größe erhält.
Je nach Produktionsmenge kann diese Form einen oder mehrere Hohlräume haben. Formen mit einem Hohlraum werden als Einfachkavitätenformen bezeichnet; Formen mit mehreren Hohlräumen als Mehrfachkavitätenformen.
Was ist eine Auswerferform?
Die Auswerferform, auch B-Platte genannt, ist der Teil des Spritzgusswerkzeugs, der als Austrittsbereich dient, durch den die Kunststoffteile aus der Form ausgeworfen werden.
Während der Kunststoff erstarrt, verschiebt die Schließeinheit die B-Platte und öffnet so einen Auslass. Auswerferstifte drücken die Kunststoffprodukte anschließend aus der Spritzgussform.
Was ist Umspritzen?
Beim Umspritzen entstehen mehrere Materialschichten um ein Produkt. Dafür werden bereits spritzgegossene Teile erneut in eine Form eingelegt und umspritzt.
Für einen erfolgreichen Prozess benötigen Sie jedoch spezielle Spritzgusswerkzeuge mit mehreren Spritzeinheiten.
Der Umspritzprozess ist einfach. Zunächst werden Kunststoffteile aus einem Grundmaterial gefertigt. Dabei muss genügend Platz für zusätzliche Kunststoffteile in anderen Farben bleiben.
Anschnittarten bei Spritzgusswerkzeugen
Die kleine Öffnung, die beim Öffnen der Form entsteht, wird Anschnitt genannt. Durch diese Öffnungen gelangt Kunststoff in die Formhohlräume. Spritzgussformen haben zwei Hauptarten von Anschnitten:
- Automatisch abgetrennte Anschnitte: Sie öffnen sich automatisch, ohne dass ein Bediener eingreifen muss. Dadurch entstehen weniger Schäden und Spuren. Dazu gehören Heißkanal-, Ventil- und Auswerferstiftanschnitte.
- Manuell abgetrennte Anschnitte: Nach jedem Zyklus muss ein Bediener die Teile von den Angusskanälen trennen. Dazu zählen Anguss-, Spinnen- und Überlappungsanschnitte sowie weitere Ausführungen.
Arten von Spritzgussformen
Spritzgussformen unterscheiden sich je nach herzustellendem Kunststoffprodukt in Form und Größe.
Für den Kunststoffspritzguss gibt es viele Formtypen. Am häufigsten werden jedoch Zweiplattenformen verwendet.
Spritzgussformen für Kunststoff lassen sich nach folgenden Kriterien einteilen:
Anzahl der Formhohlräume
Eine wichtige Unterscheidung bei Spritzgussformen betrifft die Anzahl der Formhohlräume. In dieser Kategorie gibt es drei verschiedene Typen:
- Familienformen: Familienformen verfügen über mehrere unterschiedliche Hohlräume. Hersteller nutzen sie, um Kunststoffkomponenten in verschiedenen Formen und Größen herzustellen.
- Einfachkavitätenformen: Sie stellen pro Zyklus nur ein Formteil her, da sie nur einen Hohlraum haben. Für große Produktionsmengen sind sie meist weniger geeignet, dafür jedoch günstiger als andere Formen.
- Mehrfachkavitätenformen: Dieses Spritzgusswerkzeug besitzt mehrere identische Hohlräume und ermöglicht die Fertigung großer Mengen gleichartiger Behälter.
Zuführsystem
Spritzgusswerkzeuge lassen sich auch nach ihrem Zuführsystem unterscheiden. Dieses besteht aus Kanälen, darunter Angusskanäle, Anschnitte und Angüsse, die die Kunststoffschmelze in den Formhohlraum leiten.
Zu dieser Kategorie gehören folgende Formtypen:
- Spritzgussform mit isoliertem Angusskanal: Bei diesem Verfahren leiten unbeheizte Kanäle die Kunststoffschmelze in den Formhohlraum. Patronenheizungen bilden Schichten um die Schmelze und erzeugen so isolierte Angussreste.
- Heißkanalform: Diese Spritzgussformen verwenden außen oder innen beheizte Verteiler. Sie sind dauerhaft in einer Verteilerplatte eingeschlossen, damit sie nicht zusammen mit den Kunststoffteilen ausgeworfen werden.
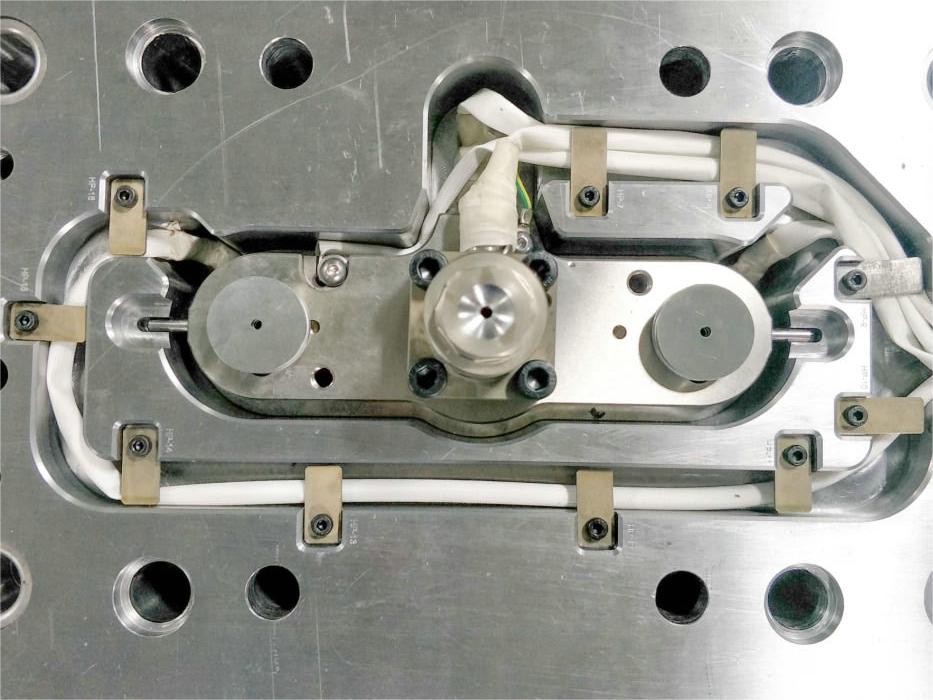
- Kaltkanalform: Wie bei der Form mit isoliertem Angusskanal leiten unbeheizte Kanäle die Kunststoffschmelze in die Kavitäten. Sie eignet sich besonders für hitzeempfindliche Kunststoffkomponenten.
Formplatten
Wie erwähnt, gehören Formplatten zu den Werkzeugen für die Herstellung von Kunststoffbehältern. Auch anhand der Anzahl der Formplatten lassen sich Spritzgusswerkzeuge unterscheiden:
- Zweiplatten-Spritzgussform: Die Werkzeugkosten sind günstig und sie ist mit nahezu jedem Angusskanalsystem kompatibel. Deshalb ist sie bei Hunderttausenden Kunststoffherstellern die am häufigsten verwendete Form. Allerdings wird sie vor allem für Einfachkavitätenformen genutzt.
- Dreiplatten-Spritzgussform: Im Unterschied zur Zweiplattenform mit einer Trennfuge verfügt sie über eine zusätzliche Abstreifplatte und zwei Trennfugen. Diese trennen das Angusskanalsystem von den Spritzgussteilen.
- Etagen-Spritzgussform: Sie ist die teuerste Form in dieser Kategorie, arbeitet jedoch effizienter und senkt die Gesamtbetriebskosten. Außerdem benötigt sie pro Zyklus weniger Schließkraft.
Werkstoffauswahl für Kunststoff-Spritzgusswerkzeuge
Die Werkstoffauswahl ist ein häufig übersehener, aber entscheidender Aspekt der Konstruktion von Spritzgusswerkzeugen. Ihre Wahl beeinflusst die Lebensdauer des Werkzeugs erheblich.
Spritzgusswerkzeuge können aus Aluminium oder Stahl gefertigt werden. Aluminium ist jedoch nicht die beste Wahl für Kunststoffteile mit engen Toleranzen. Verwenden Sie es daher nur für Komponenten mit weniger strengen Toleranzanforderungen.
Beachten Sie außerdem:
- Die richtige Härte und Güte des Stahls sind entscheidend, um Festigkeit und Haltbarkeit des Spritzgusswerkzeugs auszubalancieren.
- Für glasfasergefüllte Materialien, die Werkzeugteile wie Angusskanäle und Anschnitte abnutzen können, benötigen Sie härteren Stahl.
- Mit der Stahlhärte lässt sich auch die Sprödigkeit beeinflussen. Sehr harter Stahl eignet sich daher nicht unbedingt für Werkzeugteile, die seitlichen Belastungen ausgesetzt sind.
Zusammenhang zwischen Werkzeugkomplexität und engen Toleranzen
Die Konstruktion der Spritzgussform, die Kavitätenzahl und die Werkstoffe beeinflussen die Toleranzen der Kunststoffteile. Bei einem einfachen Prozess lassen sich enge Toleranzen leichter erreichen und einhalten als bei komplexen Teilen. Dort können zusätzliche Variablen wie die Kavitätenzahl die Einhaltung enger Toleranzen erschweren.
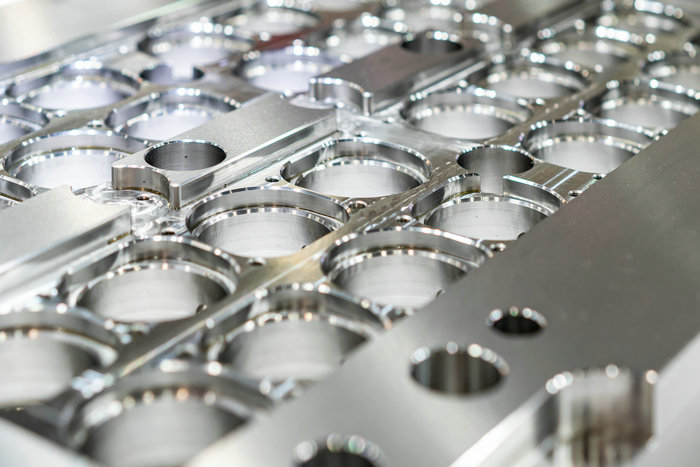
Für komplexe Teile mit zusätzlichen Merkmalen wie Gewinden und Hinterschnitten benötigen Sie in der Regel anspruchsvolle Kunststoffspritzgusswerkzeuge. Bei komplexen Geometrien können zudem zusätzliche rotierende mechanische Komponenten erforderlich sein.
Ablauf der Werkzeugfertigung für den Spritzguss
Die Fertigung von Spritzgusswerkzeugen ist nicht besonders kompliziert. Der Ablauf kann jedoch je nach Produkt, Material und Anforderungen variieren.
Die grundlegenden Phasen des Spritzgussprozesses sind:
Konstruktion und Engineering
Zunächst werden die Spritzgussform konstruiert und technisch ausgelegt. Dazu erstellt man ein 3D-CAD-Modell und prüft seine Leistung mithilfe einer Simulationssoftware. So lässt sich feststellen, ob die Kunststoffteile die gewünschten Formen, Abmessungen und Toleranzen erreichen.
Prototyp
Im nächsten Schritt wird eine Prototypenform gefertigt, um die Konstruktion zu prüfen. So können Sie feststellen, ob das Modell die gewünschten Ergebnisse liefert. Außerdem lässt sich die Formkonstruktion vor der endgültigen Fertigung verbessern.
Werkzeugbau
In dieser Phase wird die eigentliche Form gefertigt. Dafür kommen Materialien wie Aluminium und Stahl sowie Verfahren wie Funkenerodieren (EDM), CNC-Bearbeitung und 3D-Druck zum Einsatz.
Formenqualifizierung
Im nächsten Schritt werden mehrere Musterteile gefertigt. Ihre Eigenschaften und Abmessungen werden geprüft, um festzustellen, ob sie die erforderlichen Spezifikationen und Normen erfüllen.
Serienfertigung
Sobald die Form qualifiziert ist, kann sie in der Serienfertigung eingesetzt werden. Dazu werden die Formhohlräume mit geschmolzenem Kunststoff gefüllt und ausreichend abgekühlt, bis das Material erstarrt und die Form angenommen hat.
Wartung
Der Prozess endet nicht nach einer einzelnen Produktionsserie. Die Spritzgussform muss gewartet werden, damit sie weiterhin hochwertige Produkte fertigt. Dazu gehören der Austausch verschlissener Teile, erforderliche Anpassungen und die regelmäßige Reinigung.
Worauf Sie bei der Suche nach einem Hersteller von Kunststoffformen achten sollten
Den besten Hersteller für kundenspezifische Spritzgussformen zu finden, kann eine Herausforderung sein. Sie sollten wissen, welche Fragen Sie stellen müssen und welche Antworten wichtig sind.
Berücksichtigen Sie bei der Auswahl eines Herstellers folgende Punkte:
- Berufserfahrung: Erfahrung ist wichtig. Erfahrene Hersteller verursachen wahrscheinlich weniger Fehler und senken so die gesamten Betriebskosten.
- Fertigung im Inland: Ein lokaler Hersteller kann von einer eigenen Werkzeugfertigung profitieren.
- Klare Kommunikation: Wählen Sie einen zuverlässigen Hersteller, der Sie über den Fortschritt informiert. Lassen Sie sich den Ablauf im Voraus erklären und fragen Sie nach den erforderlichen Materialien. Achten Sie darauf, wie das Unternehmen seine Ziele darstellt, und prüfen Sie, ob die Kommunikation zu Ihnen passt.
Fazit
Jetzt wissen Sie, wie Kunststoff-Spritzgusswerkzeuge funktionieren, und können Ihr Projekt starten. Kunststoffbehälter in großen Mengen lassen sich in angemessener Zeit relativ unkompliziert und kostengünstig herstellen. So erhalten Sie hochwertige Teile in kurzer Zeit.







