
射出成形技術は、成形部品と呼ばれる同一形状の部品を製造するための射出成形金型に用いられます。この工程では高圧が必要で、溶融したプラスチックなどの材料を金型キャビティに注入してプラスチック射出成形を行います。
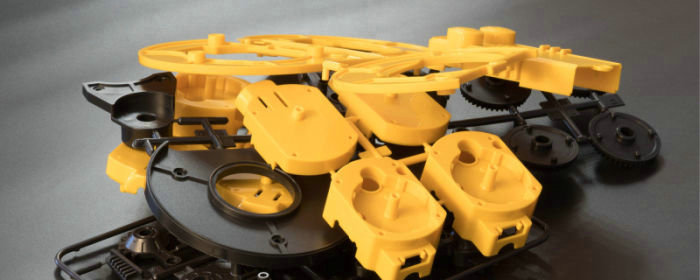
次の工程は金型内で行われ、材料が冷えて固まり、キャビティの輪郭に沿った形状になります。その後、金型を開いて成形品を取り出します。同一形状の部品を多数製造するため、この工程を繰り返します。
また、射出成形金型には一般に非常に強度の高い鋼材が使われ、射出成形時に発生する高圧や熱に耐えられるよう設計されています。正確で均一な部品を作るには、金型に高い精度が求められます。
完成品の品質は金型の設計に大きく左右されます。成形する材料の種類、完成品の形状、製造工程などを考慮する必要があるため、金型設計は複雑になる場合があります。
成形部品は、日用品から、自動車、電子機器、医療機器などの分野で使用される複雑な機械部品まで、さまざまな製品に使われています。射出成形は汎用性が高く、コスト効率にも優れているため、幅広い製品の製造方法として広く採用されています。
射出成形製品:設備と工程
射出成形は、専用機械を使って熱可塑性樹脂または熱硬化性材料から成形部品を作る製造工程です。射出成形製品の製造には、次の要素が不可欠です。
設備
射出成形工程では、次の設備を使用します。
- 射出成形機:この機械は、ホッパー、加熱シリンダー、往復スクリュー、型締め装置などで構成され、射出成形工程の中心的な役割を担います。機械でプラスチックペレットを溶かし、高い圧力で金型に射出して成形品を作ります。
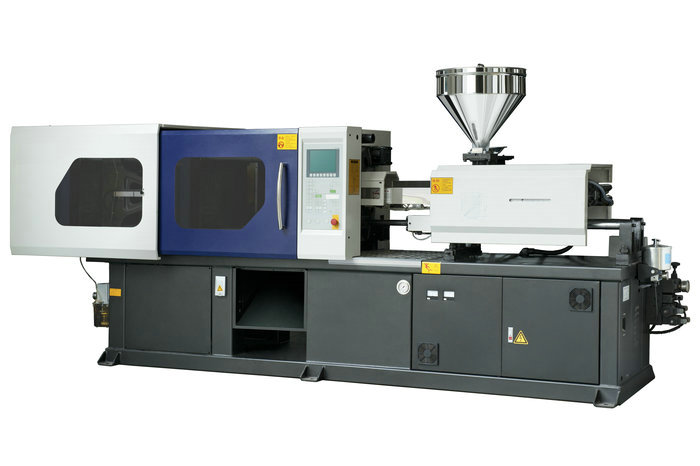
- 金型キャビティ:通常は鋼またはアルミニウム製で、プラスチックに形状を与える部分です。射出成形工程では、金型を構成する2つの部品を固定します。
- 材料ホッパー:プラスチックペレットを射出成形機の加熱シリンダーに送り込む前に、ここに保管します。
- 加熱シリンダー: 射出成形工程のこの部分でプラスチックペレットを溶かし、金型に射出できる状態にします。
- 往復スクリュー:射出成形機のこの部品でプラスチックを加熱し、金型に送り込みます。
- 型締め装置: 射出成形工程中に金型を閉じた状態に保ちながら、溶融プラスチックを金型に注入するために必要な圧力を加えます。
- 冷却システム:射出成形部品の製造後に冷却するために使用します。空気、水、またはその両方でシステムを冷却します。
これらは射出成形設備に不可欠な要素です。射出成形工程の具体的な要件に応じて、粉砕機、材料乾燥機、温度調節装置などの補助設備を追加で使用する場合もあります。
プラスチック射出ユニット
射出成形では、プラスチック射出ユニットを使ってプラスチック材料を溶かし、金型キャビティに射出します。加熱シリンダー、スクリュー、ノズルを使って材料を溶かし、金型に注入します。
プラスチック材料をシリンダーに投入すると、回転するスクリューによって加熱・混練されます。次に、材料が適切な温度と粘度に達したところで、ノズルから金型キャビティに射出します。そこで冷えて固まり、目的の形状になります。
安定した高品質の製品を作るには、射出成形工程の重要な要素であるプラスチック射出ユニットを適切に管理する必要があります。
型締めユニット
射出および冷却工程中、射出成形機の型締め装置は金型の2つの半型をしっかりと閉じ、固定します。半型を確実に密着させ、金型キャビティからプラスチック材料が漏れないよう、必要な型締め力を加えて維持します。
型締めユニットは、固定プラテンと、油圧または機械式システムに接続された可動プラテンで構成されます。金型を機械に取り付けると、2つのプラテンが引き寄せられ、型を閉じた状態に保つための型締め力が加わります。
必要な型締め力は、金型や使用するプラスチックの種類、部品のサイズや複雑さによって異なります。安全かつ効率的な製造を行うため、射出成形工程の重要な要素である型締めユニットを綿密に監視する必要があります。
熱可塑性ポリマーの射出成形工程
熱可塑性ポリマーの射出成形は、通常、次の工程で行います。
金型
熱可塑性ポリマーの射出成形では、射出成形金型が重要な役割を果たします。溶融したプラスチックを目的の完成品に成形するための装置です。金型の主な構成要素であるキャビティとコアは、通常、組み合わせることで立体形状を作れるよう設計されています。
プラスチック材料は金型キャビティに射出された後、冷えて固まり、金型の形状になります。製品の最終的な形状とサイズは金型の設計によって決まるため、金型は射出成形工程に欠かせない要素です。
プラスチック材料がすべてのキャビティにスムーズに流れ込み、冷却が速く均一に進むよう、金型を慎重に設計する必要があります。また、射出成形工程で用いられる高温と高圧に耐える材料で金型を製作しなければなりません。
射出成形では金型を繰り返し使用できるため、同一形状の部品を多数作ることができます。金型を良好な状態に保ち、高品質な部品を作り続けるには、定期的な清掃とメンテナンスが必要です。
2プレート金型
2プレート金型は、熱可塑性ポリマーの射出成形で一般的に使われる金型です。キャビティ側とコア側の2つの部分からなり、成形機の2枚のプラテンにそれぞれ固定されます。金型を分けるパーティングラインがあり、2つの部分で構成されることから、2プレート金型と呼ばれます。
2プレート金型は、溶融プラスチックを目的の最終形状に成形します。パーティングラインにあるゲートから、金型のキャビティ側にプラスチック材料を射出します。キャビティに材料が充填されたら、冷却して固化させます。金型の2つの半型を開くと、完成品を取り出せます。
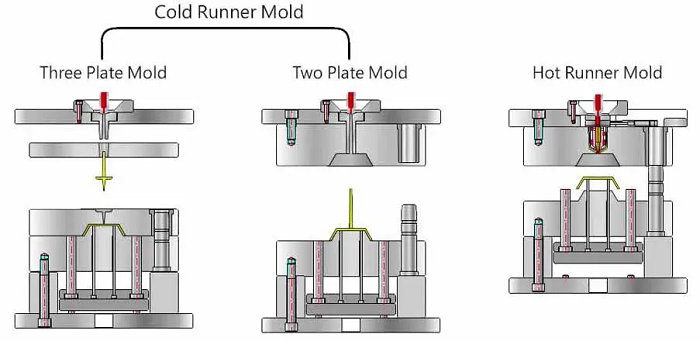
2プレート金型は、必要なプラテンが2枚で、構成も比較的シンプルなため、扱いやすく手頃なタイプの金型です。平面や丸みを帯びた曲面など、形状がシンプルな部品に適しています。
ただし、形状が複雑な部品では、キャビティにプラスチックを充填するのが難しく、適さない場合があります。射出成形では、2プレート金型は汎用性が高く、特に形状がシンプルな部品や小規模な生産に広く使用されています。
3プレート金型
3プレート金型は、熱可塑性ポリマーの射出成形に使われる金型の一つです。固定側のプレート1枚と可動側のプレート2枚の計3枚で構成されるため、2プレート金型より機能性と汎用性に優れています。
3プレート金型は、射出成形部品を目的の最終形状に成形します。パーティングラインにあるゲートから、金型のキャビティ側にプラスチック材料を射出します。
溶融プラスチックが金型キャビティに入ると、2枚の可動プレートが固定プレートから離れ、成形品を金型から押し出せるようになります。3プレート金型の3枚目のプレートはキャビティ側とコア側の間に配置され、ランナープレートまたはサブプレートと呼ばれます。
このプレートを使用すると、独自のランナーシステムを作成し、プラスチック材料の流れを複数のキャビティ、または単一キャビティ内のさまざまな箇所へ導くことができます。その結果、射出成形工程の柔軟性と効率が向上します。
大型製品の製造では、2プレート金型を使用すると金型が大型化したり、リフターなどの追加機構が必要になったりする場合に、3プレート金型がよく用いられます。金型設計に複数のキャビティを組み込むことで、1サイクルでさまざまな部品を成形できます。
3プレート金型は、特に大型部品や量産に適した、汎用性と効率性に優れる金型で、射出成形工程で広く使用されています。
2プレート金型と3プレート金型におけるスプルーとランナーの再利用
射出成形で再利用できるスプルーとランナーの量は、使用する材料、部品形状、完成品に求められる特性によって異なります。コストと廃棄物を削減できるため、射出成形業界ではスプルーとランナーの再利用が広く行われています。
また、2プレート金型では通常、スプルーとランナーが成形品に接続された状態で、組み立て全体が金型から取り出されます。その後、成形品からスプルーとランナーを手作業で切り離し、別の成形サイクルで再利用できます。
スプルーとランナーを再利用するには、材料を適切な状態にするため、粉砕や再溶融などの追加処理が必要になる場合があります。3プレート金型では、型開き時にスプルーとランナーが成形品から分離され、スプルーは次の成形サイクルで再利用されることがよくあります。
ランナープレートは通常取り外し可能なため、ランナーシステムにアクセスしやすく、スプルーとランナーを再利用しやすくなっています。ただし、スプルーとランナーの再利用は、最終製品の一貫性と品質に大きな影響を及ぼす可能性があるため、注意が必要です。
一方、再利用材料には不純物が含まれていたり、品質にばらつきがあったりして、プラスチック材料の強度や耐久性に影響する可能性があります。安定した高品質の製品を得るには、成形工程と再生材料の品質を継続的に監視する必要があります。
射出成形業界では一般に、2プレート金型と3プレート金型でスプルーとランナーを再利用し、コストと廃棄物の削減に役立てています。最終製品の品質や特性を損なわないよう、慎重に検討し、適切に管理することが重要です。
射出成形機
射出成形工程で使用される機械には、次のものがあります。
射出ユニット
プラスチック材料を溶融して金型に射出する射出ユニットは、射出成形機の重要な部分です。一般的な構成部品には、シリンダー、ヒーター、スクリューまたはプランジャー、ホッパー、射出ユニットがあります。
プラスチック材料は、シリンダーに投入される前にホッパーへ供給され、そこで保持されます。回転するスクリューまたはプランジャーとヒーターの熱によって、シリンダー内のプラスチックが溶融・均質化されます。スクリューまたはプランジャーが前進すると、溶融したプラスチック材料がゲートを通って金型に射出されます。
射出ユニットは、射出成形工程全体を通じて、プラスチック材料の温度、圧力、流量を正確に制御する役割を担います。これにより、プラスチック材料が均一に混練され、適切に溶融し、金型に射出されます。
射出ユニットの速度、圧力、容量を調整することもできます。複雑な形状や厳しい公差が求められる製品の成形では、これは特に重要です。用途に応じて射出ユニットの種類やサイズは異なり、大量生産向けの機械もあれば、精密成形や小規模生産向けの機械もあります。
射出ユニットは高品質なプラスチック製品の製造に不可欠であり、射出成形機の性能と能力を左右する最も重要な構成部品の一つです。
往復スクリュー式成形機
往復スクリュー式成形機は、往復運動するスクリューを使ってプラスチック材料を溶融し、金型に射出する射出成形機です。汎用性、効率性、高品質なプラスチック製品を製造できる能力から、射出成形業界で広く使用されています。
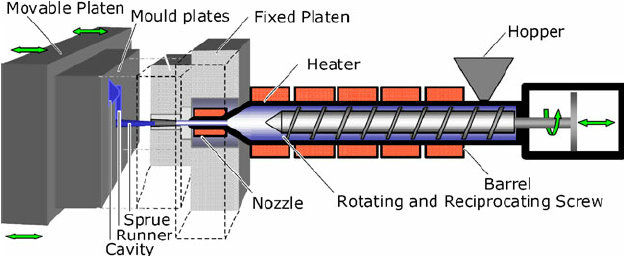
射出成形では、往復スクリュー式成形機を用いて熱可塑性材料を溶融し、金型に射出します。プラスチックペレットは往復スクリューによって機械のシリンダーに送られ、圧力と熱によって溶融します。
溶融したプラスチックは、スクリューによって高圧で金型に射出され、最終製品に求められる形状に成形されます。
スクリュー式予備可塑化機(2段式成形機)
2段式成形機は、独立した2つの射出ユニットを使用する射出成形機です。一方のユニットでプラスチック材料を溶融し、もう一方のユニットで金型に射出します。
プラスチック材料の溶融と射出準備は、第1段階の「可塑化」と呼ばれます。この段階では、プラスチック材料が機械の主射出ユニットに供給され、往復スクリューが発生させる熱と圧力によって溶融します。
第2段階は「計量」とも呼ばれ、溶融したプラスチック材料を金型へ送り込みます。この工程では、溶融材料を主射出ユニットから副射出ユニットへ移送し、十分な圧力をかけて金型に射出します。
2段式成形機は、成形工程をより適切に制御でき、プラスチック材料を金型に高精度で射出できるため、大型で複雑な部品の製造によく使用されます。
型締ユニット
射出成形部品の製造には、次の型締ユニットが使用されます。
トグル式型締機構
射出成形では、射出中に金型の2つの部分を閉じた状態に保つため、トグル式型締機構が使用されます。溶融したプラスチック材料の射出中に金型を確実に閉じ、正しい位置に保てるよう、強い型締力を生み出す構造になっています。
トグル式型締機構は、リンク機構を通じて金型に加える型締力を増幅します。型締機構を作動させると、リンク機構が機械的な倍力作用を生み、金型に加わる力を大きくします。そのため、小さな入力力で大きな型締力を得られます。
トグル式型締機構は、成形工程の個別の要件に合わせて調整できる、強力で信頼性の高い型締力を発揮するため、射出成形で広く採用されています。また、素早く作動・解除でき、操作も簡単なため、成形工程全体のサイクルタイム短縮にも貢献します。
油圧式型締機構
射出工程中に金型の2つの半分を閉じた状態に保つため、射出成形では油圧式型締機構がよく使用されます。油圧式型締機構は油圧で強い型締力を発生させ、溶融したプラスチック材料の射出中に金型を確実に閉じ、位置を合わせた状態に保ちます。
一般的な型締機構用の油圧システムは、油圧ポンプ、制御バルブ、シリンダーで構成されます。油圧システムを作動させると、シリンダーが型締盤または金型取付板を動かし、金型に圧力を加えます。
油圧トグル式型締機構
射出成形では、型締アシスト式とも呼ばれる油圧トグル式型締機構を使用し、成形中に金型の2つの部分を閉じた状態に保ちます。
油圧トグル式型締機構は、型締を開始する油圧システムと、型締力を増幅して維持する機械式トグル機構を組み合わせ、油圧式と機械式の型締方式の利点を兼ね備えています。
可動側の型締盤を固定盤に向けて動かす油圧シリンダーによって、型締力が発生します。所定の型締力に達すると油圧シリンダーがロックされ、機械式トグル機構が引き継いで型締力を維持します。







