
La tecnica di stampaggio a iniezione viene utilizzata nella produzione di stampi a iniezione per parti identiche, noti come componenti stampati. Questo processo richiede alta pressione e la plastica fusa o altro materiale viene iniettato in una cavità stampo per stampaggio ad iniezione di plastica.
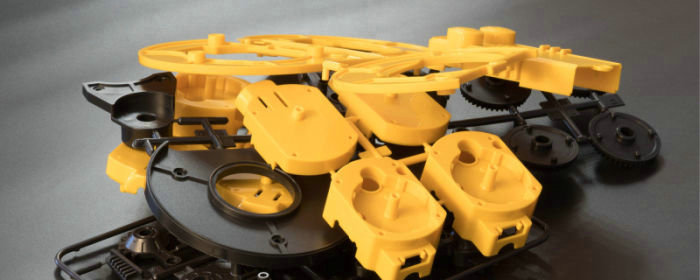
La seconda fase avviene all’interno dello stampo, dove la sostanza si raffredda e solidifica, conformandosi ai contorni della cavità. La parte stampata viene quindi rimossa dopo aver aperto lo stampo. La procedura viene ripetuta più volte per creare molti pezzi identici.
Inoltre, l’acciaio immensamente forte è comunemente usato per gli stampi a iniezione, costruiti per resistere all’alta pressione e al calore generati durante il processo di stampaggio a iniezione. Per realizzare parti precise e coerenti, gli stampi devono essere precisi.
La qualità del prodotto finito è significativamente influenzata dalla progettazione dello stampo, che può essere complicato a causa di considerazioni come il tipo di materiale da modellare, la forma prevista del prodotto finito, e le procedure di produzione coinvolte.
Le parti stampate sono utilizzate in vari prodotti, da semplici articoli per la casa a intricate parti meccaniche utilizzate in settori come l’automobile, l’elettronica e le industrie di dispositivi medici. Lo stampaggio a iniezione è un metodo di produzione popolare per vari prodotti grazie alla sua adattabilità e convenienza.
Prodotti per lo stampaggio ad iniezione: Attrezzatura e processo
Utilizzando macchinari specializzati, il processo industriale di stampaggio a iniezione crea componenti stampati da materiali termoplastici o termoindurenti. I seguenti componenti sono essenziali nella produzione di prodotti per lo stampaggio a iniezione:
Apparecchiature
Durante il processo di stampaggio a iniezione vengono utilizzate le seguenti attrezzature:
- Macchina di stampaggio ad iniezione: Questa macchina contiene componenti come una tramoggia, un barile di riscaldamento, una vite reciproca e un morsetto per stampi che costituiscono la parte principale della procedura di stampaggio a iniezione. I pellet di plastica vengono fusi dalla macchina e iniettati sotto pressione solida nello stampo per fare una parte stampata.
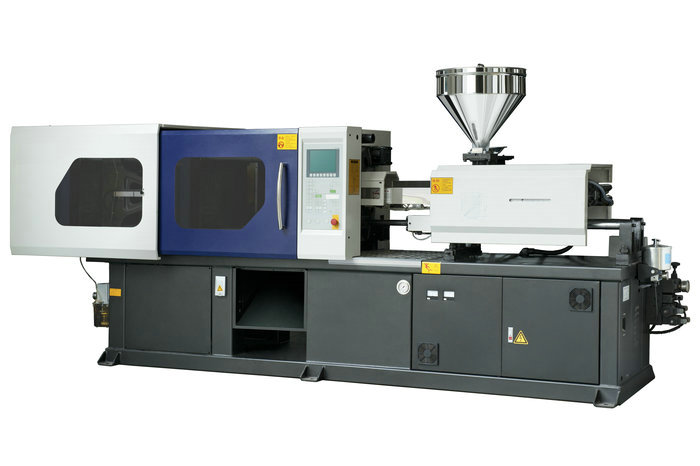
- cavità della stampo: Questo strumento, spesso composto da acciaio o alluminio, conferisce alla plastica la sua forma. Due pezzi dello stampo sono fissati insieme durante la procedura di stampaggio a iniezione.
- Materiale tramoggia: Prima di essere immessi nel barile di riscaldamento della macchina per lo stampaggio a iniezione, i pellet di plastica vengono conservati qui.
- Barriera di riscaldamento: I pellet di plastica vengono fusi in questa parte del processo di stampaggio a iniezione in modo che siano pronti per essere iniettati nello stampo.
- Vite reciproca: Questa parte della macchina per lo stampaggio a iniezione riscalda la plastica prima di dirigerla verso lo stampo.
- Morsetto: Questo sistema applica la pressione necessaria per iniettare la plastica fusa nello stampo mantenendo lo stampo chiuso durante il processo di stampaggio a iniezione.
- Sistema di raffreddamento: Questo viene utilizzato per raffreddare i componenti stampati ad iniezione una volta che sono stati creati. Ciò può essere ottenuto raffreddando il sistema con aria, acqua o una combinazione dei due.
Questi sono gli elementi essenziali di un setup per lo stampaggio a iniezione. A seconda delle particolari esigenze del processo di stampaggio a iniezione, possono essere impiegate anche attrezzature ausiliarie aggiuntive, come granulatori, essiccatori di materiali e unità di controllo della temperatura.
Unità di iniezione di plastica
La fusione e l’iniezione del materiale plastico nella cavità dello stampo viene eseguita dall’unità di iniezione di plastica nello stampaggio a iniezione. Il materiale plastico viene fuso e iniettato nello stampo utilizzando una canna riscaldata, una vite e un ugello.
La sostanza plastica viene quindi messa nel barile, dove la vite in movimento si riscalda e la mescola. Nella fase successiva, l’ugello inietta il materiale plastico nella cavità dello stampo una volta raggiunta la giusta temperatura e consistenza, dove si raffredda e si indurisce per creare il risultato desiderato.
Per mantenere un’uscita costante e di alta qualità, l’unità di iniezione di plastica, che è una parte cruciale del processo di stampaggio a iniezione, deve essere gestita in modo appropriato.
Unità di bloccaggio della stampo
Le due metà dello stampo devono essere strettamente chiuse e tenute insieme durante i processi di iniezione e raffreddamento dal dispositivo di bloccaggio dello stampo nello stampaggio a iniezione. La forza di serraggio necessaria per mantenere lo stampo dimezza saldamente insieme e impedire che qualsiasi materiale plastico fuoriesca dalla cavità dello stampo viene applicata e mantenuta dall’unità.
Una piastra stazionaria e una piastra mobile accoppiata a un sistema idraulico o meccanico costituiscono l’unità di bloccaggio dello stampo. Le due piastre vengono tirate insieme quando lo stampo viene inserito nella macchina e viene quindi applicata una forza di serraggio per mantenere lo stampo chiuso.
La quantità di forza di serraggio necessaria varia a seconda delle dimensioni, della complessità e del tipo di plastica utilizzata e dello stampo. Per garantire una produzione sicura ed efficace, l’unità di serraggio dello stampo, una parte cruciale del processo di stampaggio a iniezione, deve essere attentamente monitorata.
Processi: Stampaggio ad iniezione Polimeri termoplastici
Il processo per lo stampaggio a iniezione di polimeri termoplastici comporta in genere quanto segue:
Lo stampo
Lo stampaggio a iniezione di polimeri termoplastici dipende fortemente dallo stampo a iniezione. È un dispositivo utilizzato per modellare la plastica fusa nell’oggetto finito desiderato. La cavità e il nucleo, i due componenti principali dello stampo, sono tipicamente costruiti per adattarsi insieme per creare una forma tridimensionale.
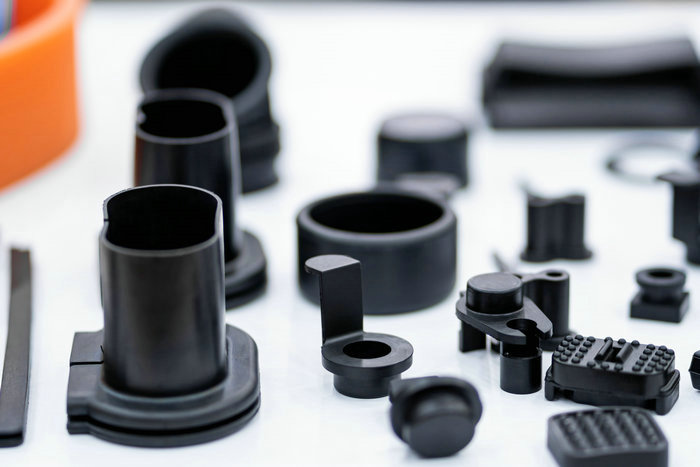
Dopo essere stato iniettato nella cavità dello stampo, il materiale plastico si raffredda e si indurisce per assumere la forma dello stampo. La forma e le dimensioni finali del prodotto sono determinate dal design dello stampo, rendendolo un componente fondamentale del processo di stampaggio a iniezione.
Lo stampo deve essere attentamente sviluppato per garantire che il materiale plastico fluisca senza sforzo in ogni cavità e che il processo di raffreddamento sia rapido e uniforme. Inoltre, lo stampo deve essere costruito con materiali che resistono alle alte temperature e pressioni utilizzate nel processo di stampaggio a iniezione.
Poiché lo stampo è riutilizzabile durante l’iniezione, può essere utilizzato per creare numerose parti identiche. Per mantenerlo in buona forma e in grado di continuare a produrre parti di alta qualità, lo stampo potrebbe aver bisogno di essere pulito e mantenuto regolarmente.
stampo a due lastre
Nell’iniettare polimeri termoplastici, lo stampo a due piastre è uno stile tipico dello stampo. Comprende due parti fissate sulle due piastre della macchina di stampaggio, la metà della cavità e la metà del nucleo. Lo stampo a due piastre è così chiamato perché ha un design a due parti con una linea di divisione che separa le due parti dello stampo.
Il lavoro dello stampo a due piastre è quello di modellare la plastica fusa nella forma finale richiesta. Il materiale plastico viene iniettato nella cavità metà dello stampo attraverso un punto di iniezione alla linea di separazione. La cavità è riempita con materiale plastico, che viene poi lasciato raffreddare e solidificare. L’articolo finito viene rilasciato una volta che le due metà dello stampo sono divise.
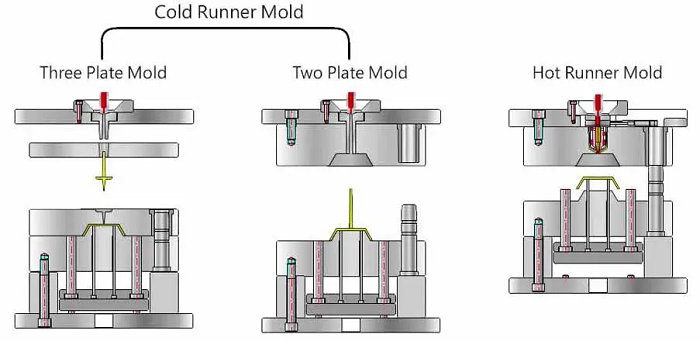
Poiché ha bisogno solo di due piastre e pochi componenti semplici, lo stampo a due piastre è un tipo di stampo ragionevolmente facile e conveniente. Funziona bene per componenti con geometria semplice, comprese le curve piatte o arrotondate.
Tuttavia, potrebbe non essere appropriato per parti con geometrie più intricate perché riempire la cavità con la plastica potrebbe essere difficile in queste circostanze. Nello stampaggio a iniezione, lo stampo a due piastre è versatile e spesso utilizzato, soprattutto per pezzi semplici e produzioni modeste.
Stampo a tre lastre
Lo stampo a tre piastre è uno degli stampi utilizzati nello stampaggio a iniezione di polimeri termoplastici. Rispetto allo stampo a due piastre, ha più caratteristiche e versatilità perché ha tre piastre; due mobili e uno stabile.
Lo scopo dello stampo a tre piastre è quello di modellare le parti stampate ad iniezione di plastica nella forma finale richiesta. Il materiale plastico viene iniettato nella cavità dello stampo a metà attraverso un punto di iniezione sulla linea di separazione.
Una volta che la plastica fusa è nella cavità dello stampo, le due piastre mobili si staccano dalla piastra stazionaria, consentendo all’oggetto plastico di essere espulso dallo stampo. La terza piastra nello stampo a tre piastre, inserita tra la cavità e la metà del nucleo, è indicata come la piastra del canale o sottopiastra.
Con l’uso di questa piastra, può essere creato un sistema unico canale che può essere utilizzato per dirigere il flusso di materiale plastico a varie cavità o posizioni all’interno di una singola cavità. Di conseguenza, il processo di stampaggio a iniezione può essere più flessibile ed efficace.
Quando si producono articoli più grandi, dove l’uso di uno stampo a due piastre comporterebbe una dimensione dello stampo più alta o richiederebbe l’installazione di funzionalità extra come i sollevatori, lo stampo a tre piastre viene spesso utilizzato. Includendo diverse cavità nella progettazione dello stampo, lo stampo a tre piastre può realizzare varie parti in un unico ciclo.
Lo stampo a tre piastre è un tipo di stampo versatile ed efficace frequentemente utilizzato nel processo di stampaggio a iniezione, in particolare per parti più grandi e cicli di produzione.
Riutilizzare la Sprue e canale di alimentazione in due e tre strati stampi
Il materiale utilizzato, la geometria della parte e le qualità desiderate del prodotto finito influenzano tutti la quantità di canali di colata e di alimentazione che può essere riutilizzata nello stampaggio a iniezione. Il riutilizzo dei canali di colata e di alimentazione viene spesso fatto nell’industria dello stampaggio a iniezione perché può ridurre i costi e gli sprechi.
Inoltre, l’canale di colata e il canale sono normalmente fissati all’oggetto stampato in uno stampo a due piastre e l’insieme nel suo complesso viene espulso dallo stampo. L’articolo può quindi essere staccato manualmente dall’canale di colata e dal canale, che possono essere utilizzati in altri cicli di stampaggio.
Il riutilizzo di sprue e canale di alimentazione potrebbe richiedere ulteriori procedure di lavorazione, compresa la macinazione o la rifusione, per garantire che il materiale sia in una forma appropriata per il riutilizzo. In uno stampo a tre piastre, la procedura di espulsione separa l’canale di colata e il canale dall’oggetto stampato e l’canale di colata viene spesso riutilizzato in cicli di stampaggio consecutivi.
La piastra del canale è tipicamente staccabile, rendendo più facile l’accesso al sistema del canale e riutilizzare l’canale di colata e il canale. È fondamentale ricordare che il riutilizzo di canale di colata e canale può avere un impatto significativo sulla consistenza e sulla qualità del prodotto finale.
Tuttavia, i materiali riutilizzati potrebbero avere impurità o problemi di consistenza che influenzano la resistenza o la durata del materiale plastico. Per ottenere prodotti coerenti e di alta qualità, è necessario un monitoraggio continuo del processo di stampaggio e della qualità del materiale riciclato.
In generale, l’industria dello stampaggio a iniezione riutilizza l’canale di colata e il canale in stampi a due e tre piastre, che possono aiutare a ridurre i costi e gli sprechi. Garantire che la qualità e le qualità del prodotto finale non siano compromesse richiede un pensiero e una gestione rigorosi.
Macchine per stampaggio a iniezione
Le macchine utilizzate per il processo di stampaggio delle infezioni includono quanto segue:
Unità di iniezione
L’unità di iniezione, che fonde e inietta materiale plastico nello stampo, è una parte cruciale di una macchina per lo stampaggio a iniezione. I componenti tipici sono la canna, il riscaldatore, la vite o lo stantuffo, la tramoggia e l’unità di iniezione.
Prima di essere messo nel barile, il materiale plastico viene prima immesso nella tramoggia e tenuto lì. La vite o lo stantuffo in movimento e il calore del riscaldatore si fondono e omogeneizzano la plastica all’interno della canna. Man mano che avanza, il materiale plastico fuso viene iniettato nello stampo attraverso un punto di iniezione dalla vite o dallo stantuffo.
Lo scopo dell’unità di iniezione è quello di regolare con precisione la temperatura, la pressione e la portata del materiale plastico durante tutto il processo di stampaggio ad iniezione. Ciò garantisce che il materiale plastico sia uniformemente omogeneizzato, correttamente fuso e iniettato nello stampo.
È anche possibile modificare la velocità, la pressione e il volume dell’unità di iniezione, il che è fondamentale quando si modellano oggetti con geometrie intricate o tolleranze impegnative. A seconda dell’applicazione esatta, il tipo e le dimensioni dell’unità di iniezione possono cambiare, con alcune macchine realizzate per la produzione di volumi elevati e altre per lo stampaggio preciso o su piccola scala.
L’unità di iniezione è fondamentale per la generazione di beni di plastica di alta qualità ed è spesso uno dei componenti più significativi nella definizione delle prestazioni e delle capacità di una macchina per lo stampaggio a iniezione.
Macchina a vite reciproca
Un dispositivo di stampaggio a iniezione, una macchina a vite reciproca, fonde e inietta materiale plastico nello stampo utilizzando una vite reciproca. Grazie alla sua adattabilità, efficacia e capacità di creare beni di plastica di alta qualità, questa attrezzatura è spesso utilizzata nel settore dello stampaggio a iniezione.
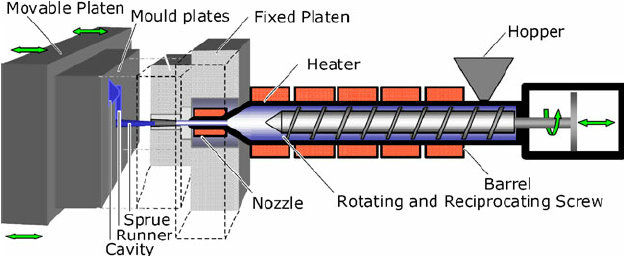
Idealmente, lo stampaggio a iniezione comporta la fusione e l’iniezione di materiali termoplastici in uno stampo utilizzando una macchina a vite reciproca. I pellet di plastica vengono alimentati nel barile della macchina dalla vite reciprocante e fusi, quindi pressione e calore.
Dopo essere stato fuso, la plastica viene iniettata nello stampo utilizzando una vite ad alta pressione per dare al prodotto finito la forma desiderata.
Macchina di plastificante a vite o macchina a due stadi
La macchina a due stadi è una macchina per lo stampaggio a iniezione che utilizza due unità di iniezione indipendenti; una per fondere il materiale plastico e un’altra per iniettarlo nello stampo.
La fusione e la preparazione per l’iniezione del materiale plastico sono indicate come la prima fase, o “plasticizzazione”. In questa fase, una vite reciproca produce calore e pressione che scioglie la plastica mentre viene fornita nell’unità di iniezione primaria della macchina.
Il materiale plastico fuso viene pompato nello stampo durante la seconda fase, chiamata anche fase di “misurazione”. Questo passaggio comporta lo spostamento della plastica fusa dall’unità di iniezione primaria all’unità di iniezione secondaria, dove viene iniettata sotto pressione solida nello stampo.
Pezzi grandi e complessi sono spesso prodotti utilizzando macchine a due stadi perché forniscono un controllo del processo di stampaggio superiore e consentono un’iniezione più accurata del materiale plastico nello stampo.
Unità di bloccaggio
Le seguenti unità di serraggio sono utilizzate per realizzare parti stampate a iniezione:
Commuta i morsetti
Per tenere insieme le due parti dello stampo mentre il processo di iniezione è in corso, i morsetti avvolgibili sono impiegati nello stampaggio a iniezione. I morsetti sono realizzati per generare una forte forza di serraggio per assicurarsi che lo stampo rimanga chiuso e orientato correttamente durante l’iniezione del materiale plastico fuso.
I morsetti a leva aumentano la forza di serraggio fornita allo stampo attraverso un sistema di collegamento. Il sistema di collegamento produce un vantaggio meccanico quando il morsetto è agganciato, aumentando la forza applicata allo stampo. Di conseguenza, i morsetti possono applicare molta forza con solo una piccola forza di ingresso.
Inoltre, i morsetti a leva sono favoriti nello stampaggio a iniezione perché forniscono una forza di presa robusta e affidabile che può essere modificata per soddisfare le esigenze uniche del processo di stampaggio. Inoltre, sono veloci da coinvolgere e disimpegnare e sono semplici da usare, che contribuiscono a un tempo di ciclo complessivo più breve per il processo di stampaggio.
Morsetti idraulici
I morsetti idraulici sono spesso impiegati nello stampaggio a iniezione per tenere insieme le due metà dello stampo durante il processo di iniezione. Per fornire una forte forza di serraggio allo stampo e tenerlo saldamente chiuso e allineato durante l’iniezione del materiale plastico fuso, i morsetti idraulici utilizzano la pressione idraulica.
Una pompa idraulica, valvole di controllo e cilindri costituiscono il sistema idraulico convenzionale utilizzato nel meccanismo di bloccaggio. I cilindri muovono la piastra di serraggio o la piastra di montaggio dello stampo quando viene attivato il sistema idraulico, applicando pressione sullo stampo nel processo.
Morsetti idromeccanici
Per tenere insieme le due parti dello stampo durante il progetto di stampaggio a iniezione, lo stampaggio a iniezione utilizza morsetti idromeccanici, noti anche come morsetti a leva.
Combinando un sistema idraulico per avviare il processo di bloccaggio e un meccanismo a ginocchiera meccanico per aumentare e sostenere la forza di serraggio, i morsetti idromeccanici combinano i vantaggi dei metodi di serraggio idraulici e meccanici.
Un cilindro idraulico sposta la piastra mobile verso quella fissa e genera la forza di chiusura. Una volta raggiunta la forza di chiusura prevista, il cilindro idraulico si blocca; il meccanismo a ginocchiera prosegue quindi l’applicazione della forza di chiusura.







