
A técnica de moldagem por injeção é usada na fabricação de moldes de injeção para peças idênticas, conhecidas como componentes moldados. Este processo requer alta pressão e o plástico fundido ou outro material é injetado em uma cavidade de molde para moldagem por injeção de plástico.
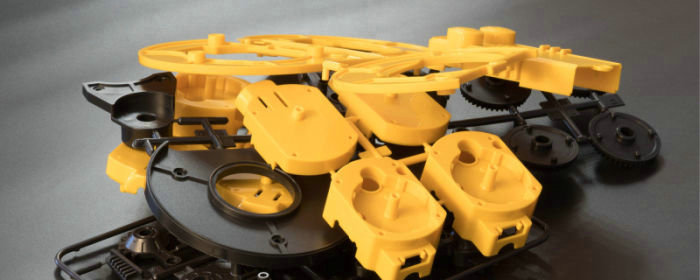
O segundo passo ocorre dentro do molde, onde a substância esfria e solidifica, conformando-se aos contornos do oco. A porção moldada é então removida após a abertura do molde. O procedimento é repetido várias vezes para criar muitas peças idênticas.
Além disso, o aço imensamente forte é comumente usado para moldes de injeção, construído para suportar a alta pressão e o calor gerados durante o processo de moldagem por injeção. Para fazer peças precisas e consistentes, os moldes devem ser precisos.
A qualidade do produto acabado é significativamente influenciada pelo design do molde, que pode ser complicado devido a considerações como o tipo de material que está sendo moldado, a forma pretendida do item acabado e os procedimentos de produção envolvidos.
As peças moldadas são usadas em vários produtos, desde produtos domésticos diretos até peças mecânicas intrincadas usadas em setores, incluindo as indústrias de automóveis, eletrônicos e dispositivos médicos. A moldagem por injeção é um método de produção bem preferido para vários produtos devido à sua adaptabilidade e acessibilidade.
Produtos de moldagem por injeção: Equipamento e processo
Utilizando máquinas especializadas, o processo industrial de moldagem por injeção cria componentes moldados a partir de materiais termoplásticos ou termoendurecíveis. Os seguintes componentes são essenciais na fabricação de produtos de moldagem por injeção:
Equipamento
Os seguintes equipamentos são utilizados durante o processo de moldagem por injeção:
- Máquina de moldagem por injeção: Esta máquina contém componentes como uma tremonha, um barril de aquecimento, um parafuso alternativo e uma braçadeira de molde que compõem a parte principal do procedimento de moldagem por injeção. As pelotas de plástico são derretidas pela máquina e injetadas sob pressão sólida no molde para fazer uma parte moldada.
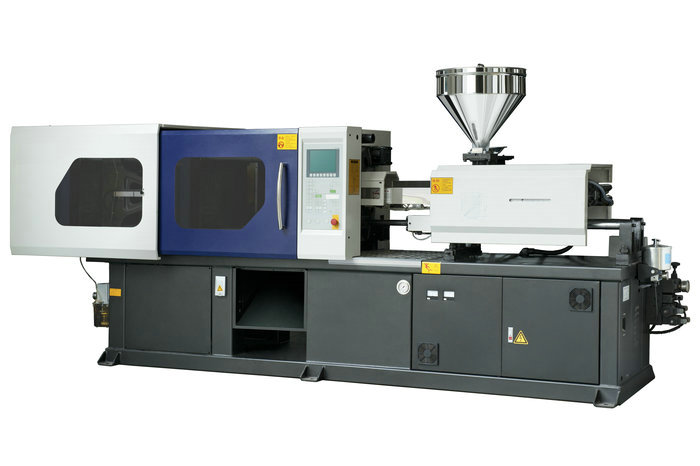
- Cavidade do molde: Este instrumento, muitas vezes composto de aço ou alumínio, dá ao plástico sua forma. Duas peças do molde são presas juntas durante o procedimento de moldagem por injeção.
- funil material: Antes de ser alimentado no barril de aquecimento da máquina de moldagem por injeção, os grânulos de plástico são mantidos aqui.
- Barril de aquecimento: Os grânulos de plástico são derretidos nesta parte do processo de moldagem por injeção para que estejam prontos para serem injetados no molde.
- Parafuso alternativo: Esta parte da máquina de moldagem por injeção aquece o plástico antes de direcioná-lo para o molde.
- Braçadeira de molde: Este sistema aplica a pressão necessária para injetar o plástico fundido no molde, mantendo o molde fechado durante o processo de moldagem por injeção.
- Sistema de refrigeração: Isso é usado para resfriar os componentes moldados por injeção uma vez que eles foram criados. Isso pode ser realizado esfriando o sistema com ar, água ou uma combinação dos dois.
Estes são os elementos essenciais de uma configuração para moldagem por injeção. Dependendo das necessidades específicas do processo de moldagem por injeção, equipamentos auxiliares adicionais também podem ser empregados, como granuladores, secadores de materiais e unidades de controle de temperatura.
Unidade de injeção plástica
A fusão e injeção do material plástico na cavidade do molde é feita pela unidade de injeção de plástico na moldagem por injeção. O material plástico é derretido e injetado no molde usando um barril aquecido, um parafuso e um bocal.
A substância plástica é então colocada no barril, onde o parafuso em movimento aquece e mistura. No próximo passo, o bocal injeta o material plástico na cavidade do molde, uma vez que atingiu a temperatura e a consistência adequadas, onde esfria e endurece para criar o resultado desejado.
Para manter a saída constante e de alta qualidade, a unidade de injeção de plástico, que é uma parte crucial do processo de moldagem por injeção, deve ser adequadamente gerenciada.
Unidade de fixação do molde
As duas metades do molde devem ser firmemente fechadas e mantidas juntas durante os processos de injeção e resfriamento pelo dispositivo de fixação do molde na moldagem por injeção. A força de fixação necessária para manter as metades do molde firmemente juntas e impedir que qualquer material plástico saia da cavidade do molde é aplicada e mantida pela unidade.
Um platen estacionário e um platen móvel acoplado a um sistema hidráulico ou mecânico compõem a unidade de fixação do molde. Os dois platens são puxados juntos quando o molde é colocado na máquina, e uma força de fixação é aplicada para manter o molde fechado.
A quantidade de força de fixação necessária varia dependendo do tamanho, complexidade e tipo de plástico usado e do molde. Para garantir uma fabricação segura e eficaz, a unidade de fixação do molde, uma parte crucial do processo de moldagem por injeção, deve ser monitorada de perto.
Processos: Moldagem por injeção Polímeros termoplásticos
O processo de moldagem por injeção de polímeros termoplásticos normalmente envolve o seguinte:
O molde
A moldagem por injeção de polímeros termoplásticos depende muito do molde de injeção. É um dispositivo usado para moldar o plástico fundido no item acabado desejado. A cavidade e o núcleo, os dois principais componentes do molde, são tipicamente construídos para se encaixar para criar uma forma tridimensional.
Depois de ser injetado na cavidade do molde, o material plástico esfria e endurece para assumir a forma do molde. A forma e o tamanho finais do produto são determinados pelo design do molde, tornando-o um componente crítico do processo de moldagem por injeção.
O molde deve ser cuidadosamente desenvolvido para garantir que o material plástico flui sem esforço em cada cavidade e que o processo de resfriamento é rápido e uniforme. Além disso, o molde deve ser construído a partir de materiais que suportam as altas temperaturas e pressões usadas no processo de moldagem por injeção.
Uma vez que o molde é reutilizável durante a injeção, ele pode ser usado para criar inúmeras peças idênticas. Para mantê-lo em boa forma e capaz de continuar produzindo peças de alta qualidade, o molde pode precisar ser limpo e mantido regularmente.
Molde de duas placas
Na injeção de polímeros termoplásticos, o molde de duas placas é um estilo típico de molde. Compreende duas partes fixas nas duas placas da máquina de moldagem, a metade da cavidade e a metade do núcleo. O molde de duas placas é assim chamado porque tem um design de duas partes com uma linha divisória que separa as duas partes do molde.
A função do molde de duas placas é dar ao plástico fundido a forma final pretendida. O material é injetado na metade da cavidade através de um ponto de injeção situado na linha de partição. Depois de a cavidade estar cheia, o plástico arrefece e solidifica. A peça acabada é libertada quando as duas metades do molde se separam.
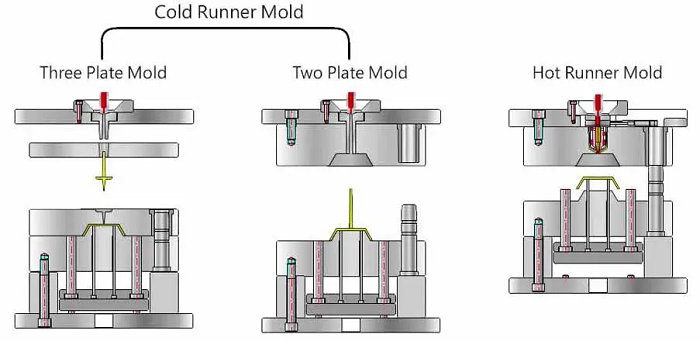
Uma vez que só precisa de duas placas e alguns componentes simples, o molde de duas placas é um tipo de molde razoavelmente fácil e acessível. Funciona bem para componentes com geometria direta, incluindo curvas planas ou arredondadas.
No entanto, pode não ser apropriado para peças com geometrias mais intrincadas, porque preencher a cavidade com plástico pode ser um desafio nessas circunstâncias. Na moldagem por injeção, o molde de duas placas é versátil e frequentemente usado, especialmente para peças simples e corridas de produção modestas.
Molde de três placas
O molde de três placas é um dos moldes usados na moldagem por injeção de polímeros termoplásticos. Em comparação com o molde de duas placas, ele tem mais características e versatilidade porque possui três placas; duas em movimento e uma estável.
A função do molde de três placas é dar às peças moldadas por injeção a forma final pretendida. O plástico é injetado na metade da cavidade através de um ponto de injeção situado na linha de partição.
Depois de o plástico fundido entrar na cavidade, as duas placas móveis afastam-se da placa fixa, permitindo a extração da peça. A terceira placa do molde, situada entre as metades da cavidade e do núcleo, é chamada placa de canais ou subplaca.
Esta placa permite criar um sistema de canais específico para conduzir o plástico a várias cavidades ou a diferentes zonas de uma mesma cavidade. Assim, o processo de moldação por injeção pode ser mais flexível e eficiente.
Ao produzir itens maiores, onde o uso de um molde de duas placas resultaria em um tamanho de molde maior ou exigiria a instalação de recursos extras, como levantadores, o molde de três placas é frequentemente empregado. Ao incluir várias cavidades no design do molde, o molde de três placas pode fazer várias partes em um único ciclo.
O molde de três placas é um tipo de molde versátil e eficaz frequentemente usado no processo de moldagem por injeção, especialmente para peças maiores e execuções de produção.
Reutilizando o Sprue e Runner em dois e três moldes de chapa
A quantidade de canal principal e de canais de distribuição que pode ser reutilizada depende do material, da geometria da peça e das propriedades pretendidas para o produto final. A reutilização destes canais é comum na indústria da moldação por injeção, pois pode reduzir os custos e o desperdício.
Além disso, num molde de duas placas, o canal principal e os canais de distribuição ficam normalmente ligados à peça moldada, sendo o conjunto extraído do molde. A peça pode depois ser separada manualmente desses canais, que poderão ser utilizados noutros ciclos de moldação.
A reutilização do canal principal e dos canais de distribuição pode exigir operações adicionais, como moagem ou refusão, para preparar o material. Num molde de três placas, a extração separa estes canais da peça moldada, e o canal principal é frequentemente reutilizado nos ciclos seguintes.
A placa de canais é normalmente amovível, facilitando o acesso ao sistema de canais e a reutilização do canal principal e dos canais de distribuição. É importante ter em conta que essa reutilização pode afetar significativamente a consistência e a qualidade do produto final.
No entanto, os materiais reutilizados podem ter problemas de impurezas ou consistência que influenciam a resistência ou durabilidade do material plástico. Para obter produtos consistentes e de alta qualidade, é necessário o monitoramento contínuo do processo de moldagem e da qualidade do material reciclado.
Em geral, a indústria da moldação por injeção reutiliza o canal principal e os canais de distribuição em moldes de duas e três placas, o que pode reduzir custos e desperdício. É necessário gerir cuidadosamente o processo para não comprometer a qualidade nem as propriedades do produto final.
Máquinas de moldagem por injeção
As máquinas usadas para o processo de moldagem por infecção incluem o seguinte:
Unidades de injeção
A unidade de injeção, que derrete e injeta material plástico no molde, é uma parte crucial de uma máquina de moldagem por injeção. Os componentes típicos são o barril, aquecedor, parafuso ou êmbolo, funil e unidade de injeção.
Antes de chegar ao cilindro, o plástico é introduzido e armazenado na tremonha. O parafuso ou êmbolo móvel, juntamente com o calor do aquecedor, funde e homogeneíza o material no cilindro. À medida que avança, o parafuso ou êmbolo injeta o plástico fundido no molde através do ponto de injeção.
O objetivo da unidade de injeção é regular com precisão a temperatura, a pressão e a vazão do material plástico durante todo o processo de moldagem por injeção. Isso garante que o material plástico seja homogeneizado uniformemente, derretido corretamente e injetado no molde.
Também é possível alterar a velocidade, a pressão e o volume da unidade de injeção, o que é crucial ao moldar objetos com geometrias intrincadas ou tolerâncias exigentes. Dependendo da aplicação exata, o tipo e o tamanho da unidade de injeção podem mudar, com algumas máquinas feitas para produção em alto volume e outras para moldagem precisa ou em pequena escala.
A unidade de injeção é crucial para a geração de produtos plásticos de alta qualidade e é muitas vezes um dos componentes mais significativos na definição do desempenho e das capacidades de uma máquina de moldagem por injeção.
Máquina de parafuso alternativo
Um dispositivo de moldagem por injeção, uma máquina de parafuso alternativo, derrete e injeta material plástico no molde usando um parafuso alternativo. Devido à sua adaptabilidade, eficácia e capacidade de criar produtos plásticos de alta qualidade, este equipamento é frequentemente utilizado no setor de moldagem por injeção.
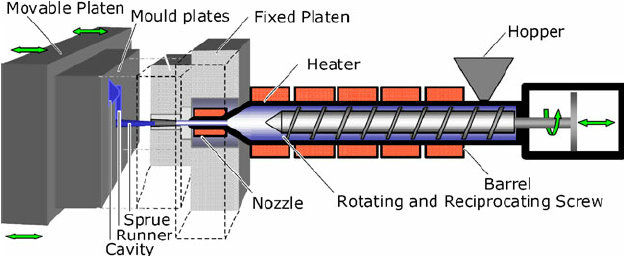
Idealmente, a moldagem por injeção envolve a fusão e injeção de materiais termoplásticos em um molde usando uma máquina de parafuso alternativo. As pelotas plásticas são alimentadas no barril da máquina pelo parafuso alternativo e fundidas, assim, pressão e calor.
Depois de ser derretido, o plástico é injetado no molde usando um parafuso sob alta pressão para dar ao produto acabado a forma desejada.
Parafuso-pre plastificante ou máquina de dois estágios
A máquina de dois estágios é uma máquina de moldagem por injeção que usa duas unidades de injeção independentes; uma para derreter o material plástico e outra para injetá-lo no molde.
O derretimento e a preparação para a injeção do material plástico são referidos como o primeiro estágio, ou “plastificação”. Nesta fase, um parafuso alternativo produz calor e pressão que derretem o plástico, pois é fornecido na unidade de injeção primária da máquina.
O material plástico derretido é bombeado para o molde durante o segundo estágio, também chamado de estágio de “medição”. Esta etapa envolve mover o plástico derretido da unidade de injeção primária para a unidade de injeção secundária, onde é injetado sob pressão sólida no molde.
Peças grandes e complexas são freqentemente produzidas usando máquinas de dois estágios porque fornecem controle de processo de moldagem superior e permitem uma injeção mais precisa do material plástico no molde.
Unidades de fixação
As seguintes unidades de fixação são usadas para fazer peças moldadas por injeção:
Alternar braçadeiras
Para manter as duas partes do molde juntas enquanto o processo de injeção está ocorrendo, as braçadeiras de alternância são empregadas na moldagem por injeção. As braçadeiras são feitas para gerar uma forte força de fixação para garantir que o molde permaneça fechado e orientado corretamente durante a injeção do material plástico fundido.
Os grampos de alternância aumentam a força de aperto entregue ao molde através de um sistema de ligação. O sistema de ligação produz uma vantagem mecânica quando a braçadeira está envolvida, aumentando a força aplicada ao molde. Como resultado, os grampos podem aplicar muita força com apenas uma pequena força de entrada.
Além disso, os grampos de alternância são favorecidos na moldagem por injeção porque fornecem uma força de preensão robusta e confiável que pode ser alterada para atender às necessidades exclusivas do processo de moldagem. Além disso, eles são rápidos para se envolver e desengatar e são simples de usar, todos os quais contribuem para um tempo de ciclo geral mais curto para o processo de moldagem.
Grampos Hidráulicos
As braçadeiras hidráulicas são frequentemente empregadas na moldagem por injeção para manter as duas metades do molde juntas durante o processo de injeção. Para fornecer uma forte força de fixação ao molde e mantê-lo firmemente fechado e alinhado durante a injeção do material plástico fundido, as braçadeiras hidráulicas usam pressão hidráulica.
Uma bomba hidráulica, válvulas de controle e cilindros compõem o sistema hidráulico convencional utilizado no mecanismo de fixação. Os cilindros movem o prato de fixação ou a placa de montagem do molde quando o sistema hidráulico é ativado, aplicando pressão ao molde no processo.
Braçadeiras hidromecânicas
Para manter as duas partes do molde juntas durante o projeto de moldagem por injeção, a moldagem por injeção usa braçadeiras hidromecânicas, também conhecidas como braçadeiras de apoio à alternância.
Ao combinar um sistema hidráulico para iniciar o processo de fixação e um mecanismo de alternância mecânica para aumentar e sustentar a força de fixação, os grampos hidromecânicos combinam os benefícios dos métodos de fixação hidráulica e mecânica.
Um cilindro hidráulico que move o platen de aperto em direção ao platen fixo gera a força de aperto. Uma vez que uma quantidade particular de força de aperto foi alcançada, o cilindro hidráulico trava, e o mecanismo de alternância mecânica assume para continuar a aplicar a força de aperto.







