
Technika vstrekovania plastov sa používa na výrobu rovnakých dielov, označovaných ako výlisky. Tento proces si vyžaduje vysoký tlak. Roztavený plast alebo iný materiál sa vstrekuje do dutiny formy, aby vznikol plastový výlisok.
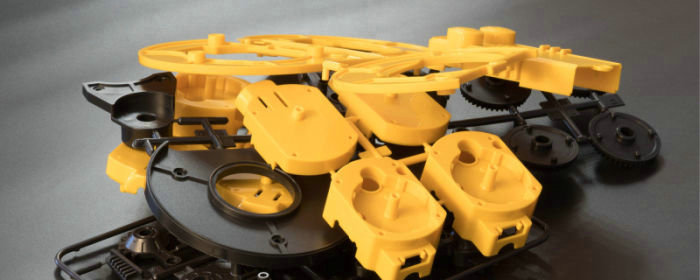
Druhý krok prebieha vo forme, kde materiál chladne a tuhne a prispôsobuje sa obrysom dutiny. Po otvorení formy sa výlisok vyberie. Postup sa opakuje, aby sa vyrobilo veľa rovnakých dielov.
Na vstrekovacie formy sa bežne používa mimoriadne pevná oceľ, ktorá odoláva vysokému tlaku a teplu vznikajúcim počas vstrekovania plastov. Formy musia byť presné, aby sa dali vyrábať presné a konzistentné diely.
Kvalitu hotového výrobku výrazne ovplyvňuje návrh formy. Ten môže byť zložitý, pretože treba zohľadniť typ tvarovaného materiálu, požadovaný tvar hotového výrobku a súvisiace výrobné postupy.
Vstrekované diely sa používajú v rôznych výrobkoch, od jednoduchých predmetov do domácnosti až po zložité mechanické súčiastky v odvetviach, ako sú automobilový priemysel, elektronika a zdravotnícke pomôcky. Vstrekovanie plastov je vďaka svojej všestrannosti a cenovej dostupnosti obľúbenou výrobnou metódou pre rôzne výrobky.
Výrobky z vstrekovania plastov: zariadenia a proces
Priemyselný proces vstrekovania plastov využíva špecializované stroje na výrobu výliskov z termoplastických alebo termosetových materiálov. Pri výrobe vstrekovaných výrobkov sú nevyhnutné tieto komponenty:
Vybavenie
Počas procesu vstrekovania plastov sa používa toto zariadenie:
- Vstrekovací stroj: Obsahuje komponenty, ako sú násypka, vyhrievaný valec, vratná skrutka a upínacia jednotka formy. Tieto časti tvoria základ procesu vstrekovania plastov. Stroj roztaví plastové granuly a pod vysokým tlakom ich vstrekne do formy, kde vznikne výlisok.
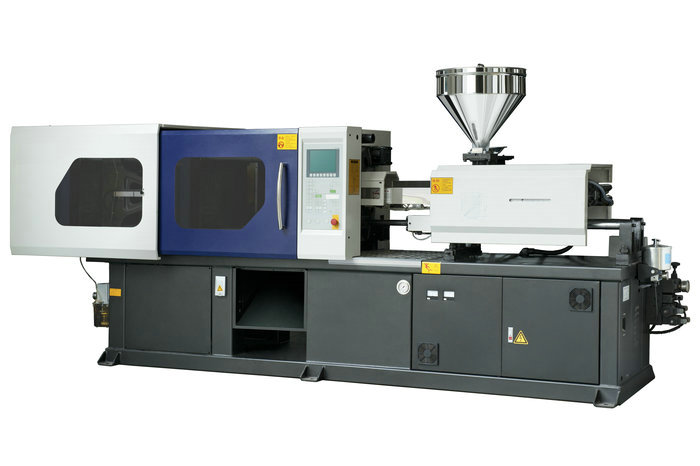
- Dutina formy: Tento nástroj, často vyrobený z ocele alebo hliníka, dáva plastu požadovaný tvar. Počas vstrekovania plastov sú obe časti formy pevne spojené.
- Násypka na materiál: Pred podaním do vyhrievaného valca vstrekovacieho stroja sa plastové granuly uchovávajú v násypke.
- Vyhrievaný valec: V tejto časti procesu vstrekovania plastov sa plastové granuly roztavia, aby boli pripravené na vstrekovanie do formy.
- Vratná skrutka: Táto súčasť vstrekovacieho stroja ohrieva plast a následne ho dopravuje smerom k forme.
- Upínacia jednotka formy: Počas procesu vstrekovania plastov udržiava formu zatvorenú a vytvára tlak potrebný na vstrekovanie roztaveného plastu do formy.
- Chladiaci systém: Používa sa na ochladenie vstrekovaných komponentov po ich vytvorení. Systém možno chladiť vzduchom, vodou alebo kombináciou oboch.
Ide o základné prvky zostavy na vstrekovanie plastov. Podľa konkrétnych požiadaviek procesu možno použiť aj ďalšie pomocné zariadenia, napríklad granulátory, sušičky materiálu a jednotky na reguláciu teploty.
Vstrekovacia jednotka plastu
Tavenie plastového materiálu a jeho vstrekovanie do dutiny formy zabezpečuje pri vstrekovaní vstrekovacia jednotka plastu. Materiál sa taví a vstrekuje do formy pomocou vyhrievaného valca, skrutky a dýzy.
Plastový materiál sa vloží do valca, kde ho pohyblivá skrutka ohrieva a premiešava. Keď dosiahne správnu teplotu a konzistenciu, dýza ho v ďalšom kroku vstrekne do dutiny formy. Tam materiál vychladne a stuhne do požadovaného výrobku.
Vstrekovaciu jednotku plastu, ktorá je kľúčovou súčasťou procesu vstrekovania, treba správne riadiť, aby sa zabezpečila konštantná a vysoká kvalita výroby.
Upínacia jednotka formy
Počas vstrekovania a chladenia musí upínacie zariadenie vstrekovacieho stroja obe polovice formy pevne uzavrieť a držať ich pri sebe. Jednotka vyvíja a udržiava upínaciu silu potrebnú na pevné spojenie polovíc formy a na zabránenie úniku plastového materiálu z dutiny.
Upínaciu jednotku formy tvorí pevná upínacia doska a pohyblivá doska pripojená k hydraulickému alebo mechanickému systému. Po vložení formy do stroja sa obe dosky pritiahnu k sebe a následne sa použije upínacia sila, ktorá udrží formu zatvorenú.
Potrebná upínacia sila sa líši podľa veľkosti a zložitosti formy a typu použitého plastu. Upínacia jednotka formy je kľúčovou súčasťou procesu vstrekovania a na zaistenie bezpečnej a efektívnej výroby sa musí dôkladne monitorovať.
Procesy: vstrekovanie termoplastických polymérov
Proces vstrekovania termoplastických polymérov zvyčajne zahŕňa tieto kroky:
Forma
Vstrekovanie termoplastických polymérov vo veľkej miere závisí od vstrekovacej formy. Ide o zariadenie, ktoré tvaruje roztavený plast na požadovaný hotový výrobok. Dve hlavné časti formy, dutina a jadro, sú zvyčajne skonštruované tak, aby sa spojili a vytvorili trojrozmerný tvar.
Po vstreknutí do dutiny formy plastový materiál vychladne a stuhne do tvaru formy. Návrh formy určuje konečný tvar a veľkosť výrobku, preto je kľúčovou súčasťou procesu vstrekovania.
Formu treba starostlivo navrhnúť, aby plastový materiál bez problémov prúdil do každej dutiny a aby chladenie prebiehalo rýchlo a rovnomerne. Forma musí byť tiež vyrobená z materiálov, ktoré odolajú vysokým teplotám a tlakom používaným pri vstrekovaní plastov.
Keďže sa forma pri vstrekovaní používa opakovane, možno s ňou vyrábať veľké množstvo rovnakých dielov. Aby zostala v dobrom stave a naďalej umožňovala výrobu kvalitných dielov, môže byť potrebné ju pravidelne čistiť a udržiavať.
Dvojdosková forma
Pri vstrekovaní termoplastických polymérov sa bežne používa dvojdosková forma. Tvoria ju dve časti pripevnené k dvom doskám tvarovacieho stroja: polovica s dutinou a polovica s jadrom. Nazýva sa dvojdosková, pretože má dve časti oddelené deliacou rovinou.
Úlohou dvojdoskovej formy je vytvarovať roztavený plast do požadovanej konečnej podoby. Plastový materiál sa cez vtok v deliacej rovine vstrekne do polovice formy s dutinou. Dutina sa naplní plastom, ktorý sa potom nechá vychladnúť a stuhnúť. Hotový výrobok sa uvoľní po oddelení oboch polovíc formy.
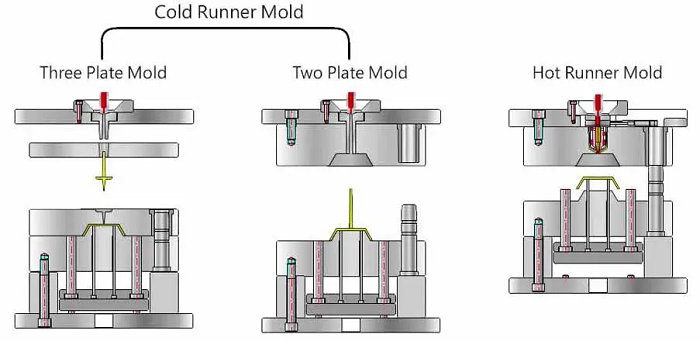
Keďže dvojdosková forma obsahuje iba dve dosky a niekoľko jednoduchých komponentov, jej výroba je pomerne jednoduchá a cenovo dostupná. Dobre sa hodí na diely s nenáročnou geometriou vrátane plochých alebo zaoblene zakrivených tvarov.
Nemusí však byť vhodná pre diely so zložitejšou geometriou, pretože v takýchto prípadoch môže byť náročné naplniť dutinu plastom. Dvojdosková forma je všestranná a pri vstrekovaní plastov sa používa často, najmä na jednoduché diely a menšie výrobné série.
Trojdosková forma
Trojdosková forma je jedným z typov používaných pri vstrekovaní termoplastických polymérov. V porovnaní s dvojdoskovou formou ponúka viac funkcií a flexibility, pretože sa skladá z troch dosiek: dvoch pohyblivých a jednej pevnej.
Úlohou trojdoskovej formy je vytvarovať vstrekované plastové diely do požadovaného konečného tvaru. Plast sa cez vtok v deliacej rovine vstrekuje do polovice formy s dutinou.
Keď je roztavený plast v dutine formy, dve pohyblivé dosky sa oddelia od pevnej dosky a plastový výrobok možno vyhodiť z formy. Tretia doska, vložená medzi polovicu s dutinou a polovicu s jadrom, sa nazýva doska vtokových kanálov alebo pomocná doska.
Použitím tejto dosky možno vytvoriť osobitný vtokový systém, ktorý vedie tok plastového materiálu do rôznych dutín alebo miest v rámci jednej dutiny. Proces vstrekovania plastov tak môže byť flexibilnejší a efektívnejší.
Trojdosková forma sa často používa pri výrobe väčších výrobkov, keď by použitie dvojdoskovej formy vyžadovalo väčšiu formu alebo montáž ďalších prvkov, ako sú zdvíhače. Ak konštrukcia obsahuje viacero dutín, trojdosková forma dokáže v jednom cykle vyrábať rôzne diely.
Trojdosková forma je všestranný a efektívny typ formy, ktorý sa často používa pri vstrekovaní plastov, najmä na väčšie diely a výrobné série.
Opätovné použitie vtokovej vložky a kanála v dvoj- a trojdoskovej forme
Množstvo vtokovej vložky a vtokového kanála, ktoré možno opätovne použiť pri vstrekovaní plastov, závisí od použitého materiálu, geometrie dielu a požadovaných vlastností hotového výrobku. V odvetví vstrekovania plastov sa tieto prvky často opätovne používajú, pretože sa tým dajú znížiť náklady a množstvo odpadu.
Pri dvojdoskovej forme sú vtoková vložka a vtokový kanál zvyčajne spojené s výlisokom a celá zostava sa vyhodí z formy. Diel možno potom ručne oddeliť od vtokovej vložky a kanála a tieto prvky použiť v ďalších tvarovacích cykloch.
Opätovné použitie vtokovej vložky a kanála môže vyžadovať ďalšie spracovanie, napríklad mletie alebo opätovné roztavenie, aby mal materiál vhodnú formu na ďalšie použitie. Pri trojdoskovej forme sa vtoková vložka a kanál počas vyhadzovania oddelia od výlisku. Vtoková vložka sa často používa opakovane v nasledujúcich cykloch tvarovania.
Doska vtokových kanálov je zvyčajne odnímateľná, čo uľahčuje prístup k vtokovému systému a opätovné použitie vtokovej vložky a kanála. Je dôležité pamätať na to, že opätovné používanie týchto prvkov môže výrazne ovplyvniť konzistentnosť a kvalitu hotového výrobku.
Opätovne použitý materiál však môže obsahovať nečistoty alebo mať nekonzistentné vlastnosti, ktoré ovplyvňujú pevnosť a odolnosť plastu. Na dosiahnutie konzistentných a kvalitných výrobkov je potrebné neustále monitorovať proces tvarovania aj kvalitu recyklovaného materiálu.
V odvetví vstrekovania plastov sa vtokové vložky a kanály vo všeobecnosti opätovne používajú v dvoj- a trojdoskovej forme, čím možno znížiť náklady a odpad. Aby sa nezhoršila kvalita ani vlastnosti hotového výrobku, treba tento postup dôkladne zvážiť a riadiť.
Vstrekovacie stroje
Pri procese vstrekovania plastov sa používajú tieto stroje:
Vstrekovacie jednotky
Vstrekovacia jednotka, ktorá taví plast a vstrekuje ho do formy, je kľúčovou súčasťou vstrekovacieho stroja. Medzi jej bežné komponenty patria valec, ohrievač, skrutka alebo piest, násypka a vstrekovacia jednotka.
Pred vložením do valca sa plastový materiál najprv nasype do násypky, kde sa uchováva. Pohyblivá skrutka alebo piest a teplo z ohrievača plast vo valci roztavia a zhomogenizujú. Pri pohybe vpred potom skrutka alebo piest vstrekuje roztavený plast cez vtok do formy.
Úlohou vstrekovacej jednotky je presne regulovať teplotu, tlak a prietok plastového materiálu počas celého procesu vstrekovania. Zabezpečuje tak rovnomernú homogenizáciu plastu, jeho správne roztavenie a vstrekovanie do formy.
Možno meniť aj rýchlosť, tlak a objem vstrekovacej jednotky, čo je kľúčové pri tvarovaní výrobkov so zložitou geometriou alebo prísnymi toleranciami. Typ a veľkosť vstrekovacej jednotky sa líšia podľa konkrétnej aplikácie. Niektoré stroje sú určené na veľkoobjemovú výrobu, iné na presné alebo malosériové tvarovanie.
Vstrekovacia jednotka je kľúčová na výrobu kvalitných plastových výrobkov a často patrí medzi najdôležitejšie komponenty, ktoré určujú výkon a možnosti vstrekovacieho stroja.
Vratný skrutkovací stroj
Vstrekovacie zariadenie so vratnou skrutkou taví a vstrekuje plastový materiál do formy pomocou skrutky, ktorá sa pohybuje tam a späť. Toto zariadenie sa v odvetví vstrekovania plastov používa často vďaka svojej prispôsobivosti, efektívnosti a schopnosti vyrábať kvalitné plastové výrobky.
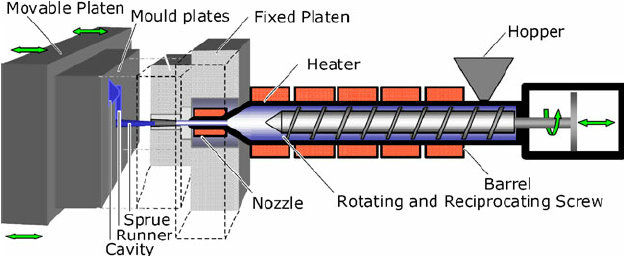
Pri vstrekovaní sa termoplastické materiály zvyčajne tavia a vstrekujú do formy pomocou stroja s vratnou skrutkou. Vratná skrutka dopravuje plastové granuly do valca stroja, kde sa pôsobením tlaku a tepla roztavia.
Po roztavení sa plast pomocou skrutky vstrekuje do formy pod vysokým tlakom, aby hotový výrobok získal požadovaný tvar.
Screw-Pre Plasticizer Machine alebo dvojstupňový stroj
Dvojstupňový stroj je vstrekovací stroj s dvoma nezávislými vstrekovacími jednotkami: jedna taví plastový materiál a druhá ho vstrekuje do formy.
Prvá fáza, nazývaná „plastifikácia“, zahŕňa tavenie plastového materiálu a jeho prípravu na vstrekovanie. Vratná skrutka v tejto fáze vytvára teplo a tlak, ktoré roztavia plast privádzaný do hlavnej vstrekovacej jednotky stroja.
V druhej fáze, nazývanej aj „dávkovanie“, sa roztavený plast dopraví do formy. Roztavený materiál sa presunie z hlavnej vstrekovacej jednotky do sekundárnej jednotky, odkiaľ sa pod vysokým tlakom vstrekuje do formy.
Dvojstupňové stroje sa často používajú na výrobu veľkých a zložitých dielov, pretože umožňujú lepšie riadenie procesu tvarovania a presnejšie vstrekovanie plastového materiálu do formy.
Upínacie jednotky
Na výrobu vstrekovaných dielov sa používajú tieto upínacie jednotky:
Prepnúť svorky
Pri vstrekovaní plastov sa používajú kĺbové upínacie mechanizmy, ktoré počas vstrekovania držia obe časti formy spolu. Sú navrhnuté tak, aby vytvárali silnú upínaciu silu a udržiavali formu počas vstrekovania roztaveného plastu zatvorenú a správne zarovnanú.
Kĺbové mechanizmy zvyšujú upínaciu silu pôsobiacu na formu pomocou sústavy pák. Po aktivácii mechanizmu sa vytvorí mechanický prevod, ktorý zvýši silu pôsobiacu na formu. Mechanizmus tak môže vyvinúť veľkú silu aj pri malej vstupnej sile.
Kĺbové upínacie mechanizmy sa pri vstrekovaní plastov uprednostňujú aj preto, že poskytujú pevný a spoľahlivý úchop, ktorý možno prispôsobiť konkrétnym požiadavkám procesu tvarovania. Rýchlo sa zapínajú aj vypínajú a ľahko sa používajú, čím skracujú celkový čas cyklu tvarovania.
Hydraulické svorky
Pri vstrekovaní plastov sa často používajú hydraulické upínacie jednotky, ktoré počas procesu držia obe polovice formy spolu. Hydraulický tlak im umožňuje vyvinúť silnú upínaciu silu a udržať formu počas vstrekovania roztaveného plastu bezpečne zatvorenú a zarovnanú.
Bežný hydraulický systém upínacieho mechanizmu tvoria hydraulické čerpadlo, regulačné ventily a valce. Po aktivácii hydraulického systému valce pohybujú upínacou doskou alebo montážnou doskou formy a pritom vyvíjajú tlak na formu.
Hydromechanické svorníky
Vstrekovacie stroje používajú hydromechanické upínacie jednotky, označované aj ako upínacie jednotky s podporou kĺbového mechanizmu, ktoré počas vstrekovania držia obe časti formy spolu.
Hydromechanické upínacie jednotky kombinujú výhody hydraulického a mechanického upínania. Na začiatku procesu využívajú hydraulický systém a na zvýšenie a udržiavanie upínacej sily mechanický kĺbový mechanizmus.
Upínaciu silu vytvára hydraulický valec, ktorý posúva upínaciu dosku smerom k pevnej doske. Po dosiahnutí určitej upínacej sily sa hydraulický valec zaistí a ďalšie pôsobenie upínacej sily prevezme mechanický kĺbový mechanizmus.







