
A fröccsöntési eljárást azonos, fröccsöntött alkatrészeknek nevezett elemek gyártására szolgáló szerszámok készítésére használják. A folyamat nagy nyomást igényel: a megolvadt műanyagot vagy más anyagot a műanyag fröccsöntés során a szerszám üregébe fecskendezik.
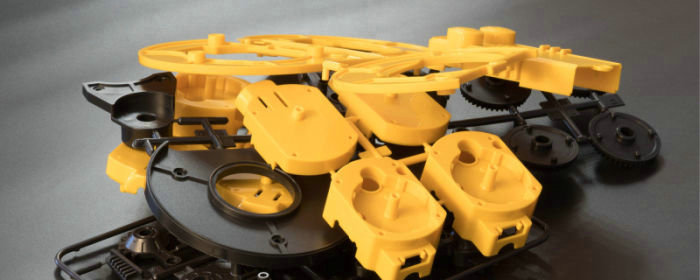
A második lépés a szerszám belsejében zajlik, ahol az anyag lehűl és megszilárdul, felvéve az üreg körvonalait. Ezután a szerszámot kinyitják, és eltávolítják belőle a fröccsöntött alkatrészt. Az eljárást többször megismétlik, így sok azonos darab készül.
A fröccsöntő szerszámok jellemzően rendkívül erős acélból készülnek, hogy ellenálljanak a fröccsöntési folyamat során keletkező nagy nyomásnak és hőnek. A pontos és egyenletes minőségű alkatrészek előállításához a szerszámoknak precíznek kell lenniük.
A késztermék minőségét jelentősen befolyásolja a szerszám kialakítása, amelyet többek között a fröccsöntött anyag típusa, a késztermék kívánt formája és az alkalmazott gyártási eljárások tesznek összetetté.
A fröccsöntött alkatrészeket számos termékben használják, az egyszerű háztartási cikkektől az autóiparban, az elektronikai iparban és az orvostechnikai eszközök gyártásában alkalmazott összetett gépalkatrészekig. Sokoldalúsága és költséghatékonysága miatt a fröccsöntés népszerű gyártási eljárás számos termék előállításához.
Fröccsöntött termékek: berendezések és folyamat
A fröccsöntés során speciális gépek segítségével készülnek fröccsöntött alkatrészek hőre lágyuló vagy hőre keményedő anyagokból. A fröccsöntött termékek gyártásának alapvető elemei a következők:
Berendezések
A fröccsöntési folyamat során a következő berendezéseket használják:
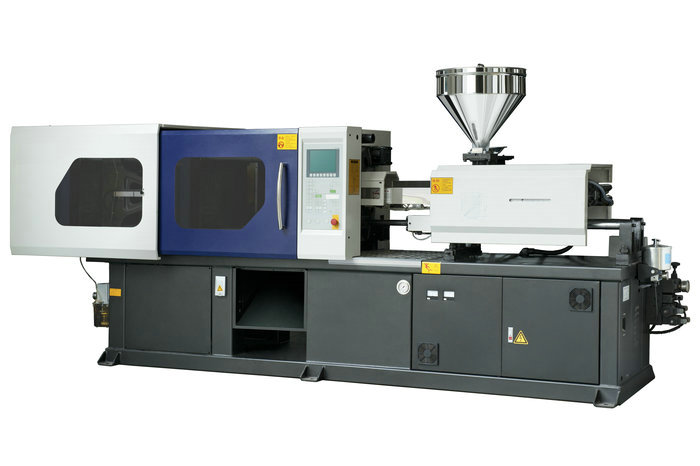
- Fröccsöntő gép: A gép olyan alkatrészekből áll, mint az adagolótölcsér, a fűtőhenger, a dugattyús csiga és a szerszámzáró egység, amelyek a fröccsöntési folyamat fő részeit alkotják. A gép megolvasztja a műanyag granulátumot, majd nagy nyomással a szerszámba fecskendezi, így létrehozva a fröccsöntött alkatrészt..
- Szerszámüreg: Ez az eszköz – amely gyakran acélból vagy alumíniumból készül – adja meg a műanyag formáját. A fröccsöntési folyamat során a szerszám két felét egymáshoz rögzítik.
- Anyagadagoló: A műanyag granulátumot itt tárolják, mielőtt a fröccsöntő gép fűtőhengerébe kerülne.
- Fűtőhenger: A fröccsöntési folyamatnak ebben a részében megolvad a műanyag granulátum, így készen áll a szerszámba fecskendezésre.
- Dugattyús csiga: A fröccsöntő gép ezen alkatrésze felmelegíti a műanyagot, mielőtt a szerszám felé továbbítaná.
- Szerszámzáró egység: Ez a rendszer biztosítja a megolvadt műanyag szerszámba fecskendezéséhez szükséges nyomást, miközben a fröccsöntési folyamat alatt zárva tartja a szerszámot.
- Hűtőrendszer: A már elkészült fröccsöntött alkatrészek lehűtésére szolgál. A rendszer levegővel, vízzel vagy a kettő kombinációjával hűthető.
Ezek alkotják a fröccsöntő berendezés alapvető elemeit. A fröccsöntési folyamat egyedi igényeitől függően további kiegészítő berendezések, például granulátorok, anyagszárítók és hőmérséklet-szabályozó egységek is használhatók.
Műanyag-fröccsöntő egység
A fröccsöntés során a műanyag-fröccsöntő egység olvasztja meg és fecskendezi a műanyagot a szerszám üregébe. A műanyag megolvasztásához és szerszámba juttatásához fűtött hengert, csigát és fúvókát használnak.
A műanyag ezután a hengerbe kerül, ahol a mozgó csiga felmelegíti és összekeveri. A következő lépésben, amikor eléri a megfelelő hőmérsékletet és állagot, a fúvóka a műanyagot a szerszám üregébe fecskendezi, ahol az lehűl és megszilárdul, létrehozva a kívánt terméket.
Az állandó, kiváló minőségű termelés érdekében megfelelően kell szabályozni a műanyag-fröccsöntő egységet, amely a fröccsöntési folyamat kulcsfontosságú része.
Szerszámzáró egység
A fröccsöntés és a hűtés során a szerszám két felét a szerszámzáró egységnek szorosan össze kell zárnia és együtt kell tartania. Az egység biztosítja és fenntartja azt a záróerőt, amely a szerszámfelek szilárd összetartásához és a műanyag szerszámüregből való kiszivárgásának megakadályozásához szükséges.
A szerszámzáró egység egy álló és egy mozgó szerszámlapból, valamint az ezekhez kapcsolódó hidraulikus vagy mechanikus rendszerből áll. Amikor a szerszámot behelyezik a gépbe, a két szerszámlap összezár, majd a záróerő zárva tartja a szerszámot.
A szükséges záróerő a szerszám méretétől és összetettségétől, valamint a használt műanyag típusától függ. A biztonságos és hatékony gyártáshoz a szerszámzáró egységet, a fröccsöntési folyamat kulcsfontosságú részét, gondosan felügyelni kell.
Eljárások: hőre lágyuló polimerek fröccsöntése
A hőre lágyuló polimerek fröccsöntése általában a következő lépésekből áll:
A szerszám
A hőre lágyuló polimerek fröccsöntése nagymértékben függ a fröccsöntő szerszámtól. Ez az eszköz formálja a megolvadt műanyagot a kívánt késztermékké. A szerszám két fő alkotóeleme, az üreg és a mag általában úgy készül, hogy egymáshoz illeszkedve háromdimenziós formát hozzanak létre.
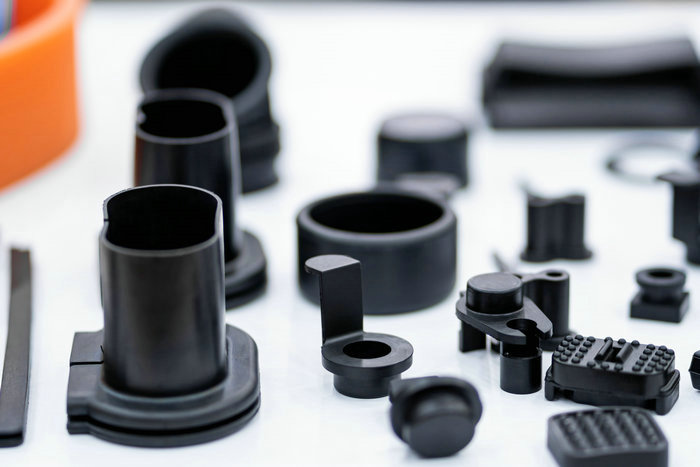
Miután a műanyagot a szerszám üregébe fecskendezték, lehűl és megszilárdul, felvéve a szerszám alakját. A termék végső formáját és méretét a szerszám kialakítása határozza meg, ezért az a fröccsöntési folyamat kritikus eleme.
A szerszámot gondosan kell megtervezni annak biztosítására, hogy a műanyag akadálytalanul áramoljon minden üregbe, a hűtési folyamat pedig gyors és egyenletes legyen. Emellett olyan anyagokból kell elkészíteni, amelyek ellenállnak a fröccsöntés során alkalmazott magas hőmérsékletnek és nyomásnak.
Mivel a szerszám fröccsöntéskor újra felhasználható, számos azonos alkatrész gyártható vele. A jó állapot és a kiváló minőségű gyártás fenntartása érdekében rendszeres tisztításra és karbantartásra lehet szükség.
Kétlapos szerszám
A hőre lágyuló polimerek fröccsöntésénél gyakran használnak kétlapos szerszámot. Két részből áll, amelyek a fröccsöntő gép két szerszámlapjára vannak rögzítve: az üreges és a magos félből. A kétlapos elnevezés arra utal, hogy a szerszám két részből áll, amelyeket elválasztó sík választ el egymástól.
A kétlapos szerszám feladata, hogy a megolvadt műanyagot a kívánt végső formára alakítsa. A műanyagot az elválasztó síknál található beömlőnyíláson keresztül fecskendezik a szerszám üreges felébe. Az üreg megtelik műanyaggal, amelyet ezután hagynak lehűlni és megszilárdulni. A késztermék a szerszám két felének szétválasztása után távolítható el.
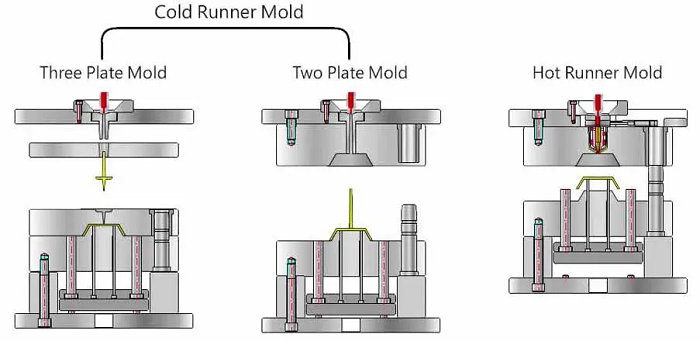
A kétlapos szerszám viszonylag egyszerű és költséghatékony típus, mivel mindössze két szerszámlapra és néhány egyszerű alkatrészre van szükség hozzá. Jól használható egyszerű geometriájú, például lapos vagy lekerekített alkatrészekhez.
Összetettebb geometriájú alkatrészekhez azonban nem feltétlenül megfelelő, mivel ilyen esetekben nehézséget okozhat az üreg műanyaggal való feltöltése. A fröccsöntésben a kétlapos szerszám sokoldalú és gyakran használt megoldás, különösen egyszerű alkatrészekhez és kisebb gyártási sorozatokhoz.
Háromlapos szerszám
A háromlapos szerszám a hőre lágyuló polimerek fröccsöntéséhez használt szerszámtípusok egyike. A kétlapos szerszámhoz képest több lehetőséget kínál és sokoldalúbb, mivel három lapból áll: kettő mozgó, egy pedig álló.
A háromlapos szerszám feladata, hogy a fröccsöntött műanyag alkatrészeket a kívánt végső formára alakítsa. A műanyagot az elválasztó síknál található beömlőnyíláson keresztül fecskendezik a szerszám üreges felébe.
Miután a megolvadt műanyag a szerszám üregébe került, a két mozgó szerszámlap eltávolodik az álló laptól, így a műanyag alkatrész kilökhető a szerszámból. A háromlapos szerszám harmadik lapját, amely az üreges és a magos fél között helyezkedik el, futócsatorna-lapnak vagy köztes lapnak nevezik.
Ennek a lapnak a használatával egyedi elosztórendszer alakítható ki, amely a műanyag áramlását egyetlen üreg különböző üregeihez vagy pontjaihoz irányítja. Ezáltal a fröccsöntési folyamat rugalmasabbá és hatékonyabbá válhat.
Nagyobb termékek gyártásakor gyakran háromlapos szerszámot használnak, ha a kétlapos szerszám nagyobb méretet eredményezne, vagy olyan kiegészítő elemek beépítését tenné szükségessé, mint például a kiemelők. A szerszámtervben több üreg kialakításával a háromlapos szerszám egyetlen ciklusban többféle alkatrészt is előállíthat.
A háromlapos szerszám sokoldalú és hatékony szerszámtípus, amelyet gyakran alkalmaznak a fröccsöntési folyamatban, különösen nagyobb alkatrészek és sorozatgyártás esetén.
A beömlő és az elosztócsatorna újrafelhasználása két- és háromlapos szerszámokban
A fröccsöntés során újrafelhasználható beömlő és elosztócsatorna mennyisége függ a felhasznált anyagtól, az alkatrész geometriájától és a késztermékkel szemben támasztott követelményektől. A beömlő és az elosztócsatorna újrafelhasználása gyakori a fröccsöntőiparban, mivel csökkentheti a költségeket és a hulladék mennyiségét.
Kétlapos szerszám esetén a beömlő és az elosztócsatorna általában a fröccsöntött tárgyhoz kapcsolódik, és az egységet együtt löki ki a szerszám. Ezután az alkatrész kézzel leválasztható a beömlőről és az elosztócsatornáról, amelyeket más fröccsöntési ciklusokban is fel lehet használni.
A beömlő és az elosztócsatorna újrafelhasználásához további műveletekre, például őrlésre vagy újraolvasztásra lehet szükség, hogy az anyag megfelelő állapotban legyen az újrafelhasználáshoz. Háromlapos szerszám esetén a kilökési folyamat elválasztja a beömlőt és az elosztócsatornát a fröccsöntött tárgytól, a beömlőt pedig gyakran egymást követő fröccsöntési ciklusokban is újra felhasználják.
Az elosztólemez általában levehető, így könnyebben hozzá lehet férni az elosztórendszerhez, és újra fel lehet használni a beömlőt és az elosztócsatornát. Fontos megjegyezni, hogy ezek újrafelhasználása jelentősen befolyásolhatja a késztermék egyenletességét és minőségét.
Az újrafelhasznált anyagok azonban szennyeződéseket tartalmazhatnak, vagy egyenetlen tulajdonságúak lehetnek, ami hatással van a műanyag szilárdságára vagy tartósságára. Az egyenletes, kiváló minőségű termékek előállításához folyamatosan ellenőrizni kell a fröccsöntési folyamatot és az újrahasznosított anyag minőségét.
A fröccsöntőiparban általában két- és háromlapos szerszámok esetén is újrafelhasználják a beömlőt és az elosztócsatornát, ami segíthet csökkenteni a költségeket és a hulladék mennyiségét. A késztermék minőségének és tulajdonságainak megőrzése gondos mérlegelést és ellenőrzést igényel.
Fröccsöntő gépek
A fröccsöntési folyamathoz használt gépek a következők:
Fröccsegységek
A fröccsegység, amely megolvasztja és a szerszámba fecskendezi a műanyagot, a fröccsöntő gép egyik kulcsfontosságú része. Jellemző alkotóelemei a henger, a fűtőelem, a csiga vagy a dugattyú, az adagolótölcsér és maga a fröccsegység.
A műanyag először az adagolótölcsérbe kerül, ahol a hengerbe jutásáig tárolják. A mozgó csiga vagy dugattyú, valamint a fűtőelem hője megolvasztja és homogenizálja a műanyagot a hengerben. Előrehaladás közben a csiga vagy a dugattyú egy beömlőnyíláson keresztül a szerszámba fecskendezi az olvadt műanyagot.
A fröccsegység feladata, hogy a fröccsöntési folyamat során pontosan szabályozza a műanyag hőmérsékletét, nyomását és áramlási sebességét. Ez biztosítja, hogy az anyag egyenletesen homogenizálódjon, megfelelően megolvadjon, és a szerszámba kerüljön.
A fröccsegység sebessége, nyomása és térfogata is módosítható, ami különösen fontos összetett geometriájú vagy szigorú tűrésekkel készülő tárgyak fröccsöntésekor. A fröccsegység típusa és mérete az adott alkalmazástól függően változhat: egyes gépeket nagy volumenű gyártásra, másokat pedig precíziós vagy kis sorozatú fröccsöntésre terveznek.
A fröccsegység elengedhetetlen a kiváló minőségű műanyag termékek előállításához, és gyakran a fröccsöntő gép teljesítményét és képességeit meghatározó legfontosabb alkatrészek egyike.
Oda-vissza mozgó csigás gép
Az oda-vissza mozgó csigás fröccsöntő gép egy oda-vissza mozgó csiga segítségével olvasztja meg és fecskendezi a műanyagot a szerszámba. Sokoldalúsága, hatékonysága és kiváló minőségű műanyag termékek előállítására való képessége miatt ezt a berendezést gyakran használják a fröccsöntőiparban.
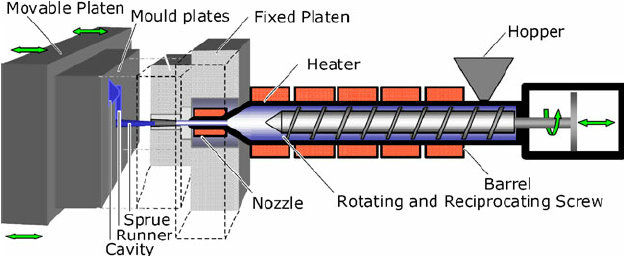
A fröccsöntés során jellemzően oda-vissza mozgó csigás géppel olvasztják meg és fecskendezik a hőre lágyuló műanyagot a szerszámba. A csiga a műanyag granulátumot a gép hengerébe adagolja, ahol az nyomás és hő hatására megolvad.
Az olvadt műanyagot ezután egy csiga nagy nyomással a szerszámba fecskendezi, hogy az alkatrész elnyerje a kívánt alakját.
Csiga előtti plasztikáló egység vagy kétfokozatú gép
A kétfokozatú gép olyan fröccsöntő gép, amely két különálló fröccsegységet használ: az egyik megolvasztja a műanyagot, a másik pedig a szerszámba fecskendezi.
A műanyag megolvasztását és befecskendezésre való előkészítését első fokozatnak, más néven „plasztikálásnak” nevezik. Ebben a szakaszban a dugattyús csiga hőt és nyomást hoz létre, amely megolvasztja a műanyagot, miközben az a gép elsődleges fröccsegységébe kerül.
A megolvadt műanyag a második, más néven „adagolási” szakaszban kerül a szerszámba. Ennek során az olvadt anyag az elsődleges fröccsegységből a másodlagos fröccsegységbe jut, ahonnan nagy nyomással a szerszámba fecskendezik.
A kétfokozatú gépeket gyakran használják nagy és összetett alkatrészek gyártására, mivel pontosabb szabályozást tesznek lehetővé, és precízebben juttatják a műanyagot a szerszámba.
Záróegységek
A fröccsöntött alkatrészek gyártásához a következő záróegységeket használják:
Térdzáras szorítók
A fröccsöntés során térdzáras szorítókkal tartják össze a szerszám két felét. A szorítók nagy záróerőt fejtenek ki, így biztosítják, hogy a szerszám zárva maradjon és megfelelő helyzetben legyen az olvadt műanyag befecskendezése alatt.
A térdzáras szorítók egy összekötő mechanizmus segítségével növelik a szerszámra kifejtett záróerőt. A mechanizmus a szorító működtetésekor mechanikai előnyt biztosít, így növeli a szerszámra ható erőt. Ennek köszönhetően a szorítók kis bemenő erővel is jelentős erőt képesek kifejteni.
A térdzáras szorítókat azért is kedvelik a fröccsöntésben, mert erős és megbízható szorítóerőt biztosítanak, amely a folyamat egyedi igényeihez igazítható. Gyorsan zárhatók és nyithatók, valamint egyszerűen kezelhetők, ami hozzájárul a teljes fröccsöntési ciklusidő csökkentéséhez.
Hidraulikus szorítók
A fröccsöntés során gyakran hidraulikus szorítókkal tartják össze a szerszám két felét. A hidraulikus nyomás erős záróerőt fejt ki, és biztosítja, hogy a szerszám zárva maradjon, valamint megfelelő helyzetben legyen az olvadt műanyag befecskendezése közben.
A zárószerkezetben alkalmazott hagyományos hidraulikus rendszer hidraulikus szivattyúból, vezérlőszelepekből és hengerekből áll. A hidraulikus rendszer aktiválásakor a hengerek elmozdítják a zárólapot vagy a szerszám rögzítőlapját, és közben nyomást fejtenek ki a szerszámra.
Hidromechanikus szorítók
A fröccsöntés során hidromechanikus, más néven rásegítéses térdzáras szorítókkal tartják össze a szerszám két felét.
A hidromechanikus szorítók egyesítik a hidraulikus és a mechanikus szorítás előnyeit: a hidraulikus rendszer indítja el a zárási folyamatot, a mechanikus térdzár pedig növeli és fenntartja a záróerőt.
A záróerőt egy hidraulikus henger hozza létre, amely a mozgó zárólapot a rögzített zárólap felé mozgatja. A megfelelő záróerő elérésekor a hidraulikus henger reteszelődik, és a mechanikus térdzár veszi át a feladatot, fenntartva a záróerőt.







