
Le moulage par injection sert à fabriquer des pièces identiques à l’aide de moules à injection. Ce procédé exige une pression élevée : le plastique fondu ou un autre matériau est injecté dans l’empreinte du moule.
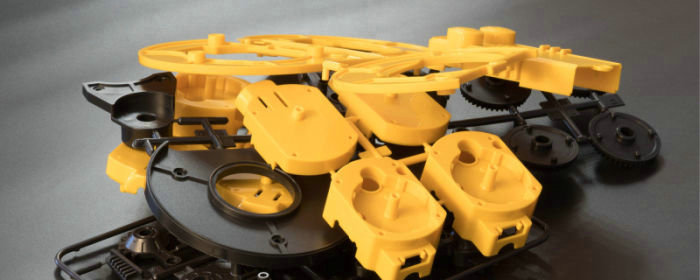
La deuxième étape se déroule à l’intérieur du moule : la matière refroidit et se solidifie en épousant les contours de l’empreinte. La pièce moulée est ensuite retirée après l’ouverture du moule. L’opération est répétée plusieurs fois pour produire de nombreuses pièces identiques.
Les moules à injection sont généralement fabriqués en acier très résistant, conçu pour supporter les fortes pressions et les températures élevées générées pendant le moulage par injection. Ils doivent être précis afin de produire des pièces exactes et régulières.
La conception du moule influe fortement sur la qualité du produit fini. Elle peut être complexe en raison de facteurs tels que le type de matériau à mouler, la forme souhaitée de la pièce finie et les procédés de production utilisés.
Les pièces moulées sont utilisées dans des produits très variés, des articles ménagers simples aux pièces mécaniques complexes destinées à l’automobile, à l’électronique et aux dispositifs médicaux. Grâce à sa polyvalence et à son coût avantageux, le moulage par injection est une méthode de production appréciée pour de nombreux produits.
Produits moulés par injection : équipements et procédé
Le moulage par injection est un procédé industriel qui utilise des machines spécialisées pour fabriquer des pièces moulées à partir de matériaux thermoplastiques ou thermodurcissables. Les éléments suivants sont essentiels à la fabrication de produits moulés par injection :
Équipements
Les équipements suivants sont utilisés lors du moulage par injection :
- Presse à injecter : Elle comprend notamment une trémie, un fourreau chauffant, une vis réciproque et un système de fermeture du moule, qui constituent les éléments principaux du procédé de moulage par injection. La machine fait fondre les granulés de plastique, puis les injecte sous forte pression dans le moule pour former une pièce moulée.
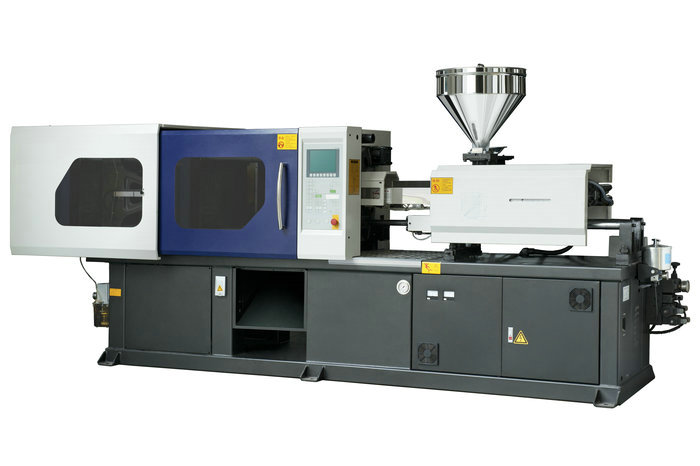
- Empreinte du moule : Cette partie, généralement en acier ou en aluminium, donne sa forme au plastique. Pendant le moulage par injection, les deux parties du moule sont assemblées.
- Trémie d’alimentation : Les granulés de plastique y sont stockés avant d’être acheminés vers le fourreau chauffant de la presse à injecter.
- Fourreau chauffant : Cette partie du procédé fait fondre les granulés de plastique afin qu’ils soient prêts à être injectés dans le moule.
- Vis réciproque : Cet élément de la presse à injecter chauffe le plastique avant de l’acheminer vers le moule.
- Système de fermeture du moule : Il applique la pression nécessaire pour injecter le plastique fondu dans le moule et maintient celui-ci fermé pendant le moulage par injection.
- Système de refroidissement : Il refroidit les pièces moulées par injection après leur fabrication. Le refroidissement peut être assuré par de l’air, de l’eau ou une combinaison des deux.
Ces éléments sont essentiels à une installation de moulage par injection. Selon les besoins spécifiques du procédé, des équipements auxiliaires peuvent également être utilisés, tels que des granulateurs, des sécheurs de matière et des régulateurs de température.
Unité d’injection plastique
Dans le moulage par injection, l’unité d’injection plastique fait fondre la matière et l’injecte dans l’empreinte du moule. La matière plastique est chauffée et injectée à l’aide d’un fourreau, d’une vis et d’une buse.
La matière plastique est introduite dans le fourreau, où la vis en mouvement la chauffe et la mélange. Lorsque la température et la consistance adéquates sont atteintes, la buse injecte la matière dans l’empreinte. Elle y refroidit et durcit pour former la pièce souhaitée.
Pour garantir une production constante et de qualité, l’unité d’injection plastique, qui est un élément essentiel du moulage par injection, doit être gérée de manière appropriée.
Unité de fermeture du moule
Pendant l’injection et le refroidissement, le dispositif de fermeture doit maintenir fermement les deux parties du moule l’une contre l’autre. L’unité applique et maintient la force de fermeture nécessaire pour maintenir le moule bien fermé et empêcher la matière plastique de s’échapper de l’empreinte.
L’unité de fermeture du moule se compose d’un plateau fixe et d’un plateau mobile relié à un système hydraulique ou mécanique. Lorsque le moule est installé dans la machine, les deux plateaux sont rapprochés, puis une force de fermeture est appliquée pour maintenir le moule fermé.
La force de fermeture nécessaire varie selon la taille et la complexité de la pièce, le type de plastique et le moule. Élément essentiel du moulage par injection, l’unité de fermeture doit être surveillée de près pour garantir une fabrication sûre et efficace.
Procédé : moulage par injection des polymères thermoplastiques
Le moulage par injection des polymères thermoplastiques comprend généralement les étapes suivantes :
Le moule
Le moulage par injection des polymères thermoplastiques dépend en grande partie du moule à injection. Ce dispositif permet de donner au plastique fondu la forme finale souhaitée. Les deux principaux éléments du moule, l’empreinte et le noyau, sont généralement conçus pour s’assembler et former une géométrie tridimensionnelle.
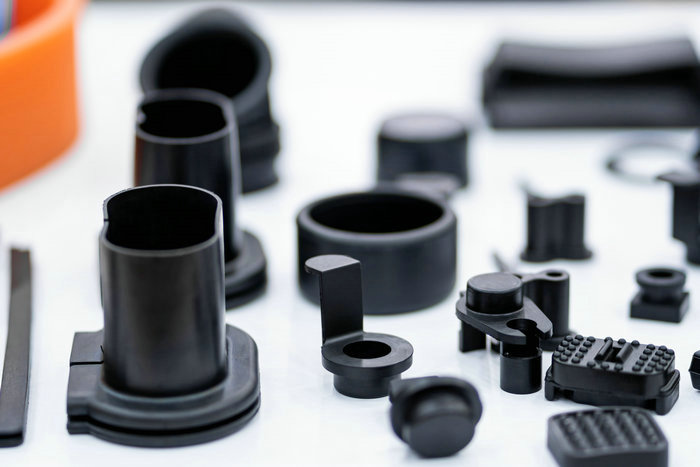
Après son injection dans l’empreinte, la matière plastique refroidit et durcit en prenant la forme du moule. La conception du moule détermine la forme et les dimensions finales du produit ; le moule est donc un élément essentiel du procédé de moulage par injection.
Le moule doit être conçu avec soin afin que la matière plastique s’écoule facilement dans chaque empreinte et que le refroidissement soit rapide et uniforme. Il doit également être fabriqué dans des matériaux capables de résister aux températures et aux pressions élevées du moulage par injection.
Le moule étant réutilisable, il permet de fabriquer de nombreuses pièces identiques. Un nettoyage et un entretien réguliers peuvent être nécessaires pour le maintenir en bon état et continuer à produire des pièces de qualité.
Moule à deux plaques
Le moule à deux plaques est un modèle courant pour le moulage par injection des polymères thermoplastiques. Il comprend deux parties fixées sur les deux plateaux de la presse : la partie empreinte et la partie noyau. Il doit son nom à sa conception en deux parties, séparées par un plan de joint.
Le moule à deux plaques sert à donner au plastique fondu la forme finale requise. La matière plastique est injectée dans la partie empreinte par un seuil situé au niveau du plan de joint. L’empreinte se remplit, puis la matière refroidit et se solidifie. Le produit fini est libéré lorsque les deux parties du moule s’ouvrent.
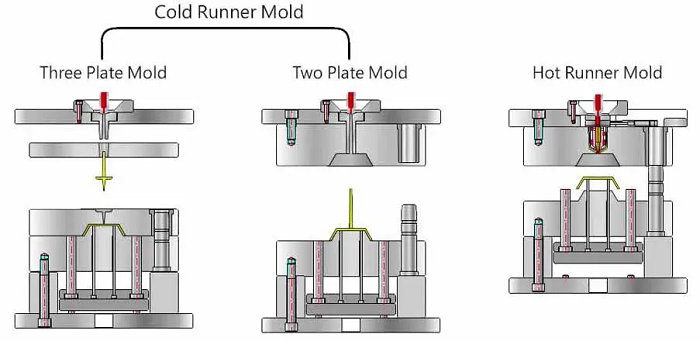
Le moule à deux plaques ne nécessitant que deux plaques et quelques composants simples, il est relativement facile et économique à fabriquer. Il convient bien aux pièces de géométrie simple, notamment aux formes plates ou arrondies.
Il peut toutefois ne pas convenir aux pièces de géométrie plus complexe, car le remplissage de l’empreinte peut alors être difficile. Le moule à deux plaques est polyvalent et fréquemment utilisé en moulage par injection, en particulier pour les pièces simples et les séries de faible volume.
Moule à trois plaques
Le moule à trois plaques est l’un des types de moules utilisés pour le moulage par injection des polymères thermoplastiques. Par rapport au moule à deux plaques, il offre davantage de fonctionnalités et de polyvalence grâce à ses trois plaques : deux mobiles et une fixe.
Le moule à trois plaques sert à donner aux pièces moulées par injection la forme finale requise. La matière plastique est injectée dans la partie empreinte du moule par un seuil situé sur le plan de joint.
Une fois le plastique fondu dans l’empreinte, les deux plaques mobiles se séparent de la plaque fixe, ce qui permet d’éjecter la pièce du moule. La troisième plaque, placée entre les parties empreinte et noyau, est appelée plaque porte-canaux ou plaque intermédiaire.
Cette plaque permet de créer un système de canaux spécifique qui dirige la matière plastique vers différentes empreintes ou différentes zones d’une même empreinte. Le procédé de moulage par injection gagne ainsi en souplesse et en efficacité.
Le moule à trois plaques est souvent utilisé pour fabriquer de grandes pièces, lorsque le moule à deux plaques nécessiterait un format plus grand ou l’ajout de fonctionnalités telles que des dévêtisseurs. Plusieurs empreintes peuvent également être intégrées à sa conception pour fabriquer différentes pièces au cours d’un même cycle.
Le moule à trois plaques est un type de moule polyvalent et efficace, souvent utilisé en moulage par injection, notamment pour les grandes pièces et les productions en série.
Réutilisation de la carotte et des canaux dans les moules à deux et trois plaques
La quantité de carottes et de canaux réutilisable en moulage par injection dépend du matériau, de la géométrie de la pièce et des propriétés souhaitées pour le produit fini. Leur réutilisation est courante dans l’industrie du moulage par injection, car elle permet souvent de réduire les coûts et les déchets.
Dans un moule à deux plaques, la carotte et les canaux restent généralement attachés à la pièce moulée et l’ensemble est éjecté du moule. La carotte et les canaux peuvent ensuite être séparés manuellement de la pièce et réutilisés lors d’autres cycles de moulage.
La réutilisation de la carotte et des canaux peut nécessiter des opérations supplémentaires, telles que le broyage ou la refusion, afin de remettre la matière dans un état adapté à sa réutilisation. Dans un moule à trois plaques, la carotte et les canaux sont séparés de la pièce lors de l’éjection ; la carotte est souvent réutilisée lors des cycles de moulage suivants.
La plaque porte-canaux est généralement amovible, ce qui facilite l’accès au système de canaux et la réutilisation de la carotte et des canaux. Il faut toutefois garder à l’esprit que cette réutilisation peut avoir une incidence importante sur la régularité et la qualité du produit final.
Les matières réutilisées peuvent toutefois contenir des impuretés ou présenter une consistance irrégulière, ce qui risque d’influer sur la résistance et la durabilité du plastique. Une surveillance continue du procédé de moulage et de la qualité de la matière recyclée est nécessaire pour obtenir des produits constants et de haute qualité.
En général, l’industrie du moulage par injection réutilise les carottes et les canaux dans les moules à deux et trois plaques, ce qui peut contribuer à réduire les coûts et les déchets. Cette pratique exige toutefois une gestion rigoureuse afin de préserver la qualité et les propriétés du produit fini.
Presses à injecter
Les machines utilisées pour le moulage par injection comprennent les éléments suivants :
Unités d’injection
L’unité d’injection, qui fait fondre la matière plastique et l’injecte dans le moule, est un élément essentiel de la presse à injecter. Elle comprend généralement un fourreau, un élément chauffant, une vis ou un piston, une trémie et le groupe d’injection.
Avant d’entrer dans le fourreau, la matière plastique est acheminée vers la trémie, où elle est stockée. La vis ou le piston en mouvement, ainsi que la chaleur de l’élément chauffant, font fondre et homogénéisent le plastique dans le fourreau. À mesure qu’il avance, le plastique fondu est injecté dans le moule par un seuil, au moyen de la vis ou du piston.
L’unité d’injection régule avec précision la température, la pression et le débit de la matière plastique pendant tout le procédé de moulage par injection. Elle garantit ainsi que la matière est uniformément homogénéisée, correctement fondue et injectée dans le moule.
La vitesse, la pression et le volume de l’unité d’injection peuvent également être réglés, ce qui est essentiel pour mouler des objets à géométrie complexe ou soumis à des tolérances exigeantes. Le type et la taille de l’unité varient selon l’application : certaines machines sont conçues pour la production en grande série, d’autres pour un moulage de précision ou à petite échelle.
L’unité d’injection est essentielle à la fabrication de produits en plastique de haute qualité et figure souvent parmi les principaux éléments qui déterminent les performances et les capacités d’une presse à injecter.
Presse à vis réciproque
Une presse à vis réciproque fait fondre la matière plastique et l’injecte dans le moule au moyen d’une vis animée d’un mouvement de va-et-vient. Grâce à sa polyvalence, à son efficacité et à sa capacité à fabriquer des produits en plastique de haute qualité, cet équipement est fréquemment utilisé dans le secteur du moulage par injection.
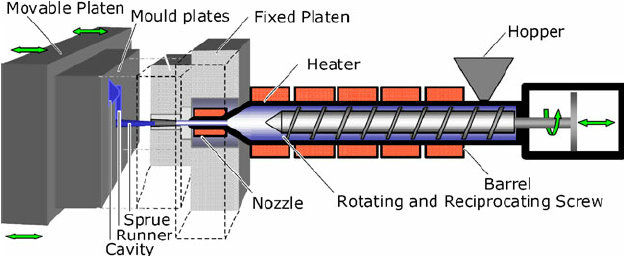
En principe, le moulage par injection utilise une presse à vis réciproque pour faire fondre les thermoplastiques et les injecter dans un moule. La vis achemine les granulés de plastique dans le fourreau de la machine, où ils fondent sous l’effet de la chaleur et de la pression.
Une fois fondu, le plastique est injecté dans le moule par une vis sous haute pression afin de donner au produit fini la forme souhaitée.
Presse à préplastification par vis ou presse à deux étages
La presse à deux étages est une presse à injecter équipée de deux unités d’injection indépendantes : l’une fait fondre la matière plastique et l’autre l’injecte dans le moule.
La fusion et la préparation de la matière plastique avant l’injection constituent la première étape, appelée « plastification ». À cette étape, une vis réciproque génère de la chaleur et de la pression pour faire fondre le plastique alimenté dans l’unité d’injection principale de la machine.
La matière plastique fondue est acheminée vers le moule pendant la deuxième étape, appelée « dosage ». La matière fondue passe de l’unité d’injection principale à l’unité secondaire, où elle est injectée dans le moule sous forte pression.
Les presses à deux étages servent souvent à produire des pièces grandes et complexes, car elles offrent un meilleur contrôle du procédé de moulage et permettent d’injecter la matière plastique dans le moule avec davantage de précision.
Unités de fermeture
Les unités de fermeture suivantes servent à fabriquer des pièces moulées par injection :
Systèmes de fermeture à genouillère
Lors du moulage par injection, les systèmes de fermeture à genouillère maintiennent les deux parties du moule assemblées pendant l’injection. Ils génèrent une forte force de fermeture afin de maintenir le moule fermé et correctement aligné tout au long de l’injection du plastique fondu.
Un système de tringlerie accroît la force de fermeture transmise au moule. Lorsque le système est engagé, la tringlerie crée un avantage mécanique qui augmente la force appliquée au moule. La fermeture peut donc exercer une force importante à partir d’un faible effort d’entrée.
Les systèmes à genouillère sont également appréciés en moulage par injection, car ils fournissent une force de serrage robuste et fiable, réglable selon les exigences spécifiques du procédé. Ils s’engagent et se désengagent rapidement et sont simples à utiliser, ce qui contribue à réduire la durée totale du cycle de moulage.
Systèmes de fermeture hydrauliques
Les systèmes de fermeture hydrauliques sont fréquemment utilisés en moulage par injection pour maintenir les deux parties du moule assemblées pendant l’injection. Ils utilisent la pression hydraulique pour appliquer une forte force de fermeture et maintenir le moule bien fermé et aligné pendant l’injection du plastique fondu.
Le système hydraulique classique du mécanisme de fermeture comprend une pompe hydraulique, des vannes de régulation et des vérins. Lorsque le système est activé, les vérins déplacent le plateau de fermeture ou la plaque de montage du moule et exercent une pression sur celui-ci.
Systèmes de fermeture hydromécaniques
Pour maintenir les deux parties du moule assemblées pendant le moulage par injection, on utilise des systèmes de fermeture hydromécaniques, également appelés systèmes à genouillère assistée.
Les systèmes hydromécaniques associent les avantages de la fermeture hydraulique et mécanique : un système hydraulique amorce le serrage, puis un mécanisme à genouillère amplifie et maintient la force de fermeture.
Un vérin hydraulique déplace le plateau mobile vers le plateau fixe et génère la force de fermeture. Lorsque la force de fermeture requise est atteinte, le vérin hydraulique se verrouille et le mécanisme mécanique à genouillère prend le relais pour continuer à appliquer cette force.







