
Техника обликовања ињекције користи се у производњи ињекција калупа за идентичне делове, познате као обликоване компоненте. Овај процес захтева висок притисак, а истопљена пластика или други материјал убризган је у калуп за обликовање пластичне инјекције.
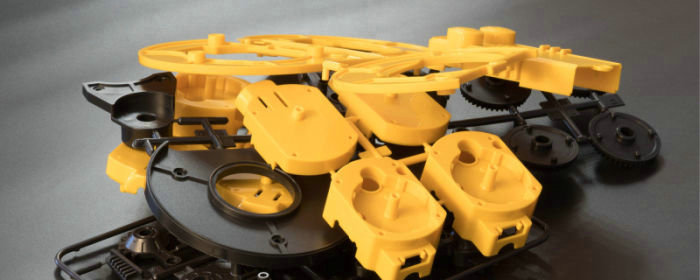
Други корак се одвија унутар калупа, где се супстанца охлади и учврсти, у складу са контурима шупљине. Оформљени део се онда уклања након отварања калуп. Поступак се понавља неколико пута да би се створило много идентичних делова.
Поред тога, изузетно јак челик се обично користи за убризгавање калупа, изграђен да издржи висок притисак и топлоту које се стварају током процеса убризгавања.
Квалитет завршеног производа значајно је под утицајем дизајна калупа, који може бити компликован због размишљања као што су тип материјала који се обликује, намењеног облика завршене ставке и поступка производње.
Бризгани делови користе се у различитим производима, од једноставних кућних предмета до сложених механичких делова у аутомобилској, електронској индустрији и индустрији медицинских уређаја. Бризгање је омиљен производни поступак за разноврсне производе захваљујући прилагодљивости и приступачној цени.
Производи м› ијењања инјекције: опрема и процес
Индустријски процес обликовања индустрије ствара обликоване компоненте из термопластичних или термосетних материјала. С‹ љедеће компоненте су од суштинског значаја у производњи производа обликовања:
Опрема
Следећа опрема се користи током процеса убризгавања:
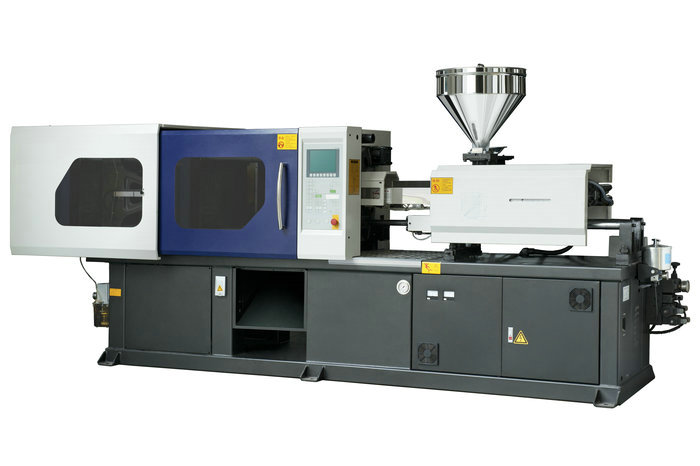
- Машина за обликовање ињекције: ова машина садржи компоненте као што су скакавац, цев за грејање, вијак за узвраћање, и стисак за калупе који сачињује примарни део поступка убризгавања. Пластичне куглице се истопи од стране машине и убризгавају под чврстим притиском у калуп да би направили обликован део.
- Шупљина калупа: Овај алат, често израђен од челика или алуминијума, даје пластици облик. Током бризгања две половине калупа причвршћују се једна за другу.
- Пре него што се убаци у цев за грејање машине за убризгавање, пластичне кугле се чувају овде.
- Буре за грејање: пластичне кугле се топе у овом делу процеса ињекције, тако да су спремне да се убризгају у калуп.
- Вијак за узвраћање: овај део машине за убризгавање загрева пластику пре него што је усмери према калупу.
- Стезаљка: овај систем примењује притисак неопходан за убризгавање растопљене пластике у калуп, док држи калуп затворен током процеса убризгавања.
- Систем за охлађивање: користи се за охлађивање компонента које се намењују за убризгавање када су направљене, што се може постићи хлађењем система ваздухом, водом или комбинацијом ова два.
Ово су суштински елементи подешавања обликовања за убризгавање. У зависности од посебних потреба процеса убризгавања, може бити запослена и додатна помоћна опрема, као што су гранулатори, сушила за материјале и јединице за контролу температуре.
јединица пластичне ињекције
Топи и убризгава пластични материјал у шупљину калупа ради пластична јединица за убризгавање у облику ињекције. Пластични материјал се топи и убризгава у калуп користећи грејану цев, шраф и шољу.
Пластична супстанца се онда ставља у буре, где се крећући вијак греје и меша. У следећем кораку, клупа убризгава пластични материјал у шупљину калупа када достигне одговарајућу температуру и конзистентност, где се охлади и скрене да створи жељени резултат.
Да би се одржао константан и квалитетан излаз, пластична јединица за убризгавање, која је кључни део процеса обликовања убризгавања, мора бити прикладно управљана.
Единица за клишење
Током убризгавања и хлађења уређај за стезање калупа држи две половине чврсто затвореним. Јединица примењује и одржава силу потребну да половине остану спојене и спречи истицање пластике из шупљине калупа.
Јединицу за стезање калупа чине непокретна и покретна плоча повезане са хидрауличним или механичким системом. Када се калуп постави у машину, плоче се приближавају, а затим се примењује сила стезања која држи калуп затвореним.
Количина потребне силе стегања варира у зависности од величине, интрикације и врсте коришћене пластике и калуп. Да би се обезбедила безбедна и ефикасна производња, јединица за стезање калуп, кључни део процеса убризгавања, мора бити пажљиво надгледана.
Процеси: Термопластични полимери за убризгавање
Процес убризгавања термопластичних полимера обично укључује следеће:
Молд
Убризгавање термопластичних полимера у великој мери зависи од ињекције. То је уређај који се користи за обликовање растопљене пластике у жељену завршну ставку. Дуплина и језгро, две главне компоненте калупа, обично су конструисане да се уклопе у тродимензионални облик.
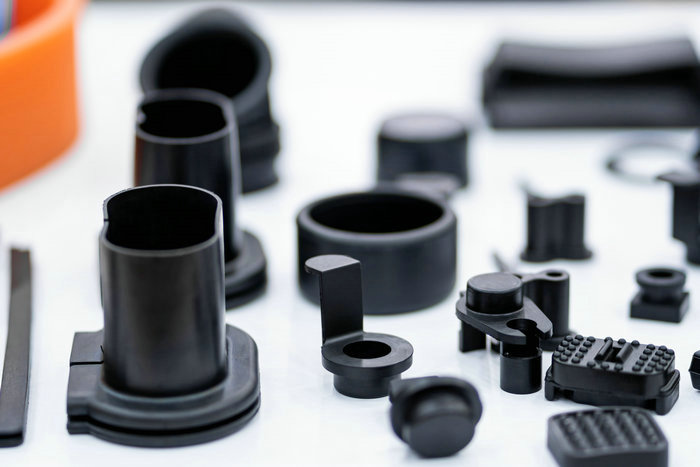
Након убризгавања у шупљину калупа, пластика се хлади и очвршћава, попримајући облик калупа. Дизајн калупа одређује коначан облик и величину производа, па је калуп кључна компонента поступка бризгања.
Калуп треба пажљиво развити како би пластика несметано текла у сваку шупљину, а хлађење било брзо и уједначено. Поред тога, калуп мора бити израђен од материјала који издржавају високе температуре и притиске у поступку бризгања.
Пошто се калуп током бризгања користи више пута, њиме се може израдити велики број идентичних делова. Да би остао у добром стању и наставио да производи квалитетне делове, можда ће бити потребно редовно га чистити и одржавати.
двошкриљни модул
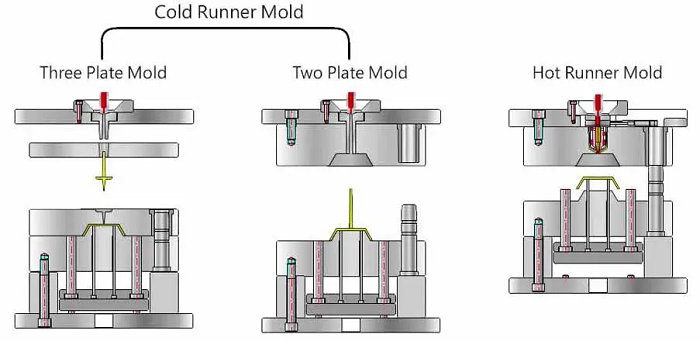
Двоплочни калуп је уобичајен тип калупа за бризгање термопластичних полимера. Састоји се од два дела причвршћена на две плоче машине за обликовање: половине са шупљином и половине са језгром. Назива се двоплочним јер има конструкцију из два дела, раздвојена линијом раздвајања.
Посао двослојног калупа је да обликује истопљену пластику у захт› ијевани коначни облик. Пластични материјал се убризга у шупљину половину калуп кроз капију на раздвојној линији. Дуплина је испуњена пластичним материјалом, који се затим дозвољава да се охлади и учврсти. Завршена ставка се ослобађа када се две половине калупа раздвоје.
Пошто су му потребна само два тањира и неколико једноставних компонента, калуп је разумно једноставан и приступачан тип калуп. Добро функционише за компоненте са отвореном геометријом, укључујући равне или заокружене криве.
Ипак, можда није погодан за делове сложене геометрије јер у таквим случајевима може бити тешко испунити шупљину пластиком. Двоплочни калуп је свестран и често се користи при бризгању, нарочито за једноставне делове и мање производне серије.
трошкриљчани модул
Калуп са три плоче је један од калупова који се користи у ињекцији термопластичних полимера. У поређењу са двопластовим калупом, има више могућности и свестраност јер има три плочице; два покретна и један стабилан.
Сврха калупа од три плоче је да обликује пластичне делове обликоване у неопходан коначни облик. Пластични материјал се убризга у шупљину калупа пола кроз капију на раздвојној линији.
Када је истопљена пластика у калуп шупљини, два покретна тањира се одвоје од стационарне плоче, што омогућава да пластични објекат буде избачен из калупа. Трећа плоча у калупу од три плоче, са сендвичом између шупљине и језгра, назива се тркачком таблицом или подпластом.
Са коришћењем ове тањире, може се створити јединствен систем тркача који може да се користи за усмеравање протока пластичног материјала у различите шупљине или локације унутар једне шупљине. Због тога процес убризгавања може бити флексибилнији и ефикаснији.
Приликом производње већих ставки, где би коришћење двоплочаног калупа довело до веће величине калупа или захтевало инсталацију додатних могућности као што су лифтови, калуп се често запошљава. Укључујући неколико шупљина у дизајну, три плоче могу направити различите делове у једном циклу.
Калуп од три плоче је свестран и ефикасан тип калупа који се често користи у процесу убризгавања, посебно за веће делове и производњу.
Понављање коришћења спруе и бежања у два и три боје
Материјал који се користи, геометрија дела и жељени квалитети завршеног производа утичу на то колико шприца и тркача може бити поново коришћено у обликовању ињекције. Спрај и тркач се често користе у индустрији обликовања инјекције зато што може да смањи трошкове и отпад.
Поред тога, испреплет и тркач су нормално везани за објекат у обликованом калупу од два плоча, а скуп у целини избачен из калуп. Ставка се затим може ручно одвојити од испреплета и тркача, који се може користити у другим циклусима.
Спреј и поново коришћење тркача могли би да захтевају даљње процесе обраде, укључујући стругање или реталинг, како би се осигурало да је материјал у одговарајућем облику за поновно коришћење. У калупу од три таблице, поступак избацивања одваја спруе и извођача од обликованог објекта, а спруе се често користи у узајамним циклусима обликовања.
Таблице тркача обично могу да се одвоје, што олакшава приступ систему тркача и поново користи шприц и тркач. Важно је запамтити да поновно коришћење спра и тркача може значајно да утиче на конзистентност и квалитет коначног производа.
Међутим, рециклирани материјали могу садржати нечистоће или имати недоследна својства која утичу на чврстоћу и издржљивост пластике. За постизање уједначених и квалитетних производа потребно је стално пратити поступак обликовања и квалитет рециклираног материјала.
У индустрији бризгања, спруе и руннер се углавном поново користе код двоплочних и трополочних калупа, чиме се могу смањити трошкови и количина отпада. Потребни су пажљиво разматрање и управљање како би се очувао квалитет и својства коначног производа.
машине за м› ијењање ињекције
Машине коришћене за процес обликовања инфекције укључују следеће:
јединице за убризгавање
Јединица за убризгавање, која топи и убризгава пластични материјал у калуп, је кључни део машине за обликовање ињекције. Типични састојци су цев, грејање, вијт или батиљ, скакач и јединица за убризгавање.
Пре него што се стави у буре, пластични материјал се прво нахрани у скакавац и чува тамо. Вијт или клизач у покрету и топлота из грејача се истопи и хомогенизује пластику унутар цеви. Како напредује, у калуп се убризгава пластични материјал кроз капију вијта или кликта.
Задатак јединице за убризгавање је да током бризгања прецизно контролише температуру, притисак и проток пластичног материјала. Тиме се обезбеђује уједначена хомогенизација, правилно топљење и убризгавање пластике у калуп.
Могуће је подешавати и брзину, притисак и запремину јединице за убризгавање, што је важно при обликовању предмета сложене геометрије или са строгим толеранцијама. Врста и величина јединице могу се разликовати у зависности од примене: неке машине намењене су великосеријској производњи, а друге прецизном обликовању или малим серијама.
Јединица за убризгавање је од кључног значаја за стварање квалитетне пластичне робе и често је једна од најзначајнијих компонента у дефинисању перформанси и могућности машине за обликовање ињекције.
узвраћање машине за вијање
Уређај за убризгавање, узвраћајућа машина за шрафове, топи и убризгава пластични материјал у калуп помоћу вијта за узвраћање. Због своје адаптабилности, ефикасности и капацитета за стварање квалитетне пластичне робе, ова опрема се често користи у сектору обликовања.
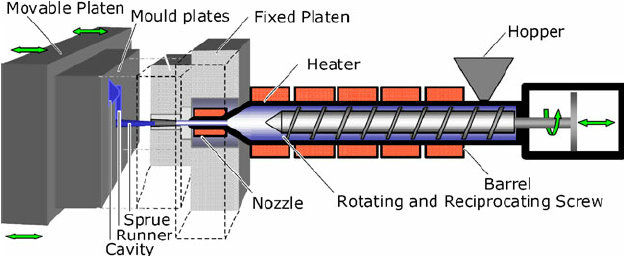
У идеалном случају, обликовање убризгавања укључује топљење и убризгавање термопластичних материјала у калуп уз помоћ машине за узвраћање. Пластичне кугле се убацују у цев машине уз узвраћајући вијак и истопљујући се, стога притисак и топлота.
Након што се топи, пластика се убризгава у калуп помоћу шрафова под високим притиском да се окончаном производу да жељени облик.
машина за пластизацију вијка‐ пре или машина за две стазе
Двојна машина је машина за убризгавање која користи две независне јединице за убризгавање, једну за топљење пластичног материјала, а другу за убризгавање у калуп.
Топи и припрема за ињекцију пластичног материјала називају се првом фазом, или „пластичном.“ У овој фази, вијак који узвраћа производи топлоту и притисак који топи пластику док се добавља у машинску примарну инјекцију.
Топљени пластични материјал се пумпа у калуп током друге фазе, такође назван „мерење“ фазом. Овај корак укључује премештање растопљене пластике из примарне јединице за убризгавање у секундарну јединицу, где се убризгава под чврстим притиском у калуп.
Велике и сложене делове често се производе помоћу две фазне машине зато што обезбеђују супериорну контролу процеса обликовања и омогућавају прецизнију убризгавање пластичног материјала у калуп.
Стезачке јединице
С‹ љедеће стезаљке користе се за убризгавање обликованих делова:
Укључи и Цлампове
Да би се ова два дела калупа одржала заједно док се процес убризгавања одвија, стиска се користи у обликовању ињекције. Стезаљке су направљене да би се створила снажна снажна сила стегања како би се осигурало да калуп остане затворен и исправно оријентисан током убризгавања истопљеног пластичног материјала.
Укључује и повећава силу стегања која се доставља калупу кроз систем повезивања. Систем везе ствара механичку предност када је спојница укључена, повећавајући силу примењену на калуп. Као резултат тога, спојнице могу применити много снаге само са малом улазном силом.
Поред тога, спојнице су фаворизиране у облику убризгавања зато што обезбеђују снажну и поуздану силу стизања која се може изменити да одговара јединственим потребама процеса обликовања. Поред тога, они су брзи за ангажовање и искључивање и су једноставни за коришћење, од којих све доприноси краћем укупном времену за процес обликовања.
Хидрауличке лампе
Хидрауличне стеге се често користе при бризгању да би држале две половине калупа заједно током убризгавања. Помоћу хидрауличног притиска стварају велику силу стезања и чврсто држе калуп затвореним и поравнатим док се растопљена пластика убризгава.
Уобичајени хидраулични систем у механизму за стезање чине хидраулична пумпа, контролни вентили и цилиндри. Када се систем активира, цилиндри померају стезну плочу или монтажну плочу калупа и притискају калуп.
Хидромеханички лампе
Да би се ова два дела калупа одржала заједно током пројекта убризгавања, обликовање убризгавања користи хидромеханичке стезаљке, које се такође називају и спојницама за помоћ.
Комбинујући хидраулички систем за покретање процеса стегања и механички механизам за повећање и одржавање силе стезања, хидромеханичке стезање комбинују предности хидрауличког и механичког стезања метода.
Хидраулични цилиндар који помера стезну плочу према непокретној плочи ствара силу стезања. Када се достигне одређена сила, хидраулични цилиндар се закључава, а механички зглобни механизам наставља да примењује силу стезања.







