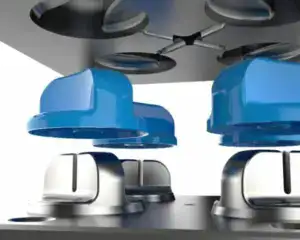
A kétkomponensű fröccsöntés – más néven 2-shot, double-shot vagy 2K fröccsöntés – során egyetlen fröccsöntési ciklus alatt két anyagból vagy két színből készül egy alkatrész. A kétkomponensű szerszám először megformázza az alapanyagot, majd a szerszámfél elforgatásával vagy egy mag eltolásával áthelyezi azt egy második üregbe, ahol a második anyagot ráfröccsöntik, és az összekapcsolódik az elsővel. A Moldie kétkomponensű szerszámokat tervez és gyárt a műanyag fröccsöntő szerszámok gyártása keretében.
A kétkomponensű fröccsöntés folyamata
A kétkomponensű fröccsöntés során egy fröccsöntőgép egyetlen fröccsöntési ciklus alatt „felülönti” az egyik anyagot a másikkal. A fröccsöntő üregbe juttatott anyagmennyiséget „löketnek” nevezik.
A kétkomponensű fröccsöntés során először elkészül az első rész, majd ezt követően befecskendezik a második anyagot, hogy kialakítsák a fröccsöntött alkatrész végső részét. A két anyagnak kémiailag kompatibilisnek kell lennie ahhoz, hogy a kötés létrejöjjön, és a folyamat sikeres legyen.
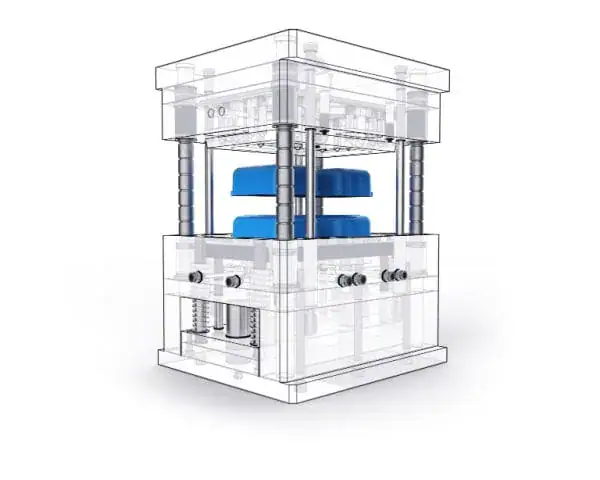
A kétkomponensű fröccsöntéssel kemény anyagú alkatrész kapcsolható össze egy puha anyagúval. A kétüreges szerszámban két alkatrész fröccsöntése történik. Az eljárás jelentősen javíthatja a termék tapintását, színét és egyéb tulajdonságait, ezáltal vonzóbbá téve azt. A kétkomponensű fröccsöntés számos tervezési lehetőséget kínál.
A kétkomponensű fröccsöntés két lépésből áll. Az első lépésben gyantát fecskendeznek a szerszámba, amely lehűlve szilárd tárggyá alakul – hasonlóan a hagyományos fröccsöntéshez.
A második szakaszban az újonnan fröccsöntött tárgyat forgó szerszámlap vagy robotkar helyezi át a második szerszámba. A kialakítástól függően ezután újabb adag gyantát fröccsöntenek az első szerszám meghatározott részeibe, azon keresztül vagy köré.
Miután a két műanyaggyanta között molekuláris kötés alakult ki, a többféle gyantából fröccsöntött tárgyat lehűtik, majd kilökik a szerszámból.
Ez az eljárás ideálissá teszi a kétkomponensű fröccsöntést kapcsolók, gombok, fogkefék és tárolóedények kupakjainak gyártására.
A kétkomponensű fröccsöntés alkalmazási területei
Az összetett, több színű és több anyagból készült műanyag termékek gyártásához – különösen nagy sorozatú termelés esetén – a kétkomponensű fröccsöntés a legjobb műanyag-formázási eljárás.
A kétkomponensű fröccsöntést az autóiparban is alkalmazzák számos termék és alkatrész gyártására. A double-shot eljárással készülő további termékek közé tartoznak a kerti és gyepápolási szerszámok, valamint a mezőgazdasági berendezések.
A kétkomponensű fröccsöntéssel készült alkatrészeket szinte minden iparágban használják a fogyasztási cikkektől az építőiparig, de leggyakrabban az alábbi tulajdonságokat igénylő alkalmazásokban fordulnak elő:
- mozgó alkatrészek vagy komponensek
- merev felületek rugalmas markolattal
- hangcsillapítás vagy rezgéscsökkentés
- felületi jelölések vagy azonosítók
- többféle anyagból vagy színből álló komponensek
A kétkomponensű fröccsöntés előnyei
Sokoldalú
A termékgyártók számos alkalmazáshoz választják a kétkomponensű fröccsöntést, például autóipari belső alkatrészek, orvostechnikai eszközök, szerszámok és játékok gyártásához. Az eljárás lehetővé teszi, hogy a gyártók különféle anyagokat és színeket kombináljanak, tartós és esztétikus termékeket létrehozva.
Az eljárással sikeresen kombinálhatók például a szilikonok és a hőre lágyuló műanyagok, a nejlon és a hőre lágyuló elasztomerek, illetve a merev nejlon és a kellemes tapintású anyagok.
Költséghatékony
Mivel az eljárás több gépi ciklus helyett egyet használ, egy menetben több terméket állít elő, kisebb költséggel és kevesebb munkaerővel. Emellett biztosítja az anyagok szilárd kötését, így nincs szükség utólagos összeszerelésre.
Kiváló termékminőség
- Szebb megjelenés. A különböző színű műanyagokból vagy polimerekből készült termékek mutatósabbak, és vonzóbbak a vásárlók számára. Több szín vagy textúra használatával a termék értékesebbnek tűnik.
- Jobb ergonómia. Az eljárás kellemes tapintású felületek kialakítását teszi lehetővé, így a késztermékek markolatot vagy más ergonomikus elemeket kaphatnak. Ez különösen fontos a szerszámok, orvostechnikai eszközök és egyéb hordozható tárgyak esetében.
- A szilikonpolimerek és más gumiszerű anyagok tömítésekben és egyéb, szoros zárást igénylő alkatrészekben való alkalmazásával javítható a tömítés hatékonysága.
- A kialakuló kötés rendkívül erős, így a késztermék tartósabb, megbízhatóbb és hosszabb élettartamú lesz.
Alkatrészek összevonása
A kétkomponensű fröccsöntés csökkenti a kész szerelvény alkatrészeinek számát. Egyetlen szerszámmal több komponenst is meg lehet formázni, így nincs szükség fröccsöntés utáni hegesztésre vagy illesztésre. A kevesebb cikkszám kevesebb összeszerelést, beszállítót és karbantartandó szerszámot jelent.
A kétkomponensű fröccsöntő szerszámok típusai
Magváltós kétkomponensű szerszám
A magváltós többkomponensű fröccsöntés a legegyszerűbb eljárás, mivel a szerszám magját és üregét nem kell áthelyezni. Ehelyett a csúszka elmozdításával módosítható a szerszámüreg geometriája.
A magváltós kétkomponensű szerszámmal végzett fröccsöntés során az A anyagot először az üregbe fecskendezik, miközben a csúszka kihúzott helyzetben van. Ezután a csúszkát visszahúzzák, hogy szabaddá tegyék az üreg egy újabb részét.
Miután a B anyagot egy másik beömlőn (a középső fúvóka fölött) keresztül a módosított üregbe fecskendezték, a csúszka elmozdításával kitöltik a fennmaradó teret.
A csúszka hozzáadása növeli a szerszám árát, de az így is jóval olcsóbb lehet, mint a forgó szerszámlapos vagy forgótengelyes szerszámok. Sajnos ezzel a módszerrel nem lehet összetett, többszínű műanyag alkatrészeket gyártani.
Forgó szerszámlapos kétkomponensű szerszám
A forgástengellyel párhuzamos szerszámlap középvonalán a szerszámmag-lemez két azonos, egymás tükörképét alkotó magot tartalmaz. A rögzített szerszámlaphoz csatlakozó üreglemez két, eltérő geometriájú üreget foglal magában.
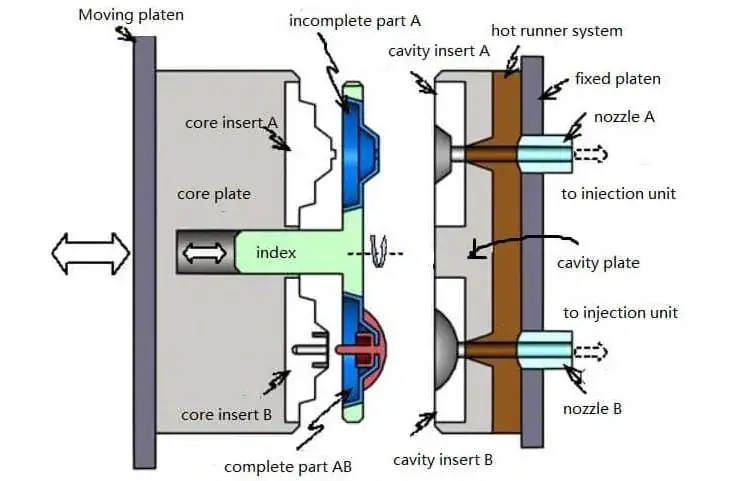
A forgó szerszámlap minden ciklusban automatikusan átváltja a fröccsöntött alkatrészek helyét, emberi beavatkozás nélkül.
A többféle anyag feldolgozására alkalmas szerszám itt csak két anyaggal látható. A felhasznált anyagmennyiségtől függően a forgó szerszámlap 90°-kal, 120°-kal vagy 180°-kal forgatható el. A mag oldalán szükséges forgatás végrehajtásához külön fröccsöntőgépre is szükség van.
Mérleghintaszerű kétkomponensű szerszámszerkezet
A lemezszerkezet két, a középpont körül elforduló oldalból áll: az egyik oldal felfelé, a másik lefelé mozog, majd fordítva. A számokat és betűket tartalmazó billentyűzetek legtöbb szerszámterve ezt a mérleghintaszerű szerkezetet alkalmazza.
A szerkezet olyan zárt számokat vagy betűket tartalmaz, mint a 0, 4, 8, A, B, D és O. Mérleghintaszerű kialakítással a második anyag könnyen bejuttatható a körülzárt területre, így esztétikus megjelenés érhető el.
Csúszó üregszerkezet
Egy fröccsöntés után, a szerszám nyitásakor a motor hatására elcsúszik a szerszám üreges fele. A következő fröccsöntési lépés előtt az előírt távolságra igazítják az alapszerszámhoz.
Mire figyeljünk a kétkomponensű fröccsöntésnél?
Anyagválasztás
Az alkatrész anyagának kiválasztásakor fontos figyelembe venni annak fizikai, mechanikai, kémiai, hő-, elektromos, éghetőségi és UV-állósági tulajdonságait. Néhány alapvető kérdés:
- Milyen hőmérsékletnek lesz kitéve a termék?
- Mennyire kell rugalmasnak vagy merevnek lennie az anyagnak hajlításkor?
- Éri majd az alkatrészt UV-sugárzás, például kültéri használat során?
- Ki lesz-e téve az alkatrész olyan vegyi anyagoknak, amelyek idővel befolyásolhatják a működését?
Anyagkompatibilitás
A kétkomponensű fröccsöntéshez használt anyagok kiválasztásakor kulcsfontosságú figyelembe venni azok kémiai tulajdonságait. Egyes anyagok nem tapadnak megfelelően egymáshoz, míg mások jól együttműködnek, és erős molekuláris kötést hoznak létre.
Ha nem egyértelmű két anyag tapadási tulajdonsága, a gyártás megkezdése előtt végezzen tapadási tesztet. Ha a kötés nem elég erős, a tapadás fokozására és a két anyag egymáshoz rögzítésére olyan megoldásokat építhet be a tervbe, mint az alámetszések, hornyok vagy vállak.
Az anyagkompatibilitási táblázat segítségével megállapítható, mely polimerek tapadnak egymáshoz, és melyek nem kompatibilisek. Emellett kiküszöböli a szennyeződés lehetőségét is, amely két különböző forma használatakor jelenthet problémát.
Elzárások
A furatok, bepattanó elemek és hosszú átmenő furatok kialakításához a forma lezárja ezeket a területeket, hogy megakadályozza a műanyag beáramlását.
Ilyenkor a forma két fele egymáshoz záródik. Emiatt a forma zárófelületei ütközés nélkül nyithatók és zárhatók. A huzatszög legalább 3–5 fok legyen. Minél hosszabb a forma élettartama, annál nagyobb legyen a hézag és a huzatszög.
Molekuláris kémiai kötés
Az erős molekuláris kötés kialakulásához ideális esetben az alapanyag és a második fröccsöntési lépéshez használt gyanta kémiailag kompatibilis. A két gyanta közötti kötéshez a leghosszabb érintkezési szakasz vagy a legnagyobb felület az ideális. Az ideális anyagok és kötési kialakítás kiválasztásával szinte lehetetlenné válik a második fröccsöntött anyag leválása.
Még akkor is, ha erős kémiai kötés érhető el, ha az alkalmazás szempontjából fontos a kötés, kifejezetten javasoljuk megfelelő mechanikai kötés alkalmazását is.
Beömlő helye
Ez elengedhetetlen a jó felületi minőség és az egyenletes forma kitöltésének biztosításához. Az egykomponensű fröccsöntésnél a beömlő megfelelő elhelyezésével az olvadék először a nyílás legvastagabb részén jut be, majd a kisebb területek felé áramlik.
Javaslatok a kétkomponensű fröccsöntéshez
- Először a merev alapanyagot, majd a lágy anyagot fröccsöntse. A merev, magasabb olvadáspontú anyagot általában elsőként fröccsöntik, majd a lágyabb, alacsonyabb hőmérsékleten feldolgozható anyagot, például a TPE-t, így a második fröccsöntési lépés nem olvasztja meg és nem deformálja az alapanyagot.
- A gyártás előtt végezzen próbafröccsöntést. A tényleges gyártás előtt tesztelje a formát egy késztermék előállításával.
- A szerszámacél megmunkálása előtt hárítsa el a tervezési kockázatokat (DFM). A forma elkészítése előtt tárja fel és javítsa ki az összes lehetséges hibát.
- Vegye figyelembe mindkét anyag zsugorodását. Általánosságban az elsőként kialakított anyag befolyásolja a zsugorodást.
- Várja meg, amíg az első fröccsöntött anyag megszilárdul, mielőtt a másodikat fröccsöntené.
- Óvja az alapanyagot az áthelyezés során, hogy ne sérüljön meg a fröccsöntés közben.
- Biztosítson elegendő elzárási felületet az alapanyag szélén, hogy ellenálljon a második fröccsöntési lépés nyomásának.
- Ellenőrizze a fröccsöntőgép befecskendező egységeit, nyomását és hűtését, hogy megfeleljenek a szükséges átfolyási sebességnek és hűtőkapacitásnak.
- Gondoskodjon róla, hogy az alapanyag elég erős legyen a második fröccsöntési lépés nyomásának elviseléséhez.
Kétkomponensű fröccsöntés, ráfröccsöntés és betétes fröccsöntés összehasonlítása
Mindhárom eljárás anyagokat kombinál, de abban különböznek, hogyan kerül az első alkatrész a második formaüregbe.
| Kétkomponensű fröccsöntés | Ráfröccsöntés | Betétes fröccsöntés | |
|---|---|---|---|
| Mi kerül be először? | Ugyanabban a formában fröccsöntött műanyag alapanyag | Előre fröccsöntött műanyag alkatrész | Fém vagy más előre gyártott betét |
| Gépek / formák | Egy 2K fröccsöntőgép, egy kétkomponensű forma | Általában két forma, gyakran két fröccsöntőgép | Egy forma, kézzel vagy robottal behelyezett betét |
| Áthelyezés | Automatikus (forgó asztallal vagy mag-visszahúzással) | Kézi vagy robotizált | Kézi vagy robotizált |
| Leginkább ehhez ajánlott | Nagy sorozatok, szűk kötési vonalak, két szín | Kisebb sorozatok, alacsonyabb szerszámköltség | Műanyagba ágyazott menetek, csapok és csatlakozók |
A kétkomponensű formák gyártása költségesebb, de nagy sorozatok esetén egy munkafázis kiküszöbölésével tisztább kötési vonalat eredményeznek. Kis sorozatoknál gyakran olcsóbb a két külön formával végzett ráfröccsöntés; műanyagba ágyazott fémalkatrészekhez lásd a betétes fröccsöntést.
Kétkomponensű fröccsöntőforma-példák a Moldie-tól
- Kétkomponensű forma csavarhúzónyélhez: merev nyél kontrasztos elasztomer markolatfelületekkel.
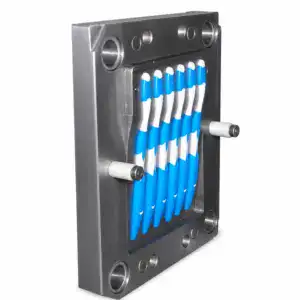
- Többfészkes, két színnel dolgozó fogkefenyél-forma: karcsú magok és összehangolt formaüreg-töltés.
- Két színnel dolgozó mérőpohár-forma: főtest kiegészítő markolatanyaggal.
Kifejezetten a szerszámozás érdekli? Útmutatónk a 2K formákról és azok gyártásáról a forgóasztalos, mag-visszahúzásos és transzferes 2K formaterveket mutatja be.
Van már elképzelése a kétkomponensű alkatrészről? Vegye fel velünk a kapcsolatot, és beszéljük meg a formát.