
A betétes fröccsöntés áttekintése
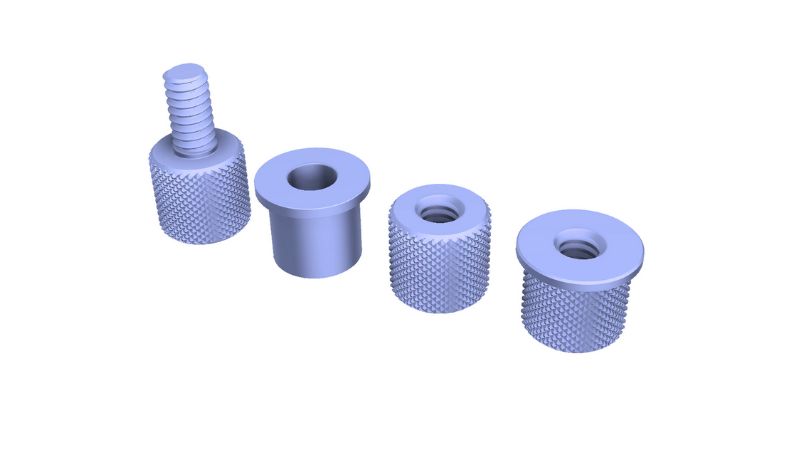
Betétes fröccsöntéskor egy előre elkészített alkatrészt (a betétet) helyeznek a szerszámüregbe, mielőtt olvadt műanyagot fröccsöntenének köré. Amikor a műanyag lehűl és megszilárdul, hozzáköt a betéthez, így egyetlen egységes darab jön létre.
A betétek különféle anyagokból készülhetnek, többek között:
- Fém (acél, alumínium, sárgaréz)
- Kerámia
- Egyéb műanyagok
- Elektronikai alkatrészek
Az eljárás erős mechanikai kötést hoz létre az anyagok között. A műanyag teljesen körülveszi a betétet, így segít megakadályozni, hogy a nedvesség és a szennyeződések károsítsák a készterméket.
Az egyik legnagyobb előnye, hogy nincs szükség külön összeszerelési lépésekre. Ahelyett, hogy külön legyártanák, majd később összeillesztenék az alkatrészeket, a betétes fröccsöntés egyetlen lépésben kész alkatrészt hoz létre.
Történet és fejlődés
A betétes fröccsöntés a 20. század közepén jelent meg, amikor a gyártók a műanyag alkatrészek megerősítésének módjait keresték. A korai alkalmazások egyszerűek voltak: például menetes fémbetéteket helyeztek műanyag házakba.
Az 1960-as és 1970-es években az eljárás egyre kifinomultabbá vált a fröccsöntési technológia fejlődésével. A korszerűbb gépek lehetővé tették a betétek pontosabb elhelyezését és az összetettebb szerszámkialakításokat.
Az autóipar az elsők között alkalmazta széles körben a betétes fröccsöntést: olyan alkatrészek gyártására használta, amelyeknek a műanyag könnyűségét és a fém szilárdságát egyaránt biztosítaniuk kellett.
Napjainkra az eljárás jelentősen fejlődött: számítógép-vezérlésű gépek gondoskodnak a betétek pontos elhelyezéséről.
Anyagok és alkatrészek
A felhasznált műgyanták típusai
A gyakori hőre lágyuló műanyagok közé tartozik a nejlon, a polikarbonát, az ABS és a polipropilén.
A nejlon kiváló szilárdságot és hőállóságot biztosít, ezért ideális autóipari alkatrészekhez. A polikarbonát átlátszó és ütésálló, ezért elektronikai házakhoz is megfelelő. Az ABS a szívósságot esztétikus megjelenéssel ötvözi, így fogyasztási cikkekhez is jól használható.
A hőre lágyuló elasztomerek (TPE-k) jól beválnak, ha rugalmas, ráfröccsöntött részekre van szükség. Magas hőmérsékletű alkalmazásoknál az olyan műszaki műgyanták, mint a PEEK vagy a PPS, kiemelkedő teljesítményt nyújtanak, de magasabb költséggel járnak.
A műgyantának kompatibilisnek kell lennie a betét anyagával, hogy megfelelő kötés jöjjön létre, és használat közben ne váljanak szét.
A betét anyagának kiválasztása
A betétes fröccsöntésnél leggyakrabban fémbetéteket használnak, különösen sárgarézből, acélból és alumíniumból készülteket. A sárgaréz betétek kiváló menetkialakítást és korrózióállóságot biztosítanak. Az acélbetétek nagy igénybevételű alkalmazásokhoz nyújtanak kiemelkedő szilárdságot. Az alumínium kis tömeget és jó hőelvezetést kínál.
A betétek készülhetnek továbbá kerámiából – például elektromos szigeteléshez és hőállósághoz –, illetve előre fröccsöntött műanyag alkatrészekből is, többanyagú kialakításokhoz.
A betétek kiválasztásakor vegye figyelembe például a hőtágulási együtthatókat, amelyeknek összhangban kell lenniük a választott műgyantáéval. Az eltérő hőtágulás vetemedést vagy repedést okozhat.
A betétes fröccsöntés folyamata
Előkészületek a fröccsöntés előtt
A fröccsöntés megkezdése előtt ki kell választani az egymással jól kötő betéteket és műanyagokat. A fémbetéteknek tisztának, olaj- és szennyeződésmentesnek kell lenniük, mert ezek akadályozhatják a megfelelő tapadást.
A betéteket rögzítőelemekkel vagy csapokkal pontosan kell elhelyezni a szerszámüregben. Az elhelyezés kulcsfontosságú, mert hatással van a kész alkatrész működésére és megjelenésére.
A megfelelő szerszámtervezés szintén elengedhetetlen. A szerszámnak helyet kell biztosítania a betétnek, miközben lehetővé teszi, hogy a műanyag teljesen körülvegye. Többek között az alábbi tényezőket kell figyelembe venni:
- A betét mérete és alakja
- A beömlési pontok helye
- Hűtőcsatornák
- Kilökőmechanizmusok
Fröccsöntési ciklus
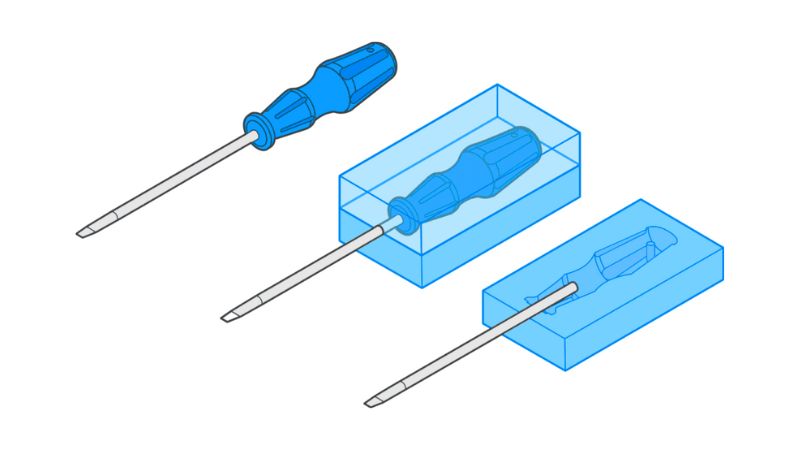
Az előkészületek után megkezdődik maga a fröccsöntési ciklus. A betéteket kézzel vagy automatizált berendezéssel helyezik a szerszámüregbe. Ezután a szerszám biztonságosan összezár a betétek körül.
Az olvadt műanyagot nagy nyomással fecskendezik az üregbe. A műanyag körüláramolja a betétet, és a fennmaradó teret kitöltve kötést hoz létre. Ebben a szakaszban kulcsfontosságú a hőmérséklet szabályozása, hogy biztosított legyen a megfelelő anyagáramlás és tapadás.
A fröccsöntés után a műanyag lehűl és megszilárdul a betét körül. A hűtési idő az alkatrész vastagságától, a műanyag típusától és a szerszám kialakításától függ.
A fröccsöntés utáni műveletek
A lehűlés befejeztével a szerszám kinyílik, és a kész, egyesített alkatrész kilökődik. Egyes alkatrészeket kezelés előtt állványokon tovább kell hűteni, hogy elkerüljék a vetemedést.
Szükség lehet további műveletekre, például:
- A felesleges műanyag (sorja) eltávolítása
- Az elektromos csatlakozások tesztelése
- Minőségellenőrzés a betét megfelelő kötésének vizsgálatára
- Működési teszt
Ellenőrizni kell a teljes körülburkolást, a betét megfelelő elhelyezkedését és a szerkezeti épséget.
A kész alkatrészek ezután becsomagolhatók szállításra, vagy továbbíthatók az összeszerelésre, ahol nagyobb termékekbe építik be őket.
A betétes fröccsöntés alkalmazásai
Elektronika és fogyasztási cikkek
Az áramköri lapoknál gyakran alkalmazzák ezt az eljárást: fémkapcsokat vagy -tüskéket ágyaznak műanyag házakba. Így megbízható elektromos csatlakozás jön létre, miközben az alkatrész szigetelést és védelmet is kap.
Az okostelefonok és laptopok belső alkatrészeinél a betétes fröccsöntés segítségével a fém csatlakozókat pontosan a műanyag keretekbe illesztik. Ezek a precíz alkatrészek biztosítják a jó elektromos érintkezést, miközben megőrzik az eszköz karcsú kialakítását.
Az olyan fogyasztási cikkek, mint az elektromos kéziszerszámok, a fémmerevítéssel ellátott, betétes fröccsöntéssel készült markolatokból profitálnak. Így kényelmes fogás és a nagy igénybevételhez szükséges szilárdság érhető el. A konyhai készülékekben a fűtőelemek műanyag alkatrészekben való rögzítésére is használnak betétes fröccsöntést.
A játékvezérlők és távirányítók gombjai és kapcsolói gyakran betétes fröccsöntéssel készülnek; ezek jobb tapintási visszajelzést és nagyobb tartósságot nyújtanak a teljes egészében műanyagból készült változatoknál.
Autóipar
Az autóipar széles körben támaszkodik a betétes fröccsöntésre könnyű, mégis erős alkatrészek gyártásához. A műszerfal kezelőszervei például gyakran ezzel az eljárással készülnek: a fém elektromos érintkezőket műanyag gombokba és tekerőkapcsolókba ágyazzák.
A motorháztető alatt számos motoralkatrész fém betéteket és műanyag házat ötvöz. Ez csökkenti a tömeget, miközben magas hőmérsékleten is megőrzi a szilárdságot. Ilyen alkatrészek például:
- Üzemanyagrendszer-alkatrészek
- Szívócső-elosztók
- Elektromos csatlakozók
- Érzékelőházak
Az ajtókilincsek és tüköregységek műanyag burkolatába gyakran betétes fröccsöntéssel építenek fémmerevítést. Így az erő és az esztétikum ideális egyensúlya érhető el.
A biztonsági övek mechanizmusai olyan, fémbetétekkel készült műanyag alkatrészeket használnak, amelyek megbízhatóan látják el a biztonság szempontjából kritikus feladatukat, miközben csökkentik a tömeget.
Orvostechnikai eszközök
Az orvosi alkalmazásokban a betétes fröccsöntéssel precíz és biztonságos eszközök készíthetők. A sebészeti műszerek fém vágóéleit vagy fogófelületeit gyakran ergonomikus műanyag markolatba öntik.
A diagnosztikai berendezésekben előnyösek a betétes fröccsöntéssel készült alkatrészek, amelyeknél az elektromos csatlakozásoknak megbízhatónak és nedvességtől védettnek kell lenniük. Az eljárás lehetővé teszi, hogy az orvosi implantátumok gyártói olyan eszközöket készítsenek, amelyek:
- Biokompatibilis műanyag külső résszel rendelkeznek
- Fém szerkezeti elemeket tartalmaznak
- Pontos méretűek a megfelelő illeszkedéshez
Az olyan gyógyszeradagoló eszközök, mint az inhalátorok és az automata injektorok, betétes fröccsöntéssel készült alkatrészeket használnak, amelyeknek minden alkalommal hibátlanul kell működniük. A műanyag házba ágyazott fémrugók és kioldószerkezetek biztosítják a betegek által elvárt megbízhatóságot.
A fogászati eszközök gyártásánál is gyakran alkalmazzák ezt a technológiát, hogy kényelmesen megfogható, a beavatkozásokhoz szükséges szilárdságú műszerek készüljenek.
A betétes fröccsöntés előnyei
Szilárdság és tartósság
A betétes fröccsöntéssel a hagyományos gyártási módszereknél erősebb alkatrészek készíthetők. Ha a fémbetéteket közvetlenül a műanyagba ágyazzák, nagyobb szerkezeti szilárdságú alkatrészek jönnek létre. Ez a kombináció mindkét anyag legjobb tulajdonságait hasznosítja.
A műanyag és a betét közötti kötés rendkívül erős. A ragasztókkal ellentétben, amelyek idővel elengedhetnek, ezek a kötések tartósak, és jelentős mechanikai terhelést is elviselnek.
Ez a gyártási eljárás a kopásállóságot is javítja. Az alkatrészek tovább tartanak az olyan nagy igénybevételt jelentő alkalmazásokban, mint az autóipari alkatrészek vagy az orvostechnikai eszközök, ahol kulcsfontosságú a megbízhatóság.
A nagyobb szilárdság és a kisebb tömeg kedvező aránya szintén jelentős előny. Robusztus, mégsem szükségtelenül nehéz alkatrészeket kap, ami különösen fontos a tömegérzékeny alkalmazásoknál.
Költséghatékonyság
A korszerű technológia ellenére a betétes fröccsöntés hosszú távon költségmegtakarítást eredményezhet. Az eljárás szükségtelenné teszi a másodlagos összeszerelési műveleteket, így csökkenti a munkaerőköltséget és a gyártási időt.
Más gyártási eljárásokhoz képest jelentősen csökken az anyagveszteség. Az eljárás minden alkatrészhez csak a szükséges mennyiségű műanyagot használja fel.
Gyakran ismételt kérdések
Mi a különbség a betétes fröccsöntés és a ráfröccsöntés között?
Betétes fröccsöntéskor a betétet a műanyag befecskendezése előtt helyezik a szerszámüregbe. Így olyan alkatrész készül, amelyben a betét teljesen a műanyagba ágyazódik. A betét jellemzően fémből vagy más merev anyagból készül.
A ráfröccsöntés ezzel szemben kétlépéses eljárás. Először fröccsöntéssel elkészül az alapalkatrész, amely a második fröccsöntési folyamatban betétként szolgál: erre fröccsöntenek rá egy másik anyagot.
A legfontosabb különbség a gyártási sorrendben és az anyagok kölcsönhatásában rejlik. A ráfröccsöntés jellemzően két polimert egyesít, míg a betétes fröccsöntés gyakran fémet és műanyagot kombinál.
Miben különbözik a betétes fröccsöntés a hagyományos fröccsöntéstől?
A betétes fröccsöntéssel több anyagból álló alkatrészek készíthetők egyetlen gyártási lépésben, míg a hagyományos fröccsöntés általában csak egyetlen anyagot használ. Az integrált gyártás csökkenti az összeszerelési időt és költségeket.
A betétes fröccsöntés speciálisabb berendezést és előkészítést igényel. A szerszámokat úgy kell kialakítani, hogy pontosan befogadják a betéteket, és gyakran minden ciklus előtt kézzel kell betölteni őket.
Bár az egyszerű alkatrészek hagyományos fröccsöntése gyorsabb lehet, összetett alkatrészeknél a betétes fröccsöntés jelentős előnyöket kínál. Javul a szerkezeti szilárdság és az elektromos tulajdonságok, miközben csökken a késztermék alkatrészeinek száma.







