
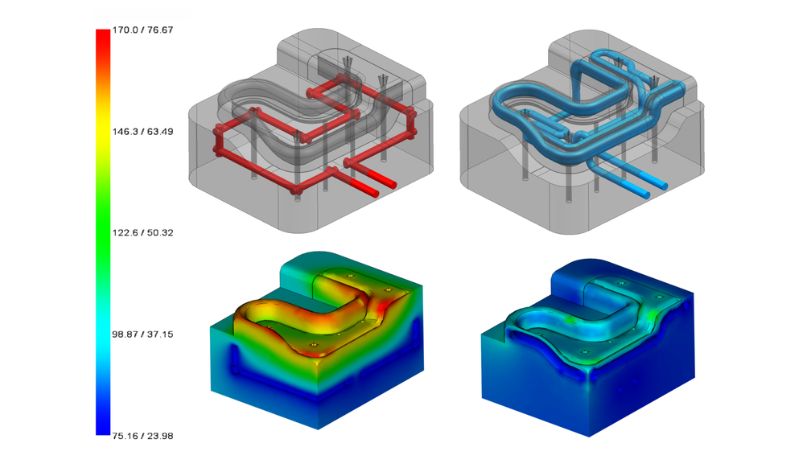
Miért fontos a szerszám hűtése?
A fröccsöntés egységköltségének alacsonyan tartása nagymértékben függ a ciklusidő csökkentésétől, amely a műanyag befecskendezésétől az alkatrész kilökéséig tart.
A hatékony hűtés kulcsfontosságú: az alkatrészeket a hőelhajlási hőmérsékletük (HDT) 80%-ára kell lehűteni, hogy elkerüljük a vetemedést és a hibákat. A turbulens áramlású hűtőcsatornákat pedig stratégiailag kell elhelyezni az egyenletes és gyors hőátadás érdekében.
A nem megfelelő hűtés belső feszültségeket, felületi hibákat és méretbeli eltéréseket okozhat, ami végső soron növeli a selejtarányt és a költségeket.
Az alábbi táblázat segít választani a konform és a hagyományos hűtés között:
| Szempont | Konform hűtés | Hagyományos hűtés |
|---|---|---|
| Kialakítás | A szerszámfészek és a mag kontúrját követi. | Egyenes, fúrt hűtőcsatornákat használ. |
| Hűtési hatékonyság | Nagy hatékonyságú; egyenletesen hűti az alkatrészt. | Kevésbé hatékony; összetett geometriáknál egyenetlen hűtést biztosít. |
| Ciklusidő | Jelentősen csökkenti a ciklusidőt. | A kevésbé hatékony hűtés miatt hosszabb a ciklusidő. |
| Összetettség | Fejlett tervezést és gyártást igényel (például 3D nyomtatást). | Egyszerűen megtervezhető és legyártható. |
| Alkatrészminőség | Mérsékli a vetemedést, a beszívódási nyomokat és a maradó feszültségeket. | Összetett alkatrészeknél nagyobb a vetemedés és a hibák kockázata. |
| Alkalmazások | Összetett geometriákhoz és nagy sorozatú gyártáshoz ideális. | Egyszerűbb alkatrészekhez és kis sorozatú gyártáshoz megfelelő. |
| Karbantartás | Speciális karbantartást igényelhet. | Könnyebben karbantartható és javítható. |
| Anyagkompatibilitás | Sokféle anyaggal jól működik. | Szokványos anyagokkal jól működik. |
| Szerszámélettartam | Az egyenletes hűtésnek köszönhetően potenciálisan hosszabb. | Nagy igénybevételű alkalmazásokban rövidebb szerszámélettartam. |
A konform hűtés áttekintése
A konform hűtés egy speciális hűtési technika, amelyet elsősorban fröccsöntési eljárásoknál alkalmaznak.
A hagyományos, egyenes vonalú hűtőcsatornákkal ellentétben a konform hűtőcsatornákat úgy tervezik, hogy pontosan kövessék a formázott alkatrész alakját, vagyis idomuljanak annak geometriájához.
Az alapelv egyszerű, mégis hatékony: ha a hűtőcsatornákat közelebb helyezzük a hőforráshoz, és követik az alkatrész kontúrját, hatékonyabbá válik a hőátadás. Ezeket a csatornákat jellemzően additív gyártással, például 3D nyomtatással hozzák létre, amely összetett belső szerkezetek kialakítását is lehetővé teszi.
A módszer azért kapta a nevét, mert a hűtési útvonalak szó szerint idomulnak az alkatrész kialakításához, ahelyett, hogy az alkatrésznek kellene alkalmazkodnia az egyenes hűtési útvonalakhoz. Ez egyenletesebb hűtést biztosít a szerszám egészében, csökkenti a forró pontok kialakulását és javítja a hőmérséklet-szabályozást.
A konform hűtés előnyei
Először is, jelentősen csökkenthető a ciklusidő. Mivel a hő egyenletesebben és hatékonyabban adódik át, az alkatrészek gyorsabban lehűlnek, így hamarabb kilökhetők.
Az alkatrészek minősége is jelentősen javul. Az egyenletesebb hűtésnek köszönhetően kevesebb lesz a vetemedéshez, beszívódási nyomokhoz és belső feszültségekhez hasonló hiba. Így az alkatrészek méretei állandóbbak, felületük pedig jobb minőségű lesz.
A gyártás hatékonysága is növekszik. A rövidebb ciklusidővel ugyanannyi idő alatt több alkatrész gyártható, ami javítja az össztermelékenységet.
A szerszám élettartama szintén növekedhet. Az egyenletesebb hűtés csökkenti magának a szerszámnak a hőterhelését, és meghosszabbíthatja annak hasznos élettartamát. Bár a konform hűtés kezdeti költsége magasabb, a gyorsabb ciklusokból és a jobb minőségű alkatrészekből származó hosszú távú megtakarítás gyakran kiváló megtérülést biztosít.
A hagyományos hűtőrendszerek megismerése
A hagyományos hűtőrendszerek évtizedek óta az iparági szabvány részét képezik a műanyag-fröccsöntésben.
A hagyományos hűtés jellemzően a szerszám felületével párhuzamosan futó, egyenes vonalú, fúrt csatornákra épül. Ezekben víz vagy más hűtőközeg kering, amely a fröccsöntési folyamat során elnyeli az olvadt műanyag hőjét. A hűtőközeg egy körön keresztül áramlik a csatornákban, és útja során elvezeti a hőt.
A legtöbb hagyományos rendszer ilyen egyenes csatornák hálózatából áll, amelyeket dugók és elosztók kötnek össze. A kialakítást a fúrási technológia korlátozza, amely csak egyenes járatok létrehozására alkalmas. A víz a bemeneti nyílásokon keresztül jut a szerszámba, végighalad a hűtőcsatornákon, majd a kimeneti nyílásokon távozik.
A hagyományos módszerek kihívásai
Széles körű elterjedtségük ellenére a hagyományos hűtőrendszereknek számos jelentős korlátjuk van. A legnyilvánvalóbb probléma, hogy az egyenes hűtőcsatornák nem tudják követni az összetett alkatrészgeometriák kontúrját. Emiatt egyenetlen lesz a hűtés, és forró pontok alakulnak ki ott, ahová a csatornák nem érnek el.
A hagyományos hűtés hosszabb ciklusidőt eredményez, mivel a hőelvezetés kevésbé hatékony. Az alkatrészek eltérő ütemben hűlhetnek le, ami olyan minőségi problémákhoz vezethet, mint a vetemedés, a beszívódási nyomok és a belső feszültségek.
További problémát jelent, hogy a hűtőcsatornák csak korlátozottan helyezhetők el a kritikus jellemzők közelében. Összetett alkatrészek esetében egyes területek távol maradnak minden hűtőcsatornától. Ez a távolság csökkenti a hűtés hatékonyságát és meghosszabbítja a gyártási időt.
A hűtési technikák összehasonlító elemzése
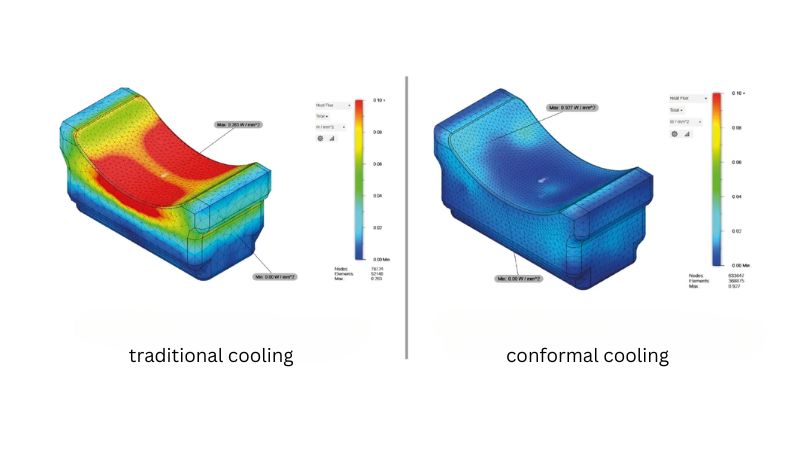
A késztermékek minősége
A konform hűtőcsatornák pontosan követik az alkatrész alakját, így egyenletesebb hűtést biztosítanak a szerszám egészében.
A kutatások szerint a konform csatornákkal hűtött alkatrészekből körülbelül 160%-kal több hő távozik, mint a hagyományos rendszerek esetében. Ezáltal az alkatrészek méretpontossága és felületi minősége is jobb marad.
Minőségi összehasonlítás:
- Konform: Egyenletesebb hűtés, kevesebb hiba, jobb méretstabilitás
- Hagyományos: Egyenetlen hűtési mintázatok, nagyobb vetemedési és beszívódásinyom-kockázat
Ciklusidő-hatékonyság
Az alkatrész geometriájához idomulva ezek a csatornák hatékonyabban vezetik el a hőt. Így a szerszám a hagyományos hűtéshez képest gyorsabban éri el az optimális kilökési hőmérsékletet.
Tanulmányok szerint a konform hűtésre való átállással 15–40%-kal csökkenthető a ciklusidő. Nagy sorozatú gyártás esetén ez idővel jelentős termelékenységnövekedést eredményez.
Egyszerű alkatrészek esetén elegendő lehet a hagyományos hűtési rendszer, de az összetettség növekedésével a hatékonyságbeli különbség jelentősen nő.
Technológiai fejlődés a konform hűtés terén
3D nyomtatási innovációk
A fém 3D nyomtatás, különösen a szelektív lézeres olvasztás (SLM) lehetővé teszi, hogy olyan hűtőcsatornákkal ellátott szerszámokat készítsünk, amelyek pontosan követik az alkatrész alakját. Hagyományos fúrási módszerekkel ez nem volt megvalósítható.
A 3D nyomtatók pontossága is javult. A modern gépek rendkívül pontos méretű, akár mindössze 0,5 mm átmérőjű csatornákat is képesek létrehozni.
Anyagtudományi fejlesztések
Az új anyagok hatékonyabbá és tartósabbá tették a konform hűtést. A nagy hővezető képességű rézötvözetek akár ötször gyorsabban vezetik el a hőt, mint a hagyományos szerszámacélok.
Mára olyan kompozit anyagok is elérhetők, amelyek jó hőátadást és kiváló kopásállóságot ötvöznek. Ezek az anyagok a hűtési hatékonyság megőrzése mellett hosszabb élettartamúak a gyártási környezetben.
A speciális bevonatokhoz hasonló felületkezelések segítenek megelőzni a korróziót és a vízkőlerakódást a hűtőcsatornákban. Így a hűtőrendszer hosszabb ideig működik hatékonyan.
Egyes újabb anyagok „grádiensekkel” is kialakíthatók – vagyis ugyanazon szerszám különböző területein eltérő tulajdonságokkal rendelkezhetnek. A szerszám felületén például nagy kopásállóság, a hűtőcsatornák közelében pedig kiváló hővezető képesség érhető el.
Ezek az anyagfejlesztések hosszú távon megbízhatóbbá és költséghatékonyabbá teszik a konform hűtőrendszereket.
Esettanulmányok a konform hűtés bevezetéséről
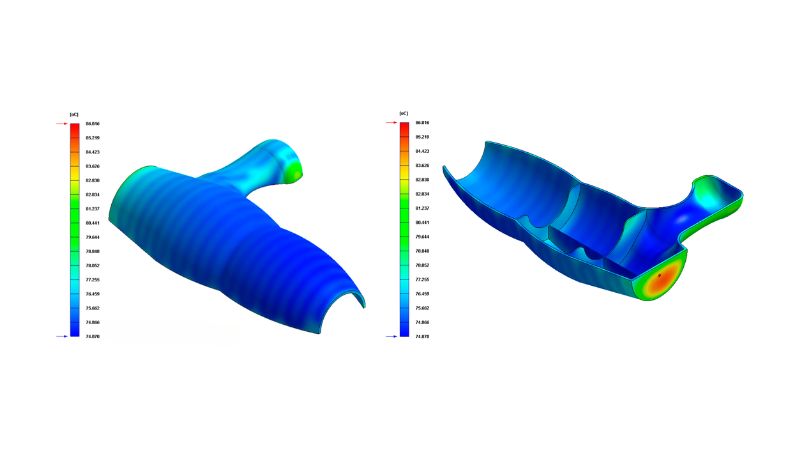
Alkalmazások az autóiparban
A BMW konform hűtést vezetett be motoralkatrészek szerszámaiban, amivel 28%-kal csökkentette a ciklusidőt. Így naponta több alkatrészt tudtak gyártani, miközben a kiváló minőségi követelményeket is fenntartották.
A Toyota műszerfal-szerszámainál alkalmazott konform hűtőcsatornákat. Az eredmények figyelemre méltóak voltak:
- 40%-kal gyorsabb hűtés
- 25%-kal kisebb vetemedés a kész alkatrészeknél
- Egyenletesebb alkatrészminőség a gyártási sorozatokban
A Ford Motor Company arról számolt be, hogy 15–20%-os energiamegtakarítást ért el, miután ajtópanelek gyártásánál konform hűtésre váltott. A mérnökök megjegyezték, hogy a jobb hőmérséklet-szabályozás közel harmadával csökkentette a selejtarányt.
A GM lökhárító-alkatrészeknél alkalmazott megoldása megszüntette azokat a forró pontokat, amelyek korábban minőségi problémákat okoztak. Hasonló javulásra számíthat, ha ezt a technológiát összetett autóipari alkatrészeknél alkalmazza.
Energiafogyasztás
A konform hűtőcsatornák a hagyományos hűtéshez képest akár 40%-kal csökkentik a ciklusidőt.
Ha a szerszámok hatékonyabban hűlnek, kevesebb energiára van szükség a fröccsöntő gépek és a hűtőrendszerek működtetéséhez.
Egy közepes méretű gyártóüzemben ezek az energiamegtakarítások évente akár több ezer dollárt is kitehetnek.
Anyagveszteség csökkentése
A konform hűtés egyenletesebb hőmérsékletet biztosít a szerszámfelületeken. Ennek köszönhetően kevesebb lesz a késztermékek hibája, például a vetemedés, a beszívódási nyomok és a hiányos kitöltés.
Ha kevesebb hibás alkatrészt gyárt, kevesebb anyagot kell kidobnia.
A kevesebb hulladék előnyei:
- Kevesebb alapanyag-beszerzés
- Alacsonyabb ártalmatlanítási költségek
- Kisebb környezeti terhelés
- Az értékes erőforrások jobb kihasználása







