
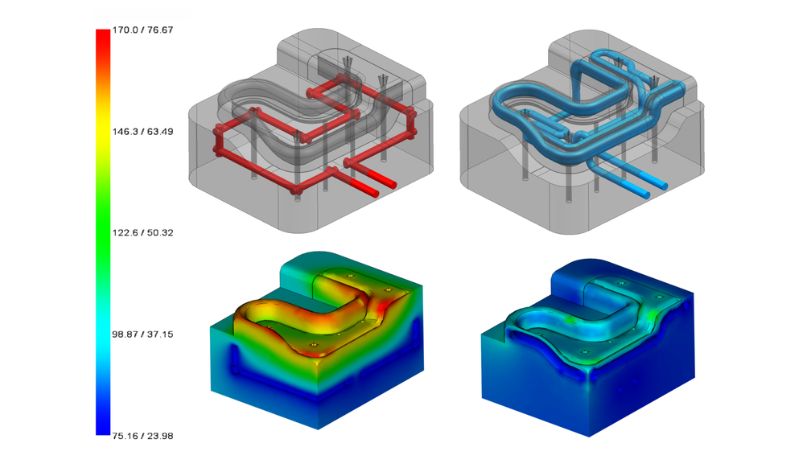
Miksi murron jäähtyminen on tärkeää?
Pistosvalussa käytettävän yksikön hinnan pitäminen alhaisena riippuu voimakkaasti syklin keston lyhenemisestä, joka ulottuu muovisesta ruiskutuksesta osainjektioon.
Tehokas jäähdytys on ratkaisevan tärkeää. Kappaleet on jäähdytettävä 80%:iin niiden lämmönmuodonmuutoslämpötilasta (HDT), jotta vääntyminen ja muut virheet estetään. Jäähdytyskanavat on sijoitettava harkitusti tasaisen ja nopean lämmönsiirron varmistamiseksi turbulenttisen virtauksen avulla.
Huono jäähdytys voi johtaa sisäisiin rasituksiin, pintavikoihin ja mittasuhteisiin liittyviin epäjohdonmukaisuuksiin, jotka lopulta nostavat romun määrää ja kustannuksia.
Tässä on taulukko, jonka avulla voit valita vakiojäähdytyksestä ja perinteisestä jäähdytyksestä:
| Näkökulmia | Epävirallinen jäähtyminen | Perinteinen jäähtyminen |
|---|---|---|
| Suunnittelu | Noudattaa muottipesän ja sydämen muotoa. | Käyttää suoria, porattuja jäähdytyskanavia. |
| Jäähdytystehokkuus | Erittäin tehokas, tasainen jäähdytys koko osassa. | Vähemmän tehokas; epätasainen jäähdytys monimutkaisissa geometrioissa. |
| Jaksoaika | Vähentää sykliaikaa merkittävästi. | Pidempi sykliaika johtuen tehottomammasta jäähdytyksestä. |
| Monimutkaisuus | Vaatii kehittynyttä suunnittelua ja valmistusta (esim. 3D-tulostusta). | Yksinkertaista ja yksinkertaista suunnittelua ja valmistusta. |
| Osalaatu | Vähentää vääntymistä, nielujälkiä ja jäljelle jäävää stressiä. | Suurempi vääristymisen ja vikojen riski monimutkaisissa osissa. |
| Käyttökohteet | Ihanteellinen monimutkaisille geometrioille ja suuritehoiselle tuotannolle. | Soveltuu yksinkertaisempiin osiin ja pienitehoiseen tuotantoon. |
| Ylläpito | Voi vaatia erikoishuoltoa. | Helpompi ylläpitää ja korjata. |
| Materiaalien yhteensopivuus | Toimii hyvin monenlaisilla materiaaleilla. | Toimii hyvin vakiomateriaalien kanssa. |
| Työkaluelämä | Mahdollisesti pidempään yhtenäisen jäähdytyksen takia. | Lyhyempi työkalujen käyttöikä stressisovelluksissa. |
Yleiskatsaus konformaaliseen jäähtymiseen
Conformaalinen jäähdytys on erikoistunut jäähdytystekniikka, jota käytetään ensisijaisesti ruiskumuovausprosesseissa.
Toisin kuin perinteiset, suoria viilennettäviä kanavia seuraavat jäähdytyskanavat on suunniteltu seuraamaan muokattavan osan geometrian tarkkaa muotoa tai muotoa.
Periaate on yksinkertainen, mutta tehokas – asettamalla jäähdytyskanavat lähemmäs lämmönlähdettä ja seuraamalla osan ääriviivoja, lämmönsiirto tehostuu. Nämä kanavat on tyypillisesti luotu käyttämällä lisäaineiden valmistusta, kuten 3D-tulostustekniikkaa, joka mahdollistaa monimutkaiset sisärakenteet.
Jäähdytysmenetelmä saa nimensä, koska jäähdytyspolut ovat kirjaimellisesti osan muotoilun mukaisia sen sijaan, että ne pakottaisivat osan toimimaan suoraviivaisilla jäähdytyspoluilla, mikä takaa tasaisemman jäähdytyksen koko muotissa, vähentää kuumia pisteitä ja parantaa kokonaislämpötilan hallintaa.
Epämuodollisen viilentämisen edut
Ensinnäkin sykliaikoja voidaan merkittävästi lyhentää. Koska lämpö siirtyy tasaisemmin ja tehokkaammin, osat viilenevät nopeammin ja voidaan poistaa nopeammin.
Osan laatu myös kohenee dramaattisesti. Yhdenmukaisemmalla viilenemisellä huomaa vähemmän vikoja, kuten vääntymistä, altaan jälkiä ja sisäisiä rasituksia. Tämä johtaa johdonmukaisempiin osiin ja parempaan pintakäsittelyyn.
Myös tuotannon tehokkuus kasvaa. Nopeammat sykliajat tarkoittavat, että voit tuottaa lisää osia samassa ajassa, mikä lisää kokonaistuottavuuttasi.
Muotin pitkä käyttöikä on toinen etu. Tasaisempi jäähdytys vähentää itse muotin lämpöjännitystä ja voi pidentää sen käyttöikää. Muodonmukaisen jäähdytyksen alkuinvestointi on suurempi, mutta nopeammista jaksoista ja laadukkaammista kappaleista saatavat pitkän aikavälin säästöt tuottavat usein erinomaisen sijoitetun pääoman tuoton.
Tavanomaisten jäähdytysjärjestelmien ymmärtäminen
Tavanomaiset jäähdytysjärjestelmät ovat olleet alan standardi muovin ruiskutusmuotituksessa jo vuosikymmeniä.
Tavanomainen jäähdytys perustuu tyypillisesti suoraviivaisiin porattuihin kanaviin, jotka kulkevat samansuuntaisesti muotin pinnan kanssa. Näissä kanavissa on vettä tai muita jäähdytysaineita, jotka imevät lämpöä sulasta muovista ruiskutuksen aikana. Jäähdytysaine virtaa näiden kanavien läpi virtapiirissä poistaen lämpöä sen kulkiessa.
Useimmissa perinteisissä järjestelmissä käytetään tulppien ja jakotukkien yhdistämiä suoria kanavia. Poraustekniikka rajoittaa rakennetta, sillä sillä voidaan tehdä vain suoria kanavia. Vesi tulee muottiin tulokanavista, virtaa jäähdytyskanavien läpi ja poistuu lähtökanavista.
Tavanomaisiin menetelmiin liittyviä haasteita
Tavanomaisilla jäähdytysjärjestelmillä on laajasta käytöstään huolimatta useita merkittäviä rajoituksia. Ilmeisin haaste on se, että suoraviivaiset jäähdytyskanavat eivät pysty seuraamaan monimutkaisten osageometrioiden ääriviivoja. Tämä luo epätasaista viilenemistä kuumilla pisteillä alueilla, joihin kanavat eivät pääse.
Tavallisella jäähdytyksellä huomaa pidemmät sykliajat, koska lämmönpoisto on tehottomampaa. Osat voivat viilentyä eri tahtiin, mikä johtaa laatuongelmiin, kuten vääristymiseen, uppoamismerkkeihin ja sisäisiin rasituksiin.
Toinen ongelma on rajallinen kyky sijoittaa jäähdytyskanavat kriittisten ominaisuuksien lähelle. Monimutkaisten osien osalta osa alueista on kaukana mistään jäähdytyskanavasta. Tämä etäisyys vähentää jäähdytystehokkuutta ja pidentää tuotantoaikoja.
Jäähdytystekniikoiden vertaileva analyysi
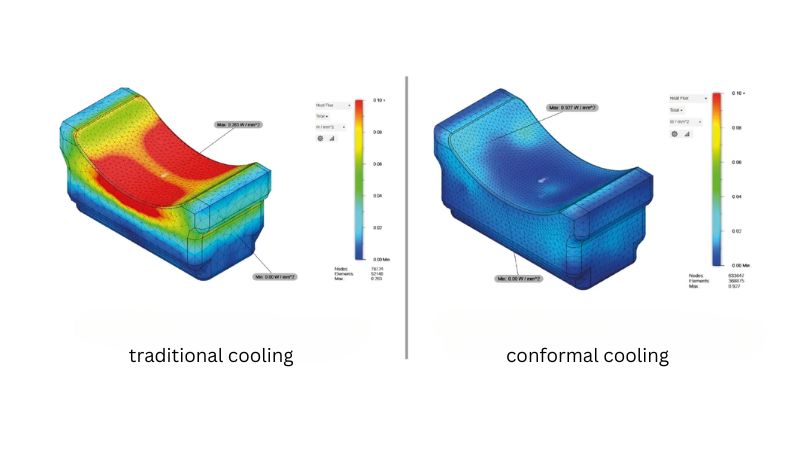
Lopputuotteiden laatu
Conformal-jäähdytyskanavat noudattavat osan tarkkaa muotoa, mikä takaa tasaisemman jäähdytyksen koko muotissa
Tutkimusten mukaan muodonmukaisilla jäähdytyskanavilla jäähdytetyistä kappaleista poistuu lämpöä noin 160% enemmän kuin tavanomaisissa järjestelmissä. Näin kappaleiden mittatarkkuus ja pinnanlaatu säilyvät parempina.
Laadun vertailu:
- Conformal: Yhdenmukaisempi jäähdytys, vähemmän vikoja, parempi ulottuvuuksien vakaus
- Tavanomainen: Epätasainen jäähdytys, suurempi vääristymis- ja uppoamisriski
Syklin aikatehokkuus
Kappaleen geometriaa mukailevat kanavat poistavat lämpöä tehokkaammin. Näin muotti saavuttaa optimaalisen ulostyöntölämpötilan nopeammin kuin tavanomaisella jäähdytyksellä.
Tutkimusten mukaan muodonmukaisen jäähdytyksen käyttöönotto lyhentää jaksoaikaa 15–40%. Suurissa tuotantomäärissä tämä lisää tuottavuutta merkittävästi ajan mittaan.
Tavanomainen jäähdytysjärjestelmäsi voi riittää yksinkertaisiin osiin, mutta monimutkaisuuden lisääntyessä tehokkuusvaje kasvaa dramaattisesti.
Teknologian kehitys konformaalisessa viilenemisessä
3D-tulostusinnovaatiot
Metallinen 3D-tulostus, erityisesti selektiivinen lasersulatus (SLM), antaa mahdollisuuden rakentaa muotteja, joissa on jäähdytyskanavat, jotka noudattavat tarkkaa osaasi. Tämä ei ollut mahdollista perinteisillä porausmenetelmillä.
Myös 3D-tulostimien tarkkuus on parantunut. Nykyaikaisilla koneilla voidaan luoda kanavia, joilla on hyvin tarkat mitat, joskus jopa halkaisijaltaan 0,5 mm.
Aineellisen tieteen kehitys
Uusista materiaaleista on tullut entistä tehokkaampia ja kestävämpiä. Korkeajohtavat kupariseokset voivat poistaa lämpöä jopa 5 kertaa nopeammin kuin tavalliset muotiteräkset.
Hyvän lämmönsiirron ja erinomaisen kulutuskestävyyden yhdistävät yhdistelmämateriaalit ovat nyt saatavilla. Nämä materiaalit kestävät pidempään tuotantoympäristöissä ja säilyttävät samalla jäähdytystehokkuuden.
Pintakäsittelyt, kuten erikoispinnoitteet, estävät korroosiota ja hilseilyä jäähdytyskanavien sisällä. Tämä pitää jäähdytysjärjestelmän tehokkaasti toiminnassa pidempään.
Jotkut uudemmista materiaaleista voidaan jopa ”luokitella” eli niillä on erilaisia ominaisuuksia saman muotin eri alueilla. Muotin pinnalla voi olla korkea kulutuskestävyys, mutta erinomainen lämmönjohtavuus lähellä jäähdytyskanavia.
Nämä materiaaliset edistysaskeleet tekevät yhdenmukaisista jäähdytysjärjestelmistä luotettavampia ja kustannustehokkaampia pitkällä aikavälillä.
Conformal Cooling -toteutuksen tapaustutkimukset
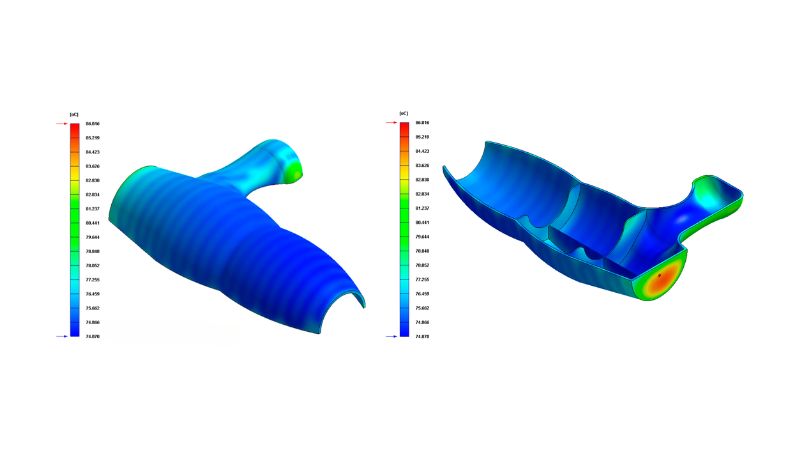
Autoteollisuuden sovellukset
BMW otti muodonmukaisen jäähdytyksen käyttöön moottorikomponenttien muoteissaan ja havaitsi jaksoajan lyhenevän 28%. Tämän ansiosta yritys pystyi valmistamaan enemmän osia päivässä ja säilyttämään samalla erinomaiset laatustandardit.
Toyota käytti kojelautamuottimallissaan yhdenmukaisia jäähdytyskanavia. Tulokset olivat hätkähdyttäviä:
- 40 % nopeampi jäähtyminen
- 25 % vähemmän sote-sivuja valmiissa osissa
- Johdonmukaisempi osalaatu eri tuotantoketjuissa
Ford Motor Company raportoi 15–20%:n energiansäästöstä siirryttyään käyttämään muodonmukaista jäähdytystä ovipaneelien tuotannossa. Insinöörien mukaan parantunut lämpötilanhallinta vähensi myös hylkyosuutta lähes kolmanneksella.
GM:n puskuriosien toteutus poisti aiemmin laatuongelmia aiheuttaneet kuumat kohdat. Samankaltaisia parannuksia voidaan odottaa, kun tätä tekniikkaa sovelletaan monimutkaisiin autonosiin.
Energiankulutus
Muodonmukaiset jäähdytyskanavat lyhentävät jaksoaikaa jopa 40% tavanomaiseen jäähdytykseen verrattuna.
Kun muotit viilenevät tehokkaammin, tarvitset vähemmän tehoa ruiskukoneiden ja jäähdytysjärjestelmien pyörittämiseen.
Keskisuuren tuotantolaitoksen energiansäästöt voivat tuottaa vuosittain tuhansia dollareita.
Aineellisen jätteen vähentäminen
Epämuodollinen jäähtyminen luo tasaisempia lämpötiloja muottipinnoille. Tämä tarkoittaa, että valmiissa tuotteessa on vähemmän vikoja, kuten vääntymistä, uppoamisjälkiä ja lyhyitä laukauksia.
Kun tuottaa vähemmän viallisia osia, heittää pois vähemmän materiaalia.
Vähemmän jätettä tarkoittaa:
- Vähentynyt raaka-ainehankinta
- Alhaisemmat loppusijoituskustannukset
- Pienemmät ympäristövaikutukset
- Arvokkaiden resurssien käytön parantaminen







