
Prezentare generală a turnării cu inserție
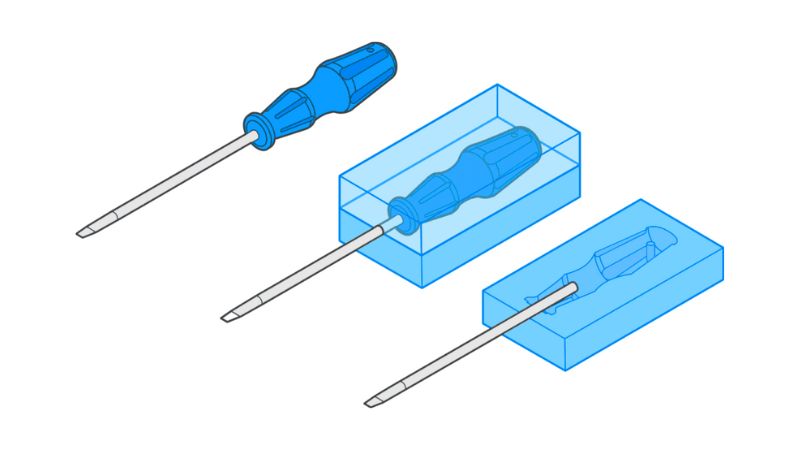
Turnarea cu inserție presupune așezarea unei piese preformate (inserția) într-o cavitate a matriței înainte de injectarea plasticului topit în jurul acesteia. Când plasticul se răcește și se întărește, se unește cu inserția, formând o singură piesă integrată.
Inserțiile pot fi fabricate din diferite materiale, inclusiv:
- Metale (oțel, aluminiu, alamă)
- Ceramică
- Alte materiale plastice
- Componente electronice
Acest proces creează o legătură mecanică puternică între materiale. Plasticul înconjoară complet inserţia, ceea ce ajută la prevenirea umezelii şi a contaminanţilor care afectează produsul final.
Unul dintre cele mai mari avantaje este eliminarea etapelor separate de asamblare. În loc să fabricați piesele și să le asamblați ulterior, turnarea cu inserție produce o componentă completă într-o singură etapă.
Istorie şi evoluţie
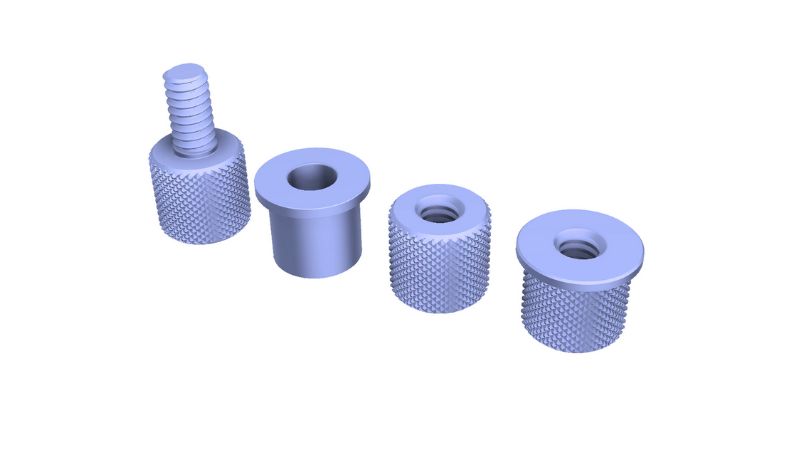
Turnarea cu inserție a apărut la mijlocul secolului al 20-lea, când producătorii căutau modalități de a spori rezistența pieselor din plastic. Primele aplicații erau simple și constau adesea în introducerea unor inserții metalice filetate în carcase din plastic.
În anii 1960 și 1970, procesul s-a perfecționat pe măsură ce tehnologia turnării prin injecție s-a îmbunătățit. Utilajele mai performante au permis poziționarea mai precisă a inserțiilor și proiectarea unor matrițe mai complexe.
Industria auto a fost printre primele care au adoptat pe scară largă turnarea cu inserție, folosind-o pentru componente care necesitau atât greutatea redusă a plasticului, cât și rezistența metalului.
Astăzi, procesul a avansat considerabil cu mașini controlate de calculator asigurând plasarea perfectă a inserțiilor.
Materiale și componente
Tipuri de reziduri utilizate
Printre termoplasticele comune se numără nailonul, policarbonatul, ABS şi polipropilena.
Nylon oferă o rezistență excelentă și rezistență la căldură, ceea ce îl face ideal pentru piese auto. Policarbonatul oferă claritate și rezistență la impact pentru locuințele electronice. ABS combină duritatea cu aspectul bun pentru produsele de consum.
Elastomerii termoplastici (PTE) funcționează bine atunci când aveți nevoie de zone supraîncălzite flexibile. Pentru aplicații la temperaturi ridicate, rășinile de inginerie, cum ar fi PEEK sau PPS oferă performanțe excepționale, dar la costuri mai mari.
Rășina trebuie să fie compatibilă cu materialul de inserare pentru a asigura o legătură adecvată și pentru a preveni separarea în timpul utilizării.
Inserează selecție de materiale
Inserțiile metalice sunt cele mai frecvente în turnarea cu inserție, în special cele din alamă, oțel și aluminiu. Inserțiile din alamă oferă proprietăți excelente de filetare și rezistență la coroziune. Cele din oțel asigură rezistență superioară pentru aplicațiile cu solicitări mari. Aluminiul combină greutatea redusă cu disiparea bună a căldurii.
Alte materiale de insertie includ ceramica pentru izolatie electrica si rezistenta termica, precum si componente din plastic pre-modificat pentru modele multimateriale.
Atunci când selectați inserții, ia în considerare factori cum ar fi ratele de expansiune termică, care trebuie să fie compatibile cu rășina aleasă. Ratele de expansiune greșite pot provoca deformare sau fisurare.
Se introduce procesul de modelare
Preparate de pre-schimbare
Înainte de a începe procesul de turnare, trebuie să selectați inserții adecvate și materiale din plastic care se vor lega bine împreună. Inserțiile metalice ar trebui să fie curate și fără uleiuri sau contaminanți care ar putea preveni aderența corespunzătoare.
Inserțiile trebuie poziționate cu precizie în cavitatea matriței folosind dispozitive de fixare sau știfturi. Poziționarea este esențială, deoarece influențează funcționalitatea și aspectul piesei finale.
Proiectarea corectă a matriței este, de asemenea, esențială. Matrița trebuie să poată găzdui inserția, permițând în același timp plasticului să curgă complet în jurul ei. Luați în considerare factori precum:
- Introduceți dimensiunea și forma
- Locații pentru jocuri de noroc
- Canale de răcire
- Mecanisme de ejectare
Ciclu de topire
După încheierea pregătirilor, începe ciclul propriu-zis de turnare. Introduceți inserțiile în cavitatea matriței manual sau cu echipamente automatizate. Apoi, matrița se închide ferm în jurul lor.
Plasticul topit este injectat în cavitatea sub presiune înaltă. Plasticul curge în jurul inserţiei, creând o legătură pe măsură ce umple spaţiul rămas. Controlul temperaturii este crucial în timpul acestei faze pentru a asigura un debit adecvat de plastic şi aderenţă.
După injectare, plasticul se răcește și se solidifică în jurul inserției. Timpul de răcire variază în funcție de grosimea piesei, tipul plasticului și proiectarea matriței.
Operaţiuni post-schimbare
După răcire, matrița se deschide, iar piesa integrată este ejectată. Unele piese pot necesita timp suplimentar de răcire pe rafturi înainte de manipulare, pentru a preveni deformarea.
S-ar putea să trebuiască să efectuați operațiuni secundare cum ar fi:
- Excesul de plastic (flash)
- Testarea conexiunilor electrice
- Inspecții de calitate pentru lipirea corespunzătoare a inserării
- Încercări funcționale
Ar trebui să verificați pentru încapsulare completă, inserare adecvată poziționare, și integritatea structurală.
Piesele finite pot fi apoi ambalate pentru transport sau mutate la operațiuni de asamblare în cazul în care acestea vor fi integrate în produse mai mari.
Aplicațiile turnării cu inserție
Electronice și bunuri de consum
Panourile de circuite folosesc adesea terminale metalice sau ace încorporate în carcase din plastic prin acest proces. Acest lucru creează conexiuni electrice fiabile oferind în același timp izolare și protecție.
La smartphone și laptopuri, turnarea cu inserție ajută la fabricarea componentelor interne în care conectorii metalici sunt poziționați perfect în cadrele din plastic. Aceste piese precise asigură un contact electric bun, păstrând în același timp profilul subțire al dispozitivului.
Produse de consum, cum ar fi sculele electrice, beneficiaza de manere cu inserare din metal. Acest lucru va ofera o aderenta confortabila cu forta necesara pentru utilizare grea. Aparatele de bucatarie folosesc piese de schimb in care elementele de incalzire sunt asigurate in componentele din plastic.
Controlerele de joc și telecomenzile prezintă adesea butoane și comutatoare cu inserție, care oferă un feedback tactil mai bun și durabilitate decât alternativele all-plastice.
Industria auto
Sectorul auto se bazează în mare măsură pe turnarea cu inserție pentru a crea componente ușoare, dar rezistente. Comenzile de pe bord folosesc de obicei această tehnică pentru a încorpora contacte electrice metalice în butoane și manete din plastic.
Sub capota, multe componente ale motorului combină inserții metalice cu corpuri din plastic. Acest lucru reduce greutatea în timp ce menținerea rezistenței în medii de temperatură ridicată. Exemplele includ:
- Componente ale sistemului de combustibil
- Galerii de admisie a aerului
- Conectori electrici
- Carcasa senzorilor
Mânerele de usi si ansamblurile de oglinzi au adesea intariri metalice invelite in cochilii de plastic. Acest lucru iti ofera echilibrul perfect al puterii si stilului.
Mecanismele centurii de siguranţă folosesc componente din plastic cu inserţii metalice, pentru a asigura funcţii critice de siguranţă funcţionând în mod fiabil, menţinând greutatea în jos.
Dispozitive medicale
În aplicaţiile medicale, inserarea mulaje creează dispozitive care sunt atât precise cât şi sigure. Instrumentele chirurgicale prezintă adesea margini de tăiere din metal sau suprafeţe de prindere modelate în mânere ergonomice din plastic.
Echipamentul de diagnostic beneficiaza de componente incorporate in care conexiunile electrice trebuie sa fie fiabile si protejate de umiditate. Introduceti modelarea permite producatorilor de implanturi medicale sa creeze dispozitive cu:
- Exterior din plastic biocompatibil
- Componente structurale metalice
- Dimensiuni precise pentru potrivirea corespunzătoare
Dispozitivele de livrare a medicamentelor, cum ar fi inhalatoarele și auto-injectoarele, folosesc componente cu inserție, care trebuie să funcționeze perfect de fiecare dată. Arcurile metalice și declanșează încorporate în carcase din plastic oferă pacienților fiabilitatea depinde de.
Instrumentele dentare folosesc frecvent această tehnologie pentru a crea instrumente care sunt confortabile pentru a deține, oferind în același timp puterea necesară pentru procedurile dentare.
Avantajele turnării cu inserție
Concentraţia şi Durabilitatea
Inserarea formelor creeaza componente mai puternice decat metodele traditionale de fabricatie. Prin incorporarea insertiilor metalice direct in plastic, obtineti piese cu integritate structurala sporita. Aceasta combinatie influenteaza cele mai bune proprietati ale ambelor materiale.
Legătura dintre plastic şi inserţie este extrem de sigură. Spre deosebire de adezivii care pot eşua în timp, aceste conexiuni sunt permanente şi pot rezista stresului mecanic semnificativ.
Acest proces de fabricație îmbunătățește, de asemenea, rezistența la uzură. Piesele vor dura mai mult în aplicații solicitante, cum ar fi componente auto sau dispozitive medicale în cazul în care fiabilitatea este crucială.
Raportul de rezistență îmbunătățită-la-greutate este un alt avantaj major. Veți obține piese robuste care nu sunt inutil de grele, care este perfect pentru aplicații în cazul în care greutatea contează.
Efectivitatea costurilor
În ciuda tehnologiei avansate implicate, turnarea cu inserție vă poate economisi bani pe termen lung. Procesul elimină operațiile secundare de asamblare, reducând costurile cu manopera și timpul de producție.
Deşeurile materiale sunt reduse semnificativ în comparaţie cu alte metode de fabricaţie. Procesul utilizează numai cantitatea necesară de plastic pentru fiecare parte.
Întrebări frecvente
Cum se introduce modelarea și supra-moldarea diferă?
În turnarea cu inserție, aceasta este plasată în cavitatea matriței înainte de injectarea plasticului, rezultând o piesă în care inserția este complet încapsulată în componenta din plastic. De regulă, inserția este fabricată din metal sau alt material rigid.
În schimb, turnarea peste substrat este un proces în două etape. Mai întâi, se fabrică o componentă de bază prin turnare prin injecție. Apoi, aceasta devine „inserția” pentru un al doilea proces de turnare, în care se injectează un alt material peste ea.
Diferența esențială constă în succesiunea fabricației și modul în care interacționează materialele. Turnarea peste substrat unește de obicei doi polimeri, în timp ce turnarea cu inserție combină adesea metalul cu plasticul.
Cum se compară turnarea cu inserție cu turnarea tradițională prin injecție?
Introduceti modelarea creeaza componente multi-materiale intr-un singur pas de productie, in timp ce injectia traditionala modelare functioneaza de obicei cu un singur material. Această integrare reduce timpul de asamblare și costurile.
Procesul de inserare necesită echipamente mai specializate și configurare. Mulajele trebuie să găzduiască inserțiile exact, și de multe ori nevoie de încărcare manuală de inserții înainte de fiecare ciclu.
Deși turnarea tradițională prin injecție poate fi mai rapidă pentru piesele simple, turnarea cu inserție oferă avantaje importante pentru componentele complexe. Produsul final obține integritate structurală îmbunătățită, proprietăți electrice mai bune și un număr mai mic de piese.







