
インサート成形の概要
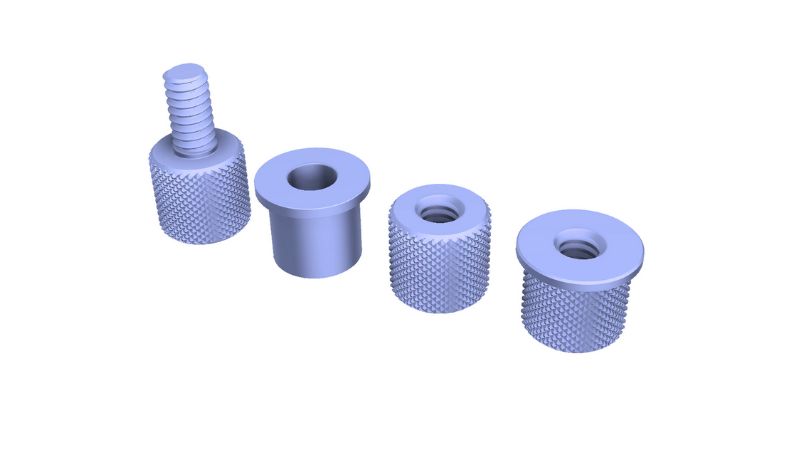
インサート成形とは、あらかじめ成形した部品(インサート)を金型のキャビティに配置してから、その周囲に溶融プラスチックを射出する成形方法です。プラスチックが冷えて固まるとインサートと一体化し、ひとつの部品になります。
インサートには、次のようなさまざまな材料を使用できます。
- 金属(鋼、アルミニウム、真鍮)
- セラミックス
- その他のプラスチック
- 電子部品
この成形方法では、材料同士が強固に接合されます。プラスチックがインサートを完全に覆うため、最終製品を湿気や汚染物質から保護できます。
大きな利点のひとつは、別工程での組み立てが不要になることです。部品を個別に製造して後から組み合わせるのではなく、インサート成形なら、1工程で完成部品を作製できます。
歴史と発展
インサート成形は、プラスチック部品の強度を高める方法をメーカーが模索していた20世紀半ばに始まりました。初期の用途はシンプルで、プラスチック製のハウジングに金属製のねじインサートを埋め込むものが一般的でした。
1960年代から1970年代にかけて、射出成形技術の進歩とともに、この成形方法も洗練されていきました。機械の性能向上により、インサートをより正確に配置できるようになり、金型設計も複雑化しました。
自動車業界はいち早くインサート成形を広く採用した業界のひとつです。プラスチックの軽さと金属の強度の両方が必要な部品に活用しました。
現在では、コンピューター制御の機械によってインサートを正確に配置できるなど、成形技術は大きく進歩しています。
材料と部品
使用される樹脂の種類
一般的な熱可塑性樹脂には、ナイロン、ポリカーボネート、ABS、ポリプロピレンなどがあります。
ナイロンは強度と耐熱性に優れており、自動車部品に最適です。ポリカーボネートは透明性と耐衝撃性を備え、電子機器のハウジングに適しています。ABSは優れた靭性と外観を兼ね備え、消費者向け製品に適しています。
熱可塑性エラストマー(TPE)は、柔軟性が必要なオーバーモールド部分に適しています。高温環境で使用する場合は、PEEKやPPSなどのエンジニアリング樹脂が優れた性能を発揮しますが、コストは高くなります。
適切な接合を実現し、使用中の剥離を防ぐには、樹脂とインサートの材料に互換性が必要です。
インサート材料の選定
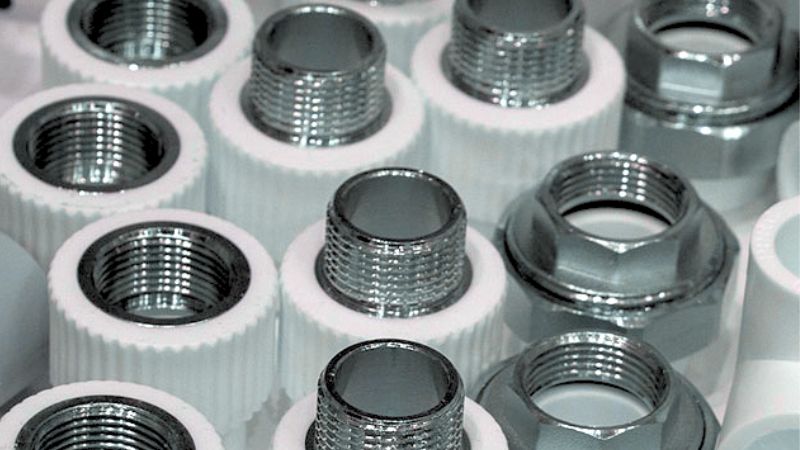
インサート成形では金属製インサートが最も一般的で、特に真鍮、鋼、アルミニウムがよく使われます。真鍮製インサートはねじ切り性と耐食性に優れています。鋼製インサートは高負荷用途に適した高い強度を備えています。アルミニウムは軽量で、放熱性にも優れています。
その他の材料には、電気絶縁性と耐熱性に優れたセラミックスや、複数材料を組み合わせた設計に使う成形済みプラスチック部品があります。
インサートを選ぶ際は、熱膨張率などの要素を考慮し、使用する樹脂との相性を確認してください。膨張率が合わないと、反りやひび割れの原因になることがあります。
インサート成形の工程
成形前の準備
成形を始める前に、互いにしっかり接合するインサートとプラスチック材料を選定します。金属製インサートは、適切な接着を妨げる油分や汚染物質がないよう、きれいな状態にしておく必要があります。
治具やピンを使って、インサートを金型キャビティ内の正確な位置に配置します。配置は最終部品の機能や外観に影響するため、非常に重要です。
適切な金型設計も欠かせません。金型はインサートを所定の位置に保持しながら、プラスチックがその周囲に隙間なく流れる構造にする必要があります。次のような要素を考慮してください。
- インサートのサイズと形状
- ゲートの位置
- 冷却水路
- 突き出し機構
成形サイクル
準備が整ったら、成形サイクルを開始します。手作業または自動装置でインサートを金型キャビティに配置し、金型をしっかり閉じます。
高圧で溶融プラスチックをキャビティに射出します。プラスチックがインサートの周囲に流れ、残りの空間を満たすと接合されます。この段階では、適切な流動と接着を確保するため、温度管理が重要です。
射出後、プラスチックはインサートの周囲で冷えて固化します。冷却時間は、部品の厚さ、プラスチックの種類、金型設計によって異なります。
成形後の作業
冷却が完了すると金型が開き、一体化した部品が取り出されます。反りを防ぐため、取り扱う前にラック上でさらに冷却時間を設ける必要がある部品もあります。
次のような二次加工が必要になる場合があります。
- 余分なプラスチック(バリ)の除去
- 電気接続の検査
- インサートの接合状態の品質検査
- 機能試験
完全に封止されているか、インサートが正しく配置されているか、構造的な健全性が保たれているかを確認します。
完成した部品は出荷用に梱包するか、より大きな製品に組み込むため、組み立て工程へ移します。
インサート成形の用途
電子機器・消費財
回路基板では、金属端子やピンをプラスチック製ハウジングに埋め込むために、この成形方法がよく使われます。絶縁と保護を確保しながら、信頼性の高い電気接続を実現できます。
スマートフォンやノートパソコンでは、金属コネクターをプラスチックフレーム内の正確な位置に配置した内部部品の製造に役立ちます。高精度な部品により、薄型のデザインを維持しながら良好な電気接点を確保できます。
電動工具などの消費者向け製品では、金属で補強したインサート成形のグリップが役立ちます。快適な握り心地と、過酷な使用に耐える強度を両立できます。キッチン家電では、発熱体をプラスチック部品内に固定するために使われます。
ゲームコントローラーやリモコンには、すべてプラスチックで作られた部品よりも操作感と耐久性に優れた、インサート成形のボタンやスイッチがよく使われます。
自動車業界
自動車業界では、軽量でありながら強度の高い部品の製造にインサート成形が幅広く利用されています。ダッシュボードの操作部品では、金属製の電気接点をプラスチック製のボタンやノブに埋め込むために、一般にこの技術が使われます。
ボンネット内の多くのエンジン部品は、金属製インサートとプラスチック製ボディを組み合わせています。高温環境で強度を保ちながら、軽量化を実現できます。例として、次の部品が挙げられます。
- 燃料系統部品
- インテークマニホールド
- 電気コネクター
- センサーハウジング
ドアハンドルやミラーアセンブリーには、プラスチック製の外装に金属補強材をインサート成形したものがよくあります。強度とデザイン性をバランスよく両立できます。
シートベルト機構では、金属製インサートを組み込んだプラスチック部品が使われます。安全上重要な機能の信頼性を確保しながら、軽量化にも貢献します。
医療機器
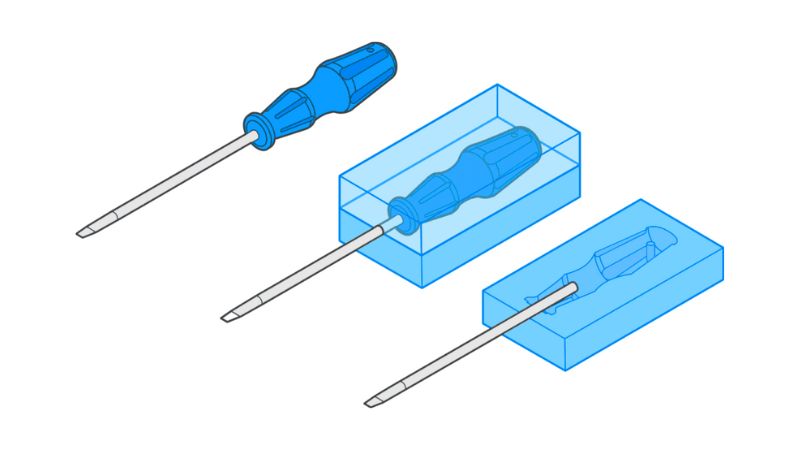
医療分野では、精度と安全性を兼ね備えた機器の製造にインサート成形が使われます。手術器具では、金属製の刃先や把持面を人間工学に基づいたプラスチック製ハンドルに成形することがよくあります。
診断機器では、電気接続の信頼性を高め、湿気から保護するインサート成形部品が役立ちます。インサート成形により、医療用インプラントメーカーは次のような機器を製造できます。
- 生体適合性のあるプラスチック製外装
- 金属製の構造部品
- 適切な装着を実現する高精度な寸法
吸入器や自動注射器などの薬剤投与機器には、常に確実に機能しなければならないインサート成形部品が使われています。プラスチック製ハウジングに埋め込まれた金属製のばねやトリガーが、患者にとって欠かせない信頼性を支えます。
歯科器具にもこの技術がよく使われています。握りやすさと、歯科処置に必要な強度を備えた器具を製造できます。
インサート成形の利点
強度と耐久性
インサート成形では、従来の製造方法よりも強度の高い部品を作れます。金属製インサートをプラスチックに直接埋め込むことで、構造的な強度を高められます。両方の材料の優れた特性を活用できる方法です。
プラスチックとインサートの接合は非常に強固です。時間の経過とともに劣化する可能性のある接着剤とは異なり、接合部は恒久的で、大きな機械的負荷にも耐えられます。
この製造方法は耐摩耗性の向上にも役立ちます。自動車部品や医療機器など、信頼性が重要な過酷な用途でも、部品をより長く使用できます。
強度と重量の比が向上することも大きな利点です。重量が重要な用途に最適な、軽量で堅牢な部品を作製できます。
コスト効率
高度な技術を要する一方、インサート成形は長期的なコスト削減につながります。二次組み立て工程を省くことで、人件費と生産時間を削減できます。
他の製造方法と比べて、材料の無駄を大幅に削減できます。各部品に必要な量だけプラスチックを使用するためです。
よくある質問
インサート成形とオーバーモールドの違いは何ですか?
インサート成形では、プラスチックを射出する前にインサートを金型キャビティに配置します。通常、金属などの剛性の高い材料でできたインサートが、プラスチック部品の内部に完全に封入された部品ができます。
一方、オーバーモールドは2段階の工程です。まず射出成形で基材となる部品を作り、次にその部品を「インサート」として、別の材料をその上から射出する工程を行います。
主な違いは、製造の順序と材料の組み合わせ方にあります。オーバーモールドでは通常、2種類のポリマーを接合しますが、インサート成形では金属とプラスチックを組み合わせることがよくあります。
インサート成形は従来の射出成形とどう違いますか?
インサート成形では、複数の材料を組み合わせた部品を1つの製造工程で作れます。一方、従来の射出成形では、通常1種類の材料だけを使用します。部品を一体化することで、組み立て時間とコストを削減できます。
インサート成形には、より専門的な設備と準備が必要です。金型はインサートを正確に収める構造にしなければならず、各成形サイクルの前にインサートを手作業で配置する場合もあります。
シンプルな部品では従来の射出成形のほうが速いことがありますが、複雑な部品ではインサート成形が大きな利点をもたらします。最終製品の部品点数を減らしながら、構造強度や電気的特性を高められます。







