
Maximálne množstvo plastu, ktoré možno vstreknúť počas jedného cyklu tvarovania, sa nazýva veľkosť dávky. Granuly sa cez násypku privádzajú do zostavy valca a skrutky.
Pri vstrekovaní plastov sa roztavený materiál vstrekuje do dutiny formy, aby sa vo veľkých množstvách vyrábali plastové diely.
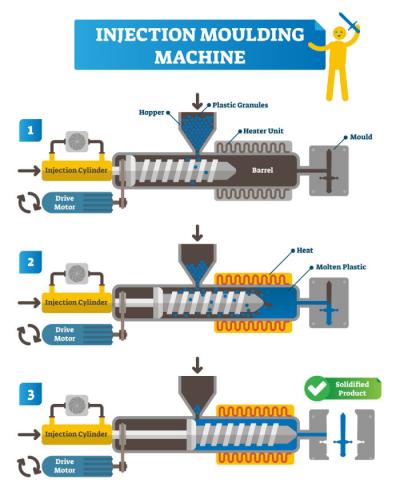
Pri vstrekovaní plastov sa surovina privádza do valca, roztaví sa a potom sa vstrekuje do dutiny formy, kde po zatvorení formy chladne a tuhne. Napokon sa forma otvorí a diely sa vyhodia.
Ako vypočítať veľkosť dávky
Dĺžka zotrvania materiálu vo valci závisí od veľkosti dávky a objemu valca, čo môže ovplyvniť aj kvalitu hotového výrobku. Malé dávky, ktoré využívajú iba malú kapacitu valca, môžu viesť k dlhému času zotrvania a degradácii polyméru.
Pri malých dávkach, ktoré zaberajú menej než 20% kapacity valca, často dochádza k predĺženiu času zotrvania. To následne spôsobuje degradáciu polyméru a nedostatočnú kontrolu procesu.
Na druhej strane, veľkosť výstrelu a úroveň výplne suda vyššia ako 50% môžu spôsobiť nerovnomerné topenie a pomalé zotavenie skrutky.
Väčšie skrutky majú zvyčajne nižšiu schopnosť vytvárať tlak plastu. Veľké dávky, ktoré zaberajú viac než 65% kapacity valca, často spôsobujú problémy s kvalitou taveniny, napríklad neroztavený materiál, nedostatočnú rovnomernosť taveniny a dlhý čas návratu skrutky.
Pre istotu môžete zvážiť objednanie dvoch valcov. Formy možno používať aj s dvoma valcami. Ak si spolu s novým strojom objednáte druhý valec, jeho nízka cena vás môže príjemne prekvapiť. Pri správnych špecifikáciách a skúsenom operátorovi možno valce vymeniť za menej než 30 minút, aj keď je valec horúci.
Vzorec na výpočet veľkosti dávky formy pri vstrekovaní plastov
Najjednoduchší vzorec na výpočet veľkosti dávky formy je:
Zmrštenie + objem vtokovej vložky + objem výrobku + objem vtokového systému = veľkosť dávky formy
Vzorec: kapacita dávky stroja/veľkosť dávky
Celková hmotnosť alebo objem, ktorý skrutka vstrekne počas jedného cyklu tvarovania, sa vyjadruje ako kapacita dávky stroja (g)/veľkosť dávky stroja (mm); označuje sa aj ako vstrekovacia kapacita stroja.
Pri zohľadnení tlaku by ste mali vykonať tieto výpočty:
Zdvih × plocha piesta skrutky = objem vstrekovania
Vstrekovacia sila/plocha piesta skrutky = vstrekovací tlak
Preto:
Maximálny objem vstrekovania na kubickú jednotku × maximálny vstrekovací tlak (bar na kubickú jednotku)/1000 = kapacita vstrekovacej jednotky
Výpočty pri použití hmotnosti skrutky a hustoty materiálu by mali byť takéto:
Hmotnosť/hustota = objem
ᴨ*D2*veľkosť dávky/4 = objem valca/dávky
Faktory ovplyvňujúce veľkosť dávky výrobku
Pri výpočte veľkosti dávky musíte zvážiť niekoľko faktorov. Sú to:
- Pri určovaní veľkosti dávky treba zohľadniť objem vtokovej vložky, vtokového systému a výrobku. Polymér totiž musí pri vstrekovaní do formy vyplniť objem vtokovej vložky, vtokového systému aj samotného výrobku.
- Ďalším dôležitým faktorom pri výpočte veľkosti dávky je zmršťovanie polyméru. Dochádza k nemu pri chladení roztaveného polyméru. Keďže polyméry majú rôznu hustotu, líši sa aj zmršťovanie vo forme.
- Druh a množstvo prísad polyméru môže zmeniť jeho hustotu a vlastnosti prietoku.
Tieto faktory vám pomôžu odhadnúť veľkosť dávky, jej objem a kapacitu valca.
Vstrekovacia jednotka
Úlohou vstrekovacej jednotky je rovnomerne roztaviť plastový materiál a následne ho vstrekovať do formy pri vopred stanovenom tlaku a prietoku. Ide o náročné úlohy, pretože fluoropolyméry majú nízku tepelnú vodivosť, vysokú mernú tepelnú kapacitu a vysokú viskozitu taveniny.
Na riešenie týchto zložitých problémov vzniklo mnoho rôznych konštrukcií. Vo všeobecnosti ich možno rozdeliť do štyroch hlavných koncepcií vstrekovacích jednotiek:
- Jednostupňový piest alebo baran
- Urán dvojstupňový
- Skrutka s jednou etapou
- Skrutka/ram s dvoma stupňami
Hoci sa tento typ stále používa v malých strojoch a niektorých špecializovaných zariadeniach, jednostupňová piestová jednotka je v podstate zastaraná, pretože nedostatočne ohrieva, mieša a prenáša tlak. Jej výhodami sú jednoduchosť a nízka cena.
Takmer zastaraná je aj dvojstupňová piestová jednotka. Napriek pokusu o jej zdokonalenie oddelením ohrevu od prenosu tlaku zostáva piest neúčinným miešacím aj ohrievacím prvkom.
Dvojstupňová skrutkovo-piestová jednotka ďalej oddeľuje funkcie toku a ohrevu: na vstrekovanie používa piest a na miešanie a ohrev skrutku. Táto koncepcia je zaujímavá, pretože každý z týchto prvkov účinne plní svoju úlohu.
Vstrekovacia jednotka sa často hodnotí podľa maximálneho vstrekovacieho tlaku a dostupného vstrekovacieho objemu. Najvyšší možný tlak na výstupnom konci skrutky sa nazýva vstrekovací tlak. Závisí od priemeru skrutky a sily, ktorá na ňu pôsobí.
Nezamieňajte si ho však s tlakom v hydraulickom potrubí pôsobiacim na vstrekovací valec, ktorý poháňa skrutku. Nejde ani o tlak potrebný na naplnenie dutín formy. Ten je podstatne nižší v dôsledku tlakových strát v dýze a podávacích systémoch formy.
Hlavné kroky cyklu vstrekovacej jednotky sú tieto:
- Pri otáčaní skrutky sa materiál ohrieva a taví, potom sa po závitoch skrutky dopravuje k jej výstupnému koncu. Dýza valca sa uzavrie mechanickým alebo tepelným ventilom, prípadne v dôsledku predchádzajúceho tvarovacieho cyklu.
Zberajúca sa tavenina tlačí proti riadenému odporu (protitlaku) skrutku, ktorá sa naďalej otáča, dozadu, až kým sa nenazbiera dostatok taveniny na výrobu ďalšieho výlisku. V tomto okamihu sa otáčanie skrutky zastaví a tavenina je pripravená na vstrekovanie.
- Po otvorení dýzy valca sa skrutka bez otáčania posunie dopredu v axiálnom smere a začne pôsobiť ako piest. Tavenina nahromadená pred výstupným koncom skrutky sa tak pretlačí (vstrekuje) cez dýzu do formy.
Na zabránenie spätnému toku taveniny po závitoch skrutky možno na jej výstupnom konci namontovať ventilový systém. Ide o fázu vstrekovania alebo plnenia formy.
- Po naplnení formy sa tlak skrutky krátko udržiava, aby sa vyrovnalo objemové zmrštenie taveniny, ktorá vo forme chladne. Nasleduje fáza dotlaku alebo udržiavania tlaku.
- Napokon sa začína fáza udržiavania tlaku. Cyklus vstrekovacej jednotky pokračuje otáčaním skrutky a prípravou taveniny, zatiaľ čo forma zostáva zatvorená a výlisok chladne na teplotu vyhadzovania.
Keď sa plastová tavenina tlačí do vstrekovacej dýzy a následne cez podávací systém formy a jej dutiny, dochádza k výrazným poklesom tlaku. Tieto tlakové straty nemožno vypočítať pomocou jednoduchých pravidiel.
Upínacie jednotky
Upínacia jednotka vstrekovacieho stroja udržiava formu zatvorenú proti silám, ktoré vznikajú pri vtláčaní plastu do zatvorenej formy vstrekovacím tlakom. Má pohonný systém, ktorý dokáže pohybovať pohyblivou upínacou doskou stroja aspoň v jednom smere.
Typy upínacích jednotiek
Pri vstrekovaní plastov sa používa niekoľko typov upínacích jednotiek. Patria medzi ne:
Prepnúť typ uzamknutia
Kĺbový mechanizmus je mechanické zariadenie, ktoré znásobuje silu. Vo vstrekovacom stroji sú spojené dve tyče, ktoré sa stretávajú v otočnom kĺbe. Jeden koniec tyče je pripojený k pevnej upínacej doske a druhý k pohyblivej doske. Pri otvorenej forme tvoria tyče kĺbového mechanizmu tvar V. Pri pôsobení tlaku na kĺb sa obe tyče vyrovnajú do jednej priamky.
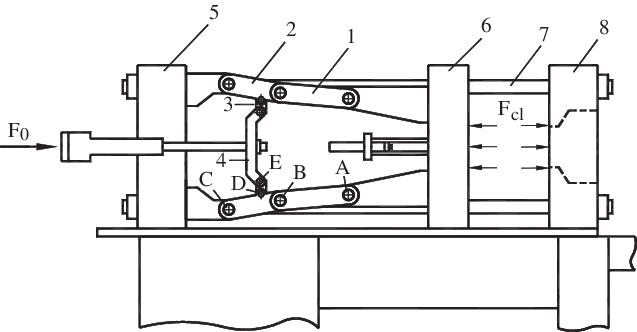
Medzi výhody kĺbového upínania patrí nižšia cena a menšie požiadavky na výkon, ako aj spoľahlivé uzavretie formy. Nevýhodou je vysoká náročnosť na údržbu a zložitejšia obsluha.
Hydraulické upínadlá
V tomto prípade je piest hydraulického systému spojený s pohyblivou upínacou doskou a upínacia jednotka poháňaná hydraulickým valcom je priamo pripojená k pohyblivej polovici zatvorenej formy. Hydraulický valec má dve časti: prívod oleja a výstup.
Keď olej pod tlakom vstúpi do valca, tlačí piest dopredu a spôsobí zatvorenie pohyblivej dosky a formy. Po vypustení oleja z valca sa piest vráti a forma sa otvorí.
Medzi výhody hydraulického upínania patrí jednoduchá regulácia rýchlosti upínania a podopretie v ľubovoľnom uhle, jednoduché meranie upínacej sily, jednoduché nastavenie formy a úprava upínacej sily, ako aj nenáročná údržba.
Nevýhody k tomuto typu upínanie je, že stojí viac a je drahšie ako prepínať systém a pozitívne podstatné svorky.
Magnetický typ Upínacie jednotky
Upínaciu silu vytvárajú magnetické moduly vo vnútri magnetických upínacích dosiek alebo platní formy. Pomocou ovládacieho panela možno riadiť upínanie a výmenu formy, ako aj magnetizáciu a demagnetizáciu platní.
Výhodou tejto upínacej jednotky je, že elektrinu spotrebúva iba počas magnetizácie a demagnetizácie, nie počas upínania. Umožňuje tiež meranie upínacej sily v reálnom čase, ponúka viacero bezpečnostných prvkov a nevyžaduje údržbu.
Hmotnosť dávky pre formu
Množstvo materiálu vstreknutého do formy na jej naplnenie vrátane podávacieho systému sa nazýva „hmotnosť dávky pre formu“ alebo „hmotnosť dávky výrobku“. Hmotnosť dávky naopak tvoria hmotnosti vtokovej vložky, vtokového kanála a vtoku. Vzdialenosť, ktorú skrutka prejde pri napĺňaní výrobku vrátane podávacieho systému, sa nazýva veľkosť dávky formy/výrobku.
Záver
Pri vstrekovaní plastov sa surový plast roztaví, vstrekne do formy, nechá sa vychladnúť a stuhnúť a napokon sa hotový výrobok vyhodí. Veľkosť dávky je zásadná, pretože pomáha predchádzať nedostatočnému naplneniu polymérom aj vzniku otrepov. Celkový proces vstrekovania ovplyvňujú aj ďalšie faktory, napríklad kapacita valca.







