
La cantidad máxima de plástico que puede inyectarse durante un ciclo de moldeo se conoce como tamaño de inyección. Los gránulos se introducen en el conjunto del cilindro y el husillo a través de la tolva.
Mediante la técnica de moldeo por inyección, se inyecta material fundido en la cavidad del molde para producir grandes cantidades de piezas de plástico.
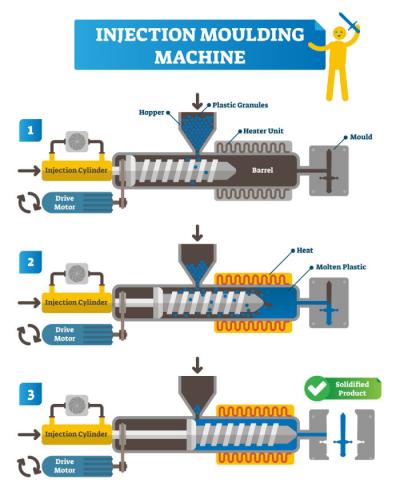
En el proceso de moldeo por inyección de plástico, la materia prima se introduce en el cilindro, se funde y luego se inyecta en la cavidad del molde para que se enfríe y solidifique después de cerrar el molde. Por último, el molde se abre y se expulsan las piezas.
Cómo calcular el tamaño de inyección
El tamaño de inyección y el del cilindro influyen en el tiempo de residencia, lo que también puede afectar a la calidad del producto final. Las inyecciones pequeñas que requieren poca capacidad del cilindro pueden provocar tiempos de residencia prolongados y degradación del polímero.
Las inyecciones pequeñas que ocupan menos del 20 % de la capacidad del cilindro suelen dar lugar a tiempos de residencia prolongados, que a su vez provocan la degradación del polímero y un control deficiente del proceso.
Por otro lado, las inyecciones grandes y los niveles de llenado del cilindro superiores al 50 % pueden causar una fusión irregular y ralentizar la recuperación del husillo.
Además, los husillos más grandes suelen tener menor capacidad de presión del plástico. Las inyecciones grandes, que ocupan más del 65 % de la capacidad del cilindro, suelen causar problemas de calidad de la masa fundida, como material sin fundir, falta de uniformidad y tiempos prolongados de recuperación del husillo.
Como medida de seguridad, puede encargarse un segundo cilindro. Además, los moldes pueden utilizarse con dos cilindros. Al pedir un segundo cilindro junto con la máquina nueva, su bajo costo puede resultar una grata sorpresa. Con las especificaciones adecuadas y un operador con experiencia, los cilindros pueden cambiarse en menos de 30 minutos, incluso si están calientes.
Fórmula del tamaño de inyección del molde en el moldeo por inyección
La fórmula más sencilla para calcular el tamaño de inyección del molde es:
Contracción + volumen del bebedero + volumen del producto + volumen de los canales = tamaño de inyección del molde
Fórmula de capacidad/tamaño de inyección de la máquina
La cantidad total en peso o volumen que inyecta el husillo durante un ciclo de moldeo se expresa como capacidad de inyección de la máquina (g)/tamaño de inyección de la máquina (mm), también conocida como capacidad de inyección de la máquina.
Al considerar la presión, los cálculos deben ser los siguientes:
Carrera × superficie del pistón del husillo = volumen de inyección
Fuerza de inyección / superficie del pistón del husillo = presión de inyección
Por tanto:
Volumen máximo de inyección por unidad cúbica × presión máxima de inyección (bar por unidad cúbica) / 1000 = capacidad de inyección de la unidad.
Los cálculos con el peso del husillo y la densidad del material deben ser los siguientes:
Masa / densidad = volumen
ᴨ × D2 × tamaño de inyección / 4 = volumen del cilindro/de inyección
Factores que afectan al tamaño de inyección del producto
Al calcular el tamaño de inyección, deben tenerse en cuenta varios factores:
- Al determinar el tamaño de inyección, hay que considerar el volumen del bebedero, el de los canales y el del producto. Esto se debe a que, al inyectarse en el molde, el polímero debe llenar el bebedero, los canales y el espacio del producto.
- Otro factor importante que afecta al cálculo del tamaño de inyección es la contracción del polímero, que se produce cuando la masa fundida se enfría. La contracción del molde varía debido a las distintas densidades de los polímeros.
- El tipo de polímero y la cantidad de aditivos pueden cambiar su densidad y sus características de flujo.
Estos factores pueden ayudar a estimar el tamaño de inyección, el volumen y la capacidad del cilindro.
Unidad de inyección
La unidad de inyección funde uniformemente el material plástico antes de inyectarlo en el molde a una presión y un caudal predeterminados. Son tareas exigentes porque los fluoropolímeros tienen una conductividad térmica limitada, un calor específico elevado y una viscosidad de fusión alta.
Para abordar estos problemas complejos, se han desarrollado numerosas variantes. Estas pueden clasificarse, en términos generales, en cuatro conceptos principales de unidades de inyección:
- Émbolo o pistón de una etapa
- Pistón de dos etapas
- Husillo de una etapa
- Husillo/pistón de dos etapas
Aunque todavía se utiliza en máquinas pequeñas y algunos equipos especializados, la unidad de pistón de una etapa está prácticamente obsoleta debido a su ineficacia para calentar, mezclar y transmitir presión. Sus ventajas son la sencillez y el bajo costo.
Además, el pistón de dos etapas está casi obsoleto. Aunque se intentó mejorarlo separando las operaciones de calentamiento y flujo de presión, sigue siendo un mezclador y calentador ineficaz.
La unidad de husillo/pistón de dos etapas separa aún más las funciones de flujo y calentamiento: utiliza un pistón para inyectar y un husillo para mezclar y calentar. La idea resulta atractiva porque ambos son eficaces en sus respectivas tareas.
Además, la unidad de inyección suele clasificarse según la presión máxima de inyección y el volumen disponible. La presión máxima posible en el extremo posterior del husillo se denomina presión de inyección. Depende del diámetro del husillo y de la fuerza que se ejerce sobre él.
Sin embargo, no debe confundirse con la presión de la línea hidráulica que actúa sobre el cilindro de inyección y mueve el husillo, ni debe interpretarse como la presión necesaria para llenar las cavidades del molde. Esta última es considerablemente menor debido a las pérdidas de presión en la boquilla y los sistemas de alimentación del molde.
La secuencia principal de acciones de la unidad de inyección es la siguiente:
- El material se calienta y se funde mientras gira el husillo; después, avanza por los filetes del husillo hasta su extremo posterior. La boquilla del cilindro se cierra mediante una válvula mecánica o térmica, o bien por la presencia de un moldeo anterior.
Hasta que se acumula suficiente material fundido para fabricar la siguiente pieza, la masa fundida acumulada empuja hacia atrás el husillo, que sigue girando contra una resistencia controlada (la contrapresión). En ese momento, el husillo deja de girar y queda listo el material fundido.
- Al abrirse la boquilla del cilindro, el husillo avanza axialmente sin girar y actúa como un pistón. Así, el material fundido acumulado delante del extremo posterior del husillo es empujado (inyectado) a través de la boquilla y hacia el molde.
Para evitar que el material fundido retroceda por los filetes del husillo, puede instalarse un sistema de válvula en el extremo posterior del husillo. Esta es la etapa de inyección o llenado del molde.
- Una vez llenado el molde, se mantiene brevemente la presión del husillo para compensar la contracción volumétrica del material fundido al enfriarse dentro del molde. Esta es la fase de compactación o mantenimiento de presión.
- Por último, durante la fase de mantenimiento, se reanuda el ciclo de la unidad de inyección con la rotación del husillo y la preparación de la masa fundida, mientras el molde permanece cerrado para que la pieza se enfríe hasta la temperatura de expulsión.
Se producen caídas de presión importantes cuando el material plástico fundido se fuerza a entrar en la boquilla de inyección y luego atraviesa el sistema de alimentación y las cavidades del molde. No es posible calcular estas pérdidas de presión mediante reglas sencillas.
Unidad de cierre
En una máquina de moldeo por inyección (IMM), la unidad de cierre mantiene el molde cerrado frente a las fuerzas generadas cuando la presión de inyección empuja el plástico hacia el interior. Dispone de un sistema de accionamiento que puede mover la placa móvil de la máquina al menos en una dirección.
Tipos de unidades de cierre
En el proceso de moldeo por inyección existen varios tipos de unidades de cierre:
Cierre de rodillera
Una rodillera es un mecanismo mecánico que amplifica la fuerza. En una máquina de moldeo, dos barras están unidas y terminan en un pivote. Un extremo de una barra está conectado a la placa fija y el de la otra, a la placa móvil. Cuando el molde está abierto, la rodillera tiene forma de V. Al aplicar presión al pivote, las dos barras forman una línea recta.
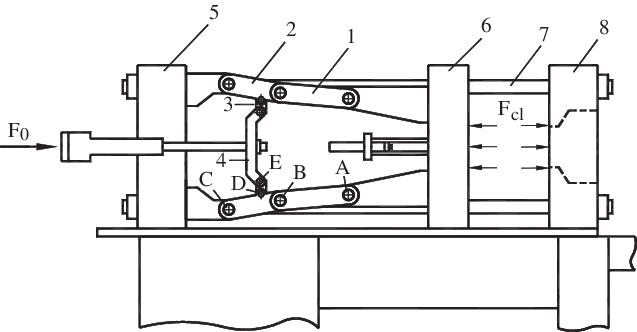
Entre las ventajas del cierre de rodillera están su menor costo y menor necesidad de potencia, así como el posicionamiento preciso del molde. Entre sus inconvenientes figuran el mantenimiento elevado y la dificultad de operación.
Cierre hidráulico
En este caso, el pistón del sistema hidráulico está unido a la placa móvil, y una unidad de cierre accionada por un cilindro hidráulico está conectada directamente al conjunto móvil del molde cerrado. El cilindro hidráulico tiene dos secciones: la entrada y la salida de aceite.
Cuando el aceite entra a presión en el cilindro, empuja el pistón hacia delante y hace que se cierren la placa móvil y el molde. Cuando se descarga el aceite del cilindro, el pistón retrocede y el molde se abre.
Entre las ventajas del cierre hidráulico se encuentran el control sencillo de la velocidad de cierre y la sujeción en cualquier ángulo, la medición fácil de la fuerza de cierre, la configuración y el ajuste sencillos de dicha fuerza, y la facilidad de mantenimiento.
Las desventajas de este tipo de cierre son su mayor costo frente a un sistema de rodillera y la ausencia de un cierre mecánico positivo.
Unidad de cierre magnético
Los módulos magnéticos situados dentro de las placas o platinas magnéticas de sujeción del molde generan la fuerza de cierre. El panel de interfaz permite controlar el cierre y el cambio de moldes, así como magnetizar y desmagnetizar las platinas.
Entre las ventajas de esta unidad de cierre se encuentran que solo requiere electricidad durante las fases de magnetización y desmagnetización, no durante el cierre; permite medir la fuerza de cierre en tiempo real, incorpora numerosas funciones de seguridad y no requiere mantenimiento.
Peso de inyección del molde
La cantidad de material inyectada en el molde para llenarlo, incluido el sistema de alimentación, se conoce como «peso de inyección del molde» o «peso de inyección del producto». Por otro lado, el peso de inyección se compone del peso del bebedero, los canales y las entradas. La distancia que recorre el husillo para llenar el producto, incluido el sistema de alimentación, se conoce como tamaño de inyección del molde/producto.
Conclusión
Mediante el moldeo por inyección, el plástico en bruto se funde, se inyecta en el molde y se deja enfriar y solidificar; después, se expulsa la pieza terminada. El tamaño de inyección es crucial porque evita el llenado insuficiente del polímero y las rebabas. Otros factores, como la capacidad del cilindro, también afectan al proceso general de moldeo por inyección.







