
A maior quantidade de molde de injeção de plástico que pode ser injetada durante um ciclo de moldagem é conhecida como o tamanho do tiro. As pelotas são alimentadas no conjunto do barril e do parafuso através do funil.
Usando a técnica de moldagem por injeção, o material fundido é injetado na cavidade do molde para criar grandes quantidades de peças plásticas.
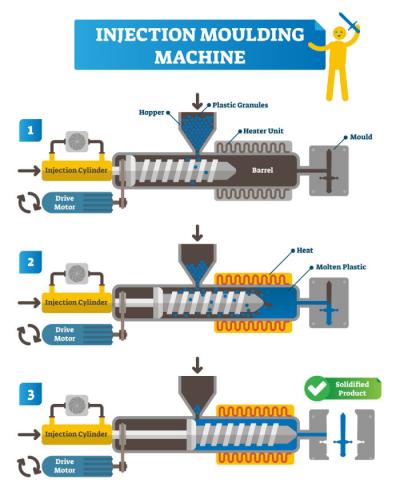
No processo de moldagem por injeção de plástico, a matéria-prima é introduzida no barril, derrete e o plástico é então injetado na cavidade do molde para resfriamento e solidificação após o molde ser fechado. Finalmente, o molde se abre e os componentes são expulsos.
Como calcular o tamanho do tiro
A duração dos tempos de residência é influenciada pelo tamanho do tiro e do barril, o que também pode afetar a qualidade do produto final. Durações de residência longas e degradação do polímero podem vir de tamanhos de tiro pequenos que exigem pouca capacidade do barril.
Pequenos tamanhos de tiro que ocupam menos de 20% da capacidade do barril freqentemente resultam em tempos de residência prolongados, que por sua vez causam degradação de polímeros e controle inadequado do processo.
Por outro lado, grandes tamanhos de tiro e níveis de enchimento de barril superiores a 50% podem causar derretimento desigual e recuperação lenta do parafuso.
Além disso, os parafusos maiores geralmente têm capacidades de pressão de plástico mais baixas. Grandes tamanhos de disparo, que ocupam mais de 65% da capacidade do barril, freqentemente causam problemas de qualidade de fusão, como unmelt, má uniformidade de fusão e longos tempos de recuperação de parafuso.
Para ser seguro, você pode considerar a colocação de uma ordem de dois barris. Ainda mais, os moldes podem ser usados com dois barris. Quando você pede um segundo barril com a nova máquina, você pode ser agradavelmente satisfeito por seu custo barato. Os barris podem ser trocados em menos de 30 minutos com as especificações certas e um operador experiente, mesmo que o barril esteja quente.
Fórmula para o tamanho do tiro do molde na moldagem por injeção
A fórmula mais simples para calcular o tamanho do molde é:
Contração + volume do canal de injeção + volume do produto + volume dos canais de alimentação = volume de injeção do molde
Máquina de Fórmula Shot Capacidade / Shot Tamanho
O peso total ou volume que o parafuso injeta durante um ciclo de moldagem é expresso como capacidade de disparo da máquina (g) / tamanho de disparo da máquina (mm), também conhecido como capacidade de injeção da máquina.
Seus cálculos ao considerar a pressão devem ser os seguintes:
Superfície do pistão do parafuso do curso X volume da injeção
Força de injeção / superfície do pistão do parafuso pressão de injeção
Por conseguinte:
Volume máximo de injeção por unidade cúbica X pressão máxima de injeção (barra por unidade cúbica)/1000 capacidade de disparo da unidade de injeção.
Os cálculos ao usar o peso do parafuso e a densidade do material devem ser os seguintes:
Massa/densidade volume
*D2*Tamanho quente/4 Barril/Volume quente
Fatores que afetam o tamanho do tiro do produto
Existem vários fatores que você deve considerar ao calcular um tamanho de tiro. Estes fatores são os seguintes:
- Ao determinar a dimensão da injeção, é necessário considerar o volume do canal principal, dos canais de distribuição e da peça. Durante a injeção, o polímero tem de preencher todos esses volumes.
- Outra questão importante que afeta os cálculos para o tamanho do tiro é o encolhimento do polímero. O encolhimento resulta do resfriamento do polímero de fusão. Devido às densidades variadas de polímeros, o encolhimento do molde varia.
- O tipo e a quantidade de aditivos de um polímero podem alterar suas características de densidade e fluxo.
Esses fatores podem ajudá-lo a estimar o tamanho do tiro, o volume e a capacidade do barril.
Unidade de injeção
O objetivo da unidade de injeção é derreter o material plástico uniformemente antes de injetá-lo no molde a uma pressão e vazão predeterminadas. Estas são atividades exigentes porque os fluoropolímeros têm condutividade térmica limitada, um alto calor específico e alta viscosidade de fusão.
Mais uma vez, inúmeras variações foram desenvolvidas para abordar as questões complexas em questão. Uma classificação geral das variações pode ser feita em quatro conceitos de unidade de injeção primária:
- êmbolo ou aríete de estágio único
- Ram de estágio duplo
- Parafuso com um estágio
- Parafuso/ram com dois estágios
Embora ainda exista em máquinas minúsculas e alguns equipamentos especializados, a unidade ram de estágio único é essencialmente obsoleta devido à sua ineficácia na transmissão de aquecimento, mistura e pressão. Beneficia da simplicidade e acessibilidade.
Além disso, o aríete de dois estágios é quase obsoleto. O aríete ainda é um misturador e aquecedor ineficaz, apesar de uma tentativa de aprimorá-lo separando as operações de aquecimento e fluxo de pressão.
A unidade de parafuso/ram de dois estágios separa ainda mais os papéis de fluxo e calor usando um aríete para injeção em vez de um parafuso para mistura e aquecimento. A ideia é atraente porque ambos são ferramentas eficazes para suas respectivas tarefas.
Além disso, a unidade de injeção é frequentemente classificada usando a pressão máxima de injeção e o volume de injeção disponível. A maior pressão possível na extremidade a jusante do parafuso é chamada de pressão de injeção. Isso depende do diâmetro do parafuso e da força empurrando contra ele.
No entanto, certifique-se de que você não confunda com a pressão na linha hidráulica que atua no cilindro de injeção, que impulsiona o parafuso, nem deve ser interpretada como a pressão necessária para preencher as cavidades do molde. Devido às perdas de pressão nos sistemas de alimentação do bocal e do molde, isso é substancialmente menor.
A série principal de ações da unidade de injeção é a seguinte:
- O material é aquecido e derretido à medida que o parafuso gira, depois transportado ao longo dos voos do parafuso para a extremidade a jusante do parafuso. O bocal do barril é fechado usando uma válvula mecânica ou térmica ou pela existência de uma moldagem anterior.
Até que o derretimento suficiente tenha se acumulado para fabricar a próxima moldagem, a fusão de coleta força o parafuso ainda rotativo de volta contra uma resistência controlada (a pressão traseira). A rotação do parafuso pára aqui. É hora de estar pronto para o derretimento.
- Quando o bocal do barril é aberto, o parafuso se move para a frente em uma direção axial sem girar, agindo como um carneiro. Como resultado, o derretimento recolhido na frente da extremidade a jusante do parafuso é forçado (injetado) através do bocal e no molde.
Para impedir que o derretimento flua de volta para os voos do parafuso, um sistema de válvula pode ser instalado na extremidade a jusante do parafuso. Este é o estágio de injeção ou enchimento de molde.
- Depois que o molde foi preenchido, a pressão do parafuso é mantida por um curto período de tempo para compensar o encolhimento volumétrico do derretimento de resfriamento dentro do molde. A fase de embalagem ou retenção é agora.
- Finalmente, chega à fase de retenção, onde o ciclo da unidade de injeção retoma com a rotação do parafuso e derrete a preparação enquanto o molde é mantido fechado para permitir que a moldagem resfrie à temperatura de ejeção.
Há quedas de pressão significativas quando o derretimento de plástico é forçado no bocal de injeção e, posteriormente, através do sistema de alimentação do molde e cavidades. Regras simples não podem ser usadas para calcular essas perdas de pressão.
Unidade de fixação
O fechamento do molde é mantido contra as forças criadas quando o plástico é empurrado para um molde fechado por pressão de injeção usando uma unidade de fixação para um IMM. Ele tem um sistema de acionamento que pode mover o prato móvel da máquina de moldagem por injeção em pelo menos uma direção.
Tipos de unidades de fixação
Existem vários tipos de unidades de fixação no processo de moldagem por injeção. Eles são os seguintes:
Alternar tipo de braçadeira
Um dispositivo mecânico que amplifica a força é uma alternância. Duas barras são conectadas e terminam com um pivô em uma máquina de moldagem. A extremidade de uma barra é conectada a um prato fixo, enquanto a outra é conectada a uma placa móvel. A alternância tem uma forma em V quando o molde é aberto. As duas barras formam uma linha reta quando a pressão é aplicada ao pivô.
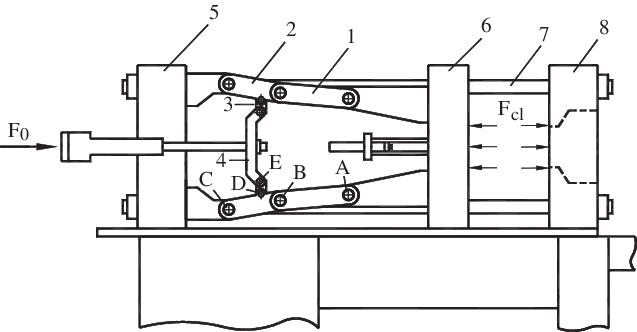
Os benefícios da fixação do tipo de alternância incluem que requer menos dinheiro e potência a ser feito e fornece um plano positivo do molde. Além disso, os contratempos da fixação do tipo de alternância são que requer alta manutenção e é difícil de fazer.
Braçadeira hidráulica
Neste caso, a RAM do sistema hidráulico está ligada ao prato em movimento, e uma unidade de fixação alimentada por um cilindro hidráulico está diretamente conectada ao molde em movimento fechado. O cilindro hidráulico tem duas seções: a entrada de óleo e a saída.
O óleo empurra a RAM para a frente quando entra no cilindro sob pressão, fazendo com que o prato e o molde em movimento se fechem. Além disso, o retorno e o molde da RAM estão abertos quando o óleo é liberado do cilindro.
Algumas vantagens da fixação hidráulica incluem fácil controle da velocidade da braçadeira e suporte em qualquer ângulo, medição simples da força de aperto, configuração do modo fácil e ajuste da força da braçadeira, e sua simplicidade na manutenção.
As desvantagens deste tipo de aperto são que custa mais e é mais caro do que um sistema de alternância e uma braçadeira de substantivo positivo.
Tipo magnético que prende a unidade
Módulos magnéticos dentro das placas de fixação de moldes magnéticos ou placas produzem a força de fixação. O painel de interface pode controlar a fixação de moldes, a mudança de moldes e a magnetização e desmagnetização das placas.
Os benefícios desta unidade de aperto incluem a eletricidade que só é necessária durante as fases de magnetização e desmagnetização, e não durante a fixação, medição de força de braçadeira em tempo real com muitos recursos de segurança e manutenção gratuita.
Peso do tiro do molde
A quantidade de material injetado para preencher o molde, incluindo o sistema de alimentação, é designada por peso de injeção do molde ou da peça. O peso do canal principal, dos canais de distribuição e dos pontos de injeção também faz parte do peso total da injeção. A distância percorrida pelo parafuso para injetar o material necessário à peça, incluindo o sistema de alimentação, é designada por curso ou volume de injeção do molde/peça.
Conclusão
Usando a técnica de moldagem por injeção, o plástico bruto é derretido, injetado no molde, permitido arrefecer e solidificar e, em seguida, o objeto acabado é expulso. O tamanho do tiro é crucial porque evita o enchimento do polímero e o flash. Outros fatores, como a capacidade do barril, também afetam o processo geral de moldagem por injeção.







