
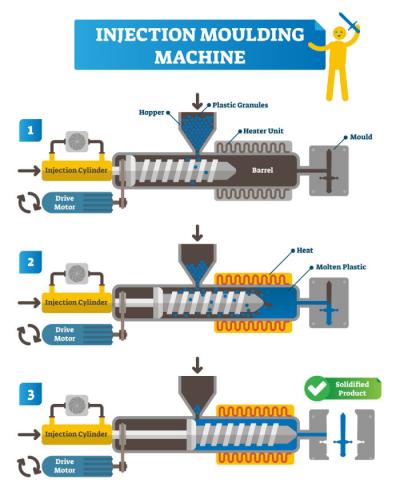
Най-голямото количество пластмаса, което може да бъде впръскано по време на един цикъл на формоване, се нарича размер на дозата. Гранулите се подават през бункера към цилиндъра и шнека.
Използвайки техниката на инжектиране, разтворения материал се инжектира в кухината на мухлата, за да се създадат големи количества пластмасови части.
При шприцването суровината се подава в цилиндъра, разтопява се и след затварянето на формата пластмасата се впръсква в кухината за охлаждане и втвърдяване. Накрая формата се отваря и компонентите се изваждат.
Как се изчислява размерът на дозата
Продължителността на престоя се влияе от размера на дозата и цилиндъра, което може да повлияе и върху качеството на крайния продукт. Малките дози, които заемат малък обем на цилиндъра, могат да доведат до дълго време на престой и разграждане на полимера.
Малките дози, които заемат по-малко от 20% от капацитета на цилиндъра, често водят до удължено време на престой, което на свой ред причинява разграждане на полимера и недостатъчен контрол на процеса.
От друга страна, големи размери и нива на запълване на барел над 50% могат да предизвикат неравномерно топене и бавно възстановяване на винтовете.
Освен това по-големите шнекове обикновено имат по-ниско налягане на пластифициране. Големите дози, които заемат повече от 65% от капацитета на цилиндъра, често причиняват проблеми с качеството на стопилката, например неразтопен материал, нееднородна стопилка и продължително време за възстановяване на шнека.
За по-голяма сигурност можете да поръчате цилиндър с две вместимости. Освен това формите могат да се използват с два цилиндъра. Ако поръчате втори цилиндър с новата машина, цената му може приятно да ви изненада. При подходящи спецификации и опитен оператор цилиндрите могат да бъдат сменени за по-малко от 30 минути, дори когато са горещи.
Формула за размера на дозата за шприцформа
Най-простата формула за изчисляване на размера на дозата за формата е:
Свиване + обем на леяка + обем на продукта + обем на леяковия канал = размер на дозата за формата
Формула за капацитет на машината/размер на дозата
Общото тегло или обемът, който шнекът впръсква в рамките на един цикъл на формоване, се изразява като капацитет на дозата на машината (g)/размер на дозата на машината (mm); този показател е известен и като капацитет на впръскване на машината.
Изчисленията ви, когато обмисляте натиска трябва да бъдат както следва:
Удар X Винтова повърхност = обем на инжектиране
Инжекционна сила/ винтова бутална повърхност = налягане в инжекцията
Поради това:
Максимален обем на впръскване за кубична единица × максимално налягане на впръскване (bar за кубична единица)/1000 = капацитет на дозата на инжекционния възел.
Изчисленията при използване на тегло на винтовете и плътност на материала трябва да бъдат, както следва:
Маса/густота= обем
≤*D2*Shot size/4=Барел/Схот обем
Фактори, които влияят на размера на продукта
При изчисляване на размера на дозата трябва да се вземат предвид няколко фактора. Те са следните:
- При определяне на размера на дозата трябва да се вземат предвид обемът на леяка, обемът на леяковия канал и обемът на продукта. Това е така, защото при впръскване полимерът трябва да запълни леяка, канала и кухината на продукта.
- Друг важен фактор при изчисляването на размера на дозата е свиването на полимера. То възниква при охлаждането на стопилката. Тъй като различните полимери имат различна плътност, свиването във формата също се различава.
- Видът и количеството добавки на полимер може да променят плътността и характеристиките на потока.
Тези фактори могат да ви помогнат да оцените размера, обема и капацитета на барелите.
Инжекционна единица
Целта на инжекционния възел е равномерно да разтопи пластмасовия материал, преди да го впръска във формата при предварително зададени налягане и дебит. Това са сложни операции, тъй като флуорополимерите имат ограничена топлопроводимост, висока специфична топлина и вискозна стопилка.
Отново са разработени много вариации, за да се разгледат сложните въпроси, които са налице. Обща класификация на вариациите може да се направи в четири първични концепции за инжектиране на единица:
- Едноетапно бутало или овен
- Овен с двойна фаза
- Заеби с един етап.
- Винт/рам с два етапа
Въпреки че все още съществува в малки машини и малко специализирано оборудване, едноетапната единица е основно остаряла поради неефикасността си при отопление, смесване и предаване на налягане.
Освен това, двуетапният овен е почти остарял. Овенът все още е неефективен миксер и нагревател въпреки опита да го подобри, като разделя операциите на отопление и налягане.
Двоетапната винт/рам единица допълнително разделя ролите на потока и топлината чрез използване на овен за инжектиране вместо винт за смесване и отопление. Идеята е привлекателна, защото и двете са ефективни инструменти за съответните си задачи.
Освен това, инжекционната единица често се оценява с помощта на максималното налягане и наличния обем на инжектиране. Най-голямото възможно налягане на края на винта се нарича налягането на инжектирането. Това зависи от диаметъра на винта и силата, която се натиска срещу него.
Не бива обаче да бъркате това с налягането в хидравличната линия, което действа върху инжекционния цилиндър и задвижва шнека; то не бива да се тълкува и като налягането, необходимо за запълване на кухините на формата. Поради загубите на налягане в дюзата и захранващите системи на формата, необходимото налягане е значително по-ниско.
Основната серия от действия на инжекционната единица е следната:
- Материалът се отоплява и топи, когато винтът се завърти, а след това се транспортира по винтовите полети до края на винтовата винта надолу. Дуката за барел се затваря чрез механична или термична клапа или чрез съществуването на по-ранна форма.
Докато се натрупа достатъчно стопилка за производството на следващия детайл, тя избутва все още въртящия се шнек назад срещу контролирано съпротивление — противоналягането. Тук въртенето на шнека спира. Следва да се подготвите за впръскване на стопилката.
- Когато дюзата на цилиндъра се отвори, шнекът се придвижва напред по оста, без да се върти, и действа като плунжер. Така стопилката, натрупана пред предния край на шнека, се избутва под налягане през дюзата и във формата.
За да се спре да се топи от тече обратно надолу по винтовите полети, клапаната може да бъде инсталирана в долния край на винтовете.
- След запълването на формата налягането от шнека се поддържа за кратко, за да компенсира обемното свиване на охлаждащата се стопилка във формата. Това е фазата на уплътняване или поддържане на налягането.
- Накрая следва фазата на поддържане на налягането, в която цикълът на инжекционния възел продължава с въртене на шнека и подготовка на стопилката, докато формата остава затворена и детайлът се охлажда до температурата за изваждане.
При впръскването на пластмасовата стопилка през дюзата и след това през захранващата система и кухините на формата възникват значителни загуби на налягане. Те не могат да се изчислят чрез прости правила.
Единица за стягане
При машина за шприцване (IMM) затварящият възел поддържа формата затворена срещу силите, създадени от налягането на впръскване, когато пластмасата се подава в затворената форма. Той има задвижваща система, която може да придвижва подвижната плоча на машината поне в една посока.
Типове стегащи единици
В процеса на инжектиране има няколко вида стегащи единици. Те са както следва:
Превключване на типово стезане
Коленен механизъм е механично устройство за увеличаване на силата. В машината за формоване две щанги са свързани помежду си и завършват в шарнир. Единият край е свързан с неподвижната плоча, а другият — с подвижната плоча. При отворена форма механизмът е V-образен. При прилагане на натиск върху шарнира двете щанги образуват права линия.
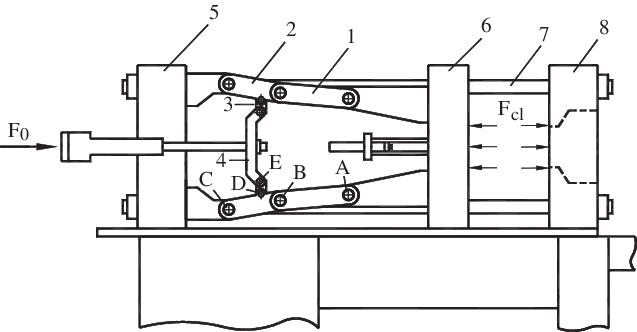
Предимствата на коленния затварящ механизъм са по-ниските разходи и по-малката необходима мощност, както и осигуряването на стабилно затваряне на формата. Недостатъците му са необходимостта от честа поддръжка и сложната работа.
Хидравлично стегане
В този случай буталният прът на хидравличната система е свързан с подвижната плоча, а затварящият възел, задвижван от хидравличен цилиндър, е свързан директно със затварящата подвижна половина на формата. Хидравличният цилиндър има две секции: вход за масло и изход.
Когато маслото навлезе под налягане в цилиндъра, то избутва буталния прът напред и затваря подвижната плоча и формата. Когато маслото бъде освободено от цилиндъра, буталният прът се връща и формата се отваря.
Някои предимства на хидравличното стегане включват лесен контрол на скоростта и подкрепата под всеки ъгъл, просто измерване на стегане сила, лесна настройка на режима и регулиране на стегната сила, както и неговата простота при поддръжка.
Недостатъците на този тип стегане са, че тя струва повече и е по-скъпа от една загръщаща система и положителна съществителна стега.
Магнитно типово стегащо устройство
Магнитните модули в магнитните плочи или плотове за затягане на матрицата създават затварящата сила. Панелът за управление може да контролира затварянето и смяната на матрицата, както и намагнитването и размагнитването на плотовете.
Ползите от тази закрепваща единица включват електричество, което се изисква само по време на фазата на магнитизация и демагнитизация, а не по време на закрепване, измерване на стегната сила в реално време с много функции за безопасност и свободна поддръжка.
Тегло на дозата за формата
Количеството материал, впръскано във формата за нейното запълване, включително захранващата система, се нарича „тегло на дозата за формата“ или „тегло на дозата на продукта“. От друга страна, теглото на дозата се състои от теглото на леяка, леяковия канал и затвора. Разстоянието, което шнекът изминава, за да запълни продукта заедно със захранващата система, се нарича размер на дозата за формата/продукта.
Заключение
При шприцване суровата пластмаса се разтопява, впръсква се във формата, охлажда се и се втвърдява, след което готовият продукт се изважда. Размерът на дозата е критичен, тъй като предотвратява непълното запълване с полимер и образуването на заусенъци. Други фактори, например капацитетът на цилиндъра, също влияят върху общия процес на шприцване.







