
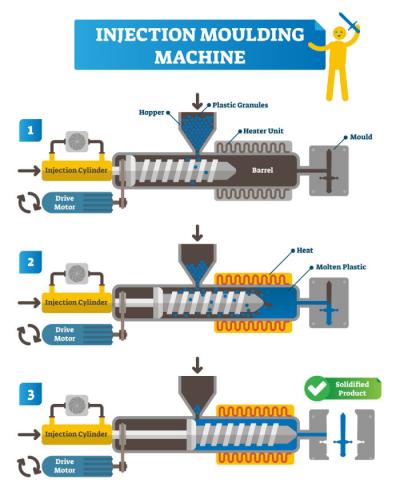
Պլաստիկի ներարկման կաղապարի միջոցով ձուլման մեկ ցիկլի ընթացքում ներարկվող պլաստիկի առավելագույն քանակը կոչվում է ներարկման չափաբաժին։ Հատիկները ձագարի միջոցով լցվում են գլանի և պտուտակի հանգույցի մեջ։
Ներարկման ձուլման եղանակով հալված նյութը ներարկվում է կաղապարի խոռոչի մեջ՝ մեծ քանակությամբ պլաստիկե դետալներ արտադրելու համար։
Պլաստիկի ներարկման ձուլման գործընթացում հումքը լցվում է գլանի մեջ, հալվում, ապա պլաստիկը ներարկվում է կաղապարի խոռոչի մեջ՝ փակված կաղապարում սառելու և պնդանալու համար։ Վերջում կաղապարը բացվում է, և բաղադրիչներն արտանետվում են։
Ինչպես հաշվարկել ներարկման չափաբաժինը
Մնալու ժամանակի տևողության վրա ազդում է ներարկման չափաբաժնի և գլանի չափը, ինչը կարող է նաև ազդել վերջնական արտադրանքի որակի վրա։ Փոքր ներարկման չափաբաժինը, որի համար անհրաժեշտ է գլանի տարողության փոքր մասը, կարող է երկարացնել նյութի մնալու ժամանակը և հանգեցնել պոլիմերի քայքայման։
Գլանի տարողության 20%-ից պակաս զբաղեցնող փոքր ներարկման չափաբաժինները հաճախ հանգեցնում են երկարատև մնալու ժամանակի, ինչն էլ առաջացնում է պոլիմերի քայքայում և գործընթացի ոչ բավարար վերահսկում։
Մյուս կողմից, մեծ կետերը եւ բարակը լցնում են ավելի մեծ չափեր, քան 50%-ը կարող են անհավասար հալեցնել եւ դանդաղեցնել սեղմումը:
Բացի այդ, ավելի մեծ պտուտակները սովորաբար պլաստիկի ճնշման ավելի ցածր հնարավորություններ ունեն։ Գլանի տարողության ավելի քան 65%-ը զբաղեցնող մեծ ներարկման չափաբաժինները հաճախ առաջացնում են հալույթի որակի խնդիրներ, օրինակ՝ չհալված նյութ, հալույթի վատ միատարրություն և պտուտակի երկար վերականգնման ժամանակ։
Անվտանգության համար կարող եք դիտարկել երկու գլան պատվիրելու տարբերակը։ Կաղապարները կարելի է օգտագործել նաև երկու գլանների հետ։ Նոր մեքենայի հետ երկրորդ գլանը պատվիրելիս կարող եք հաճելիորեն զարմանալ դրա ցածր արժեքից։ Ճիշտ բնութագրերի և փորձառու օպերատորի օգնությամբ գլանները կարելի է փոխել 30 րոպեից պակաս ժամանակում, նույնիսկ եթե գլանը տաք է։
Ներարկման ձուլման ժամանակ կաղապարի ներարկման չափաբաժնի բանաձևը
Կաղապարի ներարկման չափաբաժինը հաշվարկելու ամենապարզ բանաձևն է՝
Կծկում + լցման անցուղու ծավալ + արտադրանքի ծավալ + հոսքուղու ծավալ = կաղապարի ներարկման չափաբաժին
Մեքենայի ներարկման հզորության / ներարկման չափաբաժնի բանաձևը
Մեկ ձուլման ցիկլի ընթացքում պտուտակի ներարկած ընդհանուր քաշը կամ ծավալը արտահայտվում է որպես մեքենայի ներարկման հզորություն (g)/մեքենայի ներարկման չափաբաժին (mm)․ այն նաև հայտնի է որպես մեքենայի ներարկման հզորություն։
Ճնշումը հաշվի առնելիս ձեր հաշվարկները պետք է լինեն հետևյալը․
Հարվածի X պտուտակի մխոցի մակերես = ներարկման ծավալ
Ներարկման ուժ/պտուտակի մխոցի մակերես = ներարկման ճնշում
Դրա համար՝
Ներարկման առավելագույն ծավալը մեկ խորանարդ միավորի համար X ներարկման առավելագույն ճնշումը (bar մեկ խորանարդ միավորի համար)/1000 = ներարկման միավորի չափաբաժնի հզորություն։
Հաշվի առնելով կշռադատված կշիռը եւ նյութապաշտությունը ՝ կարելի է ասել.
M-առանցքային ծավալի քառակուսի չափս
ᴨ*D2*ներարկման չափաբաժին/4= գլանի/ներարկման ծավալ
Արտադրանքի ներարկման չափաբաժնի վրա ազդող գործոնները
Ներարկման չափաբաժինը հաշվարկելիս պետք է հաշվի առնել մի քանի գործոն։ Դրանք են՝
- Ներարկման չափաբաժինը որոշելիս պետք է հաշվի առնել լցման անցուղու, հոսքուղու և արտադրանքի ծավալները։ Դա պայմանավորված է նրանով, որ պոլիմերը կաղապարի մեջ ներարկվելիս պետք է լցնի լցման անցուղին, հոսքուղին և արտադրանքի ծավալը։
- Ներարկման չափաբաժնի հաշվարկի վրա ազդող մեկ այլ կարևոր հանգամանք պոլիմերի կծկումն է։ Կծկումն առաջանում է հալված պոլիմերի սառեցման հետևանքով։ Քանի որ պոլիմերների խտությունները տարբեր են, կաղապարի կծկումն էլ տարբեր է։
- Պրոֆեսորների բարության եւ աճի քանակը կարող է փոխել նրա խտությունը եւ հալյուցինացիաները:
Այս գործոնները կարող են օգնել գնահատել ներարկման չափաբաժինը, ծավալը և գլանի տարողությունը։
Ներարկման միավոր
Ներարկման միավորի նպատակն է պլաստիկ նյութը միատեսակ հալեցնել՝ նախքան այն նախապես որոշված ճնշմամբ և հոսքի արագությամբ կաղապարի մեջ ներարկելը։ Սա բարդ աշխատանք է, քանի որ ֆտորապոլիմերներն ունեն ջերմահաղորդականության սահմանափակություն, բարձր տեսակարար ջերմունակություն և հալույթի բարձր մածուցիկություն։
Այդ բարդ խնդիրները լուծելու համար մշակվել են բազմաթիվ տարբերակներ։ Ընդհանուր առմամբ, դրանք կարելի է դասակարգել ներարկման միավորի չորս հիմնական կառուցվածքի՝
- Ամառային թելիկ կամ խոզ
- Արագ խուլիգան
- Հեռատես եղիր
- Սկզբնական սկավառակներ
Թեև այն դեռ կիրառվում է փոքր մեքենաներում և որոշ մասնագիտացված սարքավորումներում, մեկաստիճան մխոցային միավորը հիմնականում հնացել է՝ ջեռուցման, խառնման և ճնշման փոխանցման անարդյունավետության պատճառով։ Դրա առավելություններն են պարզությունն ու մատչելիությունը։
Բացի այդ, երկաստիճան մխոցային միավորը նույնպես գրեթե հնացել է։ Մխոցը շարունակում է մնալ անարդյունավետ խառնիչ և տաքացուցիչ, չնայած այն կատարելագործելու փորձին՝ ջեռուցման և ճնշման հոսքի գործողություններն առանձնացնելով։
Երկաստիճան պտուտակ-մխոցային միավորը հետագա տարանջատում է հոսքի և ջերմության գործառույթները՝ խառնման ու տաքացման համար օգտագործելով պտուտակ, իսկ ներարկման համար՝ մխոց։ Այս գաղափարը գրավիչ է, քանի որ երկուսն էլ արդյունավետ գործիքներ են իրենց համապատասխան խնդիրների համար։
Բացի այդ, ներարկման միավորը հաճախ գնահատվում է ըստ առավելագույն ներարկման ճնշման և հասանելի ներարկման ծավալի։ Պտուտակի ներքևի ծայրում հնարավոր ամենամեծ ճնշումը կոչվում է ներարկման ճնշում։ Այն կախված է պտուտակի տրամագծից և դրա վրա ազդող ուժից։
Այնուամենայնիվ, մի շփոթեք այն հիդրավլիկ գծի ճնշման հետ, որն ազդում է ներարկման գլանի վրա և շարժում պտուտակը։ Այն նաև չպետք է մեկնաբանել որպես կաղապարի խոռոչները լցնելու համար պահանջվող ճնշում։ Ծայրափողի և կաղապարի սնուցման համակարգերի ճնշման կորուստների պատճառով այդ ճնշումը զգալիորեն ավելի ցածր է։
Ներարկման միավորի գործողությունների հիմնական հերթականությունն է՝
- Պտուտակը պտտվելիս նյութը տաքանում և հալվում է, ապա պտուտակի պարուրակների երկայնքով տեղափոխվում դեպի դրա ներքևի ծայրը։ Գլանի ծայրափողը փակվում է մեխանիկական կամ ջերմային փականի միջոցով կամ ավելի վաղ կատարված ձուլման շնորհիվ։
Մինչև հաջորդ ձուլվածքն արտադրելու համար բավարար հալույթ կուտակվի, կուտակվող հալույթը պտտվող պտուտակը հետ է մղում՝ վերահսկվող դիմադրության (հակաճնշման) դեմ։ Այստեղ պտուտակի պտույտը դադարում է։ Հալույթը պատրաստ է։
- Երբ գլանի ծայրափողը բացվում է, պտուտակը առանց պտտվելու շարժվում է առաջ՝ առանցքային ուղղությամբ և գործում որպես մխոց։ Արդյունքում պտուտակի ներքևի ծայրի դիմաց հավաքված հալույթը ճնշմամբ մղվում (ներարկվում) է ծայրափողի միջով դեպի կաղապար։
Հալույթի՝ պտուտակի պարուրակներով հետ հոսքը կանխելու համար պտուտակի ներքևի ծայրին կարելի է փականային համակարգ տեղադրել։ Սա ներարկման կամ կաղապարի լցման փուլն է։
- Կաղապարը լցնելուց հետո պտուտակի ճնշումը կարճ ժամանակ պահպանվում է՝ կաղապարի ներսում սառչող հալույթի ծավալային կծկումը լրացնելու համար։ Սա ճնշման պահպանման կամ պահման փուլն է։
- Վերջապես սկսվում է պահման փուլը, երբ ներարկման միավորի ցիկլը վերսկսվում է․ պտուտակը պտտվում է, և նյութը հալվում է, մինչ կաղապարը մնում է փակ, որպեսզի ձուլվածքը սառչի մինչև արտանետման ջերմաստիճանը։
Երբ պլաստիկի հալույթը մղվում է դեպի ներարկման ծայրափող, այնուհետև կաղապարի սնուցման համակարգով և խոռոչներով, ճնշումը զգալիորեն նվազում է։ Այս ճնշման կորուստները հնարավոր չէ հաշվարկել պարզ կանոններով։
Հաղթահարել միասնությունը
IMM-ի սեղմման միավորն ապահովում է կաղապարի փակ մնալը՝ դիմակայելով այն ուժերին, որոնք առաջանում են, երբ ներարկման ճնշումը պլաստիկը մղում է փակ կաղապարի մեջ։ Այն ունի շարժաբեր համակարգ, որը կարող է ներարկման ձուլման մեքենայի շարժական սալը շարժել առնվազն մեկ ուղղությամբ։
Հաղթահարել խոչընդոտները
Ներարկման ձուլման գործընթացում օգտագործվում են սեղմման միավորների մի քանի տեսակներ․
Թանկագին ժպիտ
Ուժը մեծացնող մեխանիկական սարքը տոգլն է։ Ձուլման մեքենայում երկու ձող միացված է և ավարտվում է առանցքով։ Ձողերից մեկի ծայրը միացված է անշարժ սալին, իսկ մյուսինը՝ շարժական սալին։ Կաղապարը բացելիս տոգլը V-աձև է։ Առանցքի վրա ճնշում գործադրելիս երկու ձողերը կազմում են ուղիղ գիծ։
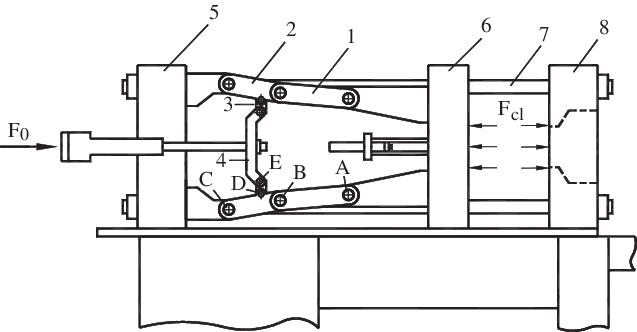
Տոգլային տիպի սեղմման առավելություններն են ավելի ցածր արժեքն ու անհրաժեշտ հզորությունը, ինչպես նաև կաղապարի հուսալի կառավարումը։ Դրա թերություններն են սպասարկման բարձր պահանջը և բարդ աշխատանքը։
Հազարավոր մարդիկ
Այս կառուցվածքում հիդրավլիկ համակարգի մխոցաձողը միացված է շարժական սալին, իսկ հիդրավլիկ գլանով աշխատող սեղմման միավորն ուղղակիորեն միացված է փակվող շարժական կաղապարին։ Հիդրավլիկ գլանն ունի երկու միացում՝ յուղի մուտք և ելք։
Երբ յուղը ճնշման տակ մտնում է գլան, այն մխոցաձողը մղում է առաջ՝ փակելով շարժական սալն ու կաղապարը։ Երբ յուղը դուրս է գալիս գլանից, մխոցաձողը հետ է վերադառնում, և կաղապարը բացվում է։
Հիդրավլիկ սեղմման առավելություններից են սեղմակի արագության հեշտ կառավարումը և ցանկացած անկյան տակ հենման հնարավորությունը, սեղմման ուժի պարզ չափումը, ռեժիմի հեշտ կարգավորումն ու սեղմման ուժի ճշգրտումը, ինչպես նաև սպասարկման պարզությունը։
Այս տեսակի խողովակաշարերը ցույց են տալիս, որ այն ավելի թանկ է եւ ավելի թանկ է, քան ձվաբջիջների համակարգը եւ ոչ մի դրական երթուղային ։
Մագնիսական դաշտ
Մագնիսական սեղմման ուժը ստեղծվում է կաղապարի մագնիսական սեղմման թիթեղների կամ սալերի ներսում տեղադրված մոդուլներով։ Ինտերֆեյսի վահանակի միջոցով կարելի է կառավարել կաղապարի սեղմումը, կաղապարի փոփոխումը, ինչպես նաև սալերի մագնիսացումն ու ապամագնիսացումը։
Այս սեղմման միավորի առավելություններից է այն, որ էլեկտրաէներգիա պահանջվում է միայն մագնիսացման և ապամագնիսացման փուլերում, այլ ոչ թե սեղմման ընթացքում։ Այն նաև ապահովում է սեղմման ուժի իրական ժամանակի չափում՝ բազմաթիվ անվտանգության հատկություններով, և սպասարկման կարիք չունի։
Կաղապարի ներարկման զանգվածը
Կաղապարը, ներառյալ սնուցման համակարգը, լցնելու համար ներարկվող նյութի քանակը կոչվում է «կաղապարի ներարկման զանգված» կամ «արտադրանքի ներարկման զանգված»։ Մյուս կողմից, ներարկման զանգվածի բաղադրիչներն են լցման անցուղու, հոսքուղու և դարպասի զանգվածները։ Պտուտակի անցած հեռավորությունը, որն անհրաժեշտ է արտադրանքը, ներառյալ սնուցման համակարգը, լցնելու համար, կոչվում է կաղապարի/արտադրանքի ներարկման չափաբաժին։
Եզրակացություն
Ներարկման ձուլման մեթոդով հում պլաստիկը հալեցվում է, ներարկվում կաղապարի մեջ, սառչում և պնդանում, ապա պատրաստի առարկան արտանետվում է։ Ներարկման չափաբաժինը կարևոր է, քանի որ կանխում է պոլիմերի ոչ լիարժեք լցումը և ավելցուկի առաջացումը։ Այլ գործոններ, օրինակ՝ գլանի տարողությունը, նույնպես ազդում են ներարկման ձուլման ընդհանուր գործընթացի վրա։







