
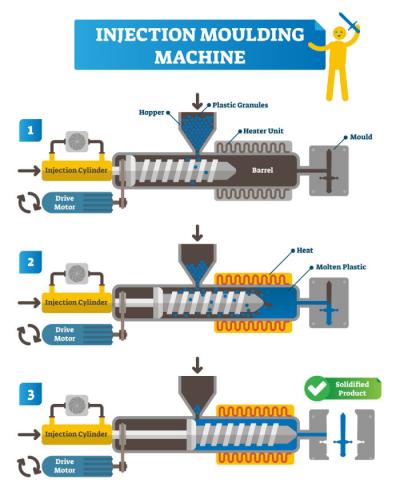
Највећа количина пластике која се може убризгати током једног циклуса обликовања назива се запремина убризгавања. Пелети се кроз левак убацују у склоп цилиндра и пужа.
Користећи технику убризгавања, истопљени материјал се убризгава у шупљину калуп да би се створиле велике количине пластичних делова.
При бризгању пластике сировина се убацује у цилиндар и топи, а затим се пластика убризгава у шупљину калупа, где се хлади и очвршћава након затварања калупа. На крају се калуп отвара, а компоненте избацују.
Како израчунати величину метка
Трајање времена пребивавања утиче на величину пуцњаве и цеви, која такође може да утиче на квалитет коначне производе. Дуга трајања боравака и деградација полимера могу доћи из малих величина које захтевају мали капацитет буради.
Мале величине удараца које заузимају мање од 20% капацитета цеви често резултирају продуженим временима пребивавања, што узрокује деградацију полимера и неадекватну контролу процеса.
С друге стране, велике величине и нивои пуњења цеви већи од 50% могу изазвати неравномерно топљење и споро опоравак од вијке.
Поред тога, већи шрафови обично имају ниже пластичне могућности притиска. Велике величине удараца које заузимају више од 65% капацитета цеви, често изазивају проблеме топи-квалитета, као што су нетопљена, лоша уједначеност топљења, и дуга времена опоравака вијта.
Да бисте били сигурни, можете размотрити постављање дво-барелног редоследа. Чак и више, калупе се могу користити са две цеви. Када наручите други барел са новом машином, можете бити задовољни његовим јефтиним трошковима. Барели се могу мењати за мање од 30 минута са исправним спецификацијама и искусним оператором, чак и ако је цев врућа.
Формула за м› ијешање величине у м› ијешању ињекције
Најједноставнија формула за прорачунавање величине калупа је:
Смањивање + запремина + запремина произвођача + запремина извођача = запетљана величина
Струјни капацитет/ величина машине за формулу
Укупна тежина или запремина које вијак убризгава током једног циклуса обликује се као капацитет машинског ударца (g)/машина за снимање (mm), познат и као капацитет убризгавања машине.
Твоји прорачуни када размишљаш о притиску треба да буду следећи:
Клипна површина ~@ ¦Икс‐ врећа¦X‐ a¦ = јачина убризгавања
Присиљавање убризгавања/ вијак, бутална површина = притисак убризгавања
Стога:
Највећа јачина убризгавања по кубној јединици X максимални притисак убризгавања (бар по кубној јединици)/1000 = капацитет убризгавања јединице.
Израчуни при коришћењу тежине шрафова и густине материјала би требало да буду следећи:
Маса/густина= јачина
ᴨ*D2*Величина убризгавања/4= запремина цилиндра/убризгавања
Фактори који утичу на величину убода у производ
Постоји неколико фактора које морате размотрити при израчунавању величине метка. Ови фактори су следећи:
- Морате размотрити јачину шкрипа, јачину извођача и јачину производа при одређивању величине снимка. Ово је зато што полимер мора да попуни шварц, тркач и јачину производа при убризгавању у калуп.
- Још једно важно питање које утиче на прорачун запремине убризгавања јесте скупљање полимера. Скупљање настаје хлађењем растопљеног полимера. Због различитих густина полимера, разликује се и скупљање у калупу.
- Полимер је врста и количина аditiва може променити густину и карактеристике протока.
Ови фактори вам могу помоћи да процените величину, запремину и капацитет цеви.
јединица убризгавања
Сврха јединице за убризгавање јесте да равномерно истопи пластични материјал пре него што га убризга у калуп при унапред одређеном притиску и протоку. То су захтевне активности јер флуорополимери имају ограничену топлотну проводљивост, велику специфичну топлоту и високу вискозност растопа.
Поново су развијене бројне варијације како би се решила сложена питања присутна. Опште класификовање варијација може се направити у четири концепта примарне јединице за убризгавање:
- Клип у једној фази или овен
- двоструко-фазни овен
- Зајеби са једном фазом
- Вијкај/рам са две фазе
Иако још увек постоји у сићушним машинама и неком специјализованом опрему, јединица овна у једној фази је у суштини застарела због своје неефикасности у грејању, мешању и преносу притиска.
Поред тога, двостепени клипни систем готово је застарео. Упркос покушају да се унапреди раздвајањем операција загревања и протока под притиском, клип је и даље неефикасан мешач и грејач.
Двојна јединица вијта/рама даље одваја улоге протока и топлоте користећи овен за убризгавање ум› јесто вијке за мешање и грејање. Идеја је привлачна зато што су оба ефикасна алатка за своје задатке.
Даље, јединица за убризгавање је често оцењена максималним притисаком и доступном запремином за убризгавање. Највећи могући притисак на доњем крају вијта се зове притисак убризгавања.
Међутим, побрините се да га не помешате са притиском у хидраулици који делује на ваљку за убризгавање, која покреће шраф, нити треба да се протумачи као притисак који је потребан за попуњавање шупљине.
Главна серија радњи јединице за убризгавање је следећа:
- Материјал се загрева и топи док се пуж окреће, а затим се навојним каналима преноси ка низводном крају пужа. Млазница цилиндра затвара се механичким или термичким вентилом, односно претходно обликованим материјалом.
Док се не накупи довољно топљења да би се произвела следећа формација, прикупљање силе приморава још увек ротирајући вијак назад на контролисани отпор (притисак леђа).
- Када се отвори дјуза од цеви, вијак се креће напред у смеру секире без ротирања, понашајући се као овен. Као резултат, топиво се окупило испред нижег краја вијта је принуђено (избачено) кроз дјузу и у калуп.
Да би се зауставио топљење од течења доле низ вијтанске летове, систем вентил може бити инсталиран на низводном крају вијта. Ово је фаза убризгавања или млитања.
- Након пуњења калупа, притисак пужа одржава се кратко време како би се надокнадило запреминско скупљање растопа услед хлађења у калупу. То је фаза допунског или одржавајућег притиска.
- Коначно, стиже до фазе одржавања, где се циклус убризгавања наставља ротацијом и топи припрему док се калуп држи затворен да се омогући обликовање да се охлади на температуру избацивања.
Постоји значајан пад притиска када је пластични топ наметнут у ваду за убризгавање, а затим кроз систем и шупљине калупа. Једноставна правила се не могу користити за прорачунавање ових губитака притиска.
јединица за сламање
Затварање котрљања одржава се против сила створених када је пластика гурнута у затворени калуп притиском на убризгавање помоћу јединице за стезање за ИММ. Има систем за покретање машине за убризгавање у бар једном смеру.
Типови стегача
Постоји неколико типова стегања у процесу убризгавања обликовања.
Пребацивање типа
Механички уређај који јача силу је прикључак. Две траке су повезане и завршавају се са питотом у магнетној машини. Крај је једне траке повезан са фиксним тањиром, док је друга повезана са мобилним тањиром. Огртач има В облик када се калуп отвори. Две траке формирају праву линију када се притисак примењује на главну табелу.
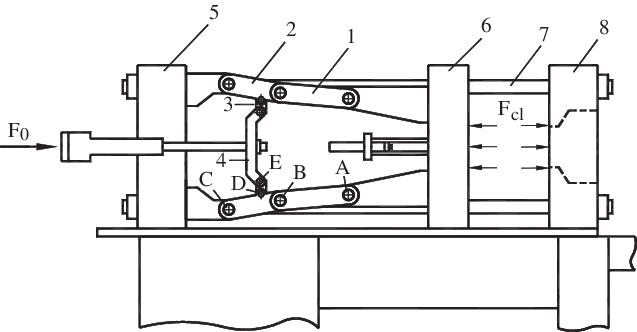
Бенефиције прикључавања типа укључују да захтева мање новца и коњских снага и да пружа позитиван план калупа. Даље, препреке причвршћивања типа су да захт› ијева високо одржавање и тешко је урадити.
Хидрауличко стезање
У овом случају, РАМ хидрауличког система је везан за покретну плочу, а стиснута јединица напајана хидрауличким цилиндрима је директно повезана са затвореним покретним калупом. Хидраулички цилиндар има два дела: улаз у уље и излаз.
Уље гура РАМ напред када уђе у цилиндар под притиском, изазивајући затварање покретног тањира и калуп. Поред тога, РАМ враћање и калуп су отворени када је нафта ослобођена из цилиндра.
Неке предности хидрауличког стезања укључују лаку контролу брзине стезања и подршке под било којим углом, једноставно мерење силе стезања, лако подешавање режима и прилагођавање силе за стезање, и његову једноставност у одржавању.
Недостаци овог типа стегања су да кошта више и скупљи је од система за прислушкивање и позитивног именца.
Магнетна јединица за сламање
Магнетни модули унутар магнетног калупа стегање плоче или плоче производе стискање силу. Сучеље панел може да контролише стезање калупа, мењање калуп, и магнетизирање и демагнетизација плочице.
Бенефиције ове јединице за стезање укључују струју потребну само током фаза магнетизације и демагнетизације, не док стезање, мерење снаге у реалном времену са многим безбедносним карактеристикама и бесплатним одржавањем.
Тежина ударца у ћошак
Количина материјала убризганог у калуп да би се попунио калуп, укључујући систем хране, позната је као „тежина метка“ или „тежина метка у производу“. Спрус, тркач и тежина капије су састојци тежине метка, с друге стране. Раздаљина коју вијк покрива да би се попунио производ, укључујући систем за исхрану, позната је као величина калупа/продукта.
Закључак
Употребом технике обликовања ињекције, сирова пластика се топи, убризгава у калуп, дозвољава хлађење и учврстивање, а завршни објекат се избацује. Величина метка је кључна зато што спречава допуњавање полимера и флеш. Други фактори, као што је капацитет цеви, утичу на општи процес обликовања ињекције.







