
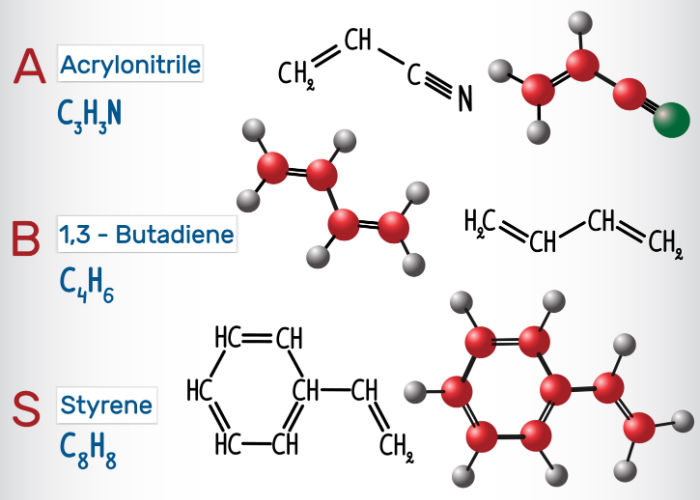
ABS је скраћеница за акрилонитрил-бутадиен-стирен. То је врста термопластичног полимера који има три главна састојка (мономера): акрилонитрил, бутадиен и стирен. Ова три мономера имају различита својства која се комбинују и стварају чврсту ABS пластику отпорну на удар.
Испод су више информација о мономерима:
акрилонитрил
Акрилонитрил је направљен од пропилена и амонијака, који доноси високу хемијску отпорност, тврдоћу и стабилност топлоте пластичном делу.
Бутадиен
Бутадиен се производи током формирања етилена од парних крекера.
Стирен
Стирен се добија алкилацијом бензена етиленом, при чему настаје етилбензен који дехидрогенацијом прелази у стирен. Стирен пружа крутост, додатну чврстоћу и сјајну завршну обраду и заслужан је за могућност прераде ABS полимера.
У компанији Moldie нудимо широк распон услуга бризгања, укључујући бризгање ABS пластике по мери. Купцима гарантујемо несметан производни поступак.
Својства ABS пластике
У наставку су наведена нека својства ABS материјала:
Хемијска структура ABS-а: (Ц₈Х₈·Ц₄Х₆·Ц₃Х₃Н)ₙ
Отпорност: ABS пластика има високу отпорност на хемикалије, напрезање, топлоту и удар.
Стопа скупљања: износи између о.5 – 0.7 %.
Температура: Ендбсп; његова типична температура је 200-238 °C/392-460,4 °F.
Температура ликвидирања: Термопластична течност тече када достигне 105°C / 221°F.
Специфична тежина: 1.06
јачина натезања: & nbsp; 46 МПА (6600 ПСИ)
ABS пластика пружа одличан баланс чврстоће, отпорности, електричних својстава и других карактеристика. Захваљујући тим својствима, полимер се користи за различите конструкционе примене и дизајне производа.
Поступак бризгања ABS пластике
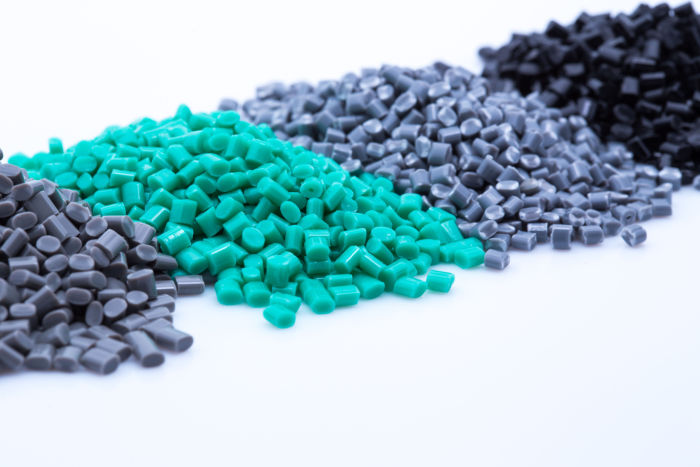
Ево циклуса поступка бризгања ABS пластике:
Убризгавање: ABS пластика у облику пелета топи се у течно стање, а затим се убризгава у калуп. Време убризгавања зависи од примењеног притиска убризгавања, запремине убризгавања (количине убризганог ABS материјала) и снаге убризгавања.
Хлађење: & nbsp; истопљена пластика је охлађена и учврсти се у облику калупа. Међутим, имајте у виду да се смањење може догодити током процеса хлађења. Зато је дозвољено да се више топљења протече у калуп како би се смањила количина видљивог смањивања калупа. Хлађење зависи од различитих термодинамичких пластичних својства и највеће дебљине зида.
Након довољног хлађења, хладни део може бити избачен из калуп кроз систем избацивања.
ABS пластика може се прерађивати помоћу већине стандардних типова машина. Може се дувати или бризгати. Пошто има ниску тачку топљења, око 200°C или 392°F, може се успешно обрађивати и 3Д штампом на FDM машини.
Као угледна компанија за бризгање пластике, користимо најновије производне технологије за израду висококвалитетних обликованих делова и у потпуности испуњавамо ваше потребе за обликовањем ABS пластике.
Технике бризгања ABS пластике
Делови са танким зидовима: због високе вискозности ABS пластике, код делова са танким зидовима мора се повећати притисак убризгавања.
Делови дебелог зида: производња дебелог зида користећи стандардне технике може довести до трагова судопера. Зато се препоручује обликовање убризгавања компресије. Додаје одређену количину топљења у калуп да би се створио коначни производ.
Велике шупље делове: за производњу великих шупљих делова су виталне технике за убризгавање инјекције за помоћ гаса или за воду.
Вишематеријал: Ако желите да направите вишематеријалне делове, може бити неопходно прекомерно м› ијешање или убацивање.
Разматрања при обради ABS пластике бризгањем
У наставку су аспекти које треба размотрити током бризгања ABS пластике:
Униформна дебелина зида
Дебљина зида ABS пластике треба да буде уједначена како би издржала напрезање или деформацију. Произвођач може додатно да ојача део увођењем ребара или заобљења.
Предсушење ABS смоле
ABS пластика може да апсорбује влагу у распону од 0.2% – 0.8%. Упијање влаге може продужити радне циклусе, повећати потрошњу енергије и трошкове. Влага такође може учинити обликоване делове мутним. Зато произвођач мора темељно да осуши ABS смолу пре почетка производње: на температури од 80 до 90°C током најмање 2 сата. Тиме се стопа упијања смањује на мање од 0.1%.
Величина радијуса
Што је полупречник већи, то је мање напрезање пластичног материјала. Ипак, превелик полупречник може изазвати скупљање калупа. Зато однос полупречника ABS дела и дебљине зида треба да буде најмање 0.3.
Контрола температуре при бризгању ABS пластике
Излагање ABS пластике екстремним температурама може изазвати термичко разлагање. Тада долази до хемијских и физичких промена у бризганом делу због пуцања хемијских веза. Зато је неопходна оптимална контрола температуре у распону од 200 – 238°C / 392°F – 460.4°F.
Брзина обликовања инјекције
Висока брзина обликовања може да изазове и топлотну распадање, смањење сјаја или боје пластични материјал. За разлику од тога, ниска брзина обликовања може довести до недовољног пуњења калупа. Из тог разлога, ваш произвођач треба да избалансира замах како би обезбедио ефикасну обраду и горње обликоване делове.
притисак убризгавања
Због вискозности ABS пластике потребан је висок притисак убризгавања. Ипак, прекомеран притисак може довести до снажног слепљивања обликованих делова, па њихово раздвајање може бити скупље. Зато произвођач мора одржавати оптималан притисак како би израдио готове производе врхунског квалитета.
Услови обраде ABS пластике
Испод су неки услови обраде које треба схватити:
Притисак обликовања убризгавања: притисак убризгавања треба да буде између 50 и 100 МПА.
Притисак леђа: док високи притисак леђа омогућава униформно мешање, може узроковати и износ и суза. Зато се препоручује одржавање притиска леђа од 5 бара.
Дизајн уливног канала и одзрачивања: оба елемента морају бити ефикасно пројектована. Пажљиво треба размотрити следеће параметре: дужину уливног канала (мање од 1мм), ширину отвора за одзрачивање (4-6мм), дебљину (0.025-0.05мм) и пречник канала (3мм).
Тачка топљења: препоручена температура топи између 200 и 280°C.
Предности и недостаци бризгања ABS пластике
У наставку су неке предности и недостаци ABS пластике:
предности
Могућност рециклаже: ABS пластика може се рециклирати и топити више пута без губитка физичких својстава.
Чврстоћа и издржљивост: Као што је раније наведено, ABS пластика се не разграђује. Остаје жилава и на ниским температурама. За разлику од других дуропласта, ABS пластика не гори нити се разграђује током загревања, хлађења или поновног загревања. Зато се може загревати више пута. Топи се у течност и може се лако обликовати бризгањем.
Уштеда енергије: Машине које се користе за бризгање ABS пластике штеде енергију. Тиме се смањује потрошња енергије и скраћује укупно време обраде. Уопштено, обликовање ABS пластике повећава ефикасност производње термопласта.
Поновљивост: Поступак бризгања ABS пластике омогућава израду сложених производа за сложене примене. Контролисано бризгање и друге допунске технике омогућавају поновљиве резултате и производњу квалитетних делова. Осим тога, ABS може да издржи екстремне температуре и задржи своја првобитна физичка својства.
Флексибилност: ABS пластика је флексибилна смола са изузетним могућностима комбиновања. Ова свестраност омогућава прераду широког спектра компоненти за различите индустрије.
Висока димензионална стабилност и ниска брзина смањења: стога је погодна за производњу лаких и крутих компонента.
Висока продуктивност: обликовање ABS пластике је веома ефикасан производни поступак који омогућава производњу великих серија уз мало људског рада.
Недостаци
УВ осетљиво: & nbsp; Стална изложеност светлу Ултравиолетово (УВ) може изазвати деградацију.
Ниски отпор на умор: & nbsp; може да се деградира ако је подвргнут доследним програмима са високим условом.
Примене бризгања ABS пластике
Уопштено, ABS пластику треба размотрити ако жељени производ мора бити крут, издржљив и лаган. На пример, веома је популарна за производњу музичких инструмената, кућних апарата, рачунарских делова и других компоненти. У наставку су додатне примене у различитим индустријама.
Грађевинска индустрија: углавном се користи у грађевинској индустрији за производњу цеви и фитиља јер је то пластика која је отпорна на висок утицај.
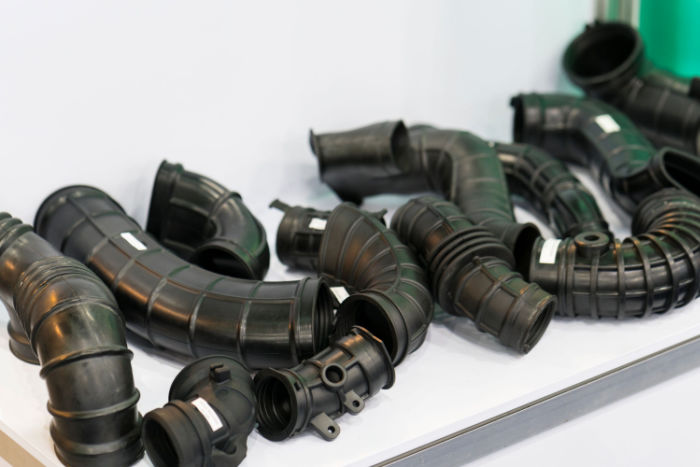
Аутомобилска индустрија: користи се као замена за метал, нарочито за делове који треба да буду лагани. Ту спадају делови сигурносних појасева, инструмент табле, облоге стубова, ручке и компоненте командне табле.
Електроиндустрије: користи се у електричној индустрији за прављење електронских компонента, као што су рачунарске тастатуре и станови за електричне алате.
Комерцијалне примене: бризгање ABS пластике често се користи за израду делова за кућну употребу, укључујући командне панеле, усисиваче, унутрашње облоге фрижидера и кухињске процесоре.
Иако је ABS погодан за бризгање, у поступку бризгања ABS пластике могу се јавити следећи чести проблеми.
Трагови синка: Окур када се термопластични материјал неравномерно смањује у фази хлађења. Такође могу да се формирају када произвођачи примењују прекомерну топлоту или недовољан притисак убризгавања. Срећом, произвођачи могу ово да спрече користећи висок притисак на капије и обезбеђују уједначеност при дизајну спољашњих зидова.
Кривљење: јавља се због неравномерног хлађења и узрокује деформацију. Може настати и када се материјал избаци пре времена, пре него што се довољно охлади. Срећом, може се спречити равномерно распоређеним каналима за хлађење.
Вискозност: вискозност ABS пластике повећава се са порастом температуре. Зато температуру растопа треба одржавати у оптималном распону како би се добили беспрекорно бризгани ABS делови.
Поред тога, ABS пластика можда није идеална за спољашњу примену јер не подноси добро временске услове и сунчеву светлост. Ипак, пунила и адитиви могу повећати чврстоћу и отпорност на ултраљубичасто (UV) зрачење. Примери пунила су влакна нерђајућег челика, најлон и акрил.







