
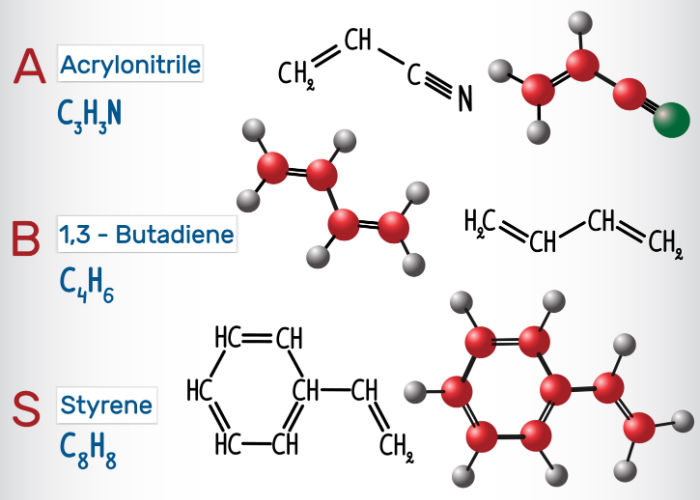
Az ABS az akrilnitril-butadién-sztirol rövidítése. Ez egy három fő összetevőből (monomerből) álló hőre lágyuló polimer: akrilnitrilből, butadiénből és sztirolból. A három monomer eltérő tulajdonságai együttesen hozzák létre a nagy ütésállóságú, robusztus ABS-műanyagot.
Az alábbiakban további információkat talál a monomerekről:
Akrilnitril
Az akrilnitril propilénből és ammóniából készül. Nagy vegyszerállóságot, keménységet és hőstabilitást kölcsönöz a műanyag alkatrésznek.
Butadién
A butadién a gőzkrakkolókban az etilén előállítása során keletkezik. Növeli a polimer ütésállóságát és ellenálló képességét.
Sztirol
A sztirol úgy készül, hogy a benzolt etilénnel alkilezik, így etilbenzol keletkezik, amelyet ezután dehidrogéneznek. Merevséget, további szilárdságot és fényes felületet biztosít, valamint az ABS-polimer feldolgozhatóságáért is felel.
A Moldie-nál fröccsöntési szolgáltatások széles választékát kínáljuk, beleértve az egyedi ABS-fröccsöntést is. Ügyfeleink számára zökkenőmentes gyártási folyamatot garantálunk.
Az ABS-műanyag tulajdonságai
Az alábbiakban az ABS néhány anyagtulajdonságát ismertetjük:
Az ABS kémiai szerkezete: (C₈H₈·C₄H₆·C₃H₃N)ₙ
Ellenállás: Az ABS-műanyag kiváló vegyszer-, alakváltozás-, hő- és ütésállósággal rendelkezik.
Zsugorodási arány: Zsugorodási aránya 0,5–0,7%.
Hőmérséklet: Jellemző feldolgozási hőmérséklete 200–238 °C / 392–460,4 °F.
Olvadási hőmérséklet: A hőre lágyuló műanyag 105 °C / 221 °F-on olvad meg.
Fajsúly: 1,06
Szakítószilárdság: 46 MPa (6600 PSI)
Az ABS-műanyag különösen jól ötvözi a szilárdságot, az ellenálló képességet, az elektromos tulajdonságokat és más jellemzőket. Kiváló tulajdonságainak köszönhetően a polimer számos szerkezeti alkalmazásban és terméktervezésben használható.
Az ABS-fröccsöntés folyamata
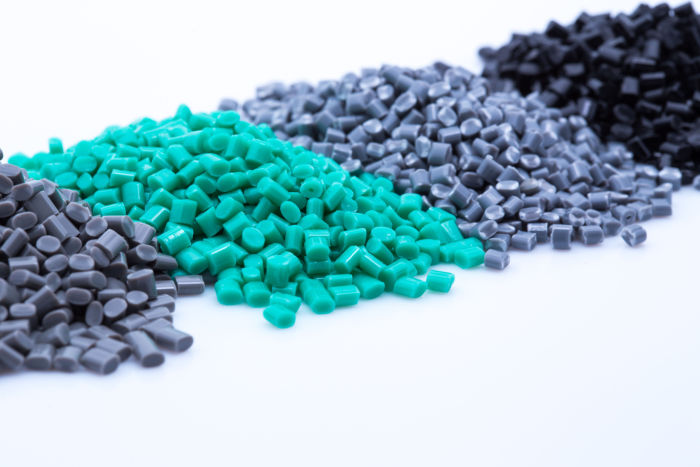
Az ABS-fröccsöntés ciklusa a következő:
Fröccsöntés: A granulátum formájú ABS-műanyagot folyékony állapotúra olvasztják, majd a szerszámba fröccsöntik. A fröccsöntési idő a használt fröccsnyomástól, a lövettérfogattól (a befecskendezett ABS-anyag mennyiségétől) és a fröccsöntési teljesítménytől függ.
Hűtés: Az olvadt műanyag lehűl, és felveszi a szerszám alakját. Hűtés közben azonban zsugorodás léphet fel. Ennek csökkentése érdekében további olvadékot juttatnak a szerszámba, így mérsékelve a látható zsugorodást. A hűtési idő az anyag különböző termodinamikai tulajdonságaitól és a legnagyobb falvastagságtól függ.
Kidobás: Megfelelő lehűlés után az alkatrész a kidobórendszer segítségével eltávolítható a szerszámból.
Az ABS-műanyag a legtöbb szabványos géptípussal feldolgozható. Fúvással vagy fröccsöntéssel is formázható. Alacsony, körülbelül 200 °C-os vagy 392 °F-os olvadáspontja miatt FDM-géppel végzett 3D-nyomtatásra is kiválóan alkalmas.
Elismert fröccsöntő vállalatként a legújabb gyártástechnológiákat alkalmazzuk, hogy kiváló minőségű fröccsöntött alkatrészeket állítsunk elő, és maradéktalanul megfeleljünk ABS-fröccsöntési igényeinek.
ABS-fröccsöntési technikák
Vékony falú alkatrészek: Az ABS nagy viszkozitása miatt a vékony falú alkatrészek fröccsöntéséhez növelni kell a fröccsnyomást.
Vastag falú alkatrészek: A vastag falú alkatrészek hagyományos technikákkal történő gyártása beszívódási nyomokat eredményezhet. Ezért javasolt a kompressziós fröccsöntés, amely meghatározott mennyiségű olvadékot juttat a szerszámba a késztermék kialakításához.
Nagy méretű üreges alkatrészek: Nagy méretű üreges alkatrészek gyártásához elengedhetetlen a gáz- vagy vízrásegítéses fröccsöntés.
Többféle anyag: Több anyagból álló alkatrészek készítéséhez szükség lehet ráfröccsöntésre vagy betétes fröccsöntésre.
Az ABS-fröccsöntés fontos szempontjai
Az ABS-fröccsöntés során az alábbi szempontokat érdemes figyelembe venni:
Egyenletes falvastagság
Az ABS-műanyag falvastagságának egyenletesnek kell lennie, hogy ellenálljon a feszültségnek és az alakváltozásnak. A gyártó további bordák vagy lekerekítések alkalmazásával növelheti a szilárdságot.
Az ABS-gyanta előzetes szárítása
Az ABS-műanyag hajlamos a nedvesség felvételére, ennek mértéke 0,2–0,8% között van. A nedvességfelvétel növelheti a gyártási ciklusok számát, az energiaigényt és a költségeket. A nedvesség hatására a fröccsöntött alkatrészek zavarossá válhatnak. Ezért a gyártónak a gyártás előtt alaposan meg kell szárítania az ABS-gyantát: legalább 2 órán keresztül, 80–90 °C-os hőmérsékleten. Ezzel 0,1% alá csökkenthető a nedvességfelvétel.
Lekerekítési sugár
Minél nagyobb a lekerekítési sugár, annál kisebb feszültség éri a műanyagot. A túl nagy sugár azonban szerszámzsugorodást okozhat. Ezért az ABS lekerekítési sugarának és falvastagságának aránya legalább 0,3 legyen.
Az ABS-fröccsöntési hőmérséklet szabályozása
Az ABS-műanyag szélsőséges hőmérsékletnek való kitettsége hőbomlást okozhat. Ez kémiai kötések felbomlásához és a fröccsöntött alkatrész kémiai, illetve fizikai változásaihoz vezethet. Ezért elengedhetetlen az optimális, 200–238 °C / 392–460,4 °F közötti hőmérséklet fenntartása.
Fröccsöntési sebesség
A nagy fröccsöntési sebesség hőbomlást, a fényesség csökkenését vagy a műanyag elszíneződését okozhatja. Ezzel szemben az alacsony sebesség nem megfelelő szerszámkitöltéshez vezethet. A hatékony feldolgozás és a kiváló minőségű fröccsöntött alkatrészek érdekében ezért a gyártónak meg kell találnia a megfelelő sebességet.
Fröccsnyomás
Az ABS nagy viszkozitása miatt magas fröccsnyomást igényel. A túl nagy nyomás azonban az alkatrészek erős összetapadását okozhatja, ami megnehezíti és költségesebbé teszi a szétválasztásukat. Ezért a gyártónak optimális nyomást kell fenntartania a kiváló minőségű késztermékek előállításához.
Az ABS-műanyag feldolgozási feltételei
Az alábbiakban néhány fontos feldolgozási feltételt ismertetünk:
Fröccsnyomás: A fröccsnyomásnak 50–100 MPa között kell lennie.
Ellennyomás: A nagy ellennyomás egyenletes keverést biztosít, ugyanakkor fokozhatja a kopást. Ezért 5 bar ellennyomás fenntartása javasolt.
Beömlő- és szellőzőnyílás-kialakítás: A beömlő- és szellőzőnyílásokat megfelelően kell kialakítani. A gondosan ellenőrizendő paraméterek közé tartozik a beömlő hossza (kevesebb mint 1 mm), a szellőzőnyílás szélessége (4–6 mm), a vastagsága (0,025–0,05 mm), valamint a csatorna átmérője (3 mm).
Olvadáspont: Az ajánlott olvadáspont 200–280 °C között van.
Az ABS-fröccsöntés előnyei és hátrányai
Az alábbiakban az ABS-műanyag néhány előnyét és hátrányát ismertetjük:
Előnyök
Újrahasznosíthatóság: Az ABS-műanyag fizikai tulajdonságainak elvesztése nélkül többször újrahasznosítható és megolvasztható.
Erős és tartós: Ahogy korábban említettük, az ABS műanyag nem bomlik le. Alacsony hőmérsékleten is megőrzi szilárdságát. Más hőre keményedő műanyagoktól eltérően az ABS műanyag hevítés, hűtés vagy újramelegítés során sem ég el és nem bomlik le. Ezért többször is felhevíthető. Folyékonnyá olvad, így könnyen fröccsönthető.
Energiatakarékos: Az ABS fröccsöntéséhez használt gépek energiatakarékosak. Ez csökkenti az energiafogyasztást és a teljes feldolgozási időt is. Az ABS műanyag fröccsöntése általában hatékonyabbá teszi a hőre lágyuló műanyagok gyártását.
Megismételhetőség: Az ABS fröccsöntési eljárással összetett felhasználási célokra szánt, bonyolult termékek készíthetők. A szabályozott fröccsöntés és más kiegészítő technikák biztosítják az eredmények megismételhetőségét és a kiváló minőségű alkatrészek gyártását. Az ABS emellett szélsőséges hőmérsékleteknek is ellenáll, és megőrzi eredeti fizikai tulajdonságait.
Rugalmasság: Az ABS műanyag rugalmas gyanta, amely kivételesen jól kombinálható más anyagokkal. Sokoldalúsága lehetővé teszi az alkatrészek széles választékának előállítását a különböző iparágak számára.
Nagy méretstabilitás és alacsony zsugorodási arány: Ezért könnyű és merev alkatrészek gyártására is alkalmas.
Nagy termelékenység: Az ABS műanyag fröccsöntése rendkívül hatékony gyártási technológia, amely minimális emberi beavatkozással teszi lehetővé a nagy volumenű termelést.
Hátrányok
UV-érzékeny: Az ultraibolya (UV) fénynek való folyamatos kitettség az anyag lebomlását okozhatja.
Alacsony fáradási ellenállás: Folyamatosan nagy terhelésű alkalmazások esetén az anyag károsodhat.
Az ABS fröccsöntés alkalmazási területei
Az ABS műanyagot akkor érdemes választani, ha a terméknek merevnek, tartósnak és könnyűnek kell lennie. Gyakran használják például hangszerek, háztartási gépek, számítógép-alkatrészek és más elemek gyártásához. Az alábbiakban további, különböző iparágakhoz kapcsolódó alkalmazásokat mutatunk be:
Építőipar: Az építőiparban főként csövek és idomok gyártására használják, mivel nagy ütésállóságú műanyag.
Autóipar: A fémet helyettesíti, különösen olyan alkatrészek esetében, amelyeknek könnyűnek kell lenniük. Ilyenek például a biztonsági öv alkatrészei, a műszerfalak, az oszlopburkolatok, a fogantyúk és a műszerfal elemei.
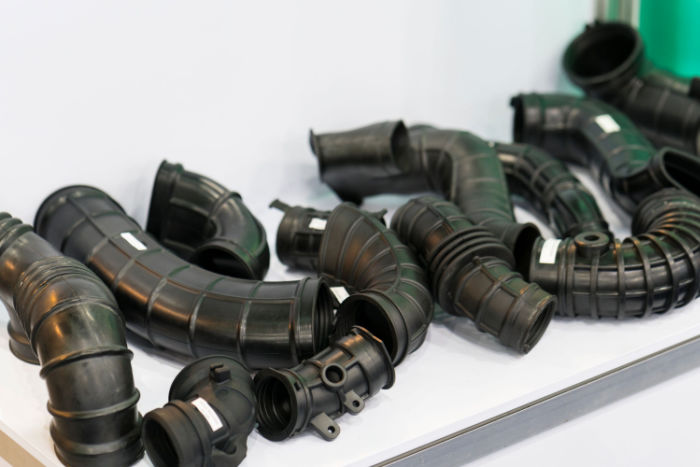
Villamosipar: Az elektromos iparban elektronikai alkatrészek, például számítógép-billentyűzetek és elektromos szerszámok burkolatának gyártására használják.
Kereskedelmi alkalmazások: Az ABS fröccsöntését gyakran használják háztartási alkatrészek előállítására. Ilyenek például a kezelőpanelek, a porszívók, a hűtőszekrények belső burkolatai és az élelmiszer-feldolgozók.
Bár az ABS megfelelő műanyag fröccsöntéshez, az ABS fröccsöntési eljárása során az alábbi gyakori problémák merülhetnek fel:
Beszívódások: Akkor keletkeznek, amikor a hőre lágyuló anyag egyenetlenül zsugorodik a hűtési szakaszban. Túlzott hő vagy elégtelen fröccsnyomás alkalmazásakor is kialakulhatnak. Szerencsére a gyártók ezt nagy kapunyomás alkalmazásával és a külső falak egyenletes kialakításával megelőzhetik.
Vetemedés: Egyenetlen hűtés esetén alakul ki, és deformációt okoz. Vetemedés akkor is előfordulhat, ha az anyagot a kellő lehűlés előtt távolítják el a formából. Megfelelően elosztott hűtőcsatornákkal ez megelőzhető.
Viszkozitás: Az ABS műanyag viszkozitása a hőmérséklet emelkedésével nő. Ezért az olvadék hőmérsékletét az optimális tartományban kell tartani a tökéletesen fröccsöntött ABS-alkatrészek előállításához.
Az ABS műanyag kültéri alkalmazásokhoz sem feltétlenül ideális, mivel nem ellenálló a zord időjárással és a napfénnyel szemben. Töltőanyagokkal és adalékanyagokkal azonban növelhető a szilárdsága és az ultraibolya (UV) sugárzással szembeni ellenállása. Töltőanyagként például rozsdamentes acélszálak, nejlon és akril használható.







