
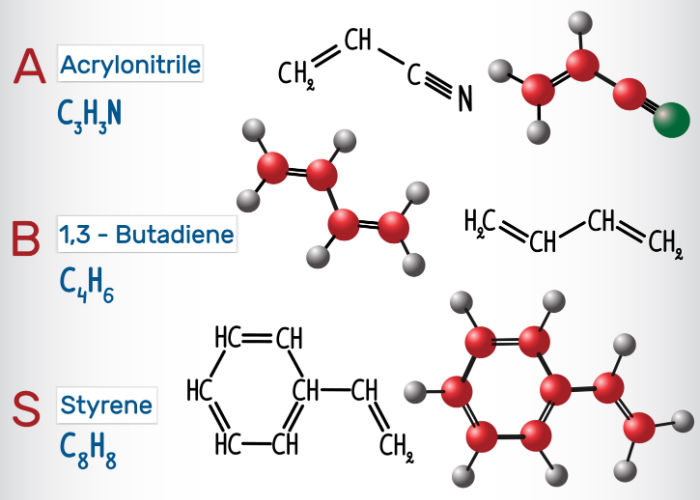
ABS sta per Acrylonitrile Butadiene Stirene. È un tipo di polimero termoplastico con tre ingredienti principali (monomeri): acrilonitrile, butadiene e stirene. I tre monomeri hanno proprietà diverse che si combinano per produrre una robusta plastica ABS resistente agli urti.
Di seguito sono riportate ulteriori informazioni sui monomeri:
Acrylonitrile
L’acrilonitrile è costituito da componenti di propilene e ammoniaca. Fornisce elevata resistenza chimica, durezza e stabilità al calore alla parte in plastica.
Butadiene
Il butadiene viene prodotto durante la formazione di etilene da cracker a vapore. Fornisce resistenza all’impatto e resistenza al polimero.
Stirene
Lo stirene viene prodotto tramite l’alchilazione del benzene con l’etilene per formare etilbenzene deidrogenato allo stirene. Offre rigidità, resistenza aggiuntiva, finitura lucida ed è responsabile della lavorabilità del polimero ABS.
In Moldie, offriamo una vasta gamma di servizi di stampaggio ad iniezione, tra cui lo stampaggio ad iniezione ABS personalizzato. Garantiamo ai nostri clienti un processo di produzione senza interruzioni.
Proprietà di plastica ABS
Di seguito sono riportate alcune delle proprietà del materiale ABS:
Struttura chimica dell’ABS: (C₈H₈·C₄H₆·C₃H₃N)ₙ
Resistenza: La plastica ABS ha un’elevata resistenza chimica, allo sforzo, al calore e agli urti.
Restringi il tasso: Il suo tasso di riduzione è compreso tra 0.5 – 0.7%.
Temperatura: La sua temperatura tipica è di 200-238 °C/392-460.4 °F.
Temperatura di liquefazione: La termoplastica si liquefa quando raggiunge 105°C / 221°F.
Gravità specifica: 1.06
Resistenza alla trazione: 46 MPa (6600 PSI)
In particolare, la plastica ABS offre un grande equilibrio in forza, resistenza, caratteristiche elettriche e altre caratteristiche. Queste eccellenti proprietà hanno permesso al polimero di essere utilizzato per varie applicazioni strutturali e progetti di prodotto.
Processo di stampaggio ad iniezione ABS
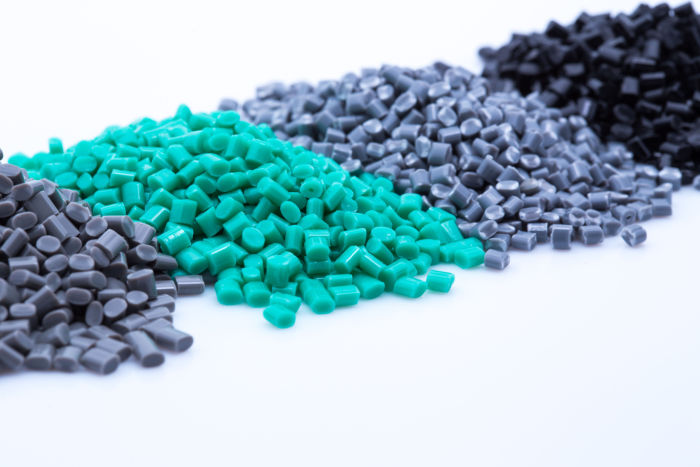
Ecco il ciclo di processo per lo stampaggio ad iniezione ABS:
Iniezione: La plastica ABS, in forma di pellet, viene fusa in una forma liquida e poi iniettata nello stampo. Il tempo di iniezione dipenderà dalla pressione di iniezione applicata, dal volume di iniezione (quantità di materiale ABS iniettato) e dalla potenza di iniezione.
Raffreddamento: La plastica fusa viene raffreddata e solidifica alla forma dello stampo. Tuttavia, si noti che il restringimento può verificarsi durante il processo di raffreddamento. Pertanto, più fusione è permesso di fluire nello stampo per ridurre la quantità di restringimento dello stampo visibile. Il tempo di raffreddamento dipende dalle diverse proprietà termodinamiche della plastica e dallo spessore massimo della parete.
Eiezione: Dopo un raffreddamento sufficiente, la parte raffreddata può essere espulsa dallo stampo attraverso il sistema di espulsione.
La plastica ABS può essere fabbricata utilizzando la maggior parte dei tipi di macchinari standard. Può essere soffiato o stampato a iniezione. Inoltre, poiché ha un basso punto di fusione, circa 200 ° C o 392 ° F, può essere elaborato al meglio attraverso la stampa 3D su una macchina FDM.
Come una società di stampaggio a iniezione rispettabile, utilizziamo le ultime tecnologie di produzione per produrre parti stampate di alta qualità e soddisfare pienamente le vostre esigenze di stampaggio ABS.
Tecniche di stampaggio ad iniezione ABS
Parti a parete sottile: A causa dell’elevata viscosità dell’ABS, la pressione di iniezione deve essere aumentata per le parti a parete sottile.
Parti spesse: La produzione di parti con pareti spesse utilizzando le tecniche standard può causare segni di ritiro. Ecco perché è raccomandato lo stampaggio a iniezione di compressione. Aggiunge una particolare quantità di fusione nello stampo per creare il prodotto finale.
Grandi parti cave: Le tecniche di stampaggio ad iniezione a gas o ad acqua sono vitali per la produzione di grandi parti cave.
Multimateriale: Il sovrastampaggio o lo stampaggio a inserto possono essere necessari se si intende creare parti multi-materiale.
Considerazioni sull’elaborazione dello stampaggio ad iniezione ABS
Ecco alcuni aspetti da considerare durante il processo di stampaggio ad iniezione ABS:
Spessore uniforme della parete
Lo spessore della parete in plastica ABS dovrebbe essere uniforme per resistere a sollecitazioni o sforzi. Il produttore può rafforzare la forza implementando costole extra o raggi.
Resine a secco ABS pre-trattamento
Il materiale plastico ABS tende ad assorbire l’umidità ad una velocità compresa tra lo 0,2% e lo 0,8%. L’assorbimento dell’umidità può aumentare i cicli operativi, la domanda di energia e i costi. Inoltre, la presenza di umidità può causare parti modellate torbide. Pertanto, il produttore deve asciugare accuratamente le resine ABS prima della fase di produzione. Cioè, ad un livello di temperatura compreso tra 80 e 90 ° C per almeno 2 ore. Riduce il tasso di assorbimento a meno dello 0,1%.
Dimensione del raggio
Maggiore è il raggio, minore è lo sforzo sul materiale plastico. Anche così, un raggio troppo grande può causare il restringimento della stampo. Pertanto, il rapporto tra il raggio ABS e lo spessore della parete dovrebbe essere almeno 0,3.
Controllo della temperatura di stampaggio ad iniezione ABS
L’esposizione della plastica ABS a temperature estreme può causare decomposizione termica. Questo punto d’iniezione a cambiamenti chimici e fisici nella parte stampata iniettata mentre rompe i legami chimici. Pertanto, è fondamentale garantire un controllo ottimale della temperatura tra 200 – 238°C / 392°F – 460,4°F.
Velocità di stampaggio ad iniezione
Un’alta velocità di stampaggio a iniezione può anche causare decomposizione termica, ridurre la lucentezza o scolorire il materiale plastico. Al contrario, una bassa velocità di stampaggio a iniezione potrebbe comportare un riempimento insufficiente dello stampo. Per questo motivo, il produttore dovrebbe bilanciare lo slancio per garantire un’elaborazione efficiente e parti stampate di prim’ordine.
Pressione di iniezione
La plastica ABS richiede un’alta pressione di iniezione a causa della sua viscosità. Tuttavia, l’eccessiva pressione di iniezione fa sì che le parti stampate si attacchino fortemente e possano essere più costose da separare. Pertanto, il produttore deve mantenere una pressione ottimale per creare prodotti finali con qualità superiori.
Condizioni di lavorazione della plastica ABS
Di seguito sono riportate alcune condizioni di elaborazione per comprendere:
Pressione di stampaggio ad iniezione: La pressione di stampaggio a iniezione deve essere compresa tra 50 e 100 MPa.
Pressione posteriore: Mentre l’alta pressione posteriore consente una miscelazione uniforme, può anche causare usura. Pertanto, si consiglia di mantenere una pressione posteriore di 5 bar.
Progettazione di punto d’iniezione e sfiato: Il design del punto d’iniezione e dello sfiato deve essere progettato efficacemente. I parametri da esaminare attentamente includono la lunghezza del punto d’iniezione (meno di 1 mm), la larghezza dello sfiato (4-6 mm), lo spessore (0,025-0,05 mm) e il diametro del canale (3 mm).
Punto di fusione: La temperatura raccomandata del punto di fusione varia tra 200 e 280 °C.
Vantaggi e svantaggi dello stampaggio ad iniezione ABS
Ecco alcuni vantaggi e svantaggi della plastica ABS:
Vantaggi
Riciclabilità: La plastica ABS può essere riciclata e fusa più volte senza perdere le sue proprietà fisiche.
Forte e durevole: Come detto in precedenza, la plastica ABS non si degrada. Rimane duro anche a basse temperature. Inoltre, a differenza di altri materiali termoindurenti, la plastica ABS non brucia o si degrada durante il riscaldamento, il raffreddamento o il riscaldamento. Pertanto, possono essere sottoposti a più di un riscaldamento. Si sciolgono in liquido e quindi possono essere facilmente stampati ad iniezione.
Risparmio energetico: I macchinari utilizzati per lo stampaggio ad iniezione ABS sono a risparmio energetico. Questo riduce il consumo di energia e riduce anche i tempi complessivi di lavorazione. In generale, lo stampaggio in plastica ABS migliora l’efficienza nella produzione di termoplastici.
Riproducibilità: Il processo di stampaggio ad iniezione ABS consente la creazione di prodotti complessi per usi complessi. Lo stampaggio a iniezione regolamentato e altre tecniche complementari consentono la riproducibilità dei risultati e la produzione di parti di alta qualità. Inoltre, ABS può resistere a temperature estreme e preservare le sue caratteristiche fisiche originali.
Flessibilità: La plastica ABS è una resina flessibile con incredibili capacità di integrazione. Questa versatilità consente la lavorazione di una vasta gamma di componenti per vari settori.
Alta stabilità dimensionale e basso tasso di restringimento: Pertanto, è adatto per la produzione di componenti leggeri e rigidi.
Alta produttività: Lo stampaggio in plastica ABS è una tecnologia di produzione altamente efficace che consente una produzione ad alto volume con poco intervento umano.
Svantaggi
UV sensibile: L’esposizione continua alla luce ultravioletta (UV) può causare degradazione.
Bassa resistenza alla fatica: Può degradarsi se sottoposto a applicazioni ad alta tensione coerenti.
Applicazioni di stampaggio ad iniezione ABS
Generalmente, dovresti considerare la plastica ABS se il prodotto desiderato richiede rigidità e durata e dovrebbe essere leggero. Ad esempio, è molto popolare per la produzione di strumenti musicali, elettrodomestici, parti di computer e altri componenti. Di seguito sono riportate altre applicazioni rilevanti per diversi settori:
Industria delle costruzioni: Viene utilizzato principalmente nel settore delle costruzioni per la produzione di tubi e raccordi perché è una plastica resistente agli urti.
Settore automobilistico: Utilizzato come alternativa al metallo, soprattutto per parti che dovrebbero essere leggere. Ciò include parti della cintura di sicurezza, pannelli strumenti, montanti, maniglie e componenti del cruscotto.
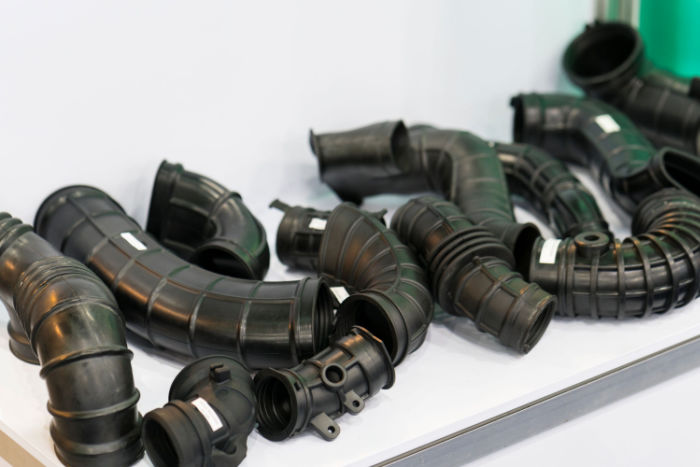
Industria elettrica: Utilizzato nell’industria elettrica per realizzare componenti elettronici come tastiere per computer e alloggiamenti per utensili elettrici.
Applicazioni commerciali: Lo stampaggio ad iniezione ABS è comunemente usato per creare parti utilizzate a casa. Ciò include pannelli di controllo, aspirapolvere, liner per frigoriferi e processori per alimenti.
Inoltre, mentre l’ABS è una plastica adatta per lo stampaggio a iniezione, i seguenti problemi comuni possono presentarsi nel processo di stampaggio a iniezione di plastica ABS:
Segni del lavandino: Si verifica quando il materiale termoplastico si restringe in modo non uniforme nella fase di raffreddamento. Inoltre, possono formarsi quando i produttori applicano calore eccessivo o pressione di iniezione insufficiente. Fortunatamente, i produttori possono prevenirlo utilizzando l’alta pressione del punto di iniezione e garantendo l’uniformità nella progettazione delle pareti esterne.
Avvolgimento: Succede in caso di raffreddamento irregolare, causando distorsione. A parte questo, la deformazione potrebbe verificarsi quando il materiale viene espulso presto prima di un raffreddamento sufficiente. Fortunatamente, questo può essere evitato con l’uso di canali di raffreddamento a spaziatura uniforme.
Viscosità: La viscosità della plastica ABS aumenta con un aumento della temperatura. Pertanto, la temperatura di fusione deve essere mantenuta entro un intervallo ottimale per garantire parti in ABS stampate a iniezione perfetta.
Inoltre, la plastica ABS potrebbe non essere ideale per le applicazioni all’aperto perché non è resistente alle intemperie e alla luce solare. Anche così, con materiali di riempimento e additivi, è possibile aumentare la sua forza e resistenza ai raggi ultravioletti (UV). Esempi di materiali di riempimento sono fibre di acciaio inossidabile, nylon e acrilico.







