
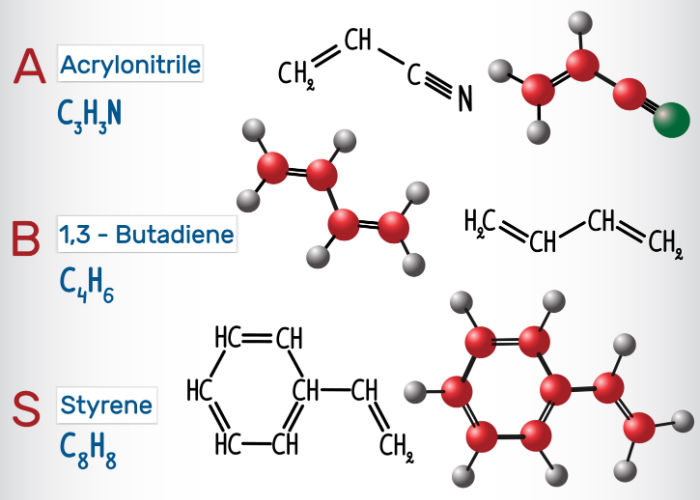
ABS vine de la Acrilonitril Butadiene Stirene. Este un tip de polimer termoplastic cu trei ingrediente majore (monomeri): acrilonitril, butadienă și stiren. Cei trei monomeri au proprietăți diferite care se combină pentru a produce un plastic robust ABS rezistent la impact.
Mai jos sunt mai multe informaţii despre monomeri:
Acrilonitril
Acrilonitrilul este fabricat din propilenă și componente amoniacale. Acesta conferă rezistență chimică ridicată, duritate și stabilitate termică părții din plastic.
Butadienă
Butadiena este produsă în timpul formării de etilenă din biscuiţi cu abur. Acesta oferă rezistenţă la impact şi rezistenţă la polimer.
Stiren
Stirenul este fabricat prin alchilarea benzenului cu etilenă pentru a forma etilbenzen dehidrogenat în stiren. Acesta oferă rigiditate, rezistență suplimentară, finisaj lucios și este responsabil pentru procesabilitatea polimerului ABS.
La Moldie, oferim o gamă largă de servicii de turnare prin injecție, inclusiv injecție ABS personalizată. Vă garantăm clienților noștri un proces de fabricație fără sudură.
Proprietățile ABS din plastic
Mai jos sunt câteva dintre proprietățile materialului ABS:
Structura chimică ABS: (C8H8·C4H6·C3H3N) n
Rezistenta: plasticul ABS are o rezistenta mare la chimicale, tulpina, caldura si impact.
Rata de micşorare: Rata de micşorare este între o.5 – 0.7 %.
Temperatura: Temperatura sa tipica este de 200-238 °C/392-460.4 °F.
Temperatura lichefiantă: Lichefies termoplastice atunci când acesta ajunge la 105°C / 221°F.
Gravitație specifică: 1.06
Rezistența la tracțiune: 46 MPa (6600 PSI)
În special, plasticul ABS oferă un echilibru mare în putere, rezistență, caracteristici electrice, și alte caracteristici. Aceste proprietăți excelente au permis polimerului să fie utilizate pentru diferite aplicații structurale și modele de produse.
Procesul de turnare prin injecție ABS
Aici este ciclul de proces pentru injectarea ABS:
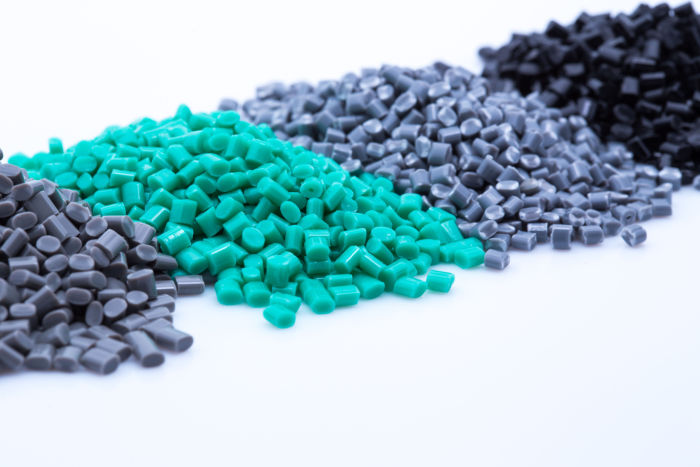
Injecție: plasticul ABS sub formă de granule este topit până devine lichid, apoi este injectat în matriță. Durata injecției depinde de presiunea aplicată, volumul dozei (cantitatea de material ABS injectată) și puterea de injecție.
Răcire: plasticul topit se răcește și se solidifică luând forma matriței. Rețineți însă că în timpul răcirii poate apărea contracția. De aceea, se lasă să curgă mai mult material topit în matriță pentru a reduce contracția vizibilă a piesei. Durata răcirii depinde de diferitele proprietăți termodinamice ale plasticului și de grosimea maximă a peretelui.
Ejectare: după o răcire suficientă, piesa răcită poate fi scoasă din matriță prin sistemul de ejectare.
Plasticul ABS poate fi fabricat folosind cele mai multe tipuri standard de utilaje. Poate fi blow-moldat sau injectat. De asemenea, deoarece are un punct de topire scăzut, aproximativ 200°C sau 392°F, poate fi procesat cel mai bine prin imprimarea 3D pe o mașină FDM.
Ca o companie de turnare de injecție de renume, vom folosi cele mai recente tehnologii de fabricație pentru a produce piese de înaltă calitate modelate și să îndeplinească pe deplin nevoile dumneavoastră de modelare ABS.
Tehnici de turnare prin injecție ABS
Părţi subţiri: Datorită vâscozităţii ridicate a ABS, presiunea de injectare trebuie crescută pentru părţile cu pereţi subţiri.
Piese cu pereți groși: fabricarea pieselor cu pereți groși prin tehnicile standard poate duce la urme de contracție. De aceea, se recomandă turnarea prin injecție prin comprimare. Aceasta adaugă în matriță o cantitate precisă de material topit pentru a forma produsul final.
Piese goale mari: Tehnicile de turnare prin injecție asistată cu gaz sau asistată cu apă sunt vitale pentru producerea unor părți mari goale.
Materiale multiple: dacă intenționați să realizați piese din mai multe materiale, poate fi necesară turnarea peste un substrat sau turnarea cu inserție.
Considerații de prelucrare a formelor de injecție cu ABS
Iată câteva aspecte de luat în considerare în timpul procesului de injecție ABS:
Grosimea uniformă a peretelui
Grosimea peretelui de plastic ABS ar trebui să fie uniformă pentru a rezista la stres sau tulpina. Producătorul poate consolida rezistența prin punerea în aplicare coaste suplimentare sau raze.
Rășini ABS uscate înainte de tratare
Plasticul ABS tinde să absoarbă umiditate în proporție de 0.2% – 0.8%. Absorbția umidității poate prelungi ciclurile de operare și poate crește consumul de energie și costurile. De asemenea, umiditatea poate face ca piesele turnate să devină tulburi. Prin urmare, producătorul trebuie să usuce bine rășinile ABS înainte de fabricație, la o temperatură între 80 și 90°C timp de cel puțin 2 ore. Astfel, rata de absorbție scade sub 0.1%.
Dimensiune Radius
Cu cât raza este mai mare, cu atât solicitarea materialului plastic este mai mică. Totuși, o rază prea mare poate cauza contracția matriței. Prin urmare, raportul dintre raza ABS și grosimea peretelui trebuie să fie de cel puțin 0.3.
Reglarea temperaturii prin injecție ABS
Expunerea de plastic ABS la temperaturi extreme poate provoca descompunere termică. Acest lucru duce la modificări chimice și fizice în partea turnată injectate, deoarece rupe legăturile chimice. Prin urmare, este vital pentru a asigura un control optim al temperaturii între 200 și 238°C / 392°F 460,4°F.
Viteza de turnare a injecției
O viteză mare de turnare prin injecție poate provoca, de asemenea, descompunere termică, poate reduce luciul sau poate decolora materialul plastic. În schimb, o viteză prea mică poate duce la umplerea incompletă a matriței. De aceea, producătorul trebuie să găsească echilibrul potrivit pentru o prelucrare eficientă și piese turnate de calitate superioară.
Presiunea de injectare
Plasticul ABS necesită o presiune mare de injectare din cauza vâscozităţii sale. Cu toate acestea, presiunea excesivă de injectare determină părţile modelate să se unească puternic şi poate fi mai costisitoare pentru a se separa. Prin urmare, producătorul dumneavoastră trebuie să menţină o presiune optimă pentru a crea produse finale cu calităţi superioare.
Condiții de prelucrare a ABS plastic
Mai jos sunt câteva condiții de prelucrare pentru a înțelege:
Presiunea de turnare prin injecție: aceasta trebuie să fie între 50 – 100 MPa.
Presiunea din spate: În timp ce presiunea din spate mare permite amestecare uniformă, poate provoca, de asemenea, uzura. Prin urmare, este recomandat să mențină o presiune din spate de 5 bari.
Designul portii si al ventilatiei: Designul portii si al ventilatiei trebuie sa fie proiectat eficient. Parametrii in care sa te uiti atent includ lungimea portii (mai putin de 1mm), latimea de ventilatie (4-6mm), grosimea (0,025-0,05mm) si diametrul canalului (3mm).
Punct de topire: Temperatura recomandată a punctului de topire variază între 200 și 280°C.
Beneficii și dezavantaje ale modelării injecției ABS
Iată câteva avantaje și dezavantaje ale ABS plastic:
Avantaje
Reciclabilitatea: ABS plastic poate fi reciclat și topit de mai multe ori, fără a pierde proprietățile sale fizice.
Puternic și durabil: După cum s-a afirmat mai devreme, plasticul ABS nu se degradează. Rămâne greu chiar și la temperaturi scăzute. De asemenea, spre deosebire de alte materiale termoset din plastic, plasticul ABS nu arde sau se degradează în timpul încălzirii, răcirii sau reîncălzirii. Prin urmare, acestea pot fi supuse la mai mult de o singură dată de încălzire. Se vor topi în lichid și, prin urmare, pot fi imediat injectate.
Conservarea energiei: Mașinile folosite pentru injecție ABS sunt economisirea energiei. Acest lucru reduce consumul de energie și, de asemenea, reduce timpul global de procesare. În general, modelarea plastic ABS îmbunătățește eficiența în fabricarea termoplasticelor.
Reproductibilitate: Procesul de injecție ABS permite crearea de produse complexe pentru utilizări complexe. Plasarea prin injecție reglementată și alte tehnici complementare permit reproductibilitatea rezultatelor și producția de piese de înaltă calitate. În plus, ABS poate rezista temperaturilor extreme și poate păstra caracteristicile sale fizice originale.
Flexibilitate: plasticul ABS este o rășină flexibilă cu capacități de integrare incredibile. Această versatilitate permite procesarea unei game largi de componente pentru diferite industrii.
Stabilitate dimensională ridicată și rată scăzută de micşorare: Prin urmare, este potrivit pentru fabricarea de componente ușoare și rigide.
Productivitate mare: modelarea plasticului ABS este o tehnologie de fabricatie foarte eficienta care permite productia de volum mare cu interventie umana redusa.
Dezavantaje
Sensibil la UV: Expunerea continuă la lumina ultravioletă (UV) poate provoca degradare.
Rezistenţă scăzută la oboseală: Se poate degrada dacă este supusă unor aplicaţii consistente de înaltă rezistenţă.
Aplicații de turnare injecție ABS
În general, ar trebui să ia în considerare plastic ABS dacă produsul dorit necesită rigiditate și durabilitate și ar trebui să fie ușor. De exemplu, este foarte popular pentru fabricarea de instrumente muzicale, electrocasnice, piese de calculator, și alte componente. Mai jos sunt alte aplicații relevante pentru diferite industrii:
Industria constructiilor: Este folosita in principal in industria constructiilor pentru fabricarea conductelor si accesoriilor pentru ca este un plastic rezistent la impact ridicat.
Industria auto: Utilizat ca alternativă la metal, în special pentru piese care ar trebui să fie ușor. Aceasta include piese pentru centura de siguranță, panouri de instrumente, tapițerie pilon, mânere, și componente de bord.
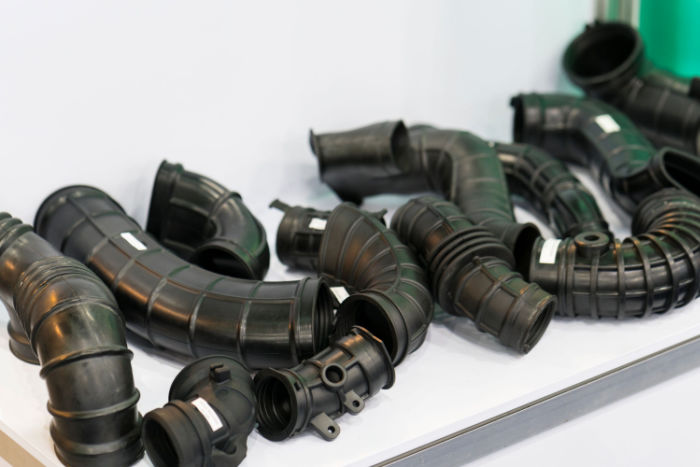
Industria electrică: Utilizat în industria electrică pentru a face componente electronice, cum ar fi tastaturi și locuințe pentru scule electrice.
Aplicații comerciale: ABS injecție mulaj este folosit în mod obișnuit pentru a crea piese utilizate la domiciliu. Aceasta include panouri de control, aspiratoare, garnituri de frigider, și procesoare alimentare.
De asemenea, în timp ce ABS este un plastic adecvat pentru turnarea injecției, următoarele probleme comune se pot prezenta în procesul de injecție plastică ABS:
Urme de chiuveta: Occur cand materialul termoplastic se micsoreaza inegal in faza de racire. De asemenea, ele se pot forma atunci cand producatorii aplica caldura excesiva sau presiunea insuficienta a injectiei. Din fericire, producatorii pot preveni acest lucru prin utilizarea presiunii ridicate a portii si asigurarea uniformitatii la proiectarea peretilor exteriori.
Warping: Se întâmplă în cazul răcirii inegale, cauzând distorsiune. În afară de aceasta, deformarea poate apărea atunci când materialul este ejectat devreme înainte de răcire suficientă. Din fericire, acest lucru poate fi prevenit cu utilizarea de canale de răcire uniform-spațiate.
Vâscozitatea: vâscozitatea plasticului ABS crește cu o creștere a temperaturii. Prin urmare, temperatura de topire trebuie menținută într-un interval optim pentru a asigura injectarea perfectă a pieselor ABS.
În plus, plasticul ABS nu poate fi ideal pentru aplicații în aer liber, deoarece nu este rezistent la vreme dură și lumina soarelui. Chiar și așa, cu materiale de umplere și aditivi, puteți crește rezistența și rezistența la razele Ultraviolet (UV). Exemple de materiale de umplere sunt fibre din oțel inoxidabil, nailon, și acrilice.







