
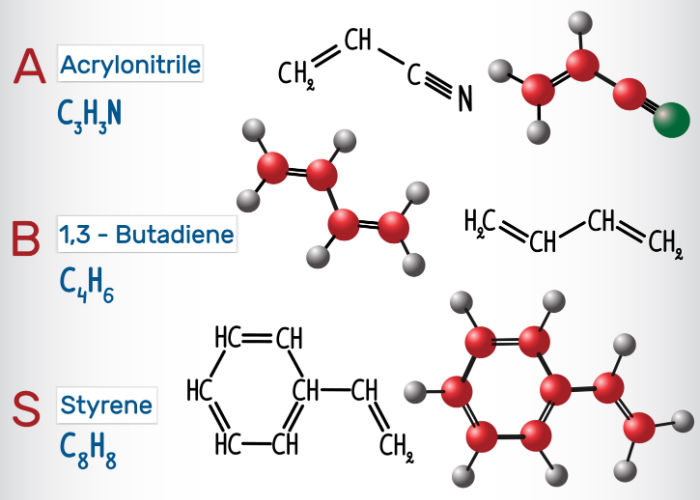
ABS znači Akrilonitrilni butadien Stiren. To je vrsta termoplastičnog polimera s tri glavna sastojka (monomeri): akrilonitril, butadien i stiren. Tri monomera imaju različita svojstva koja se kombiniraju kako bi se proizvela snažna ABS plastika koja je otporna na udar.
Ispod je više informacija o monomerima:
akrilonitril
Akrilonitril je izrađen od propilenskih i amonijačkih komponenti. On daje visoku kemijsku otpornost, tvrdoću i stabilnost topline plastičnom dijelu.
Butadien
Butadien se proizvodi tijekom formiranja etilena od parnih krekera. Omogućuje jačinu udara i otpornost na polimer.
Stiren
Stiren se izrađuje pomoću alkilacije benzena etilenom kako bi se formirao etilbenzen dehidrogeniran do stirena. Nudi krutost, dodatnu snagu, sjajnu završnu i odgovoran je za procesibilnost ABS polimera.
Moldie nudi širok raspon usluga injekcijskog prešanja, uključujući prešanje ABS-a po mjeri. Kupcima jamčimo besprijekoran proizvodni postupak.
Svojstva plastičnog ABS-a
U nastavku su neke od ABS materijalnih svojstava:
ABS kemijska struktura: (C8H8·C4H6·C3H3N)n
Otpor: ABS plastika ima visok kemijski, soj, toplinu, i otpornost udara.
Stopa smanjenja: stopa smanjivanja je između o.5 – 0,7%.
Temperatura: njegova tipična temperatura je 200-238 °C/392-460,4 °F.
Temperatura likvidiranja: termoplastična uteka kada dostigne 105°C / 221°F.
Specifična gravitacija: 1.06
Jačina nateza: 46 MPa (6600 PSI)
Napomenuto, ABS plastika nudi veliku ravnotežu u čvrstoći, otpornosti, električnim značajkama i drugim svojstvima. Te izvrsne osobine omogućile su korištenje polimera za različite konstrukcijske primjene i dizajn proizvoda.
Postupak oblikovanja ABS injekcije
Ovdje je procesni ciklus za absorpcijsko ubrizgavanje:
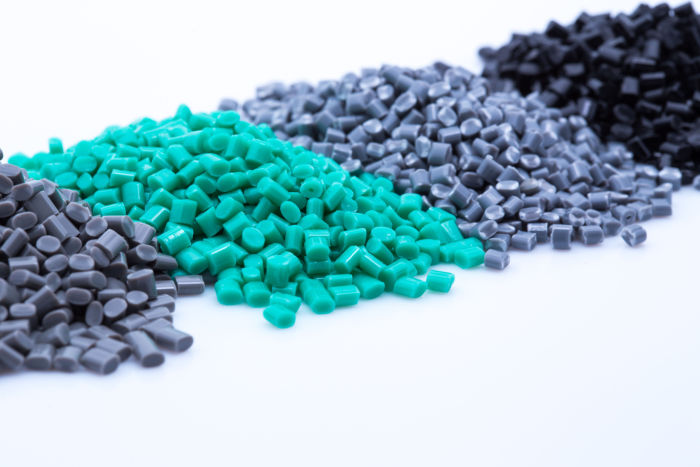
Ubrizgavanje: ABS plastika u obliku granula tali se do tekućeg stanja, a zatim se ubrizgava u kalup. Vrijeme ubrizgavanja ovisi o primijenjenom tlaku, obujmu ubrizgaja (količini ABS materijala) i snazi ubrizgavanja.
Hlađenje: Otopljena plastika se ohladi i učvrsti u obliku kalup. Međutim, imajte na umu da se tijekom procesa hlađenja može pojaviti sniženje. Stoga je dopušteno više otapanja u kalup smanjiti količinu vidljivog sniženja kalup. Vrijeme hlađenja ovisi o različitim termodinamičkim plastičnim svojstvima i maksimalnoj debljini zida.
Izbacivanje: Nakon dovoljnog hlađenja, hladni dio se može izbaciti iz kalup kroz sustav izbacivanja.
ABS plastika može se prerađivati većinom standardnih strojeva. Može se oblikovati puhanjem ili injekcijskim prešanjem. Budući da ima nisko talište od približno 200°C ili 392°F, prikladna je i za 3D ispis na FDM stroju.
Kao renomirana tvrtka za ubrizgavanje, koristimo najnovije proizvodne tehnologije za proizvodnju visokokvalitetnih oblikovanih dijelova i u potpunosti zadovoljavamo vaše potrebe ABS-a.
ABS tehnike oblikovanja kalupa
Dijelovi tankih zidova: Zbog visoke viskoznosti ABS-a, tlak ubrizgavanja mora se povećati za tanko zidane dijelove.
Dijelovi s debelim stijenkama: proizvodnja debelostjenih dijelova standardnim postupcima može uzrokovati tragove ulegnuća. Zato se preporučuje kompresijsko injekcijsko prešanje, pri kojem se u kalup dodaje određena količina taline kako bi se oblikovao konačni proizvod.
Veliki šuplji dijelovi: tehnike ubrizgavanja ili ubrizgavanja s vodom vitalne su za proizvodnju velikih šupljih dijelova.
Višematerijal: Ako namjeravate stvoriti višematerialne dijelove, može biti potrebno preuređenje ili umetanje.
ABS ubrizgavanje procesiranja
Ovdje su neki aspekti koje treba uzeti u obzir tijekom procesa primjene ABS injekcije:
Ujednačena debljina zida
ABS plastična debljina zida treba biti jednaka da izdrži stres ili soj. Proizvođač može ojačati jačinu primjenom dodatnih rebara ili radija.
Suhe ABS smole prije obrade
ABS plastični materijal ima tendenciju da apsorbira vlagu brzinom između 0,2% – 0,8%. Vlaga može povećati radne cikluse, potrebu za energijom i troškove. Također, prisutnost vlage može rezultirati zamućenim oblikovanim dijelovima. Stoga, vaš proizvođač mora temeljito suhi ABS smole prije faze proizvodnje. To jest, na temperaturi između 80 i 90°C tijekom najmanje 2 sata. Smanjuje brzinu apsorpcije na manje od 0,1%.
Veličina radikala
Što je radijus veći, to je manji soj na plastičnom materijalu. Čak i tako, preveliki radijus može uzrokovati smanjivanje kalup. Stoga, omjer ABS radijusa i debljine zida treba biti najmanje 0,3.
Kontrola temperature oblikovanja ABS injekcije
Izloženost ABS plastici ekstremnim temperaturama može uzrokovati termalno raspadanje. To dovodi do kemijskih i fizičkih promjena u ubrizganom oblikovanom dijelu dok razbija kemijske veze. Stoga je od vitalne važnosti da se osigura optimalna kontrola temperature između 200 – 238°C / 392°F – 460,4°F.
Brzina oblikovanja injekcije
Visoka brzina ubrizgavanja može uzrokovati i termalno raspadanje, smanjenje sjaja ili obojenost plastičnog materijala. Za razliku od toga, niska brzina oblikovanja buđanja može rezultirati nedovoljnim punjenjem. Iz tog razloga, vaš proizvođač bi trebao uravnotežiti zamah kako bi osigurao učinkovitu obradu i vrhunske oblikovane dijelove.
Pritisak injekcije
ABS plastika zahtijeva visok tlak ubrizgavanja zbog svoje viskoznosti. Međutim, prekomjerni tlak injekcije uzrokuje da se oblikovani dijelovi čvrsto drže zajedno i može biti skuplji za odvojenost. Stoga, vaš proizvođač mora zadržati optimalan pritisak za stvaranje krajnjih proizvoda s superiornijim kvalitetama.
Uvjeti obrade ABS plastike
U nastavku su neki uvjeti obrade koje treba shvatiti:
Pritisak oblikovanja injekcije: Tlak ubrizgavanja mora biti između 50 i 100 MPa.
Pritisak leđa: Dok visoki tlak leđa omogućuje ujednačeno miješanje, to također može uzrokovati nošenje i suza. Stoga se preporučuje održavati pritisak leđa od 5 bara.
Konstrukcija uljevnog otvora i odzračivanja: uljevni otvor i odzračivanje treba pravilno projektirati. Važni su duljina uljevnog otvora (manja od 1 mm), širina odzračnog kanala (4–6 mm), debljina (0,025–0,05 mm) i promjer kanala (3 mm).
Točka topljenja: Preporučena temperatura topljenja raspona je između 200 i 280°C.
Prednosti i nedostataki absorpcijskog oblikovanja injekcije
Evo nekih prednosti i nedostataka ABS plastike:
Prednosti
Reciklabilnost: ABS plastika se može reciklirati i otopiti nekoliko puta bez gubitka svojih fizičkih svojstava.
Snažan i izdržljiv: Kao što je navedeno ranije, ABS plastika se ne degradira. Ostaje tvrda čak i na razinama niske temperature. Također, za razliku od ostalih termostatnih plastičnih materijala, ABS plastika ne gori ili degradira tijekom grijanja, hlađenja ili ponovnog zagrijavanja. Stoga, oni se mogu podvrgnuti više od jednokratnog grijanja. Oni će se otopiti u tekućinu i stoga se mogu lako ubrizgati.
Očuvanje energije: Strojevi koji se koriste za abs injekcija ABS-a štede energiju. To smanjuje potrošnju energije i smanjuje sveukupno vrijeme obrade. Općenito, ABS plastično kalupiranje poboljšava učinkovitost u proizvodnji termoplastike.
Reproduktivnost: proces ubrizgavanja ABS-a omogućuje stvaranje kompleksnih proizvoda za složenu uporabu. Regulatirana injekcija oblikovanje i druge komplementarne tehnike omogućuju ponovljivost rezultata i proizvodnju visokokvalitetnih dijelova. Osim toga, ABS može izdržati ekstremne temperature i sačuvati svoje originalne fizičke značajke.
Fleksibilnost: ABS plastika je fleksibilna smola s nevjerojatnim integracijskim mogućnostima. Ova svestranost omogućuje obradu širokog raspona komponenti za različite industrije.
Visoka dimenzijska stabilnost i niska stopa smanjivanja: Stoga je pogodna za proizvodnju laganih i krutih komponenti.
Visoka produktivnost: ABS plastični kalpiranje je vrlo učinkovita proizvodna tehnologija koja omogućuje proizvodnju visokih količina s malo ljudske intervencije.
Nezadovoljstva
UV osjetljivo: neprekidna izloženost ultraljubičastom (UV) svjetlu može uzrokovati degradaciju.
Niska otpornost na umor: može se smanjiti ako se podvrgne dosljednim primjenama visokog vlaka.
Primjena ABS-a za ubrizgavanje
Općenito, treba uzeti u obzir ABS plastiku ako vaš željeni proizvod zahtijeva krutost i izdržljivost i treba biti lagana. Na primjer, to je vrlo popularan za proizvodnju glazbenih instrumenata, kućnih uređaja, računalnih dijelova i drugih komponenti. Ispod su druge relevantne aplikacije za različite industrije:
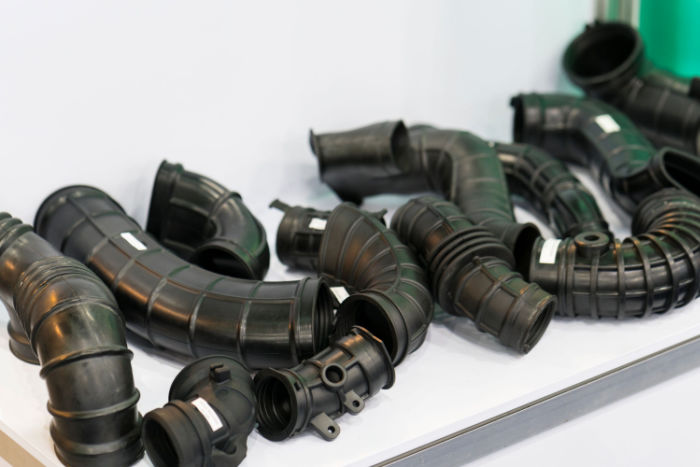
Građevinska industrija: To se uglavnom koristi u građevinskoj industriji za proizvodnju cijevi i pribora jer je visoko otporna na udarce plastika.
Automotivna industrija: Koristi se kao alternativa metalu, posebice za dijelove koji bi trebali biti lagani. To uključuje dijelove pojasa, instrumentalne ploče, stubove, ručke i komponente pločice.
Električna industrija: Koristi se u elektroindustriji za izradu elektroničkih komponenti kao što su računalne tipkovnice i stanovišta za električne alate.
Komercijalne aplikacije: Absorptno ubrizgavanje obično se koristi za stvaranje dijelova koji se koriste kod kuće. To uključuje kontrolne ploče, usisavači, hladnjak linija, i prerađivači hrane.
Također, dok je ABS prikladna plastika za oblikovanje injekcije, sljedeći zajednički problemi mogu se predstaviti u procesu ABS plastičnog ubrizgavanja:
Oznake sinhronizacije: Occur kada termoplastični materijal nejednako smanji u fazi hlađenja. Također, oni mogu formirati kada proizvođači primjenjuju prekomjernu toplinu ili nedovoljan tlak injekcije. Srećom, proizvođači mogu spriječiti to korištenjem visokog tlaka kapije i osiguranjem ujednačenosti pri projektiranju vanjskih zidova.
Zagrevanje: To se događa u slučaju nejednakog hlađenja, uzrokuje izobličenje. Osim toga, može doći do izobličenja kada se materijal izbacuje rano prije dovoljnog hlađenja. Srećom, to se može spriječiti korištenjem ravnomjerno raspoređenih kanala hlađenja.
Viskoznost: Viskoznost ABS plastike povećava se povećanjem temperature. Stoga se temperatura otapanja treba držati u optimalnom rasponu kako bi se osigurali savršeni ubrizgani ABS dijelovi.
Osim toga, ABS plastika ne može biti idealna za vanjske primjene jer nije otporna na oštro vrijeme i sunčevu svjetlost. Čak i tako, s punjačem materijala i aditiva, možete povećati svoju jačinu i otpornost na ultraljubičaste (UV) zrake. Primjeri materijala za popunjavanje su vlakna nehrđajućeg čelika, najlona i akrila.







