
Injekcijsko prešanje, koje se naziva i plastično injekcijsko prešanje, namijenjeno je proizvodnji velikih količina plastičnih dijelova. Obično se upotrebljava za masovnu proizvodnju jednakih proizvoda. Postupak oblikovanja odvija se ubrizgavanjem rastaljenog materijala u kalup.
Prilagodba molda, koja daje dijelovima različite oblike, javlja se tijekom tooling. Prilagođavanje omogućuje vam da kreirate što više dijelova kao što želite u jednakim dimenzijama i oblicima. To uključuje složene plijesni i dizajne koji omogućuju samo niske dimenzijske tolerancije.
Ako želite početi plastični kalup, morate naučiti cijenu injekcije kalup i kako ga smanjiti prije nego što započnete proces kalupiranja. Srećom, ovaj članak vas pokriva. Ona raspravlja o plastičnim troškovima injekcija modeliranja i raznim čimbenicima koji ih utječu, pomažući vam procijeniti prosječne troškove proizvodnje.
Kako djeluje oblikovanje injekcije?
Postupak oblikovanja prilično je jednostavan. Najprije se izrađuje alat za kalup, obično od metala poput čelika ili aluminija. Aluminijski kalup treba upotrebljavati samo za proizvodnju plastike uz uske tolerancije.
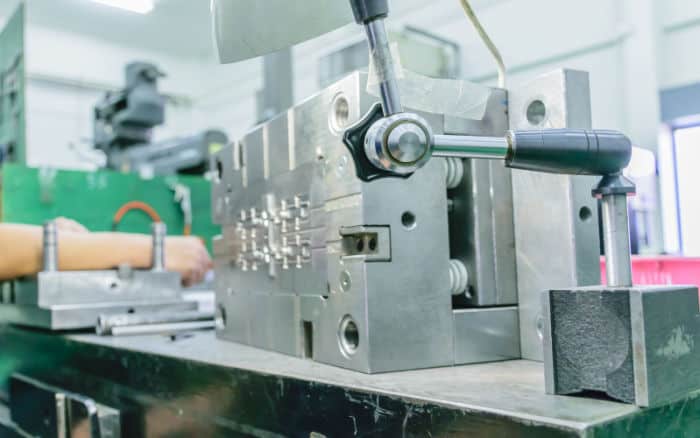
Osim toga, aluminijski kalupi nisu najbolji izbor za velikoserijsku proizvodnju jer se brzo troše i imaju slabija mehanička svojstva. Čelični kalupi bolji su za velike serije zbog trajnosti i boljih mehaničkih svojstava.
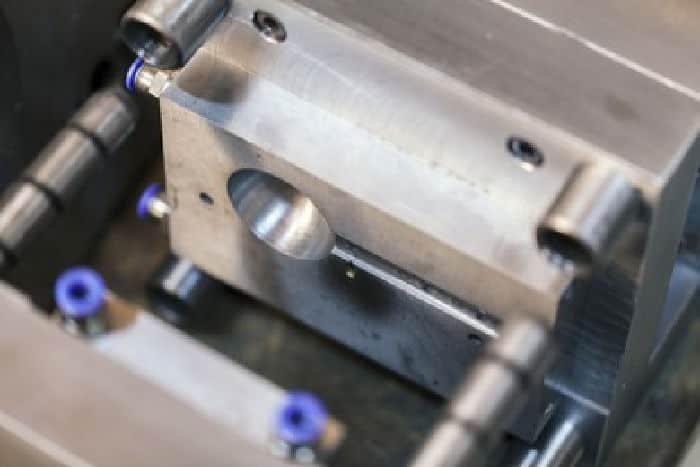
Zatim sirovine koje namjeravate upotrijebiti treba ubaciti u zagrijani cilindar i izmiješati. Nakon taljenja ubrizgavaju se u zatvoreni metalni kalup. Kada se rastaljena plastika ohladi, poprima oblik kalupa. Vanjski regulator temperature koji cirkulira ulje ili vodu može skratiti vrijeme hlađenja oblikovanih dijelova.
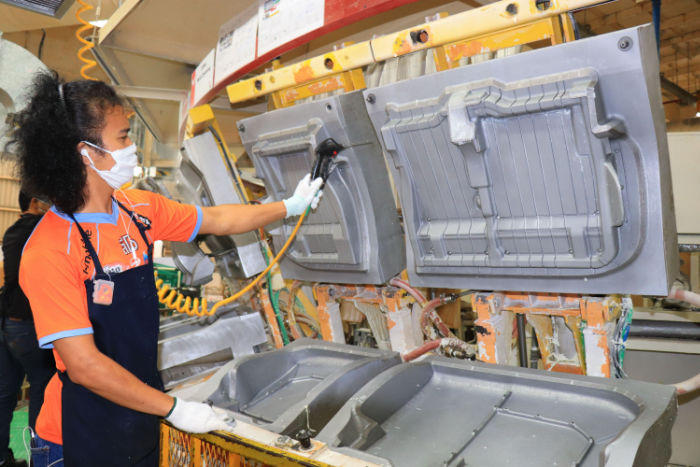
Nakon što se plastika skrutne, kalupi se pričvršćuju na stezne ploče stroja, a izbacivački klinovi izbacuju plastične dijelove. Zatim se materijali razdvajaju i kombiniraju u dvokomponentnom kalupu za injekcijsko prešanje plastike. Tako se može promijeniti osjećaj površine, postići različita svojstva i dodati boja.
Možete ili napraviti kalup za jednu kalupu ili višestruke šupljine. Pri korištenju višekalupskih kalupa, možete odabrati da stvorite identične ili jedinstvene dijelove u svim šupljinama. Međutim, jednostruki i višekalupci zahtijevaju pažljiv dizajn i kvalitetu materijala.
To je rekao, ovdje je nekoliko razmatranja za vaš projekt injekcija oblikovanje:
- Financije: ako planirate pokrenuti proizvodnju injekcijskim prešanjem, morate se dobro financijski pripremiti. Početna ulaganja mogu biti vrlo visoka jer je potrebno kupiti kalupe i strojeve.
- Obujam proizvodnje: prije početka proizvodnje kalupa razmotrite koliko dijelova želite izraditi. To će vam pomoći utvrditi hoće li injekcijsko prešanje biti isplativo.
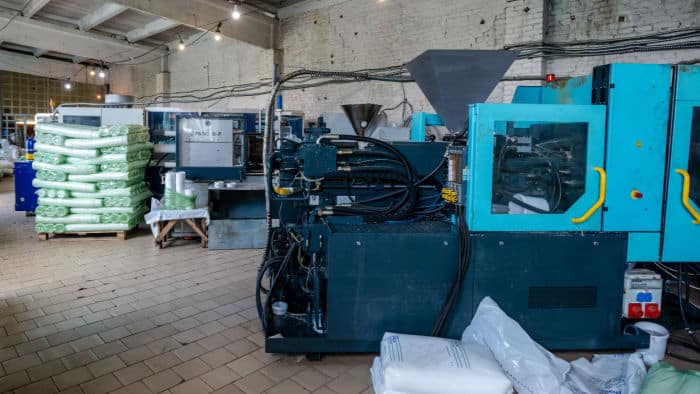
- Dizajnirni faktori: Dizajniranje dijelova koje namjeravate proizvesti olakšat će proces ubrizgavanja ili više izazova. Jednostavna geometrija pojednostavljuje proces ubrizgavanja. Dobar dizajn će minimizirati štetu i defekte tijekom proizvodnje.
- Čimbenici proizvodnje: uzmite u obzir i ukupno vrijeme potrebno za izradu dijelova. Kraći ciklusi povećavaju produktivnost. Razmotrite kvalitetno projektirane alate i strojeve s toplim razvodnim kanalima kako biste skratili ciklus stroja.
Faktori koji utječu na troškove oblikovanja injekcije
Trošak injekcijskog prešanja razlikuje se među projektima, ovisno o vrsti plastike, obliku i veličini kalupa. Na trošak prešanja utječe nekoliko čimbenika, među kojima su:
Troškovi opreme
Oprema koja vam je potrebna za vaš projekt uvelike će utjecati na troškove oblikovanja injekcije. Postoje mali injekcijski strojevi koje možete kupiti za vaš start-up. Oni su manje skuplji i uklopit će se u vaše troškove postavljanje.
Veća oprema je bolja za obimnu proizvodnju injekcija. Ako isporučujete opremu iz inozemstva, troškovi ubrizgavanja kalupa povećat će se zbog naknade za isporuku.
Ako niste u poziciji da podnesete troškove ubrizgavanja kalupa, možete ga odnijeti stručnjacima treće strane s visokom injekcijom.
Troškovi alatiranja
Troškovi alata također znatno utječu na cijenu. Za razliku od opreme, izrada kalupa nije jednokratno ulaganje. Povremeno je potrebno izraditi novu bazu kalupa, što povećava trošak alata i kalupa.
Troškovi tutnjanja variraju od procesa do procesa. Primjeri tih procesa uključuju:
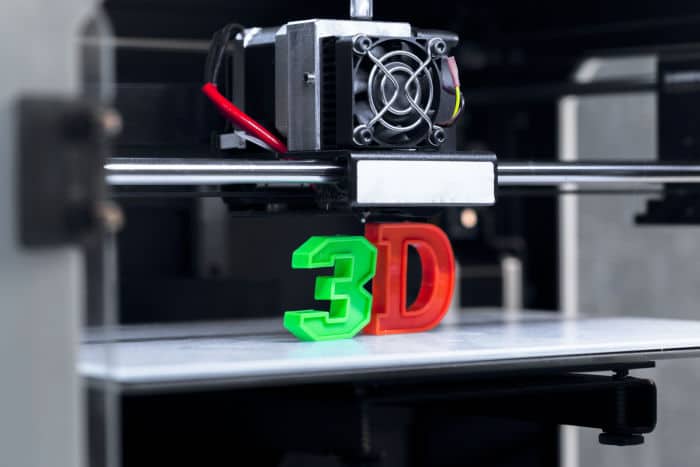
3D ispis: To je među najbržim i troškovno učinkovitim metodama koje biste mogli koristiti za stvaranje injekcija oblikovanih dijelova za ubrizgavanje.
Ovo se smatra jeftinijom metodom izrade kalupa jer je za izradu potreban samo 3D pisač. Nije potrebno angažirati posebno specijalizirano osoblje, čime se smanjuje ukupan trošak injekcijskog prešanja.
CNC obrada: CNC obrada upotrebljava se za izradu metalnih kalupa. Učinkovita je i omogućuje kvalitetne kalupe. Međutim, CNC strojevi imaju kraći vijek trajanja pa ih je potrebno povremeno zamijeniti, čime se povećava trošak kalupa za injekcijsko prešanje.
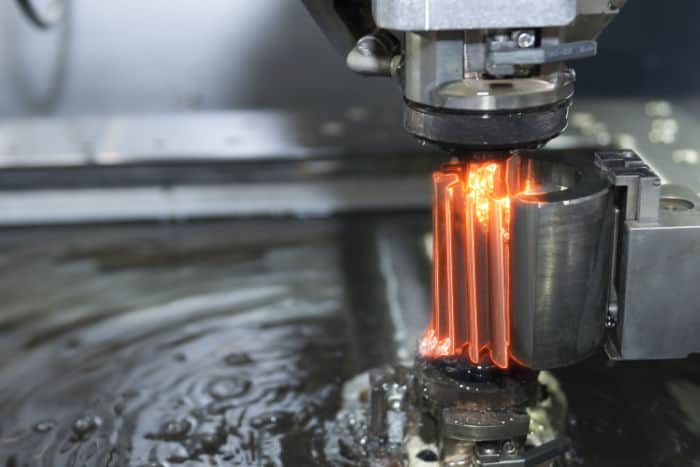
Električni ispušni stroj: Možete koristiti EDM za stvaranje složenih kalupova. Savija metal traženom obliku kroz grijanje. EDM je vrlo točan, ali se može koristiti samo na metalima.
Složenost
Drugi faktor koji određuje troškove ubrizgavanja je dizajn estetika i složenost. Dizajn koji su složeniji će rezultirati većim troškovima plastičnih injekcija.
Plastična smola
Plastična smola koju koristite za ubrizgavanje također će odrediti da li ćete imati niskocenovnu injekcijsku formulu. Što više trebate, to je ukupni trošak procesa ubrizgavanja. Manje smole snižavaju troškove plijeska.
Troškovi rada
Iako je većina procesa automatizirana, i dalje ćete ulagati troškove, operacije i popravke koji povećavaju ukupnu cijenu injekcija kalup.
Troškovi ubrizganog materijala
Ostali čimbenici
Ostali čimbenici koji će utjecati na ukupni trošak ciklusa primjene injekcije uključuju sljedeće:
- Sekundarne usluge
- Osobine proizvoda
- Obujam proizvodnje
Kako smanjiti troškove oblikovanja injekcije
Ubrizgavanje modeliranje može biti vrlo skupo. Da bi upravljali troškovima, morate razumjeti kako možete smanjiti troškove modeliranja. Neki od načina za smanjenje tih troškova uključuju sljedeće:
- Ponovna upotreba kalupa
- Korištenje tehnologije oblikovanja umetaka
- Izbjegavanje nepotrebnih osobina
- Pojednostavljenje dizajna dijelova
- Korištenje multi-kavnih i obiteljskih plijesni
Klasifikacija plastičnih kalupa za injekciju
Odabir odgovarajućeg plastičnog kalupa za injekcijsko prešanje ključan je jer utječe na ukupne troškove proizvodnje, brzinu i kvalitetu rezultata. Kalupi se razvrstavaju prema različitim značajkama, uključujući:
Na temelju kalup ploče
Ploče se upotrebljavaju u šupljinama kalupa kako bi se osigurali zadovoljavajući rezultati. Kalupi se mogu razvrstati prema broju ploča. Među njima su:
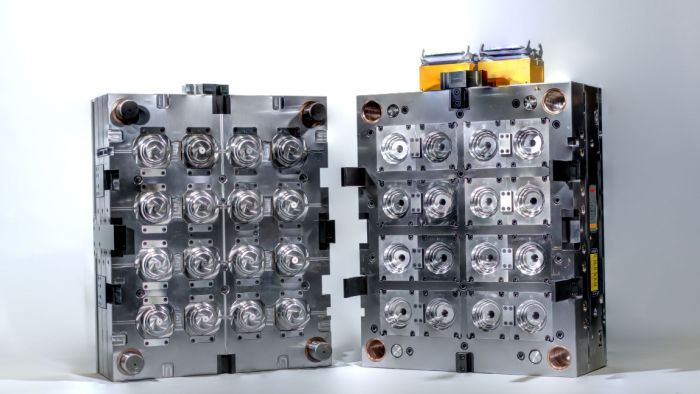
Složeni kalup za injekcijsko prešanje
Troškovi ubrizgavanja steka su veći od dvoslojnih i troslojnih kalupa. Međutim, ukupni operativni trošak je manji jer ima nekoliko paralelnih ploča kako bi proces bio učinkovitiji s manjim defektima. Najbolji dio o tome je da je potrebno samo nekoliko tonaža stezaljke po ciklusu.
Kalup za injekcijsko prešanje s tri ploče
Ima treću ploču koja se zove strip ploča. Za razliku od dvije ploče, ima dvije linije za razdvajanje između jezgre i šupljine ploče. Razdvojene linije odvajaju oblikovani dio i sustav rada. To nije uobičajeno kao dvoslojni injekcija kalup, ali je brži i učinkovitiji jer trkački sustav ne zahtijeva recikliranje ili ručno razdvajanje.
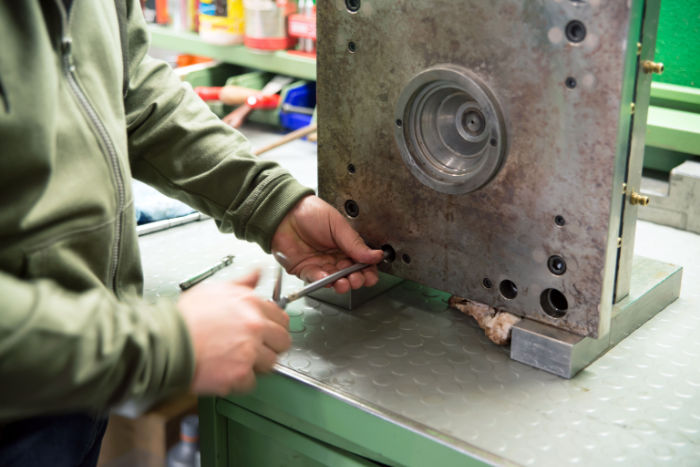
Dvopločasti kalup za injekcijsko prešanje
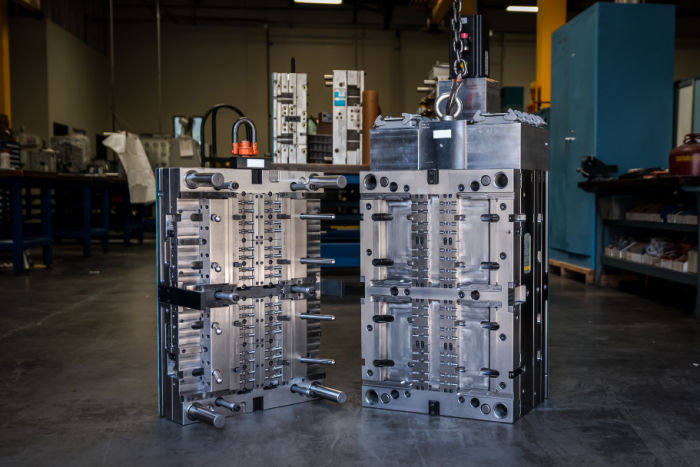
To je najčešća vrsta u ovoj kategoriji zbog pristupačnog troška alata. Ima jednu razdjelnu liniju između ploče šupljine i ploče jezgre. Može se upotrebljavati sa svim sustavima razvodnih kanala, ali je kompatibilniji s kalupima s jednom šupljinom.
Na temelju broja šupljina kalupa
Drugi faktor koji određuje različite vrste plastičnih injekcija je broj dijelova koje proizvode po ciklusu. Oni uključuju sljedeće:
Jednošupljinski kalup
Ovaj kalup ima jednu šupljinu i proizvodi jedan dio po ciklusu. Jeftiniji je od višeslojnih i obiteljskih kalupa, ali ima manju proizvodnu učinkovitost, što povećava trošak injekcijskog prešanja plastike.
Višekalupni kalup
Ona ima više šupljina, što im omogućuje da proizvode nekoliko dijelova istovremeno. Stopa proizvodnje tih kalupa je veća od jednokrevetnog kalupa čineći ga troškovno učinkovitijim. Ako proizvodite veće plastične komponente, trebate uzeti u obzir kupnju kalupa za injekciju s više šupljina.
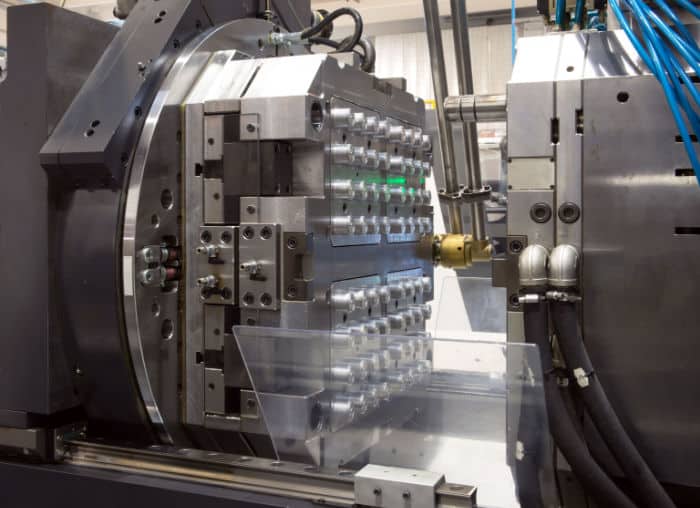
Porodični plijesni
Poput višeslojnih kalupa, obiteljski kalupi imaju nekoliko šupljina. Međutim, one nisu jednake, pa se takvim kalupom mogu izrađivati dijelovi različitih oblika i veličina.
Primjerice, u jednom ciklusu možete izraditi plastične spremnike i njihove poklopce. Takav je kalup skuplji zbog troška izrade, ali povećava količinu proizvodnje i smanjuje ukupne troškove rada.
Na temelju sustava hranjenja
U ovoj kategoriji postoje tri vrste kalupa za injekcijsko prešanje. Razlikuju se prema sustavu dovoda i razvodnim kanalima. Sustav dovoda sastoji se od niza kanala, kao što su uljevne čahure, uljevni otvori i razvodni kanali, koji usmjeravaju rastaljenu plastiku u šupljine. Vrste kalupa uključuju:
Kalupi za injekcijsko prešanje s toplim razvodnim kanalima
To su kalupovi koji se grijaju šipkama ili zavojnicama unutarnje ili vanjsko. Kalupi su trajno obloženi u stacionarnom manifestnom tanjuru, što ih sprječava da izbace s plastičnim komponentama.
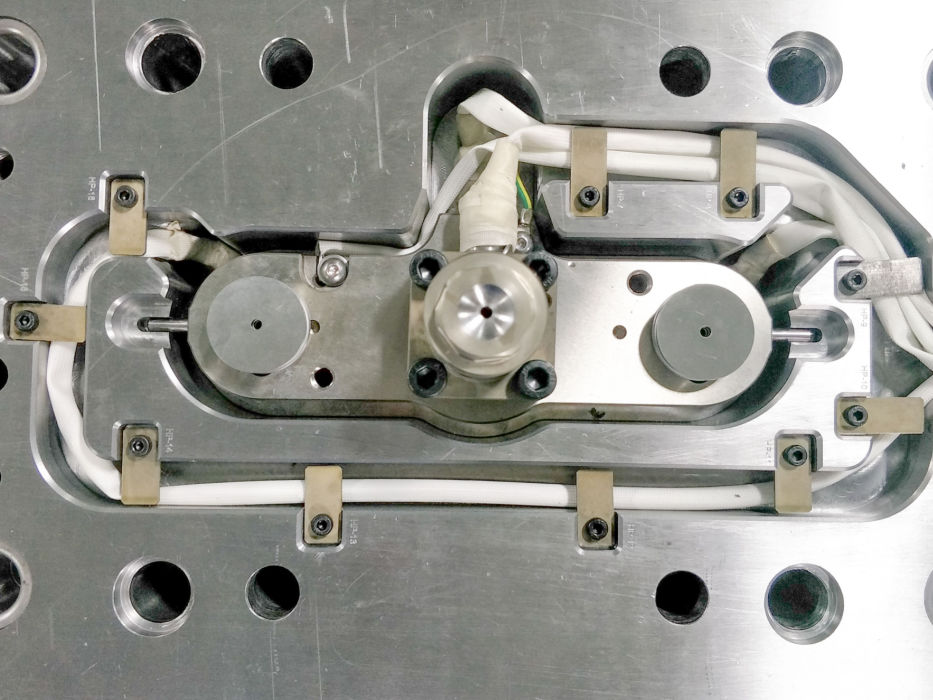
Injekcijsko prešanje sa sustavom toplih razvodnih kanala povećava učinkovitost i smanjuje otpad. Nije potrebno ponovno mljeti materijal ni dodatno obrađivati dijelove radi uklanjanja razvodnih kanala. Za brzu velikoserijsku proizvodnju najbolji su alati s toplim razvodnim kanalima i višestrukim šupljinama.
Međutim, kalupi s toplim razvodnim kanalima imaju i nedostatke. Prije svega, njihova je cijena razmjerno visoka. Zahtijevaju opsežno održavanje i njegu te osposobljenog stručnjaka koji će nadzirati injekcijsko prešanje plastike.
Kao što je navedeno, razvodni kanali skriveni su u razdjelnoj ploči, što otežava čišćenje i uklanjanje ostataka plastike iz prethodnih ciklusa. Ako želite proizvoditi spremnike u različitim bojama, razmotrite drugi sustav dovoda.
Još jedan nedostatak upotrebe vrućeg sustava trkača je što se kontejneri mogu držati šupljina. Stoga, možda želite razmisliti o korištenju ovog sustava kada se bave materijalima koji nisu osjetljivi na toplinu.
Hladni spremnici za ubrizgavanje
Ovaj sustav koristi negrijane trkače za usmjeravanje otopljenih dijelova u šupljinu. To znači da ih možete koristiti čak i kad radite s materijalima osjetljivim na toplinu. Ubrizgavanje u sustav je golo, što znači da znate kad god je potrebno čišćenje.
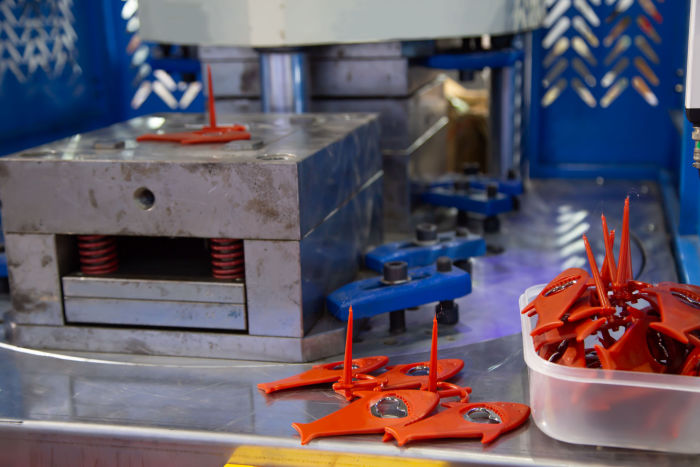
Sustavi s hladnim razvodnim kanalima jednostavniji su za održavanje i jeftiniji. Prednost je i to što se tijekom proizvodnje lako mogu mijenjati boje i materijali. Izmjene dizajna također su jednostavne zbog položaja razvodnih kanala i mogućnosti brze zamjene uljevnih otvora.
Nedostatak sustava s hladnim razvodnim kanalima jest to što je na početku svakog novog ciklusa potrebno pripremiti novi sustav. Pri izbacivanju dijelova razvodni se kanali odvajaju od kalupa. Možda ćete morati odvojiti i razvodni sustav od oblikovanog dijela.
Još jedna mana je u tome što proizvode otpad u velikim količinama, što znači da će vam trebati dodatni; procesi za registraciju i uklanjanje trkača, koji mogu utjecati na konačni ishod.
Izolirani spremnici za ubrizgavanje
Izolirano ubrizgavanje trkača koristi iste ideje kao i hladan trkač ubrizgavanje. Međutim, konačni učinci su slični vruće trkač injekcija modeliranje. Ovi injekcija kalupovi koriste istu ideju kao hladan trkač kalup, ali koriste uložak bojlera za stvaranje slojeva. Slojevi formira okružuje rastopljenu plastiku, formirajući izolirane kulls.
To su najbolje alternative za vruće trkače jer su manje skupe, i ne morate pratiti njihove temperature. To također omogućuje brze materijalne promjene i boje. Međutim, možete ga koristiti samo za inženjering-razred plastike.
Zaključak
Proces ubrizgavanja je među najkorišćenijim procesima u proizvodnoj industriji. Troškovito je pri izradi visokih količina dijelova i trebali bi ga razmotriti ako planirate osnovati plastičnu proizvodnu tvrtku.







