
Литье под давлением, также называемое литьем пластмасс под давлением, предназначено для крупносерийного производства пластиковых деталей. Обычно этот метод применяют для массового производства одинаковых изделий. Процесс формования происходит путем впрыска расплавленных материалов в пресс-форму.
Стильная индивидуализация, которая дает различные формы частей, происходит во время использования инструментов. Скорректировка позволяет создавать столько частей, сколько вы хотите, в равных размерах и формах. Это включает сложные формы и дизайны, которые допускают только низкомерную допустимость.
Перед тем как начать формование пластика, необходимо узнать стоимость пресс-формы и способы ее снижения. В этой статье рассматриваются расходы на литье пластмасс под давлением и различные факторы, которые на них влияют. Это поможет оценить среднюю стоимость производства методом литья.
Как работает литьё под давлением?
Процесс формования довольно прост. Сначала изготавливают оснастку — пресс-форму. Ее можно сделать из таких металлов, как сталь и алюминий. Однако алюминиевую пресс-форму следует использовать только для производства пластиковых изделий с узкими допусками.
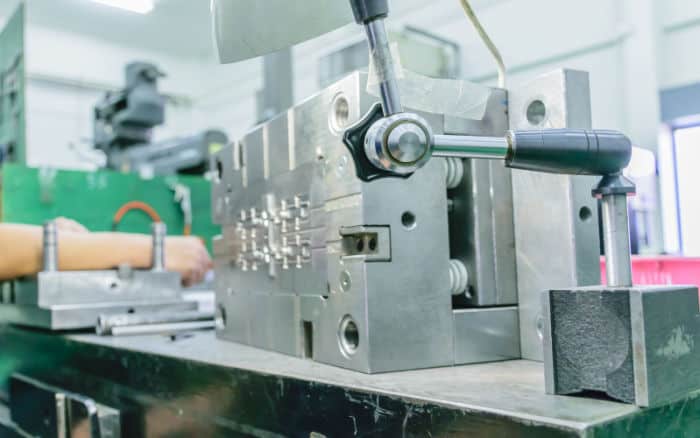
Кроме того, это не лучший вариант для изготовления деталей крупными сериями: такие формы быстро изнашиваются и обладают недостаточными механическими свойствами. Для крупносерийного производства лучше подходят стальные формы, поскольку они долговечнее и имеют более высокие механические свойства.
Затем загрузите используемые материалы в нагретый цилиндр и смешайте их. После плавления впрысните материал в закрытую металлическую пресс-форму. Остывая, расплавленный пластик принимает форму оснастки. Чтобы сократить время охлаждения расплава, можно использовать внешний терморегулятор с циркуляцией масла или воды.
После затвердевания пластика закрепите пресс-формы на плитах машины, чтобы выталкивающие штифты могли извлечь пластиковые детали. Далее материалы разделяют и объединяют в двухкомпонентной пресс-форме (разновидности литья пластмасс под давлением), чтобы пластик был приятнее на ощупь, изделия обладали разными эксплуатационными характеристиками и даже можно было добавлять цвета.
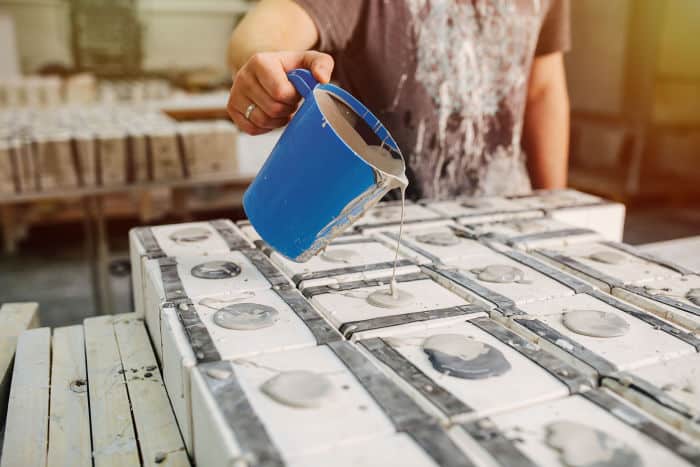
Можно изготовить пресс-форму с одной или несколькими полостями. В многогнездной пресс-форме можно выпускать одинаковые или разные детали в каждой полости. Однако и одногнездные, и многогнездные пресс-формы требуют тщательного проектирования и качественных материалов.
При этом для вашего проекта по литью под давлением следует учесть несколько факторов:
- Финансы: если вы планируете начать производство методом литья под давлением, необходимо заранее подготовиться финансово. Начальные затраты могут быть чрезвычайно высокими, поскольку придется приобрести пресс-формы и оборудование.
- Объем производства: еще один важный фактор, который следует учитывать до начала изготовления пресс-формы, — количество деталей, которое вы хотите произвести. Это поможет определить, будет ли литье под давлением экономически выгодным.
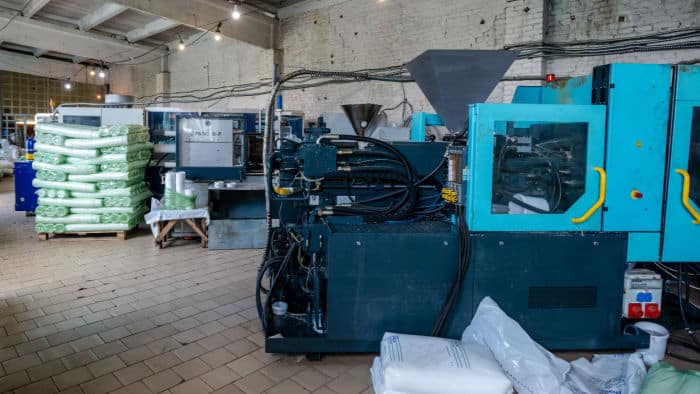
- Конструктивные факторы: конструкция деталей, которые вы планируете изготовить, может как упростить, так и усложнить процесс литья под давлением. Простая геометрия облегчает формование. Грамотная конструкция помогает уменьшить повреждения и дефекты в ходе производства.
- Производственные соображения: Вы также должны учитывать общее время, которое потребуется для производства деталей. Минимизация производства вспомогательных средств. Поэтому вам следует рассмотреть возможность использования хорошо продуманных инструментов и горячих форм машин для сокращения цикла машин.
Факторы, влияющие на стоимость впрыскивания
Стоимость литья под давлением различается в зависимости от вида, формы и размера пресс-формы. На нее влияют следующие факторы:
Расходы на оборудование
Необходимое для проекта оборудование существенно влияет на стоимость литья под давлением. Для стартапа можно приобрести небольшие литьевые машины. Они дешевле и легко вписываются в первоначальные расходы на организацию производства.
Для крупносерийного производства лучше подходит более мощное оборудование для литья под давлением. Если вы заказываете его из-за границы, стоимость пресс-формы возрастёт из-за расходов на доставку.
Если вы не можете покрыть расходы на пресс-форму, можно передать её изготовление сторонним специалистам с современным оборудованием для литья под давлением.
Расходы на подготовку документации
Еще один фактор, существенно влияющий на стоимость, — расходы на оснастку. В отличие от оборудования, изготовление пресс-формы не является разовым вложением. Время от времени необходимо создавать новое основание пресс-формы, что увеличивает стоимость оснастки и пресс-форм.
В качестве примеров этих процессов можно привести следующие:
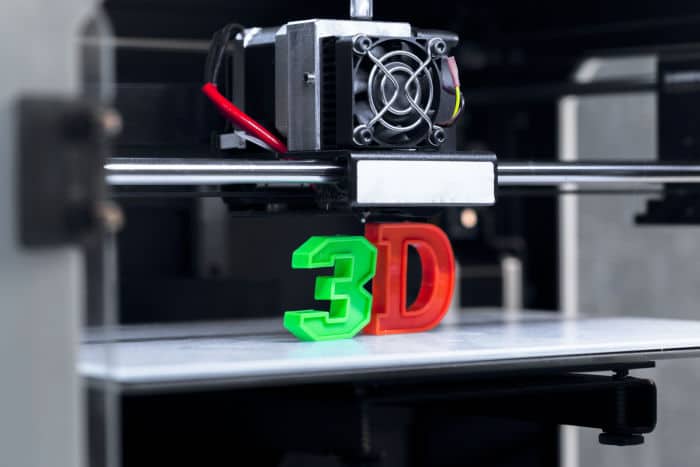
3D-печать: это один из самых быстрых и экономичных способов изготовления деталей для литья под давлением.
Этот способ считают более дешевым изготовлением пресс-форм, поскольку для этого требуется только 3D-принтер. Кроме того, не нужно нанимать узких специалистов, что снижает общую стоимость литья под давлением.
Обработка на станках с ЧПУ: ее используют при изготовлении металлических пресс-форм. Это эффективный метод, позволяющий получать качественные пресс-формы. Однако срок службы станков с ЧПУ ограничен, поэтому их придется время от времени заменять, увеличивая стоимость пресс-формы для литья под давлением.
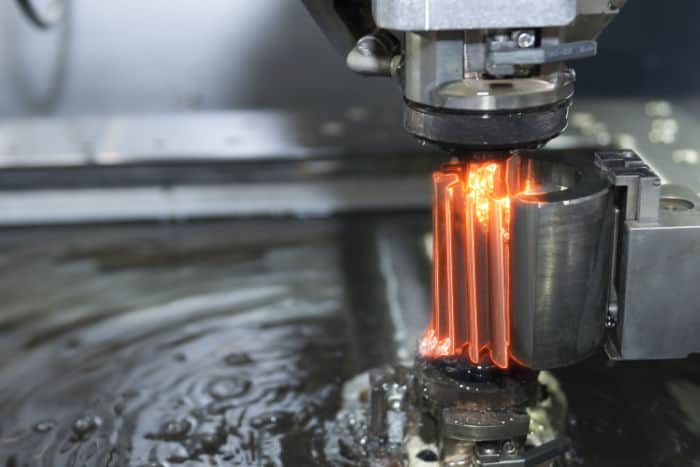
Машина электрического разряда: Вы можете использовать РУ для создания сложных форм. Она изгибает металл в желаемую форму посредством нагрева. РУ очень точено, но может использоваться только на металлах.
Сложность
На стоимость литья под давлением также влияют эстетика и сложность конструкции. Чем сложнее конструкция, тем выше стоимость пластиковых пресс-форм для литья под давлением.
Пластиковая смола
Стоимость литья под давлением зависит и от пластиковой смолы, которую вы используете. Чем больше материала требуется, тем выше общая стоимость процесса. Меньший расход смолы снижает стоимость пресс-формы.
Стоимость труда
Хотя большинство процессов автоматизировано, вам всё равно придётся нести расходы на подготовку, эксплуатацию и ремонт, что увеличивает общую стоимость пресс-формы для литья под давлением.
Стоимость материала для впрыска
Другие факторы
К числу других факторов, влияющих на общую стоимость цикла впрыскивания, относятся следующие:
- Вторичные услуги
- Характеристики продукта
- Объем производства
Как снизить затраты на литьё под давлением
Литье под давлением может быть очень дорогим. Чтобы контролировать расходы, нужно понимать, как их сократить. Вот несколько способов:
- Повторное использование пресс-форм
- Вставить технологию формирования
- Избежание ненужных особенностей
- Упрощение конструкций частей
- Использование многокачественных и семейных форм
Классификация пресс-форм для литья пластмасс под давлением
Выбор лучшей пластиковой формы для впрыска имеет решающее значение, поскольку это повлияет на общие производственные издержки формации, скорости и качества результатов впрыска. Формы для впрыска классифицируются по различным характеристикам. Они включают следующее:
По типу плит пресс-формы
Для получения качественных изделий в полостях пресс-формы используются плиты. Типы пресс-форм можно различать по количеству плит. Ниже перечислены пресс-формы для литья под давлением, классифицируемые по этому признаку:
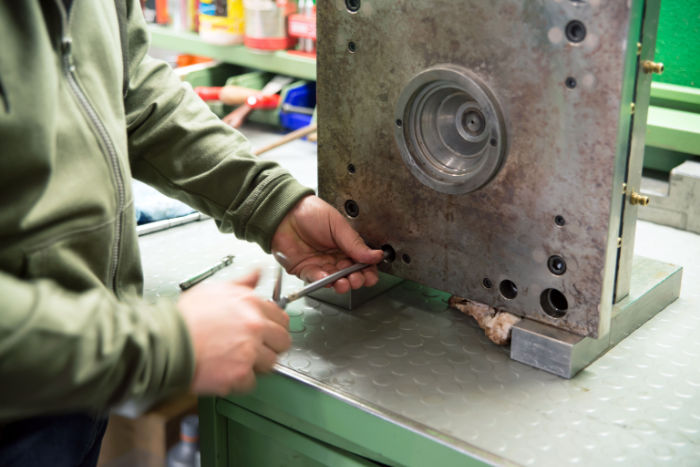
Линия для инжекции стэка
Многоярусная пресс-форма для литья под давлением стоит дороже двухплитной и трехплитной. Однако общие эксплуатационные расходы ниже, поскольку несколько параллельных плит повышают эффективность процесса и сокращают количество дефектов. Кроме того, за цикл требуется лишь небольшое усилие зажимного узла.
Трехплитная пресс-форма для литья под давлением
У такой пресс-формы есть третья плита, называемая съёмной плитой. В отличие от двухплитной конструкции, здесь между плитами сердечника и полости проходят две линии разъёма. Они отделяют формуемую деталь от литниковой системы. Трёхплитные пресс-формы для литья под давлением встречаются реже двухплитных, но работают быстрее и эффективнее, поскольку литниковую систему не нужно перерабатывать или отделять вручную.
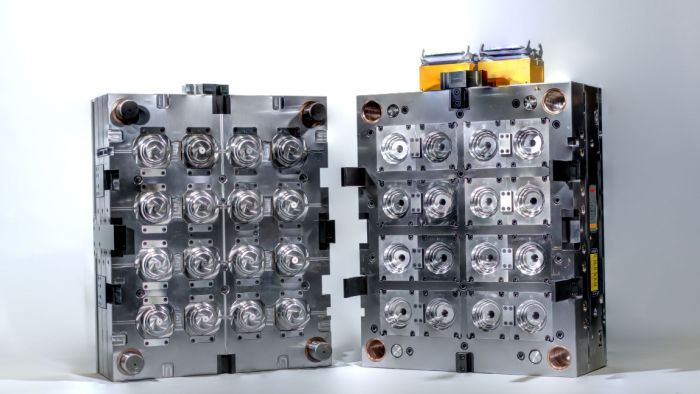
Двухплитная пресс-форма для литья под давлением
Это самый распространенный тип пресс-форм в данной классификации благодаря доступной стоимости оснастки. Такая пресс-форма имеет одну линию разъема между плитой полости и плитой сердечника. Ее можно использовать со всеми литниковыми системами, однако она лучше всего подходит для одногнездных пресс-форм.
По количеству полостей пресс-формы
Еще один критерий классификации пластиковых пресс-форм — количество деталей, производимых за цикл. К ним относятся следующие типы:
Одногнездная пресс-форма
Такая пресс-форма имеет только одну полость и производит одну деталь за цикл. Она дешевле многогнездных и семейных пресс-форм, но производительность ниже, что увеличивает стоимость литья пластмасс под давлением.
Многогнёздные пресс-формы
В этой пресс-форме несколько полостей, поэтому за один цикл можно изготовить сразу несколько деталей. Производительность выше, чем у одногнездной пресс-формы, поэтому она экономичнее. Если вы производите крупные пластиковые детали, стоит рассмотреть многогнездную пресс-форму для литья под давлением.
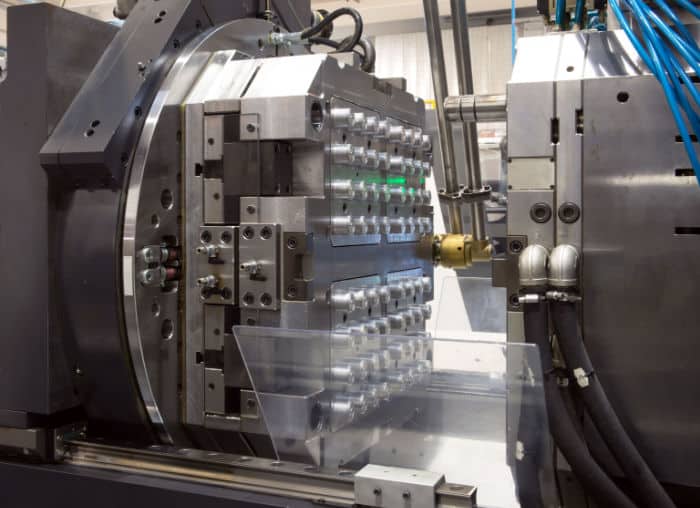
Семейные формы
Как и многогнёздные пресс-формы, семейные пресс-формы имеют несколько полостей. Однако эти полости не одинаковы, поэтому такая форма позволяет изготавливать только детали разной формы и размера.
Например, с ее помощью за один цикл формования можно изготовить пластиковые контейнеры и крышки к ним. Такая конструкция пресс-формы стоит дороже из-за цены оснастки, но повышает объем производства и снижает общие эксплуатационные расходы.
На основе системы откорма
В этой категории есть три типа пресс-форм. Они различаются системами подачи материала и литниковыми системами. Система подачи включает каналы, например впускные литники и литниковые каналы, направляющие расплавленный пластик в полости. К этой категории относятся следующие пресс-формы:
Пресс-формы с горячеканальной системой
Эти пресс-формы нагреваются внутренними или внешними стержнями либо спиралями. Они постоянно размещены в неподвижной плите коллектора, которая не позволяет им выталкиваться вместе с пластиковыми деталями.
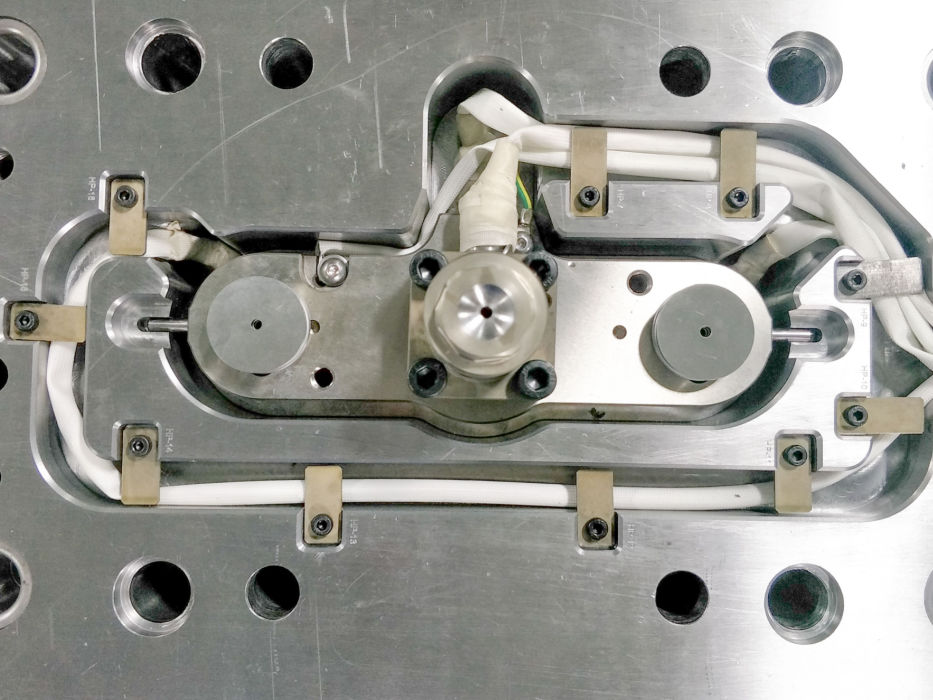
Процесс литья под давлением с горячеканальной системой повышает эффективность и сокращает отходы. Кроме того, не требуется повторно измельчать материал или выполнять дополнительные операции для удаления литников. Если вы планируете быстро производить большие объемы продукции, оптимальным вариантом оснастки будет горячеканальная многогнездная пресс-форма.
Однако у пресс-форм с горячеканальной системой есть и недостатки. Прежде всего, такая оснастка стоит относительно дорого. Она также требует регулярного обслуживания, а для контроля процесса литья пластмасс под давлением придется нанять квалифицированного специалиста.
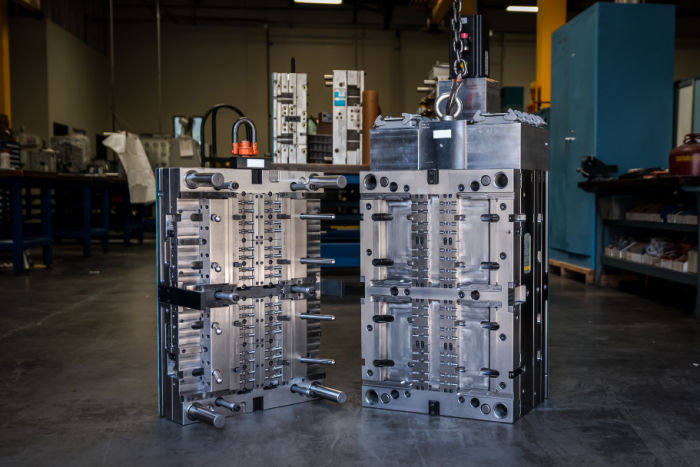
Как уже отмечалось, коллекторы скрыты внутри плит. Поэтому их сложно очищать и удалять остатки пластика, оставшиеся после предыдущих процессов. Если вы планируете выпускать цветные контейнеры, стоит рассмотреть другую систему подачи.
Еще одним недостатком использования системы прогона является то, что контейнеры могут прилипнуть к канатам, поэтому вы, возможно, захотите рассмотреть возможность использования этой системы при обращении с материалами, не чувствительными к воздействию тепла.
Пресс-формы с холодноканальной системой
В этой системе не нагреваемые разводящие каналы направляют расплавленный материал в полость формы. Поэтому её можно использовать и с термочувствительными материалами. Литниковая система здесь открытая, поэтому видно, когда ей требуется очистка.
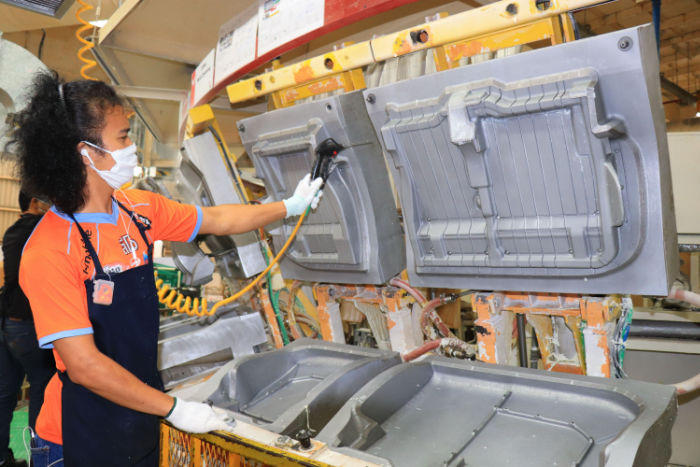
Кроме того, за ними легко ухаживать, и они обходятся дешевле. Их важное преимущество — возможность без труда менять цвета и материалы, используемые в производстве. Благодаря расположению разводящих каналов и быстросменным впускам конструкцию также довольно просто изменять.
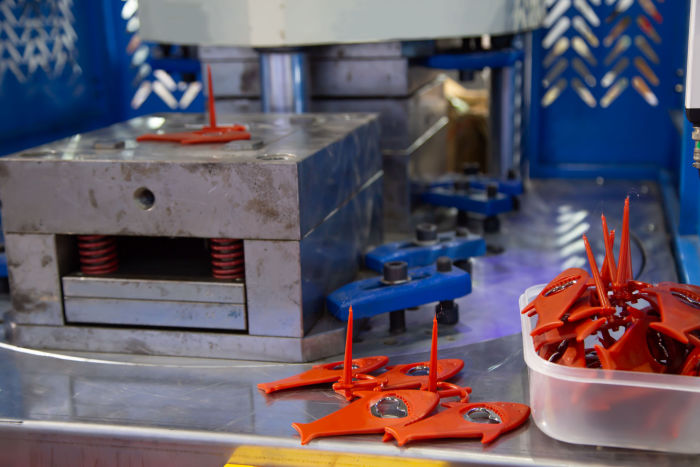
Недостаток холодноканальной системы литья под давлением заключается в том, что при каждом новом цикле нужно подготавливать новую литниковую систему: при извлечении деталей литники срезаются. Кроме того, литниковую систему может потребоваться отделить от сформованной детали.
Ещё один недостаток — образование большого количества отходов. Для их повторного измельчения и удаления разводящих каналов потребуются дополнительные процессы, что может повлиять на качество готового изделия.
Изотермические инжекторные формы
Литьё под давлением с теплоизолированными каналами использует тот же принцип, что и системы с холодными каналами, но по конечному результату напоминает литьё с горячеканальной системой. В таких пресс-формах применяют ту же идею, что и в холодноканальных, однако картриджные нагреватели формируют слои вокруг расплавленного пластика, создавая теплоизолированные литниковые остатки.
Это отличная альтернатива горячеканальным системам: она дешевле, и контролировать температуру не требуется. Кроме того, материал и цвет можно менять быстро. Однако такую систему можно использовать только с инженерными пластиками.
Заключение
Литьё под давлением — один из наиболее распространённых процессов в производственной отрасли. При выпуске больших партий деталей оно экономически выгодно, поэтому его стоит рассмотреть, если вы планируете создать предприятие по производству пластмасс.







