
A fröccsöntés, más néven műanyag fröccsöntés, nagy mennyiségű műanyag alkatrész gyártását jelenti. Jellemzően azonos termékek tömeggyártására használják. A fröccsöntés során az olvadt anyagot egy szerszámba fecskendezik.
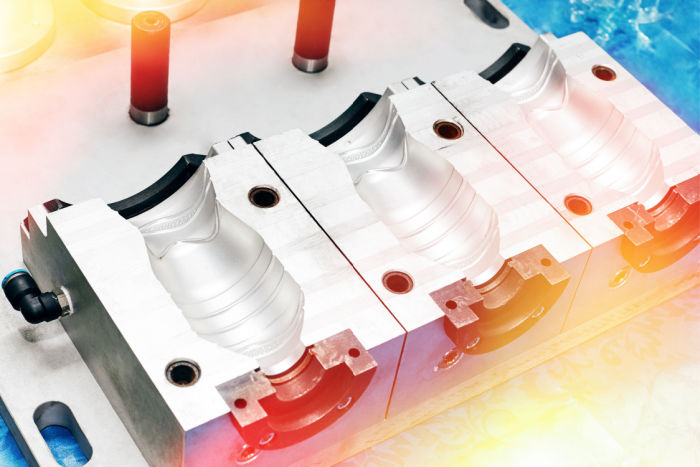
Az alkatrészek különböző formájának kialakítása a szerszámgyártás során történik. Az egyedi kialakítás lehetővé teszi, hogy tetszőleges számú, azonos méretű és alakú alkatrészt készítsen. Ez összetett szerszámokat és olyan terveket is magában foglal, amelyek szűk mérettűrést tesznek lehetővé.
Ha műanyag-fröccsöntésbe szeretne kezdeni, a gyártás megkezdése előtt érdemes megismernie a fröccsöntő szerszámok költségét és annak csökkentési lehetőségeit. Szerencsére ez a cikk segítséget nyújt. Bemutatja a műanyag fröccsöntés költségeit és az azokat befolyásoló tényezőket, így felmérheti az átlagos gyártási költségeket.
Hogyan működik a fröccsöntés?
A fröccsöntési folyamat meglehetősen egyszerű. Először elkészítik a szerszámot. Ez olyan fémekből készülhet, mint az acél és az alumínium. Alumíniumszerszámot azonban csak szűk tűrésű műanyag alkatrészek gyártásához érdemes használni.
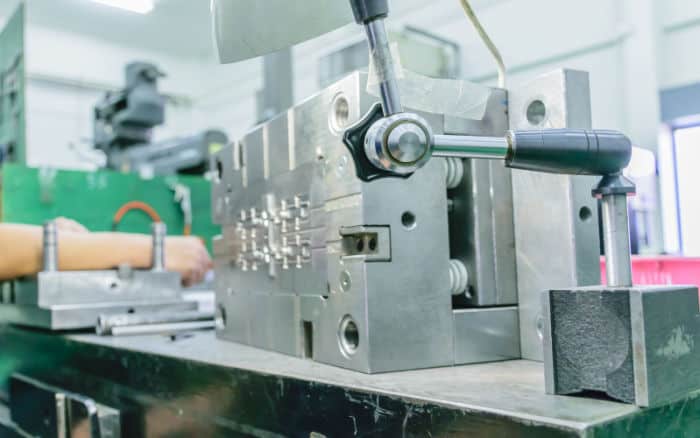
Nagy volumenű gyártáshoz sem a legjobb választás, mivel gyorsan elhasználódik, és mechanikai tulajdonságai sem megfelelőek. Nagy sorozatú gyártáshoz az acélszerszámok a legalkalmasabbak, mert tartósabbak, és jobb mechanikai tulajdonságokkal rendelkeznek.
Ezután az alapanyagokat egy fűtött hengerbe adagolják, és összekeverik. Miután megolvadtak, egy zárt fémszerszámba fecskendezik őket. A megolvasztott műanyag lehűlés után felveszi a szerszám alakját. A hűtési idő csökkentésére külső hőmérséklet-szabályozó is használható, amely olajat vagy vizet keringet a megformázott alkatrészek körül.
Miután a műanyag megszilárdult, a szerszámot a gép szerszámlapjaira rögzítik, majd a kilökőcsapok eltávolítják a műanyag alkatrészeket. A következő lépésben az anyagokat szétválasztják, majd egy kétkomponensű szerszámban egyesítik. Ez a műanyag fröccsöntés egyik típusa; segítségével lágyabb tapintású alkatrészek, eltérő teljesítményjellemzők és akár többszínű termékek is készíthetők.
Készíthet egyfészkes vagy többfészkes szerszámot. Többfészkes szerszám esetén az összes fészekben azonos vagy különböző alkatrészek is gyárthatók. Az egy- és többfészkes szerszámok kialakítása egyaránt gondos tervezést és minőségi alapanyagokat igényel.
A fröccsöntési projekt megtervezésekor érdemes figyelembe venni a következőket:
- Pénzügyi háttér: Ha fröccsöntéses gyártást szeretne indítani, megfelelő pénzügyi háttérrel kell rendelkeznie. A fröccsöntés induló költsége rendkívül magas lehet, mivel szerszámokat és gépeket kell vásárolnia.
- Gyártási mennyiség: A szerszámgyártás megkezdése előtt egy másik fontos szempont, hogy hány alkatrészt szeretne előállítani. Ez segít eldönteni, hogy költséghatékony megoldás-e a fröccsöntés.
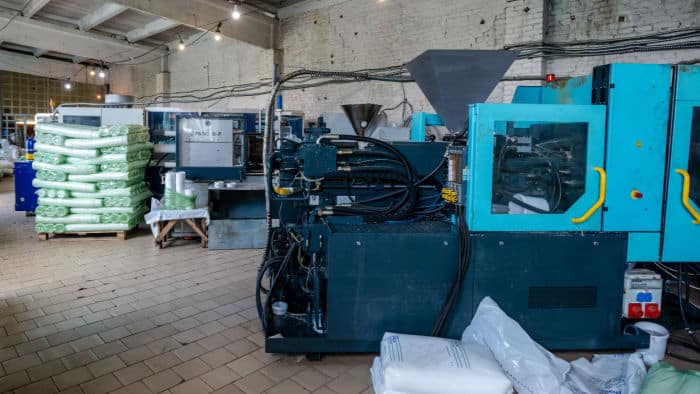
- Tervezési szempontok: A gyártani kívánt alkatrészek kialakítása megkönnyítheti vagy megnehezítheti a fröccsöntést. Az egyszerű geometria leegyszerűsíti a folyamatot. A jó tervezés csökkenti a gyártás során keletkező sérüléseket és hibákat.
- Gyártási szempontok: Azt is figyelembe kell venni, mennyi időt vesz igénybe az alkatrészek gyártása. A gyártási idő csökkentése hatékonyabb termelést tesz lehetővé. A gépi ciklusidő mérséklése érdekében érdemes jól megtervezett szerszámokat és forrócsatornás szerszámokat használni.
A fröccsöntési költségeket befolyásoló tényezők
A fröccsöntés költsége a műanyagtól, az alkatrész típusától és alakjától, valamint a szerszám méretétől függően változik. A költségeket többek között a következő tényezők befolyásolják:
Berendezések költségei
A projekthez szükséges berendezések jelentősen befolyásolják a fröccsöntés költségét. Induló vállalkozások számára kisebb fröccsöntő gépek is beszerezhetők. Ezek olcsóbbak, és könnyebben beilleszthetők az indulási költségkeretbe.
A nagyobb berendezések a fröccsöntés nagyüzemi gyártásához alkalmasabbak. Ha külföldről szállíttatja a berendezést, a szállítási költségek növelik a fröccsöntő szerszám árát.
Ha nem tudja vállalni a fröccsöntő szerszámok költségét, kiszervezheti a munkát nagy teljesítményű fröccsöntési kapacitással rendelkező szakértőknek.
Szerszámgyártási költségek
A költségeket jelentősen befolyásoló másik tényező a szerszámgyártás ára. A berendezésekkel ellentétben a szerszámok gyártása nem egyszeri beruházás. Időről időre új szerszámalapokat kell készíteni, ami növeli a szerszámgyártás és a szerszám költségét.
A szerszámgyártás költsége az alkalmazott eljárástól függ. Ilyen eljárások például:
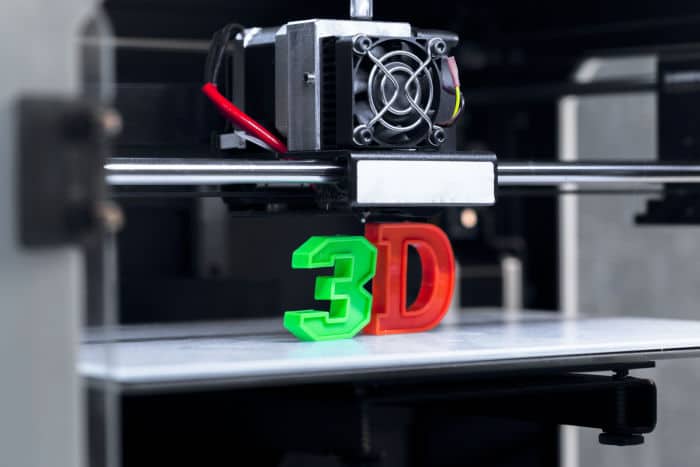
3D nyomtatás: Ez az egyik leggyorsabb és legköltséghatékonyabb módszer fröccsöntött alkatrészek gyártásához szükséges szerszámok készítésére.
A szerszámkészítés olcsóbb módjának számít, mivel csak egy 3D nyomtatóra van szükség. Emellett nem kell különleges szakértelmet igénylő munkaerőt alkalmaznia, így csökkentheti a fröccsöntés teljes költségét.
CNC-megmunkálás: A CNC-megmunkálást fémszerszámok készítésére használják. Hatékony eljárás, amellyel minőségi szerszámok készíthetők. A CNC-gépek élettartama azonban rövidebb, ezért időről időre új gépeket kell vásárolni, ami növeli a fröccsöntő szerszám költségét.
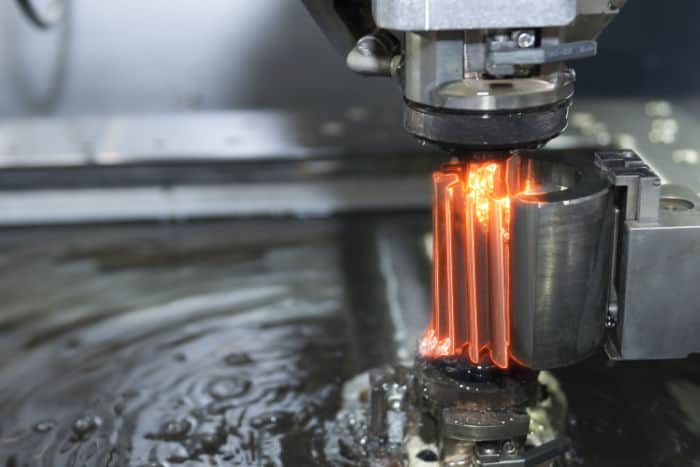
Szikraforgácsolás: Az EDM eljárással összetett szerszámok készíthetők. A fém hevítésével alakítják ki a kívánt formát. Az EDM rendkívül pontos, de csak fémek megmunkálására használható.
Komplexitás
A fröccsöntés költségét az esztétikai kialakítás és az összetettség is meghatározza. Az összetettebb kialakítású alkatrészekhez drágább műanyag fröccsöntő szerszámokra van szükség.
Műanyag gyanta
A fröccsöntéshez használt műanyag gyanta típusa és mennyisége is befolyásolja, hogy alacsonyan tarthatók-e a költségek. Minél több alapanyagra van szükség, annál magasabb a fröccsöntési folyamat teljes költsége. Kevesebb gyanta használatával csökkenthető a szerszám költsége.
Munkaerőköltségek
Bár a legtöbb folyamat automatizált, a beállítás, a működtetés és a javítás költségeivel továbbra is számolni kell, ami növeli a fröccsöntés teljes költségét.
A befecskendezett anyag költsége
Egyéb tényezők
A fröccsöntési ciklus teljes költségét a következő tényezők is befolyásolják:
- Kiegészítő szolgáltatások
- A termék jellemzői
- Gyártási mennyiség
Hogyan csökkenthetők a fröccsöntés költségei?
A fröccsöntés nagyon költséges lehet. A költségek kordában tartásához fontos megérteni, hogyan csökkenthetők. Néhány lehetőség:
- A szerszámok újrafelhasználása
- Betétes fröccsöntési technológia alkalmazása
- A szükségtelen jellemzők elhagyása
- Az alkatrészek kialakításának egyszerűsítése
- Többfészkes és családszerszámok használata
A műanyag fröccsöntő szerszámok osztályozása
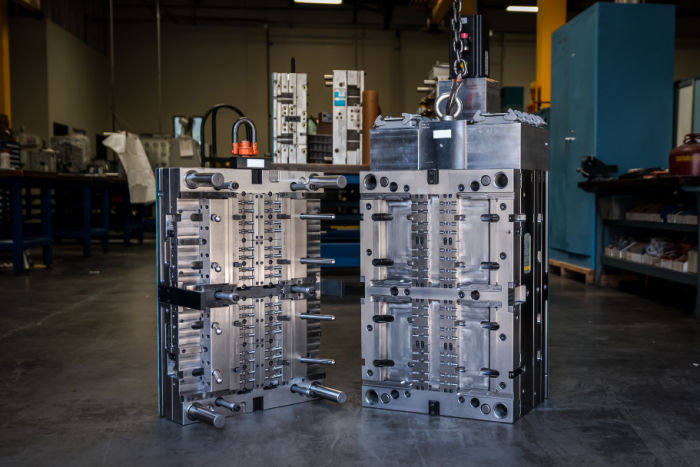
A legmegfelelőbb műanyag fröccsöntő szerszám kiválasztása kulcsfontosságú, mivel hatással van a fröccsöntés teljes gyártási költségére, sebességére és a kész termékek minőségére. A fröccsöntő szerszámokat különböző jellemzők alapján csoportosítjuk. A fő típusok a következők:
A szerszámlapok alapján
A szerszámüregekben elhelyezett lapok biztosítják a megfelelő minőségű termékeket. A különböző szerszámtípusokat a szerszámlapok száma alapján lehet megkülönböztetni. A lapok száma szerinti fröccsöntő szerszámok a következők:
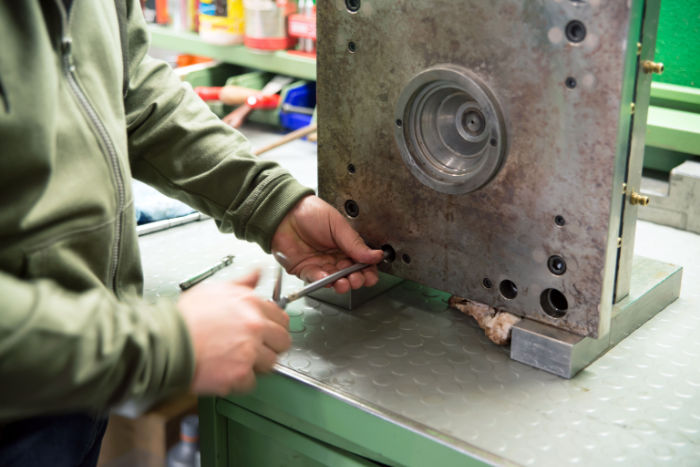
Többfészkes, egymásra épülő fröccsöntő szerszám
Az egymásra épülő fröccsöntő szerszám drágább, mint a két- és háromlapos fröccsöntő szerszám. A teljes üzemeltetési költsége azonban alacsonyabb, mivel több párhuzamos lapja hatékonyabbá teszi a folyamatot, és kevesebb hibát eredményez. További előnye, hogy ciklusonként csak kevés szorítóerőre van szükség.
Háromlapos fröccsöntő szerszám
A szerszámnak van egy harmadik, lehúzólapnak nevezett lapja is. A kétlapos szerszámmal ellentétben a mag- és a fészeklap között két osztósík található. Ezek választják el egymástól a formázott alkatrészt és az elosztórendszert. Ez a típus nem olyan elterjedt, mint a kétlapos fröccsöntő szerszám, de gyorsabb és hatékonyabb, mert az elosztórendszert nem kell újrahasznosítani vagy kézzel leválasztani.
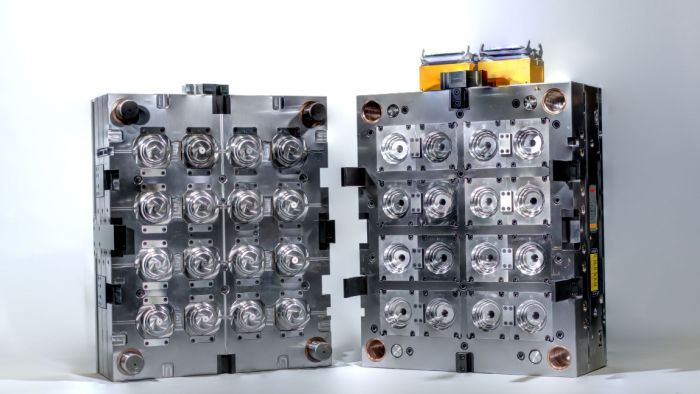
Kétlapos fröccsöntő szerszám
Ez a legelterjedtebb fröccsöntőszerszám-típus ebben a kategóriában, mivel a szerszámkészítési költsége kedvező. Egyetlen osztósík köti össze a fészeklapot és a maglapot. Mindenféle elosztórendszerrel használható, de az egyfészkes szerszámokhoz illeszkedik a legjobban.
A szerszámüregek száma alapján
A műanyag fröccsöntő szerszámok típusait az egy ciklus alatt gyártott alkatrészek száma alapján is megkülönböztethetjük. A típusok a következők:
Egyfészkes szerszám
Ez a szerszámtípus ciklusonként egyetlen alkatrészt gyárt, mivel csak egy szerszámürege van. Olcsóbb, mint a többfészkes vagy családi szerszám, de kisebb a gyártási kapacitása, ami növeli a műanyag fröccsöntés költségét.
Többfészkes szerszámok
Több szerszámüreggel rendelkezik, így egyszerre több alkatrészt is képes gyártani. A gyártási kapacitása nagyobb, mint az egyfészkes szerszámé, ezért költséghatékonyabb. Nagyobb műanyag alkatrészek gyártásakor érdemes többfészkes fröccsöntő szerszámot választani.
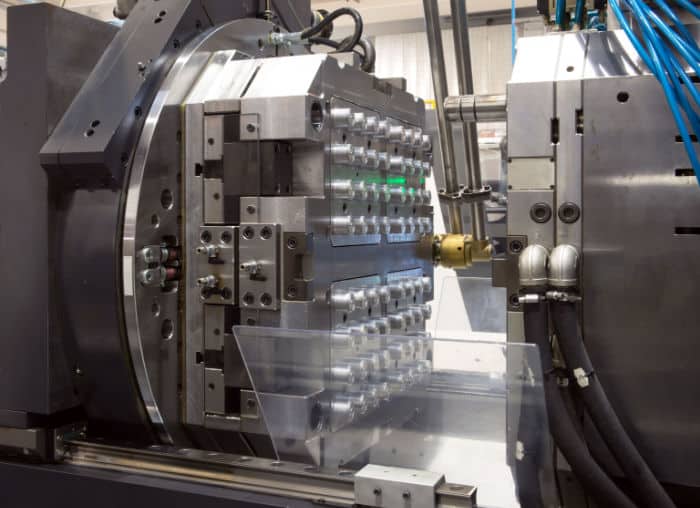
Családi szerszámok
A többfészkes fröccsöntő szerszámokhoz hasonlóan a családi szerszámok is több üreggel rendelkeznek. Az üregek azonban nem egyformák, így ezekkel különböző alakú és méretű alkatrészeket lehet gyártani.
Például egyetlen fröccsöntési ciklusban műanyag tárolóedényeket és azok fedeleit is előállíthatja. Az ilyen szerszám használata a szerszámköltség miatt drágább, ugyanakkor növeli a gyártási mennyiséget és csökkenti a teljes üzemeltetési költséget.
Az adagolórendszer alapján
Ebben a kategóriában háromféle fröccsöntő szerszám található. Az elosztó- és adagolórendszerük különbözteti meg őket. Az adagolórendszer csatornákból – például beömlőcsatornákból, kapukból és elosztócsatornákból – áll, amelyek az olvadt műanyagot a szerszámüregekbe vezetik. A kategória típusai a következők:
Melegcsatornás fröccsöntő szerszámok
Ezek a szerszámok belülről vagy kívülről fűtött rudakkal vagy tekercsekkel melegszenek. A szerszámok tartósan egy álló elosztólapba vannak beépítve, így nem lökődnek ki a műanyag alkatrészekkel együtt.
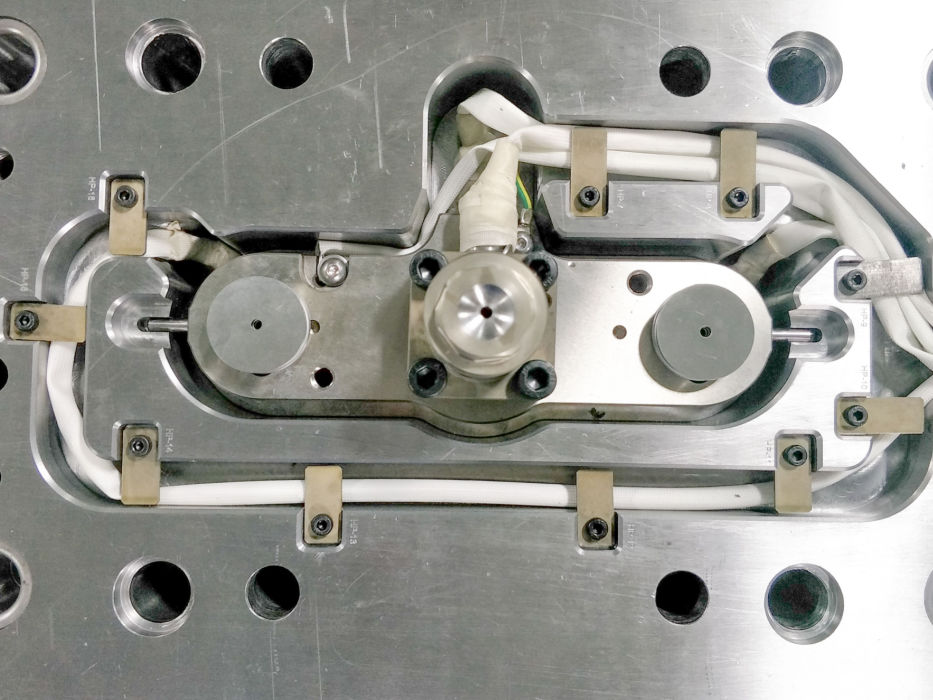
A melegcsatornás fröccsöntés hatékony, és csökkenti a hulladék mennyiségét. Nincs szükség az elosztócsatornák újraőrlésére vagy eltávolítására szolgáló további műveletekre sem. Ha gyorsan szeretne nagy mennyiséget gyártani, a többfészkes melegcsatornás szerszám a legjobb választás.
A melegcsatornás fröccsöntő szerszámoknak azonban hátrányaik is vannak. Magas a szerszámköltségük, továbbá rendszeres karbantartást igényelnek, és a műanyag fröccsöntési folyamat felügyeletéhez képzett szakembert kell alkalmazni.
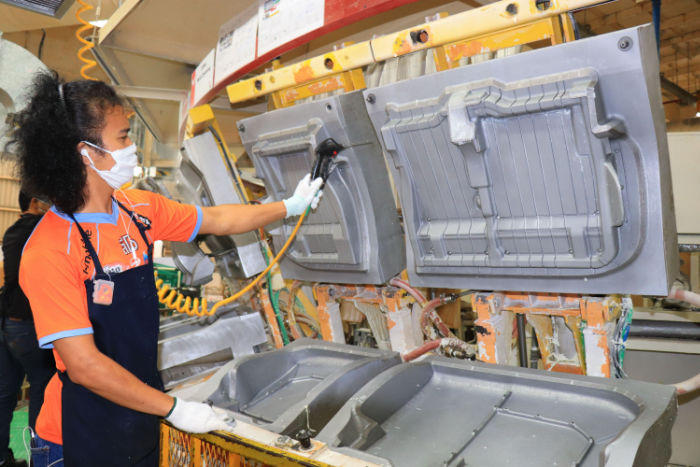
Ahogy említettük, a csatornák az elosztólapokban rejtőznek. Emiatt nehéz őket megtisztítani, így a korábbi folyamatokból visszamaradt műanyagmaradványokat sem lehet könnyen eltávolítani. Ha színes tárolóedényeket szeretne gyártani, érdemes más adagolórendszert választania.
A melegcsatornás rendszer további hátránya, hogy az alkatrészek beleragadhatnak a szerszámüregekbe. Ezért olyan anyagok feldolgozásához érdemes használni, amelyek nem hőérzékenyek.
Hidegcsatornás fröccsöntő szerszámok
Ez a rendszer fűtetlen csatornákkal vezeti az olvadt műanyagot a szerszámüregbe. Ezért hőérzékeny anyagok feldolgozására is alkalmas. A fröccsöntési rendszer látható, így könnyen megállapítható, mikor van szükség tisztításra.
Könnyen karbantarthatók, és olcsóbbak is. További előnyük, hogy a gyártás során egyszerűen válthat a színek és az anyagok között. A csatornák elhelyezkedésének és a gyorsan cserélhető kapuknak köszönhetően a tervezés módosítása is egyszerű.
A hidegcsatornás fröccsöntő rendszer hátránya, hogy minden új ciklus indításakor új elosztórendszert kell kialakítani, mivel az alkatrészek kilökésekor a szerszámba vágódik. Előfordulhat az is, hogy az elosztórendszert külön kell választani a formázott alkatrésztől.
További hátránya, hogy nagy mennyiségű hulladékot termel, ezért az elosztócsatornák újraőrléséhez és eltávolításához további műveletekre van szükség, ami hatással lehet a végtermék minőségére.
Szigetelt csatornás fröccsöntő szerszámok
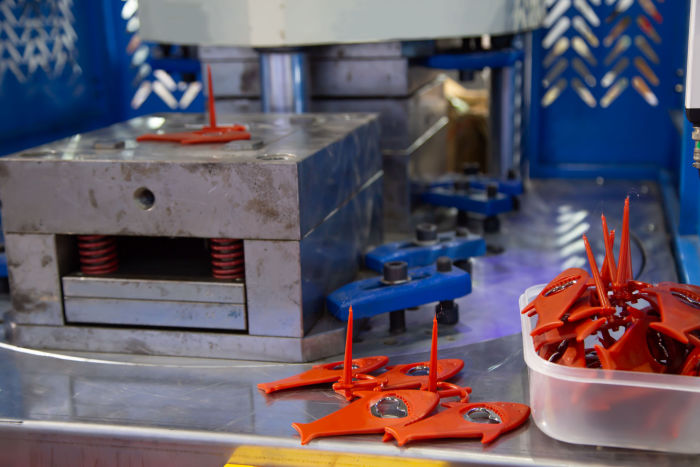
A szigetelt csatornás fröccsöntés a hidegcsatornás fröccsöntés elvét követi, de a végeredmény a melegcsatornás fröccsöntéséhez hasonló. Ezek a szerszámok a hidegcsatornás szerszámokhoz hasonlóan működnek, de patronfűtőkkel rétegeket hoznak létre. A kialakult rétegek körülveszik az olvadt műanyagot, és szigetelt csonkokat képeznek.
A melegcsatornás rendszerek kiváló alternatívái, mivel olcsóbbak, és hőmérsékletüket sem kell felügyelni. Gyors anyag- és színváltást is lehetővé tesznek. Ugyanakkor csak műszaki minőségű műanyagokkal használhatók.
Összegzés
A fröccsöntés az egyik leggyakrabban alkalmazott gyártási eljárás. Nagy mennyiségű alkatrész gyártásakor költséghatékony, ezért érdemes megfontolnia, ha műanyaggyártó vállalkozás indítását tervezi.







