
El moldeo por inyección, también conocido como moldeo por inyección de plástico, se utiliza para fabricar grandes volúmenes de piezas plásticas. Normalmente se emplea en procesos de producción en serie de artículos idénticos. El proceso consiste en inyectar materiales fundidos en un molde.
La personalización del molde, que da a las piezas distintas formas, se realiza durante la fabricación del utillaje. Permite producir tantas piezas como se desee con dimensiones y formas iguales. Esto incluye moldes y diseños complejos que requieren tolerancias dimensionales estrechas.
Si desea iniciar una actividad de moldeo de plástico, antes de empezar debe conocer el coste del molde de inyección y cómo reducirlo. Este artículo le ayudará: explica los costes del moldeo por inyección de plástico y los diversos factores que influyen en ellos para que pueda evaluar el coste medio de producción.
¿Cómo funciona el moldeo por inyección?
El proceso de moldeo es bastante sencillo. Primero se fabrica la herramienta del molde, que puede ser de acero o aluminio. Sin embargo, los moldes de aluminio solo deben utilizarse para producir plásticos con tolerancias estrechas.
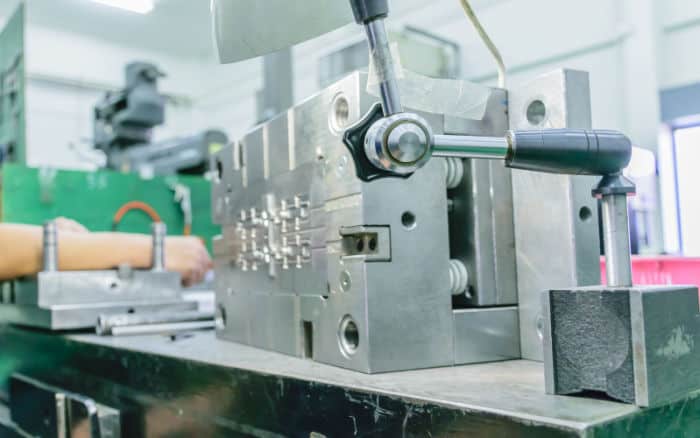
Tampoco son la mejor opción para fabricar grandes volúmenes de piezas, ya que se desgastan rápidamente y tienen propiedades mecánicas inferiores. Los moldes de acero son la mejor opción para producciones de gran volumen, porque son duraderos y tienen mejores propiedades mecánicas.
A continuación, se introducen y mezclan los materiales que se van a utilizar en un cilindro calentado. Una vez fundidos, se inyectan en un molde metálico cerrado. Al enfriarse, el plástico fundido adquiere la forma de la herramienta. Se puede utilizar un controlador externo de temperatura que haga circular aceite o agua para reducir el tiempo de enfriamiento de las piezas.
Cuando el plástico se solidifica, las herramientas del molde se montan en las placas de la máquina, lo que permite que los pernos expulsores extraigan las piezas. El siguiente paso consiste en separar los materiales y combinarlos en un molde de dos inyecciones, un tipo de moldeo por inyección de plástico. Esto permite suavizar el tacto de la pieza, obtener distintas características de rendimiento e incluso añadir colores.
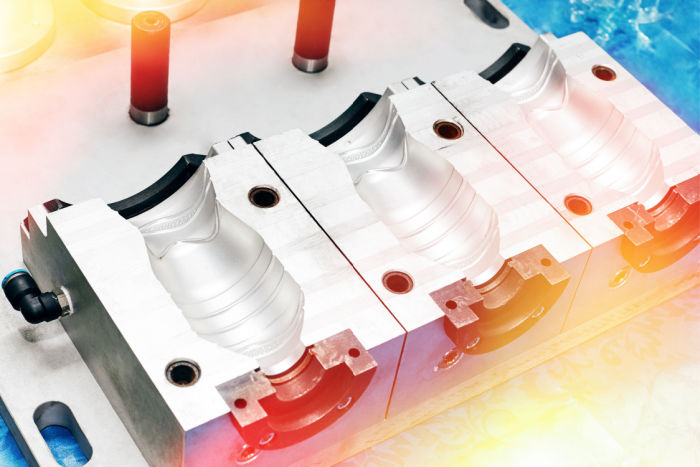
Se puede fabricar un molde de una cavidad o de varias cavidades. Con un molde multicavidad, se pueden producir piezas idénticas o diferentes en todas las cavidades. Sin embargo, tanto los moldes de una cavidad como los multicavidad requieren un diseño cuidadoso y materiales de calidad.
Estos son algunos aspectos que se deben tener en cuenta en un proyecto de moldeo por inyección:
- Finanzas: Si planea iniciar la fabricación por moldeo por inyección, debe disponer de suficiente capital. El coste inicial puede ser muy elevado porque tendrá que comprar los moldes y la maquinaria.
- Volumen de producción: otro factor importante que se debe considerar antes de iniciar la fabricación del molde es la cantidad de piezas que se desea producir. Esto ayudará a determinar si el moldeo por inyección será rentable.
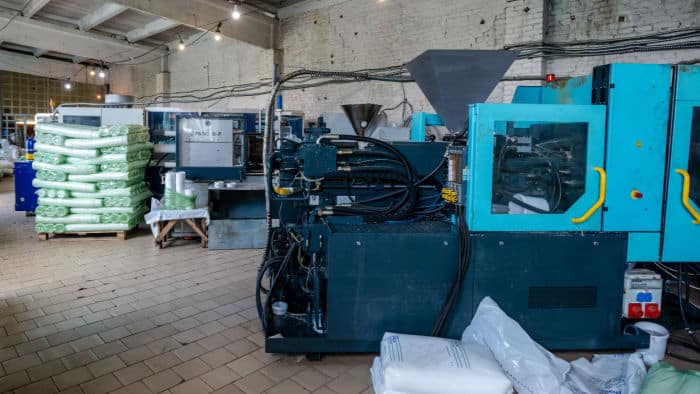
- Aspectos de diseño: el diseño de las piezas que se desea fabricar puede facilitar o complicar el moldeo por inyección. Una geometría sencilla simplifica el proceso. Un buen diseño minimiza los daños y defectos durante la producción.
- Consideraciones de producción: también debe tener en cuenta el tiempo total que llevará fabricar las piezas. Reducir el tiempo favorece la producción. Por ello, considere utilizar un utillaje bien diseñado y moldes para máquinas de canal caliente a fin de acortar el ciclo de la máquina.
Factores que influyen en los costes del moldeo por inyección
El coste del moldeo por inyección varía entre proyectos según el tipo, la forma y el tamaño del molde. Entre los factores que influyen en el coste se encuentran los siguientes:
Costes de los equipos
Los equipos que necesite para su proyecto influirán mucho en el coste del moldeo por inyección. Puede comprar máquinas de inyección pequeñas para iniciar la actividad. Son más económicas y se ajustan mejor al presupuesto inicial.
Los equipos grandes son más adecuados para la fabricación a gran escala. Si se importan desde el extranjero, los costes del molde de inyección aumentarán debido al transporte.
Si no puede asumir los costes del molde de inyección, puede subcontratar el trabajo a especialistas externos con equipos avanzados de moldeo por inyección.
Costes del utillaje
Otro factor importante es el coste del utillaje. A diferencia de los equipos, la fabricación de moldes no es una inversión única. De vez en cuando hay que fabricar nuevas bases de molde, lo que aumenta los costes del utillaje y del molde.
Los costes del utillaje varían de un proceso a otro. Algunos ejemplos son:
Impresión 3D: es uno de los métodos más rápidos y rentables para fabricar piezas moldeadas por inyección.
Se considera una forma más económica de fabricar moldes, ya que solo se necesita una impresora 3D. Tampoco hace falta contratar especialistas, lo que reduce el coste total del moldeo por inyección.
Mecanizado CNC: se utiliza para fabricar moldes metálicos. Es un método eficaz que produce moldes de calidad. Sin embargo, las máquinas CNC tienen una vida útil más corta, por lo que hay que sustituirlas periódicamente, lo que aumenta el coste del molde de inyección.
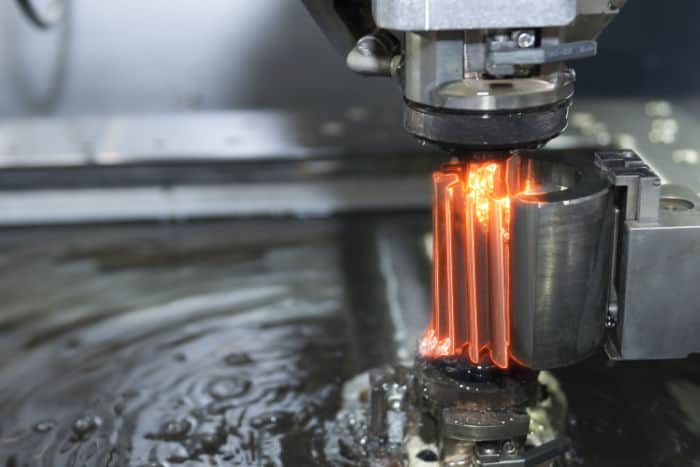
Mecanizado por electroerosión: permite fabricar moldes complejos. Da forma al metal mediante calentamiento. La electroerosión es muy precisa, pero solo puede utilizarse con metales.
Complejidad
Otro factor que determina el coste del moldeo por inyección es la estética y la complejidad del diseño. Cuanto más complejo sea el diseño, mayor será el coste del molde de inyección de plástico.
Resina plástica
La resina plástica que utilice también determinará si puede obtener un moldeo por inyección de bajo coste. Cuanta más resina necesite, mayor será el coste total del proceso. Utilizar menos resina reduce el coste del molde.
Costes laborales
Aunque la mayoría de las operaciones están automatizadas, seguirá teniendo costes de preparación, funcionamiento y reparación, lo que aumenta el coste total del molde de inyección.
Coste del material inyectado
Otros factores
Otros factores que afectan al coste total del ciclo de moldeo por inyección son:
- Servicios complementarios
- Características del producto
- Volumen de producción
Cómo reducir los costes del moldeo por inyección
El moldeo por inyección puede ser muy costoso. Para controlar los gastos, conviene saber cómo reducir los costes de moldeo. Algunas formas de hacerlo son las siguientes:
- Reutilizar moldes
- Utilizar tecnología de moldeo por inserción
- Evitar características innecesarias
- Simplificar el diseño de las piezas
- Utilizar moldes multicavidad y moldes familiares
Clasificación de los moldes de inyección de plástico
Elegir el mejor molde de inyección de plástico es fundamental porque influye en los costes generales de producción, la velocidad y la calidad de los resultados. Los moldes de inyección se clasifican según distintos atributos, entre ellos los siguientes:
Según la placa del molde
Las placas se utilizan en las cavidades del molde para garantizar resultados satisfactorios. Los distintos tipos de moldes pueden identificarse por el número de placas. Entre los moldes clasificados según este criterio se encuentran:
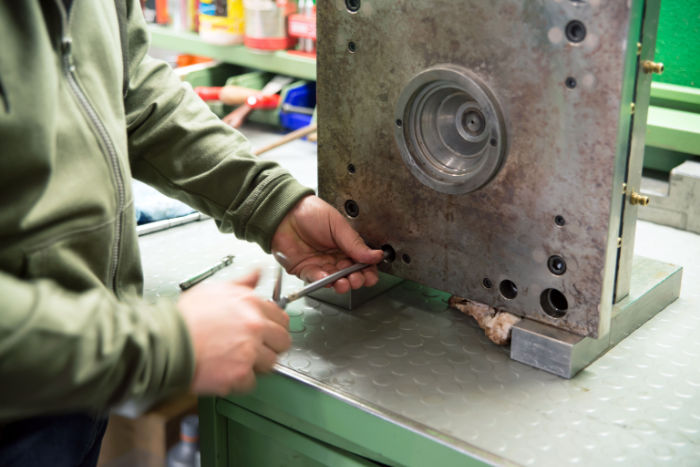
Molde de inyección apilado
El coste del molde apilado es superior al de los moldes de dos y tres placas. Sin embargo, el coste total de operación es menor, ya que las placas paralelas permiten que el proceso sea más eficiente y tenga menos defectos. Su mayor ventaja es que solo requiere una fuerza de cierre reducida por ciclo.
Molde de inyección de tres placas
Tiene una tercera placa llamada placa extractora. A diferencia del molde de dos placas, cuenta con dos líneas de partición entre las placas del núcleo y de la cavidad. Estas líneas separan la pieza moldeada del sistema de canales. Aunque es menos común que el molde de dos placas, es más rápido y eficiente porque no hace falta reciclar ni separar manualmente el sistema de canales.
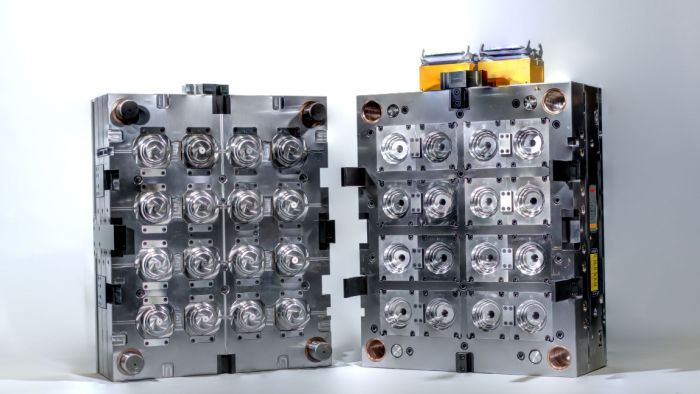
Molde de inyección de dos placas
Es el tipo de molde de inyección más común de esta clasificación debido al bajo costo de sus herramientas. Tiene una línea de partición que conecta la placa de cavidad con la placa del núcleo. Puede utilizarse con todos los sistemas de canales, aunque es más compatible con moldes de una sola cavidad.
Según el número de cavidades del molde
Otro factor que distingue los distintos tipos de moldes de inyección de plástico es la cantidad de piezas que producen por ciclo. Se clasifican así:
Molde de una sola cavidad
Este tipo de molde produce una sola pieza porque tiene una única cavidad. Es el más económico frente a los moldes multicavidad y familiares, pero ofrece una menor producción, lo que aumenta el costo del moldeo por inyección de plástico.
Moldes multicavidad
Tiene varias cavidades, lo que permite fabricar varias piezas al mismo tiempo. Su ritmo de producción es superior al de un molde de una sola cavidad, por lo que resulta más rentable. Si fabrica componentes de plástico de mayor tamaño, considere adquirir un molde de inyección multicavidad.
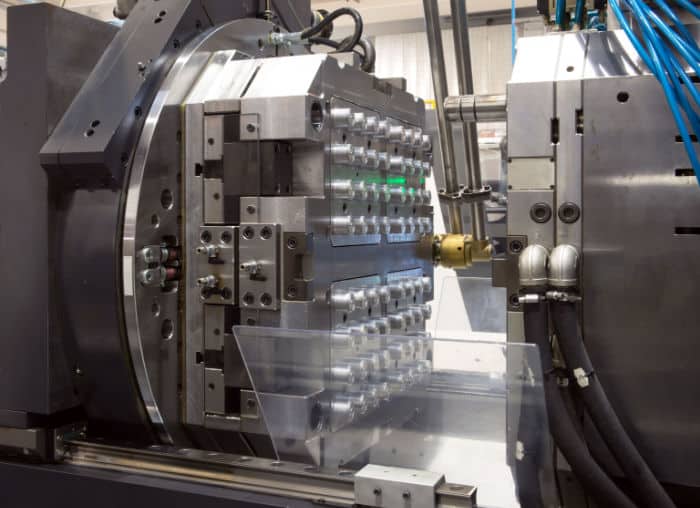
Moldes familiares
Al igual que los moldes de inyección multicavidad, los moldes familiares tienen varias cavidades. Sin embargo, estas no son idénticas, por lo que solo sirven para fabricar piezas de distintas formas y tamaños.
Por ejemplo, puede utilizarse para fabricar recipientes de plástico y sus tapas en un solo ciclo de moldeo. El uso de este tipo de molde implica un mayor costo inicial, pero aumenta la producción y reduce los costos operativos generales.
Según el sistema de alimentación
En esta categoría hay tres tipos de moldes de inyección, que se distinguen por sus sistemas de alimentación y canales. El sistema de alimentación es una serie de conductos —como bebederos, compuertas y canales— que dirige el plástico fundido hacia las cavidades. Los tipos incluidos son los siguientes:
Moldes de inyección de canal caliente
Estos moldes se calientan mediante varillas o resistencias, desde el interior o el exterior. Quedan alojados permanentemente en una placa distribuidora fija, que evita que el sistema de canales se expulse junto con los componentes de plástico.
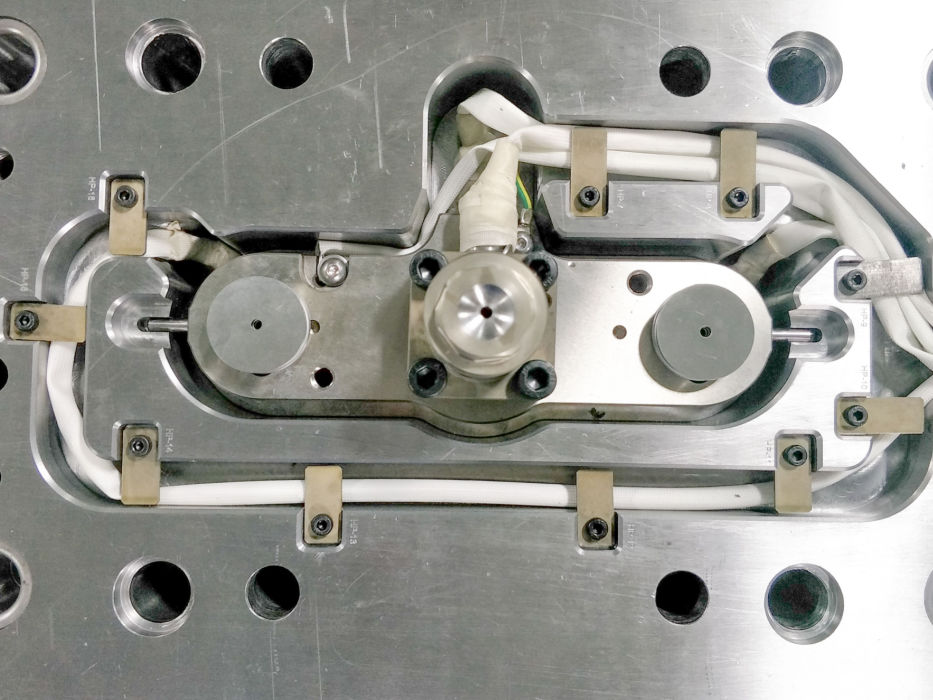
El moldeo por inyección con canal caliente mejora la eficiencia y reduce los residuos. Tampoco requiere volver a triturar el material ni realizar procesos adicionales para retirar los canales. Si necesita producir grandes volúmenes rápidamente, la mejor herramienta es combinar moldes de canal caliente con varias cavidades.
Sin embargo, los moldes de inyección de canal caliente también tienen desventajas. En primer lugar, su costo es relativamente alto. Además, requieren más mantenimiento y deberá contratar a un profesional capacitado para supervisar el proceso de moldeo por inyección de plástico.
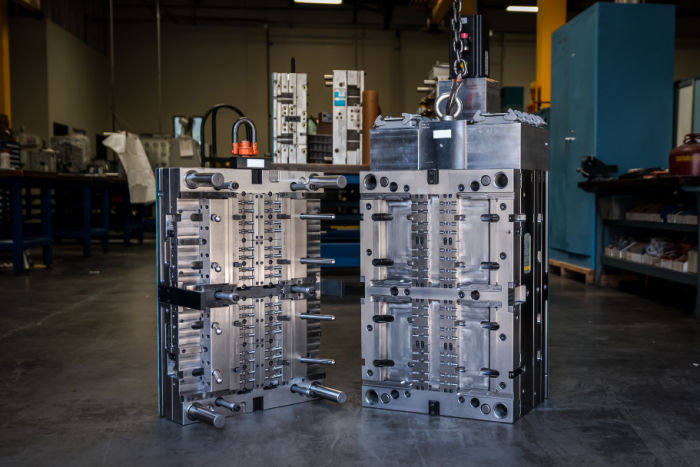
Como se mencionó, los canales están ocultos en las placas distribuidoras. Esto dificulta la limpieza e impide eliminar los residuos de plástico que queden de procesos anteriores. Si desea fabricar recipientes de distintos colores, quizá le convenga utilizar otro sistema de alimentación.
Otra desventaja del sistema de canal caliente es que los recipientes pueden quedarse adheridos a las cavidades. Por ello, conviene utilizarlo con materiales que no sean sensibles al calor.
Moldes de inyección de canal frío
Este sistema utiliza canales sin calefacción para conducir el plástico fundido hasta la cavidad. Por eso puede emplearse incluso con materiales sensibles al calor. Como los canales quedan expuestos, es fácil saber cuándo necesitan limpieza.
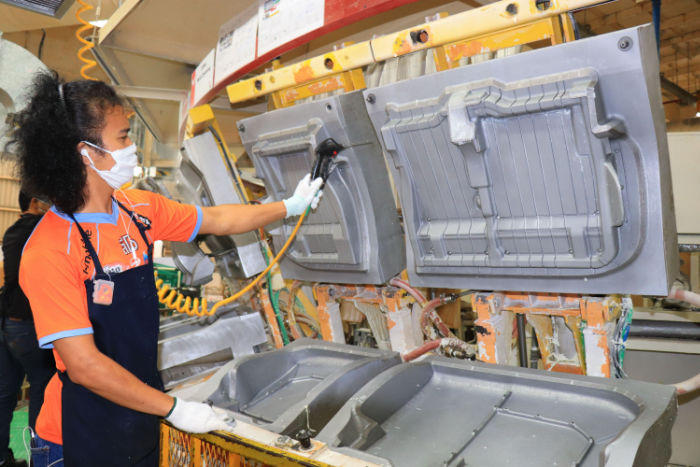
También son fáciles de mantener y menos costosos. Además, permiten cambiar con facilidad los colores y materiales utilizados en la producción. Modificar el diseño también es relativamente sencillo gracias a la disposición de los canales y a las compuertas de cambio rápido.
Una desventaja del sistema de canal frío es que deberá preparar un nuevo sistema de canales al iniciar cada ciclo, ya que estos se separan del molde al expulsar los componentes. También puede ser necesario separar los canales de la pieza moldeada.
Otra desventaja es que generan grandes cantidades de residuos, por lo que se requieren procesos adicionales para triturar el material y retirar los canales, lo que puede afectar el resultado final.
Moldes de inyección con canal aislado
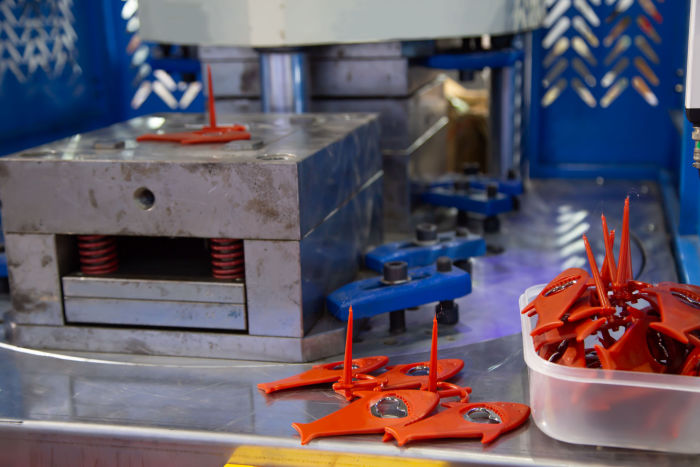
El moldeo por inyección con canal aislado sigue el mismo principio que el sistema de canal frío, aunque su efecto final se asemeja al del canal caliente. Estos moldes utilizan el concepto de los canales fríos, pero incorporan calentadores de cartucho para formar capas. Las capas rodean el plástico fundido y crean canales aislados.
Son una alternativa conveniente a los canales calientes porque cuestan menos y no es necesario controlar su temperatura. También permiten cambiar rápidamente de material y de color. Sin embargo, solo pueden utilizarse con plásticos de grado de ingeniería.
Conclusión
El moldeo por inyección es uno de los procesos más utilizados en la industria manufacturera. Es rentable para producir grandes volúmenes de piezas y conviene considerarlo si planea crear una empresa de fabricación de productos plásticos.







