
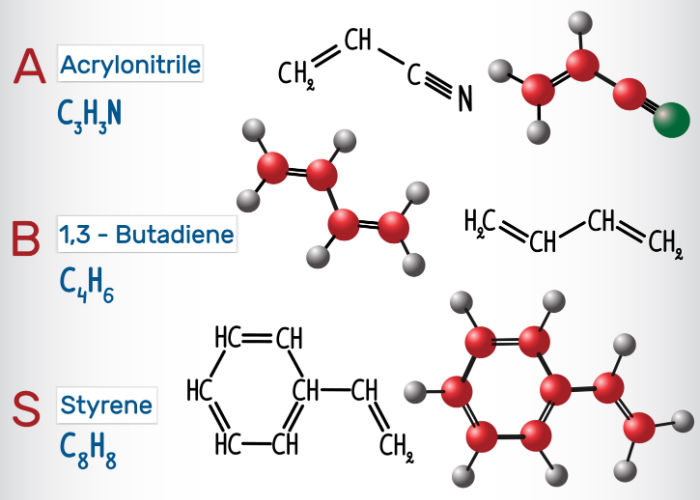
ABS es la sigla de acrilonitrilo butadieno estireno. Es un tipo de polímero termoplástico compuesto por tres monómeros principales: acrilonitrilo, butadieno y estireno. Cada uno tiene propiedades distintas que, al combinarse, producen un plástico ABS resistente y con alta resistencia al impacto.
A continuación encontrará más información sobre los monómeros:
Acrilonitrilo
El acrilonitrilo se obtiene a partir de propileno y amoníaco. Aporta alta resistencia química, dureza y estabilidad térmica a la pieza de plástico.
Butadieno
El butadieno se produce durante la obtención de etileno en hornos de craqueo con vapor. Aporta resistencia al impacto y robustez al polímero.
Estireno
El estireno se obtiene mediante la alquilación del benceno con etileno para formar etilbenceno, que luego se deshidrogena para obtener estireno. Aporta rigidez, resistencia adicional y un acabado brillante, y facilita el procesamiento del polímero ABS.
En Moldie ofrecemos una amplia variedad de servicios de moldeo por inyección, incluido el moldeo de ABS a medida. Garantizamos a nuestros clientes un proceso de fabricación sin contratiempos.
Propiedades del plástico ABS
Estas son algunas propiedades del material ABS:
Estructura química del ABS: (C₈H₈·C₄H₆·C₃H₃N)ₙ
Resistencia: El plástico ABS tiene alta resistencia química, a la deformación, al calor y al impacto.
Tasa de contracción: Su tasa de contracción está entre 0.5 – 0.7 %.
Temperatura: Su intervalo de temperatura habitual es de 200-238 °C/392-460.4 °F.
Temperatura de licuefacción: El termoplástico se licua al alcanzar 105°C / 221°F.
Gravedad específica: 1.06
Resistencia a la tracción: 46 MPa (6600 PSI)
Cabe destacar que el plástico ABS ofrece un excelente equilibrio entre resistencia, propiedades eléctricas y otras características. Estas propiedades permiten utilizar el polímero en distintas aplicaciones estructurales y diseños de productos.
Proceso de moldeo por inyección de ABS
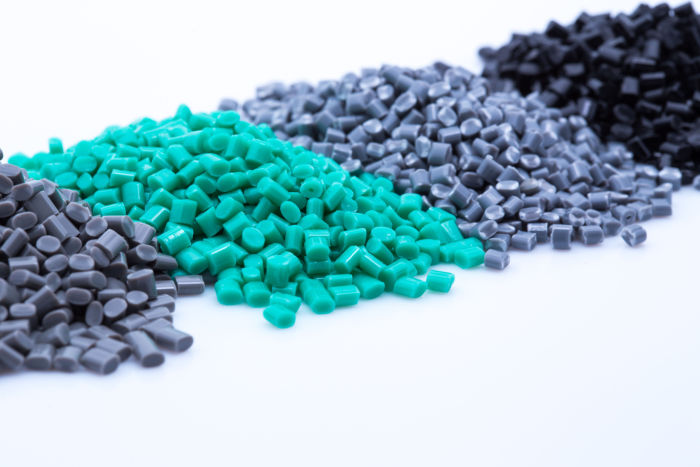
Este es el ciclo del proceso de moldeo por inyección de ABS:
Inyección: El plástico ABS en forma de gránulos se funde hasta convertirse en líquido y después se inyecta en el molde. El tiempo de inyección depende de la presión aplicada, el volumen de inyección —la cantidad de material ABS inyectado— y la potencia de inyección.
Enfriamiento: El plástico fundido se enfría y solidifica con la forma del molde. Sin embargo, durante el enfriamiento puede producirse contracción. Por eso se permite que entre más material fundido en el molde para reducir la contracción visible. El tiempo de enfriamiento depende de distintas propiedades termodinámicas del plástico y del espesor máximo de la pared.
Expulsión: Una vez enfriada lo suficiente, la pieza se puede expulsar del molde mediante el sistema de expulsión.
El plástico ABS se puede fabricar con la mayoría de los tipos de maquinaria estándar. Se puede moldear por soplado o por inyección. Además, como tiene un punto de fusión bajo, de unos 200°C o 392°F, es especialmente adecuado para la impresión 3D en una máquina FDM.
Como empresa de moldeo por inyección de confianza, utilizamos las tecnologías de fabricación más recientes para producir piezas moldeadas de alta calidad y satisfacer plenamente sus necesidades de moldeo de ABS.
Técnicas de moldeo por inyección de ABS
Piezas de pared delgada: Debido a la alta viscosidad del ABS, es necesario aumentar la presión de inyección para las piezas de pared delgada.
Piezas de pared gruesa: La fabricación de piezas de pared gruesa con técnicas estándar puede producir marcas de hundimiento. Por eso se recomienda el moldeo por inyección-compresión, que añade una cantidad determinada de material fundido al molde para formar el producto final.
Piezas huecas grandes: Las técnicas de moldeo por inyección asistidas por gas o agua son fundamentales para fabricar piezas huecas grandes.
Varios materiales: Si desea crear piezas de varios materiales, puede ser necesario utilizar sobremoldeo o moldeo con insertos.
Consideraciones de procesamiento para el moldeo por inyección de ABS
Estos son algunos aspectos que deben tenerse en cuenta durante el proceso de moldeo por inyección de ABS:
Espesor uniforme de pared
El espesor de pared de la pieza de plástico ABS debe ser uniforme para resistir tensiones y deformaciones. El fabricante puede reforzarla incorporando nervaduras o radios adicionales.
Pretratamiento: secado de las resinas ABS
El material ABS tiende a absorber humedad a una tasa de entre 0.2% – 0.8%. La absorción de humedad puede aumentar los ciclos de operación, el consumo energético y los costes. Además, la humedad puede hacer que las piezas moldeadas queden turbias. Por tanto, el fabricante debe secar bien las resinas ABS antes de iniciar la producción, a una temperatura de entre 80 y 90°C durante al menos 2 horas. Esto reduce la tasa de absorción a menos del 0.1%.
Tamaño del radio
Cuanto mayor sea el radio, menor será la tensión del material plástico. Aun así, un radio demasiado grande puede causar contracción del molde. Por tanto, la relación entre el radio del ABS y el espesor de pared debe ser de al menos 0.3.
Control de temperatura en el moldeo por inyección de ABS
La exposición del plástico ABS a temperaturas extremas puede causar descomposición térmica. Esto provoca cambios químicos y físicos en la pieza moldeada al romperse los enlaces químicos. Por tanto, es fundamental mantener un control óptimo de la temperatura entre 200 – 238°C / 392°F – 460.4°F.
Velocidad de inyección
Una velocidad de inyección alta también puede provocar descomposición térmica, reducir el brillo o decolorar el material plástico. En cambio, una velocidad baja puede dar lugar a un llenado incompleto del molde. Por este motivo, el fabricante debe encontrar el equilibrio adecuado para garantizar un procesamiento eficiente y piezas moldeadas de primera calidad.
Presión de inyección
Debido a su viscosidad, el plástico ABS requiere una presión de inyección alta. Sin embargo, una presión excesiva hace que las piezas moldeadas se adhieran demasiado y puede resultar más costoso separarlas. Por tanto, el fabricante debe mantener una presión óptima para crear productos finales de calidad superior.
Condiciones de procesamiento del plástico ABS
A continuación se describen algunas condiciones de procesamiento que conviene conocer:
Presión de moldeo por inyección: La presión de moldeo por inyección debe estar entre 50 – 100 MPa.
Contrapresión: Una contrapresión alta permite una mezcla uniforme, pero también puede causar desgaste. Por ello, se recomienda mantener una contrapresión de 5 bar.
Diseño de compuertas y respiraderos: El diseño de las compuertas y los respiraderos debe ser eficaz. Entre los parámetros que se deben revisar cuidadosamente se encuentran la longitud de la compuerta (menos de 1mm), el ancho del respiradero (4-6mm), el espesor (0.025-0.05mm) y el diámetro del canal (3mm).
Punto de fusión: El intervalo recomendado de temperatura de fusión es de 200 a 280°C.
Ventajas y desventajas del moldeo por inyección de ABS
Estas son algunas ventajas y desventajas del plástico ABS:
Ventajas
Reciclabilidad: El plástico ABS se puede reciclar y fundir varias veces sin perder sus propiedades físicas.
Resistente y duradero: Como se indicó antes, el plástico ABS no se degrada. Mantiene su tenacidad incluso a bajas temperaturas. Además, a diferencia de otros plásticos termoestables, no se quema ni se degrada al calentarse, enfriarse o recalentarse. Por tanto, se puede calentar más de una vez. Se funde y puede moldearse por inyección con facilidad.
Ahorro de energía: La maquinaria utilizada para el moldeo por inyección de ABS ahorra energía. Esto reduce el consumo y también acorta los tiempos generales de procesamiento. En general, el moldeo de plástico ABS mejora la eficiencia de fabricación de termoplásticos.
Reproducibilidad: El proceso permite crear productos complejos para aplicaciones exigentes. El moldeo por inyección controlado y otras técnicas complementarias permiten reproducir los resultados y fabricar piezas de alta calidad. Además, el ABS resiste temperaturas extremas y conserva sus propiedades físicas originales.
Flexibilidad: El plástico ABS es una resina flexible con una excelente capacidad de integración. Esta versatilidad permite procesar una amplia variedad de componentes para distintos sectores.
Alta estabilidad dimensional y baja contracción: Por eso, es adecuado para fabricar componentes ligeros y rígidos.
Alta productividad: El moldeo de plástico ABS es una tecnología de fabricación muy eficaz que permite producir grandes volúmenes con poca intervención humana.
Desventajas
Sensibilidad a los rayos UV: La exposición continua a la luz ultravioleta (UV) puede causar degradación.
Baja resistencia a la fatiga: El material puede degradarse si se somete continuamente a aplicaciones de alta tensión.
Aplicaciones del moldeo por inyección de ABS
Por lo general, conviene considerar el plástico ABS si el producto debe ser rígido, duradero y ligero. Por ejemplo, se utiliza mucho para fabricar instrumentos musicales, electrodomésticos, piezas de computadora y otros componentes. Estas son otras aplicaciones relevantes en distintos sectores:
Industria de la construcción: Se utiliza principalmente para fabricar tuberías y accesorios, porque es un plástico con alta resistencia al impacto.
Industria automotriz: Se utiliza como alternativa al metal, especialmente en piezas que deben ser ligeras. Entre ellas se encuentran componentes de cinturones de seguridad, paneles de instrumentos, molduras de pilares, manijas y componentes del tablero.
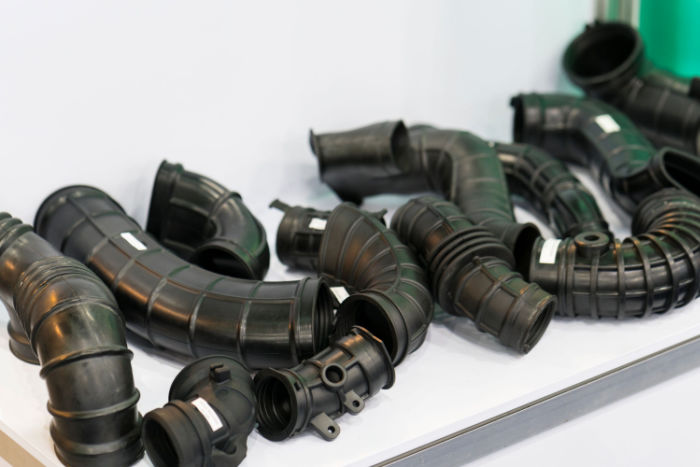
Industria eléctrica: Se utiliza en la industria eléctrica para fabricar componentes electrónicos, como teclados de computadora y carcasas para herramientas eléctricas.
Aplicaciones comerciales: El moldeo por inyección de ABS se utiliza habitualmente para fabricar piezas de uso doméstico, como paneles de control, aspiradoras, revestimientos interiores de refrigeradores y procesadores de alimentos.
Aunque el ABS es un plástico adecuado para el moldeo por inyección, durante el proceso pueden surgir los siguientes problemas comunes:
Marcas de hundimiento: Se producen cuando el material termoplástico se contrae de manera desigual durante el enfriamiento. También pueden aparecer si los fabricantes aplican demasiado calor o una presión de inyección insuficiente. Afortunadamente, se pueden evitar utilizando una presión alta en la compuerta y manteniendo la uniformidad en el diseño de las paredes exteriores.
Deformación: Se produce por un enfriamiento irregular que causa distorsión. También puede aparecer si el material se expulsa antes de haberse enfriado lo suficiente. Se puede prevenir utilizando canales de refrigeración espaciados uniformemente.
Viscosidad: La viscosidad del plástico ABS aumenta con la temperatura. Por tanto, se debe mantener la temperatura de la masa fundida dentro de un intervalo óptimo para obtener piezas moldeadas por inyección de ABS perfectas.
Además, el plástico ABS quizá no sea ideal para aplicaciones exteriores, porque no resiste las condiciones meteorológicas adversas ni la luz solar. Aun así, se puede aumentar su resistencia y protección frente a los rayos ultravioleta (UV) mediante materiales de relleno y aditivos. Algunos ejemplos son las fibras de acero inoxidable, el nailon y el acrílico.







