
Ներարկման ձուլումը, որը հայտնի է նաև որպես պլաստիկի ներարկման ձուլում, մեծ ծավալներով պլաստիկե դետալների արտադրության գործընթաց է։ Սովորաբար այն կիրառվում է նույնական իրերի զանգվածային արտադրության համար։ Ձուլման գործընթացը տեղի է ունենում, երբ հալված նյութերը ներարկվում են կաղապարի մեջ։
Գործիքավորման ընթացքում կատարվող կաղապարի անհատականացումը դետալներին տալիս է տարբեր ձևեր։ Անհատականացման շնորհիվ կարող եք ստեղծել ձեր ուզած քանակությամբ՝ հավասար չափերի և ձևերի դետալներ։ Սա ներառում է բարդ կաղապարներ և կառուցվածքներ, որոնք թույլ են տալիս պահպանել չափային փոքր թույլատրելի շեղումը։
Եթե ցանկանում եք սկսել պլաստիկի ձուլումը, նախքան գործընթացը սկսելը պետք է տեղեկանաք ներարկման կաղապարի արժեքի և այն նվազեցնելու եղանակների մասին։ Բարեբախտաբար, այս հոդվածը կօգնի ձեզ։ Այն քննարկում է պլաստիկի ներարկման ձուլման ծախսերն ու դրանց վրա ազդող տարբեր գործոնները՝ օգնելով գնահատել արտադրության միջին ծախսերը։
Ինչպե՞ս է աշխատում ներարկման ձուլումը։
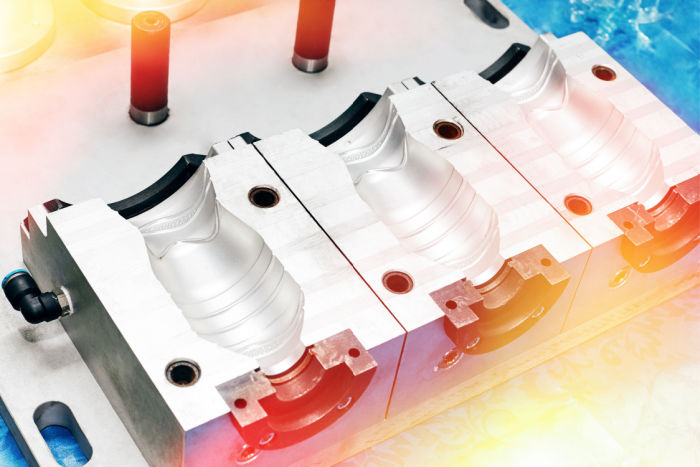
Ձուլման գործընթացը բավականին պարզ է։ Նախ ստեղծվում է կաղապարի գործիքը։ Այն կարելի է պատրաստել պողպատի և ալյումինի նման մետաղներից։ Սակայն ալյումինե կաղապար օգտագործեք միայն փոքր թույլատրելի չափային շեղում պահանջող պլաստիկներ արտադրելիս։
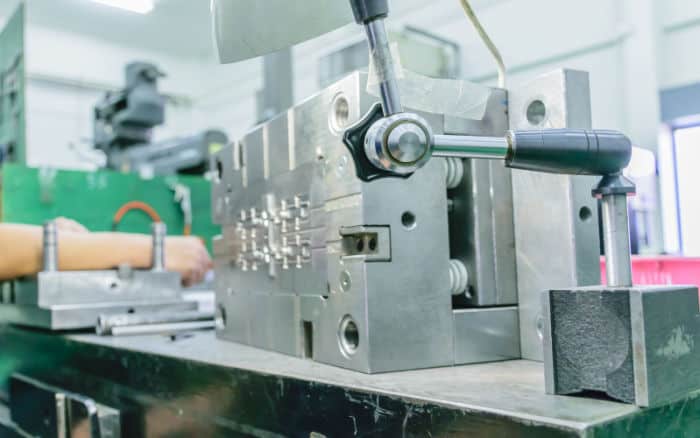
Բացի այդ, այն մեծ ծավալով դետալներ արտադրելու լավագույն տարբերակը չէ, քանի որ արագ մաշվում է և ունի ոչ բավարար մեխանիկական հատկություններ։ Մեծ արտադրական ծավալների համար լավագույն ընտրությունը պողպատե կաղապարներն են․ դրանք դիմացկուն են և ունեն ավելի լավ մեխանիկական հատկություններ։
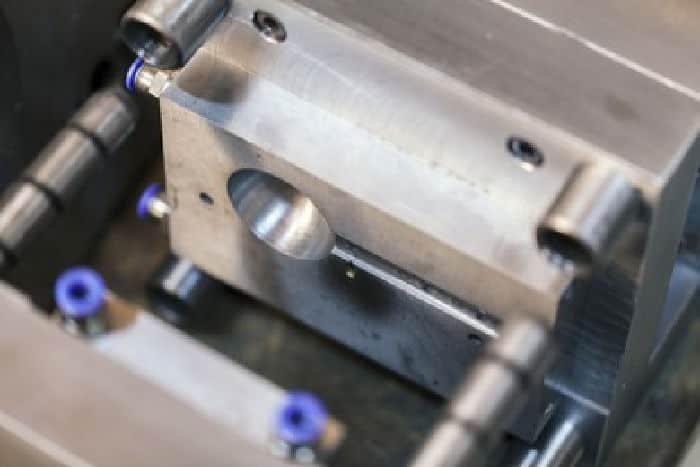
Հաջորդը՝ նյութերը, որոնք պատրաստվում եք օգտագործել, լցրեք տաքացվող գլանի մեջ և խառնեք։ Հալվելուց հետո դրանք ներարկեք փակ մետաղական կաղապարի մեջ։ Երբ հալված պլաստիկը սառչում է, ստանում է կաղապարի ձևը։ Հալված դետալների սառեցման ժամանակը կրճատելու համար կարող եք օգտագործել արտաքին ջերմաստիճանի կարգավորիչ, որը շրջանառում է յուղ կամ ջուր։
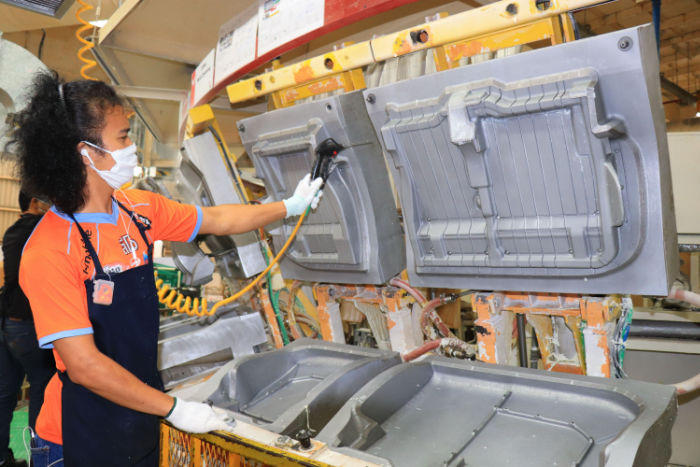
Պլաստիկը պնդանալուց հետո կաղապարի գործիքները տեղադրեք սալերի վրա (կաղապարի թիթեղներ), որպեսզի արտանետիչ քորոցները դուրս մղեն պլաստիկե դետալները։ Հաջորդ քայլը նյութերն առանձնացնելն ու երկհարված կաղապարում (պլաստիկի ներարկման ձուլման տեսակ) համատեղելն է՝ պլաստիկե մասի շոշափման զգացողությունը փափկացնելու, տարբեր կատարողական հատկություններով արտադրելու և նույնիսկ գույներ ավելացնելու համար։
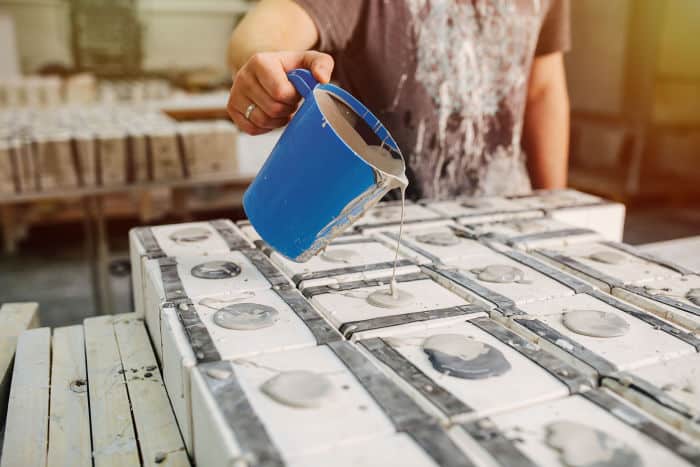
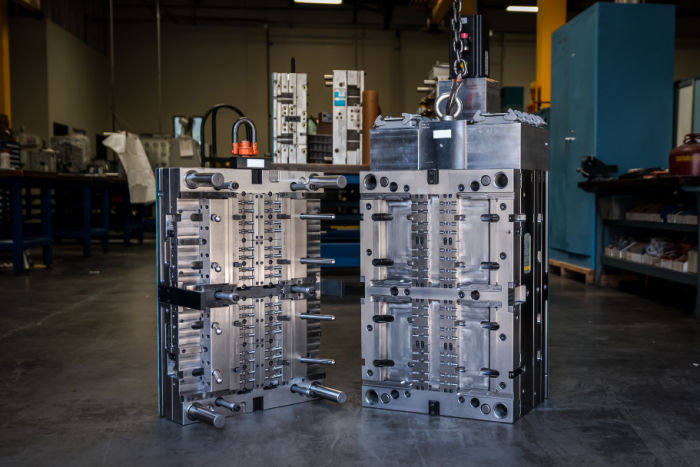
Կարող եք պատրաստել մեկ խոռոչով կամ բազմախոռոչ կաղապար։ Բազմախոռոչ կաղապարների դեպքում բոլոր խոռոչներում կարող եք ստեղծել նույնական կամ տարբեր դետալներ։ Այնուամենայնիվ, մեկ և բազմախոռոչ կաղապարները պահանջում են մանրակրկիտ նախագծում և որակյալ նյութեր։
Ահա ներարկման ձուլման ձեր նախագծի համար հաշվի առնելու մի քանի գործոն․
- Ֆինանսներ․ եթե նախատեսում եք սկսել ներարկման ձուլմամբ արտադրությունը, պետք է լավ պատրաստված լինեք ֆինանսական առումով։ Ներարկման ձուլման գործընթացի մեկնարկային ծախսերը կարող են չափազանց բարձր լինել, քանի որ ստիպված կլինեք գնել կաղապարներն ու մեքենաները։
- Արտադրության ծավալ․ մեկ այլ կարևոր գործոն, որը պետք է հաշվի առնել կաղապարի արտադրությունն սկսելուց առաջ, արտադրվելիք դետալների քանակն է։ Սա կօգնի որոշել՝ ներարկման ձուլումը ծախսարդյունավե՞տ կլինի, թե՞ ոչ։
- Նախագծման գործոններ․ արտադրվելիք դետալների նախագծերը կարող են ներարկման ձուլման գործընթացը հեշտացնել կամ բարդացնել։ Պարզ երկրաչափությունը պարզեցնում է գործընթացը։ Լավ նախագիծը կնվազեցնի արտադրության ընթացքում վնասներն ու թերությունները։
- Արտադրության նկատառումներ․ պետք է նաև հաշվի առնել դետալների արտադրության համար անհրաժեշտ ընդհանուր ժամանակը։ Ժամանակի կրճատումն օգնում է արտադրությանը։ Հետևաբար, մեքենայի ցիկլը կրճատելու համար դիտարկեք լավ մտածված գործիքավորման և տաք հոսքուղով կաղապարների կիրառումը։
Ներարկման ձուլման ծախսերի վրա ազդող գործոնները
Ներարկման ձուլման արժեքը տարբեր է՝ կախված պլաստիկի տեսակից, ձևից և կաղապարի չափից։ Ձուլման արժեքի վրա ազդող տարբեր գործոններից են՝
Փաստաթղթի ծախսերը
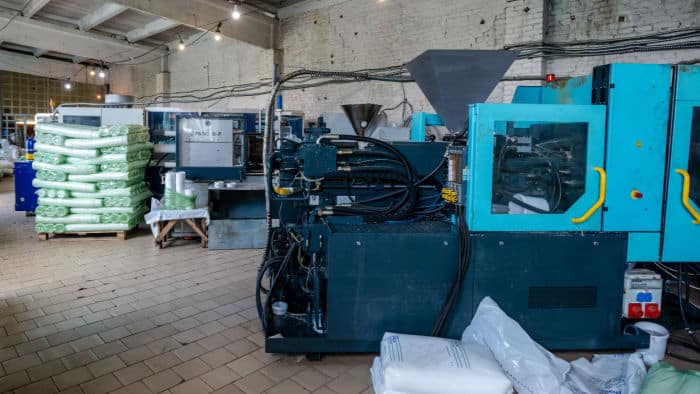
Ձեր նախագծի համար անհրաժեշտ սարքավորումները մեծապես ազդում են ներարկման ձուլման արժեքի վրա։ Գործարկման համար կարող եք ձեռք բերել փոքրածավալ ներարկման մեքենաներ։ Դրանք ավելի էժան են և տեղավորվում են մեկնարկային ծախսերի մեջ։
Ներարկման ձուլման մեծածավալ արտադրության համար ավելի մեծ սարքավորումներն ավելի հարմար են։ Եթե սարքավորումները ներմուծեք արտերկրից, առաքման վճարների պատճառով ներարկման կաղապարի ծախսերը կավելանան։
Եթե չեք կարող հոգալ ներարկման կաղապարի ծախսերը, կարող եք աշխատանքը պատվիրակել ներարկման ձուլման բարձրակարգ կարողություններ ունեցող մասնագիտացված երրորդ կողմին։
Գործիքային գին
Մեկ այլ գործոն, որը մեծապես ազդում է արժեքի վրա, գործիքավորման ծախսն է։ Ի տարբերություն սարքավորման՝ կաղապարների արտադրությունը մեկանգամյա ներդրում չէ։ Ժամանակ առ ժամանակ պետք է նոր կաղապարի հիմքեր պատրաստել, ինչը մեծացնում է գործիքավորման և կաղապարի արժեքը։
Այս պրոցեսների օրինակները ներառում են հետեւյալը.
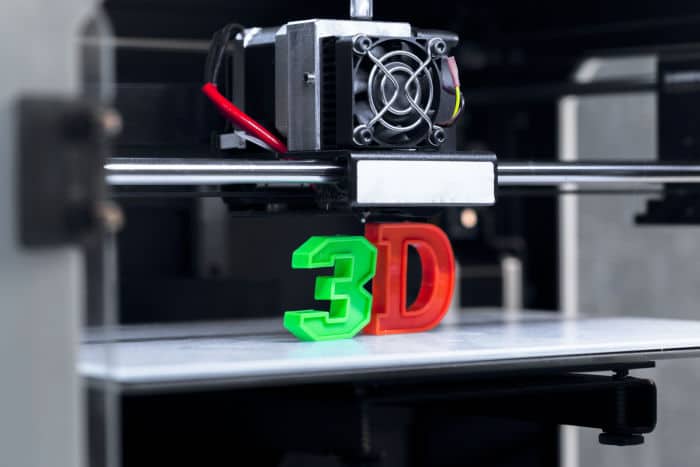
3D տպագրություն․ սա ամենաարագ և ծախսարդյունավետ մեթոդներից է, որը կարող եք օգտագործել ներարկման ձուլմամբ պատրաստվող դետալներ արտադրելու համար։
Այն համարվում է կաղապարներ պատրաստելու ավելի էժան միջոց, քանի որ դրա համար անհրաժեշտ է միայն 3D տպիչ։ Բացի այդ, հատուկ մասնագետ վարձելու կարիք չկա, ինչն իջեցնում է ներարկման ձուլման ընդհանուր արժեքը։
CNC մշակում․ CNC մշակումն օգտագործվում է մետաղական կաղապարներ կառուցելիս։ Այս մեթոդն արդյունավետ է և որակյալ կաղապարներ է արտադրում։ Սակայն CNC մեքենաների ծառայության ժամկետն ավելի կարճ է, այսինքն՝ ժամանակ առ ժամանակ ստիպված կլինեք նորերը գնել, ինչը կբարձրացնի ներարկման կաղապարի արժեքը։
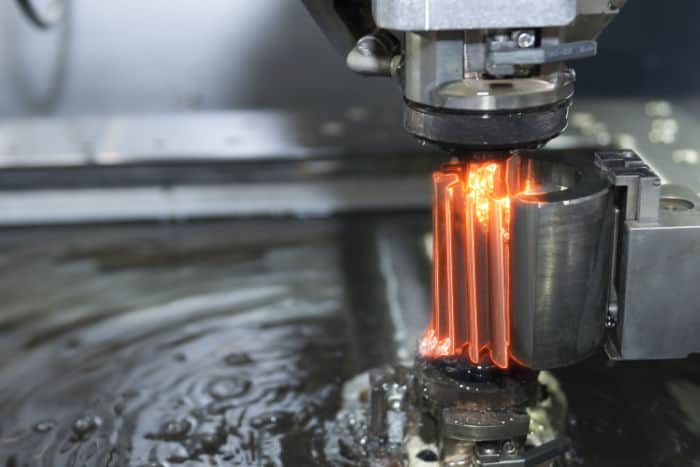
Էլեկտրական պարպումով մշակում․ EDM-ը կարող եք օգտագործել բարդ կաղապարներ ստեղծելու համար։ Այն մետաղը տաքացման միջոցով ծռում է՝ ստանալու ցանկալի ձևը։ EDM-ը շատ ճշգրիտ է, սակայն կիրառելի է միայն մետաղների վրա։
Բարդություն
Ներարկման ձուլման արժեքը որոշող մեկ այլ գործոն դիզայնի գեղագիտությունն ու բարդությունն են։ Ավելի բարդ դիզայնը բարձրացնում է պլաստիկի ներարկման կաղապարների արժեքը։
Պլաստիկ խեժ
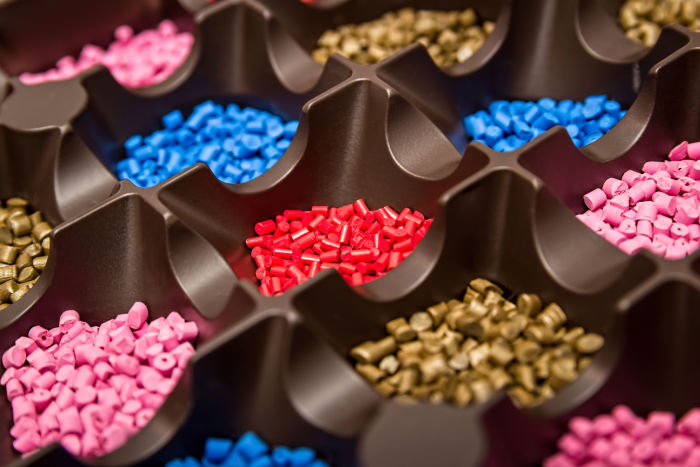
Ներարկման ձուլման համար օգտագործվող պլաստիկե խեժը նույնպես որոշում է՝ հնարավոր կլինի ցածր գնով ձուլում իրականացնել, թե ոչ։ Որքան շատ խեժ է անհրաժեշտ, այնքան բարձր է ներարկման ձուլման ընդհանուր արժեքը։ Ավելի քիչ խեժը նվազեցնում է կաղապարի արժեքը։
Լաբորատորիա
Թեև գործընթացների մեծ մասն ավտոմատացված է, միևնույն է կունենաք տեղադրման, շահագործման և վերանորոգման ծախսեր, որոնք ավելացնում են ներարկման կաղապարի ընդհանուր արժեքը։
Արժեք
Այլ գործոններ
Ներարկման ձուլման ցիկլի ընդհանուր արժեքի վրա ազդող այլ գործոններից են՝
- Երկրորդ ծառայություն
- Տեղեկություն փաստաթղթի մասին
- Կոտորակային հատոր
Ինչպես նվազեցնել ներարկման ձուլման ծախսերը
Ներարկման ձուլումը կարող է շատ թանկ լինել։ Ծախսերը կառավարելու համար պետք է հասկանալ, թե ինչպես կարելի է նվազեցնել ձուլման արժեքը։ Դրա մի քանի եղանակներն են՝
- Կաղապարների կրկնակի օգտագործում
- Ներդիրներով ձուլման տեխնոլոգիայի կիրառում
- Առաջարկ ։
- Պարզեցնել մասնիկների կառուցվածքը
- Բազմախոռոչ և ընտանեկան կաղապարների օգտագործում
Պլաստիկի ներարկման կաղապարների դասակարգումը
Լավագույն պլաստիկի ներարկման կաղապար ընտրելը կարևոր է, քանի որ դա ազդում է ներարկման ձուլման ընդհանուր արժեքի, արագության և արդյունքի որակի վրա։ Ներարկման կաղապարները դասակարգվում են ըստ տարբեր հատկանիշների, այդ թվում՝
Հիմնված է կաղապարի թիթեղի վրա
Կաղապարի խոռոչներում օգտագործվում են թիթեղներ՝ գոհացուցիչ արդյունքներ ապահովելու համար։ Կաղապարների տեսակները կարելի է տարբերել՝ հաշվի առնելով կաղապարի թիթեղների քանակը։ Ըստ թիթեղների քանակի տարբերակվող ներարկման կաղապարներից են՝
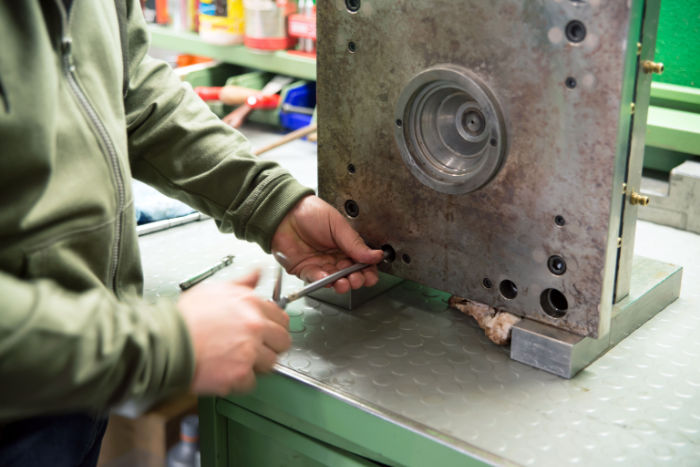
Բազմաշերտ ներարկման կաղապար
Բազմաշերտ ներարկման կաղապարի արժեքն ավելի բարձր է, քան երկու և երեք թիթեղով ներարկման կաղապարներինը։ Սակայն շահագործման ընդհանուր արժեքն ավելի ցածր է, քանի որ այն ունի մի քանի զուգահեռ թիթեղներ, որոնք գործընթացն ավելի արդյունավետ են դարձնում և նվազեցնում թերությունները։ Դրա լավագույն առավելությունն այն է, որ յուրաքանչյուր ցիկլի համար անհրաժեշտ է ընդամենը մի քանի սեղմիչի տոննաժ։
Երեք թիթեղով ներարկման կաղապար
Այն ունի երրորդ թիթեղը, որը կոչվում է մերկացնող թիթեղ։ Ի տարբերություն երկթիթեղ կաղապարի՝ այստեղ միջուկի և խոռոչի թիթեղների միջև կան երկու բաժանման գծեր։ Դրանք բաժանում են ձուլված դետալն ու հոսքուղիների համակարգը։ Այս կաղապարն այնքան տարածված չէ, որքան երկթիթեղ ներարկման կաղապարը, սակայն ավելի արագ և արդյունավետ է, քանի որ հոսքուղիների համակարգը վերամշակման կամ ձեռքով առանձնացման կարիք չունի։
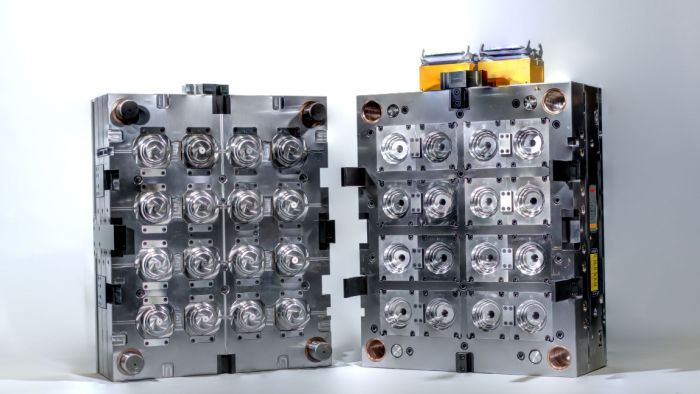
Երկթիթեղ ներարկման կաղապար
Սա այս դասակարգման մեջ ներարկման կաղապարի ամենատարածված տեսակն է՝ գործիքավորման մատչելի արժեքի շնորհիվ։ Այն ունի մեկ բաժանման գիծ, որը միացնում է խոռոչի թիթեղն ու միջուկի թիթեղը։ Այս կաղապարը կարելի է օգտագործել բոլոր հոսքուղիների համակարգերի հետ, սակայն այն ավելի համատեղելի է մեկ խոռոչով կաղապարների հետ։
Ըստ կաղապարի խոռոչների քանակի
Պլաստիկի ներարկման կաղապարների տարբեր տեսակները որոշող մեկ այլ գործոն է յուրաքանչյուր ցիկլի ընթացքում արտադրվող դետալների քանակը։ Դրանք են՝
Մեկ խոռոչով կաղապար
Այս մեկխոռոչ կաղապարը մեկ դետալ է արտադրում, քանի որ ներսում միայն մեկ խոռոչ ունի։ Այն ավելի էժան է, քան բազմախոռոչ և ընտանեկան կաղապարները, սակայն արտադրողականությունն ավելի ցածր է, ինչի հետևանքով պլաստիկի ներարկման ձուլման արժեքը բարձրանում է։
Բազմախոռոչ կաղապարներ
Այն ունի մի քանի խոռոչ, որոնց շնորհիվ կարող է միաժամանակ մի քանի դետալ արտադրել։ Այս կաղապարների արտադրողականությունն ավելի բարձր է, քան մեկխոռոչ կաղապարներինը, ուստի դրանք ավելի ծախսարդյունավետ են։ Եթե արտադրում եք ավելի մեծ պլաստիկե բաղադրիչներ, դիտարկեք բազմախոռոչ ներարկման կաղապար գնելու հնարավորությունը։
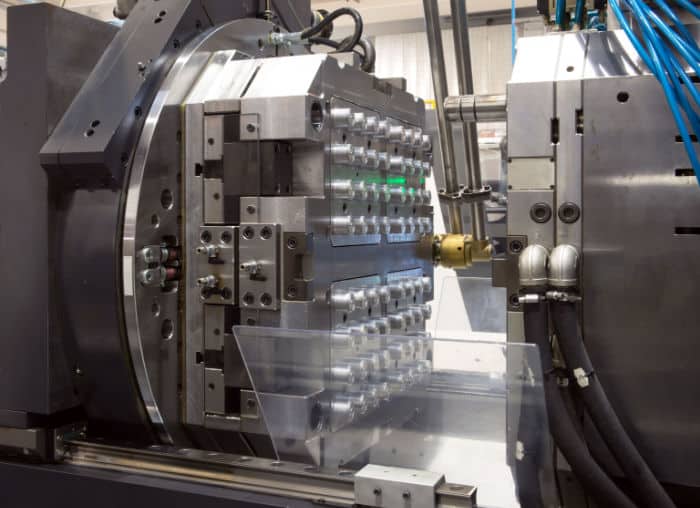
Ընտանեկան կաղապարներ
Բազմախոռոչ ներարկման կաղապարների նման ընտանեկան կաղապարներն ունեն մի քանի խոռոչ։ Սակայն խոռոչները նույնական չեն, ինչը նշանակում է, որ դրանցով կարելի է արտադրել միայն ձևով և չափով տարբեր դետալներ։
Օրինակ՝ դրանցով կարելի է մեկ ձուլման ցիկլի ընթացքում պլաստիկե տարաներ և դրանց կափարիչներ արտադրել։ Կաղապարի ակտիվացման այս տեսակի արժեքն ավելի բարձր կլինի կաղապարի գնի պատճառով, սակայն այն կբարձրացնի արտադրության ծավալը և կնվազեցնի շահագործման ընդհանուր ծախսերը։
Ներմուծվում է կերակրատեսակների համակարգը
Այս կատեգորիայում ներարկման կաղապարների երեք տեսակ կա։ Դրանք տարբերվում են սնուցման և հոսքուղիների համակարգերով։ Սնուցման համակարգը անցուղիների շարք է, որը ներառում է լցման անցուղիներ, դարպասներ և հոսքուղիներ, և հալված պլաստիկը տանում է դեպի խոռոչներ։ Այս կատեգորիայի կաղապարներից են՝
Տաք հոսքուղով ներարկման կաղապարներ
Սրանք կաղապարներ են, որոնք ներսից կամ դրսից տաքացվում են ձողերով կամ կծիկներով։ Դրանք մշտապես տեղադրվում են անշարժ բազմաբաշխիչ թիթեղի մեջ, ինչի հետևանքով պլաստիկե բաղադրիչներն արտանետելիս դրանք դուրս չեն գալիս կաղապարից։
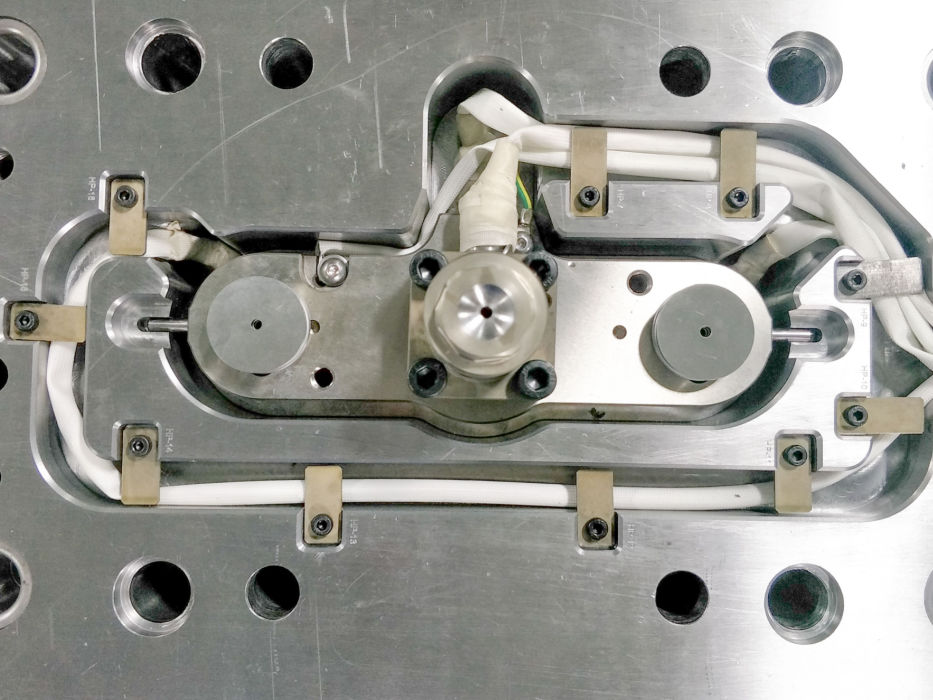
Տաք հոսքուղով ներարկման ձուլման գործընթացը բարձրացնում է արդյունավետությունը և նվազեցնում թափոնները։ Բացի այդ, հոսքուղիները հեռացնելու համար վերաղացման կամ լրացուցիչ գործընթացների կարիք չկա։ Եթե ցանկանում եք արագ արտադրել մեծ ծավալներ, լավագույն տարբերակը տաք հոսքուղով կաղապարներն են՝ համակցված բազմախոռոչ կառուցվածքի հետ։
Այնուամենայնիվ, տաք հոսքուղով ներարկման կաղապարներն ունեն նաև թերություններ։ Նախ՝ կաղապարի արժեքը համեմատաբար բարձր է։ Դրանք նաև պահանջում են մեծ սպասարկում և խնամք, և ներարկման ձուլման գործընթացը վերահսկելու համար պետք է վարձել պատրաստված մասնագետ։
Ինչպես նշվեց, կաղապարները թաքնված են բազմաբաշխիչ թիթեղների մեջ։ Դա դժվարացնում է մաքրումը, այսինքն՝ հնարավոր չի լինի հեռացնել նախորդ գործընթացներից մնացած պլաստիկի նստվածքը կամ մնացորդները։ Եթե ցանկանում եք գունավոր տարաներ արտադրել, գուցե հարկ լինի դիտարկել սնուցման այլ համակարգ։
Տաք հոսքուղու համակարգի մեկ այլ թերությունն այն է, որ տարաները կարող են կպչել խոռոչներին։ Հետևաբար, այս համակարգը կիրառեք ջերմության նկատմամբ ոչ զգայուն նյութերի հետ աշխատելիս։
Սառը հոսքուղով ներարկման կաղապարներ
Այս համակարգն օգտագործում է չտաքացվող հոսքուղիներ՝ հալված նյութը դեպի խոռոչ ուղղելու համար։ Սա նշանակում է, որ այն կարելի է կիրառել նաև ջերմության նկատմամբ զգայուն նյութերի հետ աշխատելիս։ Այս համակարգում ներարկման ձուլման գործընթացը բաց է, այսինքն՝ տեսանելի է, թե երբ է մաքրման կարիք առաջանում։
Դրանք նաև հեշտ են սպասարկվում և ավելի էժան են։ Դրանց լավագույն կողմն այն է, որ արտադրության ընթացքում օգտագործվող գույներն ու նյութերը հեշտությամբ կարելի է փոխել։ Բացի այդ, դիզայնի փոփոխություններ ավելացնելը բավականին պարզ է՝ հոսքուղիների դիրքի և արագ փոխվող դարպասների շնորհիվ։
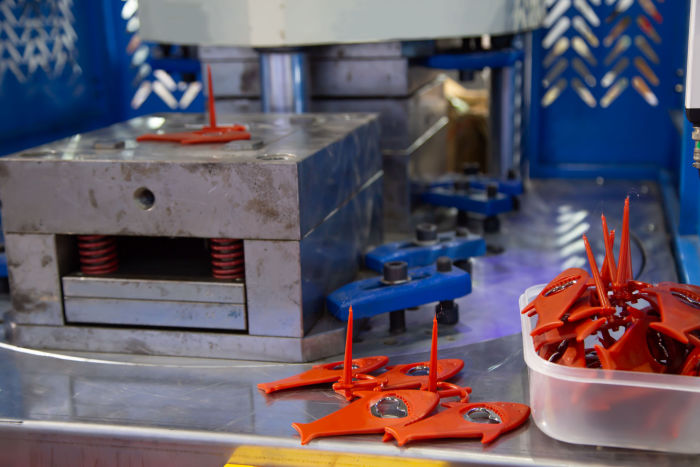
Սառը հոսքուղով ներարկման ձուլման համակարգի թերությունն այն է, որ յուրաքանչյուր նոր ցիկլ սկսելիս պետք է պատրաստել նոր հոսքուղիների համակարգ, քանի որ բաղադրիչներն արտանետելիս կտրում եք կաղապարի մեջ։ Բացի այդ, գուցե ստիպված լինեք առանձնացնել հոսքուղիների համակարգն ու ձուլված դետալը։
Մեկ այլ թերությունն այն է, որ դրանք մեծ քանակությամբ թափոններ են առաջացնում, այսինքն՝ հոսքուղիները վերաղալու և հեռացնելու համար լրացուցիչ գործընթացներ են պետք, որոնք կարող են ազդել վերջնական արդյունքի վրա։
Մեկուսացված հոսքուղիներով ներարկման կաղապարներ
Մեկուսացված հոսքուղիներով ներարկման ձուլումը կիրառում է սառը հոսքուղիներով ձուլման նույն սկզբունքները։ Սակայն վերջնական ազդեցությունները նման են տաք հոսքուղով ներարկման ձուլմանը։ Այս կաղապարներն օգտագործում են սառը հոսքուղով կաղապարի նույն գաղափարը, բայց շերտեր ստեղծելու համար կիրառում են փամփուշտային տաքացուցիչներ։ Շերտերը շրջապատում են հալված պլաստիկը՝ կազմելով մեկուսացված մնացորդներ։
Դրանք տաք հոսքուղիների լավագույն այլընտրանքն են, քանի որ ավելի էժան են, և ջերմաստիճանը վերահսկելու կարիք չկա։ Դրանք նաև թույլ են տալիս արագ փոխել նյութն ու գույները։ Սակայն կիրառելի են միայն ինժեներական դասի պլաստիկների համար։
Եզրակացություն
Ներարկման ձուլումը արտադրական ոլորտում ամենաշատ օգտագործվող գործընթացներից է։ Այն ծախսարդյունավետ է մեծ ծավալով դետալներ արտադրելիս, և եթե նախատեսում եք պլաստիկի արտադրության ընկերություն հիմնել, պետք է դիտարկեք այն։







