
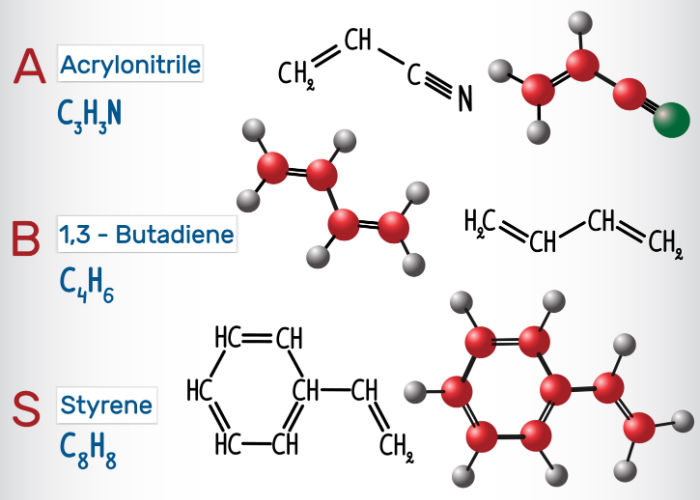
ABS je skratka pre akrylonitrilbutadiénstyrén. Ide o typ termoplastického polyméru zloženého z troch hlavných zložiek (monomérov): akrylonitrilu, butadiénu a styrénu. Každý z týchto troch monomérov má odlišné vlastnosti a ich kombináciou vzniká pevný plast ABS odolný proti nárazom.
Nižšie sú uvedené ďalšie informácie o monoméroch:
Akrylonitril
Akrylonitril sa vyrába z propylénu a amoniaku. Plastovému dielu dodáva vysokú chemickú odolnosť, tvrdosť a tepelnú stabilitu.
butadién
butadién sa vyrába pri tvorbe etylénu z parných krakovacích zariadení. Poskytuje nárazovú pevnosť a odolnosť voči polyméru.
Styrén
Styrén vzniká alkyláciou benzénu etylénom za vzniku etylbenzénu, ktorý sa následne dehydrogenuje na styrén. Dodáva tuhosť, zvyšuje pevnosť a zabezpečuje lesklý povrch. Zároveň zlepšuje spracovateľnosť polyméru ABS.
V spoločnosti Moldie ponúkame širokú škálu služieb vstrekovania plastov vrátane vstrekovania ABS na mieru. Zákazníkom zaručujeme hladký priebeh výroby.
Vlastnosti plastových ABS
Nižšie sú uvedené niektoré z materiálových vlastností ABS:
Chemická štruktúra ABS: (C8H8·C4H6·C3H3N) n
Odolnosť: ABS plast má vysokú chemickú, kmeňovú, tepelnú a nárazovú odolnosť.
Zmenšovacia rýchlosť: Jeho zmenšujúca sa rýchlosť je medzi o.5 – 0,7 %.
Teplota: Typická teplota je 200-238 °C/392-460.4 °F.
Teplota skvapalnenia: Termoplast sa skvapalní, keď dosiahne teplotu 105°C / 221°F.
Špecifická hmotnosť: 1,06
Pevnosť v ťahu: 46 MPa (6600 PSI)
Plast ABS ponúka výbornú rovnováhu medzi pevnosťou, odolnosťou, elektrickými vlastnosťami a ďalšími charakteristikami. Vďaka týmto vlastnostiam sa polymér používa v rôznych konštrukčných aplikáciách a pri navrhovaní výrobkov.
Proces vstrekovania ABS
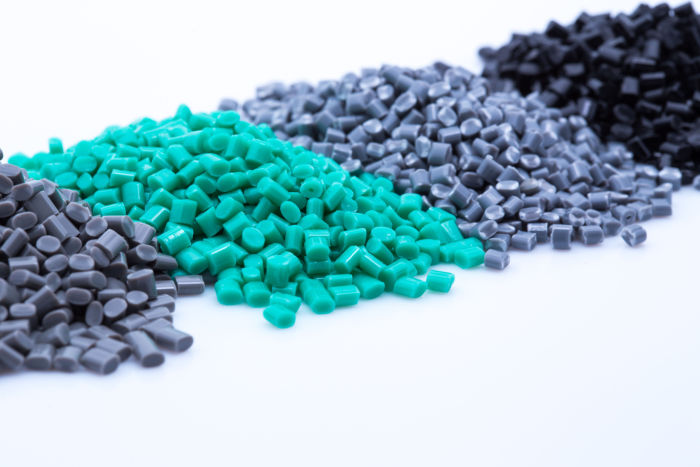
Postup cyklu vstrekovania ABS:
Vstrekovanie: Plast ABS vo forme granúl sa roztaví na kvapalinu a potom sa vstrekne do formy. Čas vstrekovania závisí od použitého vstrekovacieho tlaku, objemu dávky (množstva vstreknutého materiálu ABS) a vstrekovacieho výkonu.
Chladenie: Roztavený plast sa ochladí a stuhne do tvaru formy. Počas chladenia však môže dôjsť k zmršťovaniu. Preto sa do formy nechá prúdiť ďalší roztavený materiál, aby sa zmenšilo viditeľné zmrštenie výlisku. Čas chladenia závisí od rôznych termodynamických vlastností plastu a od maximálnej hrúbky steny.
Vyhadzovanie: Po dostatočnom ochladení možno diel vyhodiť z formy pomocou vyhadzovacieho systému.
Plast ABS možno spracovávať väčšinou štandardných typov strojov. Možno ho vyfukovať aj vstrekovať. Keďže má nízky bod topenia, približne 200°C alebo 392°F, možno ho výhodne spracovať aj 3D tlačou na stroji FDM.
Ako renomovaná spoločnosť zaoberajúca sa vstrekovaním plastov používame najnovšie výrobné technológie na výrobu kvalitných výliskov a na úplné splnenie vašich požiadaviek na tvarovanie ABS.
Techniky vstrekovania ABS
Tenkostenné diely: Vzhľadom na vysokú viskozitu ABS treba pri tenkostenných dieloch zvýšiť vstrekovací tlak.
Hrubostenné diely: Pri výrobe hrubostenných dielov štandardnými metódami môžu vzniknúť prepadliny. Preto sa odporúča kompresné vstrekovanie. Do formy sa pri ňom pridá určité množstvo taveniny, z ktorej sa vytvorí hotový výrobok.
Veľké duté diely: Pri výrobe veľkých dutých dielov sú nevyhnutné techniky vstrekovania s podporou plynu alebo vody.
Viacero materiálov: Ak chcete vytvárať diely z viacerých materiálov, môže byť potrebné použiť viacnásobné vstrekovanie alebo vstrekovanie s vložkami.
Hľadiská spracovania ABS vstrekovaním
Pri procese vstrekovania ABS treba zvážiť tieto aspekty:
Rovnomerná hrúbka steny
Hrúbka steny plastu ABS by mala byť rovnomerná, aby odolala napätiu a deformácii. Výrobca môže zvýšiť pevnosť pridaním výstužných rebier alebo zaoblení.
Predúprava suchých ABS živíc
Plast ABS má tendenciu absorbovať vlhkosť v rozsahu 0.2% – 0.8%. Absorpcia vlhkosti môže predĺžiť výrobné cykly a zvýšiť spotrebu energie aj náklady. Vlhkosť môže tiež spôsobiť zakalenie výliskov. Výrobca preto musí živice ABS pred výrobou dôkladne vysušiť, a to pri teplote 80 až 90°C počas najmenej 2 hodín. Tým sa miera absorpcie zníži na menej než 0.1%.
Veľkosť rádia
Čím väčší je polomer, tým menšie je namáhanie plastového materiálu. Príliš veľký polomer však môže spôsobiť zmrštenie formy. Pomer polomeru dielu z ABS k hrúbke steny by preto mal byť aspoň 0.3.
Regulácia teploty pri vstrekovaní ABS
Vystavenie plastu ABS extrémnym teplotám môže spôsobiť tepelný rozklad. Ten vedie k chemickým a fyzikálnym zmenám vstrekovaného dielu a narúša jeho chemické väzby. Preto je nevyhnutné optimálne regulovať teplotu v rozsahu 200 – 238°C / 392°F – 460.4°F.
Rýchlosť vstrekovania
Vysoká rýchlosť vstrekovania môže tiež spôsobiť tepelný rozklad, znížiť lesk alebo zmeniť farbu plastového materiálu. Naopak, pri nízkej rýchlosti sa forma nemusí dostatočne naplniť. Výrobca preto musí nájsť správnu rovnováhu, aby zabezpečil efektívne spracovanie a kvalitné výlisky.
Vstrekovací tlak
Vzhľadom na svoju viskozitu si plast ABS vyžaduje vysoký vstrekovací tlak. Nadmerný tlak však môže spôsobiť, že sa výlisky k sebe pevne prilepia a ich oddelenie bude nákladnejšie. Výrobca preto musí udržiavať optimálny tlak, aby dosiahol kvalitné hotové výrobky.
Podmienky spracovania plastu ABS
Nižšie sú uvedené niektoré podmienky spracovania na pochopenie:
Vstrekovací tlak: Tlak pri vstrekovaní by mal byť v rozsahu 50 – 100 MPa.
Protitlak: Vysoký protitlak umožňuje rovnomerné premiešanie, môže však spôsobiť aj opotrebovanie. Preto sa odporúča udržiavať protitlak na úrovni 5 bar.
Konštrukcia vtoku a odvzdušnenia: Vtok aj odvzdušnenie musia byť správne navrhnuté. Medzi parametre, ktoré treba dôkladne zvážiť, patria dĺžka vtoku (menej než 1mm), šírka odvzdušňovacieho kanála (4-6mm), hrúbka (0.025-0.05mm) a priemer kanála (3mm).
Teplota topenia: Odporúčaná teplota topenia je v rozsahu od 200 do 280°C.
Výhody a nevýhody vstrekovania ABS
Tu sú niektoré výhody a nevýhody ABS plastu:
Výhody
Recyklovateľnosť: ABS plast môže byť recyklovaný a roztavený niekoľkokrát bez straty jeho fyzikálnych vlastností.
Pevnosť a odolnosť: Ako už bolo uvedené, plast ABS nedegraduje. Zachováva si húževnatosť aj pri nízkych teplotách. Na rozdiel od iných termosetových plastov ABS počas zahrievania, chladenia ani opätovného zahrievania nehorí a nedegraduje. Možno ho preto zahrievať opakovane. Roztaví sa na kvapalinu, a tak sa dá ľahko vstrekovať.
Úspora energie: Stroje používané na vstrekovanie ABS šetria energiu. Tým sa znižuje spotreba energie aj celkový čas spracovania. Tvarovanie plastu ABS vo všeobecnosti zvyšuje efektívnosť výroby termoplastov.
Opakovateľnosť: Proces vstrekovania ABS umožňuje vytvárať zložité výrobky na náročné použitie. Riadené vstrekovanie plastov a ďalšie doplnkové techniky zabezpečujú opakovateľnosť výsledkov a výrobu kvalitných dielov. ABS navyše odoláva extrémnym teplotám a zachováva si pôvodné fyzikálne vlastnosti.
Flexibilita: Plast ABS je flexibilná živica s výbornými možnosťami kombinovania. Vďaka tejto všestrannosti možno spracúvať širokú škálu komponentov pre rôzne odvetvia.
Vysokorozmerná stabilita a nízka zmenšovacia rýchlosť: Preto je vhodná na výrobu ľahkých a pevných komponentov.
Vysoká produktivita: Tvarovanie plastu ABS je veľmi efektívna výrobná technológia, ktorá umožňuje vyrábať veľké objemy s minimálnym zásahom obsluhy.
Nevýhody
UV-citlivé: Kontinuálne vystavenie ultrafialovému (UV) svetlu môže spôsobiť degradáciu.
Nízka odolnosť voči únave: Môže sa zhoršovať, ak je vystavená konzistentným aplikáciám s vysokým zaťažením.
Použitie vstrekovania ABS
Plast ABS zvážte najmä vtedy, ak má byť výsledný výrobok pevný, odolný a zároveň ľahký. Je veľmi obľúbený napríklad pri výrobe hudobných nástrojov, domácich spotrebičov, počítačových súčiastok a ďalších komponentov. Nižšie uvádzame ďalšie použitia v rôznych odvetviach:
Stavebníctvo: Používa sa najmä v stavebníctve na výrobu rúr a tvaroviek, pretože je to vysoko odolný plast.
Automobilový priemysel: Používa sa ako alternatíva kovu, najmä pri dieloch, ktoré majú byť ľahké. Patria sem komponenty bezpečnostných pásov, prístrojové dosky, obloženie stĺpikov, držadlá a súčasti palubnej dosky.
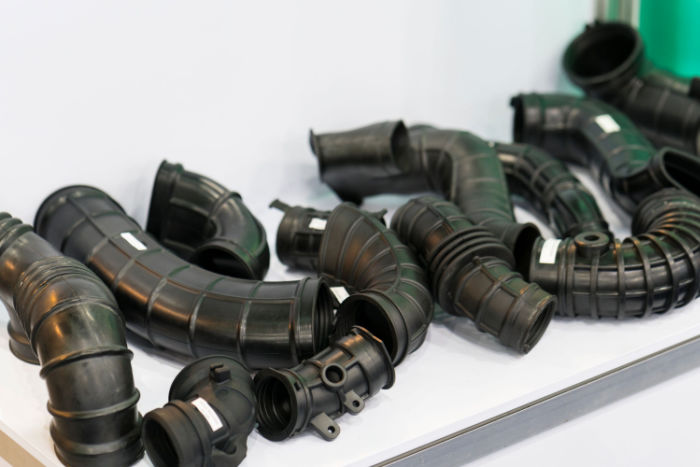
Elektrický priemysel: Používa sa v elektrotechnickom priemysle na výrobu elektronických komponentov, ako sú počítačové klávesnice a kryty pre elektrické nástroje.
Komerčné aplikácie: Vstrekovanie ABS sa bežne používa na výrobu súčiastok do domácnosti, napríklad ovládacích panelov, vysávačov, vnútorných obložení chladničiek a kuchynských robotov.
Hoci je ABS vhodným plastom na vstrekovanie, počas jeho vstrekovania sa môžu vyskytnúť tieto bežné problémy:
Prepadliny: Vznikajú, keď sa termoplast počas chladenia zmršťuje nerovnomerne. Môžu sa vytvoriť aj pri použití nadmerného tepla alebo nedostatočného vstrekovacieho tlaku. Výrobca im môže predísť použitím vysokého tlaku vo vtoku a zabezpečením rovnomernosti pri návrhu vonkajších stien.
Deformácie: Vznikajú pri nerovnomernom chladení a spôsobujú skrútenie dielu. Môžu sa objaviť aj vtedy, keď sa materiál vyhodí skôr, než dostatočne vychladne. Predísť im možno použitím rovnomerne rozmiestnených chladiacich kanálov.
Viskozita: Viskozita plastu ABS so zvyšujúcou sa teplotou rastie. Teplota taveniny sa preto musí udržiavať v optimálnom rozsahu, aby vznikli kvalitné vstrekované diely z ABS.
Plast ABS nemusí byť vhodný na vonkajšie použitie, pretože neodoláva nepriaznivému počasiu a slnečnému žiareniu. Jeho pevnosť a odolnosť voči ultrafialovému (UV) žiareniu však možno zvýšiť pomocou plnív a prísad. Medzi plnivá patria vlákna z nehrdzavejúcej ocele, nylon a akryl.







