
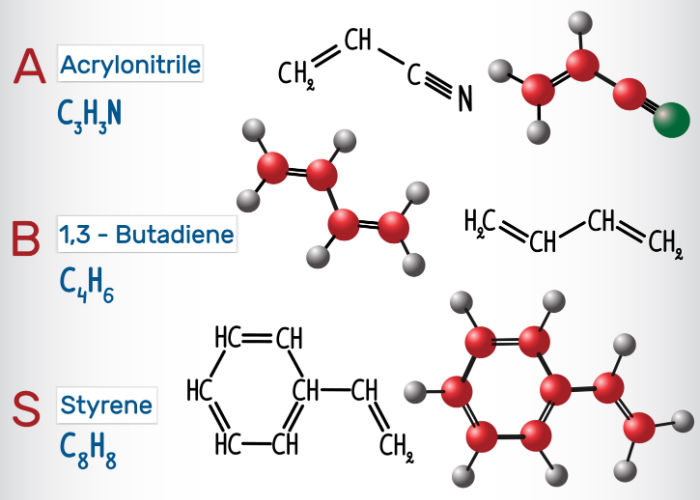
ABS oznacza Acrylonitryl Butadien Styrene. Jest to rodzaj termoplastycznego polimeru z trzema głównymi składnikami (monomerami): akrylonitrilu, butadienu i styrenu. Trzy monomery mają różne właściwości, które łączą się w produkcji solidnego tworzywa sztucznego ABS, który jest odporny na uderzenia.
Poniżej znajduje się więcej informacji na temat monomerów:
Akrylonitryl
Akrylonitryl jest wykonany ze składników propylenu i amoniaku. Uzyskuje wysoką odporność chemiczną, twardość i stabilność ciepła na plastikową część.
butadien
Butadien jest wytwarzany podczas tworzenia etylenu z krakersów parowych. Zapewnia wytrzymałość uderzenia i odporność na polimer.
Styren
Styren jest wytwarzany poprzez alkilację benzenu z etylenem do formowania etylenobenzenu dehydrowanego do styrenu. Zapewnia sztywność, dodatkową wytrzymałość, połyskliwy wykończenie i jest odpowiedzialny za procesowność polimeru ABS.
W firmie Moldie oferujemy szeroką gamę usług formowania wtrysku, w tym niestandardowe wtryskiwanie ABS. Gwarantujemy klientom bezproblemowy proces produkcji.
Właściwości tworzyw sztucznych ABS
Poniżej znajduje się niektóre z właściwości materiałów ABS:
Struktura chemiczna ABS: (C₈H₈·C₄H₆·C₃H₃N)ₙ
Oporność: tworzywo sztuczne ABS posiada wysoką chemiczną, szczep, ciepło i odporność na uderzenia.
Skurcz: stopień skurczu wynosi od 0.5 do 0.7%.
Temperatura: Typowa temperatura wynosi 200-238 °C/392-460.4 °F.
Temperatura likieru: Termoplastyczna likiery, kiedy osiąga 105°C / 221°F.
Szczególna grawitacja: 1.06
Wytrzymałość na rozciąganie: 46 MPa (6600 PSI)
W szczególności, tworzywo sztuczne ABS oferuje dużą równowagę w wytrzymałości, odporności, cechach elektrycznych i innych właściwościach. Te doskonałe właściwości umożliwiły zastosowanie polimeru do różnych zastosowań konstrukcyjnych i wzorów produktu.
Proces formowania ABS wtrysku
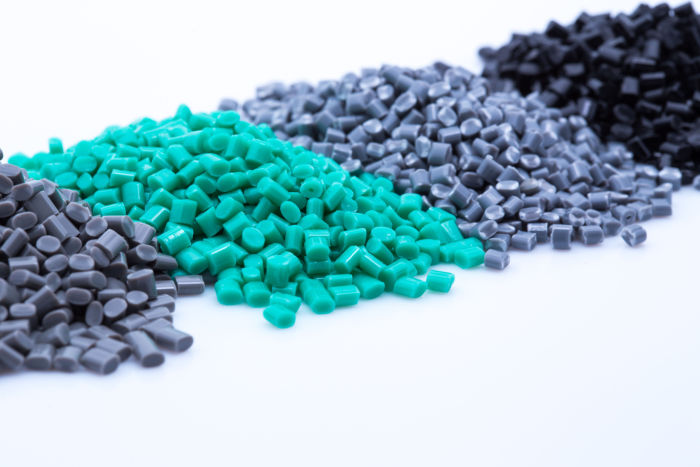
Oto cykl procesu formowania ABS:
Wtrysk: granulat ABS jest topiony do postaci ciekłej, a następnie wtryskiwany do formy. Czas wtrysku zależy od stosowanego ciśnienia, objętości dawki wtrysku (ilości podanego ABS) oraz mocy wtrysku.
Chłodzenie: Rozpuszczalny tworzywo sztuczne jest schłodzony i osadza się do kształtu formy. Należy jednak zwrócić uwagę, że kurczenie może nastąpić podczas procesu chłodzenia. Dlatego więcej topienia jest dozwolone do przepływu do formy, aby zmniejszyć ilość widocznego kurczenia pleśń. Czas chłodzenia zależy od różnych właściwości termodynamicznych tworzyw sztucznych i maksymalnej grubości ściany.
Wyrzucenie: Po dostatecznym chłodzeniu, część chłodzona może być wyrzucona z formy przez system wyrzutowy.
Z tworzywa sztucznego ABS można produkować przy użyciu większości standardowych typów maszyn. Można ją zatapiać lub zanurzać wtryskiem. Ponadto, ponieważ posiada niskie pole topnienia, ok. 200°C lub 392°F, można go najlepiej przetwarzać poprzez nadruk 3D na maszynie FDM.
Jako renomowana firma wtryskująca wykorzystujemy najnowsze technologie produkcji, aby produkować wysokiej jakości części formowane i w pełni spełniać Twoje potrzeby formowania ABS.
ABS techniki formowania wtrysku
Cienka ściana: Ze względu na wysoką lepkość ABS, ciśnienie do wstrzykiwań musi być zwiększone dla cienkiej ściany części.
Gęstość ściany: Produkcja grubej ściany części przy użyciu standardowych technik może powodować ślady zlewu. Dlatego zaleca się sprężanie wtrysku. Dodaje on szczególną ilość topnienia do formy, aby stworzyć produkt końcowy.
Duże części wydłubane: Techniki formowania wtryskowego z użyciem gazu lub z użyciem wody są niezbędne do produkcji dużych części wydłubanych.
Wielomateriał: Over-molding lub wkład formowanie może być konieczne, jeśli planujesz tworzyć wielomaterialne części.
Kwestie dotyczące przetwarzania wtrysku ABS
Oto niektóre aspekty do rozważenia podczas procesu formowania ABS:
Jednolita grubość ściany
Grubość ściany z tworzywa sztucznego ABS powinna być jednolita, aby wytrzymać naprężenie lub napięcie. Producent może wzmocnić wytrzymałość poprzez wprowadzenie dodatkowych żeber lub radiów.
Żywice suche ABS przed obróbką
Tworzywo ABS może pochłaniać wilgoć w ilości od 0.2% do 0.8%. Wilgoć może wydłużać cykle pracy oraz zwiększać zużycie energii i koszty. Może też powodować zmętnienie wyprasek. Dlatego przed produkcją należy dokładnie wysuszyć żywicę ABS: w temperaturze od 80 do 90°C przez co najmniej 2 godziny. Pozwala to obniżyć absorpcję wilgoci do mniej niż 0.1%.
Rozmiar promienia
Im większy promień, tym mniejszy obciążenie tworzywa sztucznego. Mimo to, zbyt duży promień może powodować kurczenie pleśń. Dlatego stosunek promienia ABS do grubości ściany powinien wynosić co najmniej 0,3.
ABS kontrola temperatury wtrysku
Ekspozycja tworzywa sztucznego ABS na ekstremalne temperatury może powodować rozkład termiczny. Prowadzi to do zmian chemicznych i fizycznych w wstrzykniętej części, ponieważ łamie wiązania chemiczne. Dlatego niezbędne jest zapewnienie optymalnej kontroli temperatury od 200 do 238°C / 392°F – 460.4°F.
Szybkość wtrysku
Wysoka prędkość formowania może również powodować rozkład termiczny, zmniejszyć połyskowość, lub przebarwić tworzywo sztuczne. Natomiast niska prędkość wtrysku może powodować niewystarczające wypełnienie pleśń. Z tego powodu producent powinien zrównoważyć pęd, aby zapewnić sprawne przetwarzanie i górne części formowane.
Ciśnienie wtryskowe
ABS plastik wymaga wysokiego ciśnienia wtryskowego ze względu na jego lepkość. Jednak nadmierne ciśnienie wtrysku powoduje, że części formowane silnie trzymają się razem i mogą być bardziej kosztowne w oddzieleniu. Dlatego, Twój producent musi utrzymać optymalną presję, aby stworzyć produkty końcowe o wyższych jakościach.
Warunki przetwarzania tworzywa sztucznego ABS
Poniżej znajdują się pewne warunki przetwarzania, które można zrozumieć:
Ciśnienie wtryskowe: Ciśnienie wtrysku powinno wynosić od 50 do 100 MPa.
Ciśnienie pleców: Chociaż wysokie ciśnienie pleców umożliwia jednolite mieszanie, może również powodować zużycie i rozerwanie. Dlatego zaleca się utrzymanie ciśnienia tylnego 5 bar.
Projekt przewężki i odpowietrzenia musi być skuteczny. Należy uważnie dobrać długość przewężki (mniej niż 1mm), szerokość odpowietrzenia (4-6mm), jego grubość (0.025-0.05mm) i średnicę kanału (3mm).
Punkt roztaczania: Zalecana temperatura topnienia wynosi od 200 do 280°C.
Korzyści i wady formowania ABS
Oto pewne zalety i wady ABS plastiku:
Korzyści
Recyklowalność: tworzywo sztuczne ABS można recyklować i topić kilka razy bez utraty jej właściwości fizycznych.
Silne i trwałe: Jak już stwierdzono wcześniej, tworzywo sztuczne ABS nie degraduje. Pozostaje twarda nawet przy niskich temperaturach. Ponadto, w przeciwieństwie do innych termoset tworzyw sztucznych, ABS tworzywo sztuczne nie pali ani nie degraduje podczas ogrzewania, chłodzenia lub odgrzewania. Dlatego, mogą być poddane więcej niż jednokrotne ogrzewanie.
Konserwacja energii: Maszyny stosowane do wtrysku ABS są energooszczędne. To zmniejsza zużycie energii, a także zmniejsza ogólne czasy przetwarzania. Ogólnie rzecz biorąc, formowanie tworzyw sztucznych ABS poprawia wydajność produkcji termoplastyki.
Reprodukcyjność: proces wtrysku ABS umożliwia tworzenie złożonych produktów do złożonych zastosowań. Regulowane formowanie wtrysku i inne techniki uzupełniające pozwalają na odtwarzanie wyników i produkcję wysokiej jakości części. Poza tym, ABS może wytrzymać ekstremalne temperatury i zachować swoje oryginalne właściwości fizyczne.
Elastyczność: tworzywo sztuczne ABS jest elastycznym żywicą o niewiarygodnych zdolnościach integracyjnych. Ta uniwersalność umożliwia przetwarzanie szerokiej gamy elementów dla różnych gałęzi przemysłu.
Wysokiej stabilności wymiarów i niskiej szybkości skurczu: Dlatego nadaje się do produkcji lekkich i sztywnych elementów.
Wysoka wydajność: formowanie z tworzyw sztucznych ABS jest wysoce skuteczną technologią produkcji, która umożliwia wysoką produkcję przy niewielkiej interwencji człowieka.
Zalety
Nadwrażliwość na promieniowanie UV: Kontynuowana ekspozycja na światło Ultrafioletowe (UV) może powodować degradację.
Niska odporność na zmęczenie: Może się ona pogorszyć, jeżeli jest poddawana ciągłym zastosowaniu dużych pociągów.
Zastosowanie formowania wtryskowego ABS
Ogólnie rzecz biorąc, należy rozważyć plastyk ABS, jeśli pożądany produkt wymaga sztywności i trwałości i powinien być lekki. Na przykład, jest bardzo popularny w produkcji instrumentów muzycznych, sprzętu domowego, części komputerowych i innych elementów. Poniżej są inne istotne zastosowania dla różnych gałęzi przemysłu:
Przemysł budowlany: Jest używany głównie w przemyśle budowlanym do produkcji rur i osprzętu, ponieważ jest to plastik odporny na uderzenia.
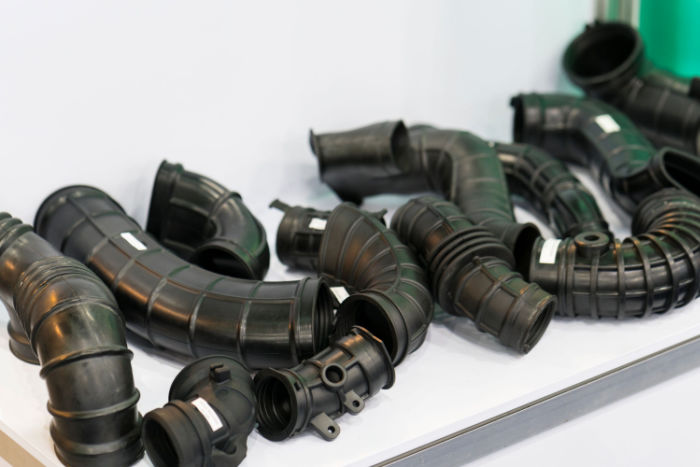
Przemysł motoryzacyjny: Używany jako alternatywa dla metalu, zwłaszcza dla części, które powinny być lekkie. Obejmuje to części pasów bezpieczeństwa, panele przyrządów, wycinanie filarów, uchwyty i elementy deski.
Przemysł elektryczny: Wykorzystywany w przemyśle elektrycznym do produkcji elementów elektronicznych, takich jak klawiatury komputerowe i obudowy narzędzi energetycznych.
Zastosowania komercyjne: ABS wtryskiwanie jest powszechnie używane do tworzenia części używanych w domu. W tym panele sterujące, odkurzacze, liczniki chłodnicze i przetwórnie żywności.
Podczas gdy ABS jest odpowiednim plastikiem do wtrysku, następujące częste kwestie mogą pojawić się w procesie wtrysku z tworzyw sztucznych ABS:
Zapadnięcia: powstają, gdy termoplast nierównomiernie kurczy się podczas chłodzenia. Mogą też wynikać ze zbyt dużego dopływu ciepła lub niewystarczającego ciśnienia wtrysku. Można im zapobiegać, stosując wysokie ciśnienie przy przewężce i zapewniając równomierność konstrukcji zewnętrznych ścianek.
Warping: To dzieje się w przypadku nierównego chłodzenia, powodując zniekształcenia. Oprócz tego, oburzanie może wystąpić, gdy materiał jest wyrzucany wcześniej przed wystarczającym chłodzeniem. Na szczęście, można temu zapobiec przy użyciu równo przestronnych kanałów chłodzenia.
Wiskożność: Wirus tworzywa sztucznego ABS wzrasta wraz ze wzrostem temperatury. Dlatego temperatura topnienia powinna być utrzymana w optymalnym zakresie, aby zapewnić doskonałe wstrzykiwane części ABS.
Dodatkowo, tworzywo sztuczne ABS może nie być idealne do zastosowań na zewnątrz, ponieważ nie jest odporne na ostrą pogodę i światło słoneczne. Nawet tak, z materiałów wypełniających i dodatków, można zwiększyć jego wytrzymałość i odporność na promienie Ultrafiolet (UV). Przykładami materiałów wypełniających są włókna ze stali nierdzewnej, nylonu i akrylu.







