
Die größte Kunststoffmenge, die während eines Formzyklus eingespritzt werden kann, wird als Schussvolumen bezeichnet. Das Granulat gelangt über den Trichter in die Zylinder- und Schneckeneinheit.
Beim Spritzguss wird geschmolzenes Material in den Formhohlraum eingespritzt, um große Mengen an Kunststoffteilen herzustellen.
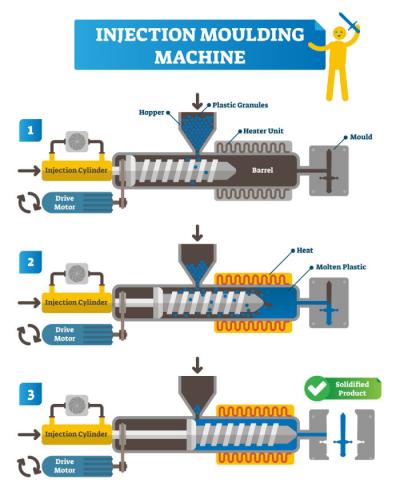
Beim Kunststoffspritzguss wird das Rohmaterial in den Zylinder gefördert und aufgeschmolzen. Anschließend wird der Kunststoff in den Formhohlraum eingespritzt und kühlt dort ab, bis er erstarrt. Schließlich öffnet sich die Form und die Teile werden ausgeworfen.
Schussvolumen berechnen
Die Verweilzeit wird durch Schussvolumen und Zylindergröße beeinflusst und kann sich auf die Qualität des Endprodukts auswirken. Kleine Schussvolumina, bei denen nur ein geringer Teil des Zylindervolumens genutzt wird, können zu langen Verweilzeiten und zum Polymerabbau führen.
Kleine Schüsse, die weniger als 20 % des Zylindervolumens ausfüllen, führen häufig zu langen Verweilzeiten. Dadurch kann das Polymer abbauen und die Prozesskontrolle unzureichend werden.
Große Schüsse und Zylinderfüllstände über 50 % können dagegen zu ungleichmäßigem Schmelzen und einer langsamen Schneckenrückführung führen.
Außerdem erreichen größere Schnecken in der Regel niedrigere Kunststoffdrücke. Große Schüsse, die mehr als 65 % des Zylindervolumens einnehmen, verursachen häufig Probleme mit der Schmelzequalität, etwa unaufgeschmolzenes Material, eine ungleichmäßige Schmelze und lange Rückführzeiten der Schnecke.
Um auf Nummer sicher zu gehen, können Sie einen zweiten Zylinder bestellen. Formen lassen sich ebenfalls mit zwei Zylindern verwenden. Wenn Sie beim Kauf einer neuen Maschine einen zweiten Zylinder mitbestellen, werden Sie überrascht sein, wie günstig er ist. Bei passenden Spezifikationen und einem erfahrenen Bediener kann ein Zylinder sogar im heißen Zustand in weniger als 30 Minuten gewechselt werden.
Formel für das Schussvolumen beim Spritzguss
Die einfachste Formel zur Berechnung des Schussvolumens lautet:
Schwindung + Angussvolumen + Produktvolumen + Angusskanalvolumen = Schussvolumen der Form
Maschinenkapazität / Schussvolumen
Die Gesamtmasse oder das Volumen, die beziehungsweise das die Schnecke in einem Formzyklus einspritzt, wird als Schusskapazität (g) beziehungsweise Schussvolumen (mm) der Maschine bezeichnet. Dies ist auch als Einspritzkapazität der Maschine bekannt.
Für die Druckberechnung gelten folgende Formeln:
Hub × Kolbenfläche der Schnecke = Einspritzvolumen
Einspritzkraft / Kolbenfläche der Schnecke = Einspritzdruck
Daraus folgt:
Maximales Einspritzvolumen je Kubikeinheit × maximaler Einspritzdruck (bar je Kubikeinheit) / 1000 = Schusskapazität der Spritzeinheit
Bei der Berechnung mit Schneckengewicht und Materialdichte gelten folgende Formeln:
Masse / Dichte = Volumen
ᴨ × D² × Schussgröße / 4 = Zylinder-/Schussvolumen
Faktoren, die das Schussvolumen beeinflussen
Bei der Berechnung des Schussvolumens sind mehrere Faktoren zu berücksichtigen:
- Berücksichtigen Sie Anguss-, Angusskanal- und Produktvolumen. Das Polymer muss beim Einspritzen das Anguss- und Angusskanalsystem sowie den Produktbereich vollständig füllen.
- Auch die Polymerschrumpfung beeinflusst die Berechnung des Schussvolumens. Sie entsteht, wenn die Polymerschmelze abkühlt. Da Polymere unterschiedliche Dichten haben, fällt auch die Formschrumpfung unterschiedlich aus.
- Art und Menge der Zusatzstoffe können Dichte und Fließeigenschaften eines Polymers verändern.
Diese Faktoren helfen Ihnen, Schussvolumen und Zylinderkapazität abzuschätzen.
Spritzeinheit
Die Spritzeinheit schmilzt den Kunststoff gleichmäßig auf und spritzt ihn anschließend mit einem festgelegten Druck und Volumenstrom in die Form. Diese Aufgaben sind anspruchsvoll, da Fluorpolymere eine geringe Wärmeleitfähigkeit, eine hohe spezifische Wärmekapazität und eine hohe Schmelzeviskosität aufweisen.
Zur Bewältigung dieser komplexen Anforderungen wurden verschiedene Ausführungen entwickelt. Sie lassen sich in vier grundlegende Konzepte für Spritzeinheiten einteilen:
- Einstufige Kolben- oder Stößeleinheit
- Zweistufige Stößeleinheit
- Einstufige Schneckeneinheit
- Zweistufige Schnecken-/Stößeleinheit
Die einstufige Stößeleinheit ist zwar noch in sehr kleinen Maschinen und einigen Spezialanlagen zu finden, gilt aber wegen ihrer unzureichenden Heiz-, Misch- und Druckübertragung als veraltet. Ihre Vorteile sind die einfache Konstruktion und die niedrigen Kosten.
Auch die zweistufige Stößeleinheit ist nahezu veraltet. Trotz der Trennung von Heizung und Druckübertragung bleibt der Stößel ein ineffizientes Misch- und Heizelement.
Bei der zweistufigen Schnecken-/Stößeleinheit übernimmt ein Stößel das Einspritzen, während eine Schnecke das Mischen und Erwärmen erledigt. So werden die Funktionen für Fluss und Wärme stärker getrennt. Das Konzept ist attraktiv, weil beide Komponenten ihre jeweilige Aufgabe gut erfüllen.
Die Spritzeinheit wird häufig anhand des maximalen Einspritzdrucks und des verfügbaren Einspritzvolumens bewertet. Als Einspritzdruck bezeichnet man den höchstmöglichen Druck am Ende der Schnecke. Er hängt vom Schneckendurchmesser und von der auf die Schnecke wirkenden Kraft ab.
Verwechseln Sie diesen Wert nicht mit dem Druck in der Hydraulikleitung, der auf den Einspritzzylinder wirkt und die Schnecke antreibt. Er entspricht auch nicht dem Druck, der zum Füllen der Formkavitäten benötigt wird. Wegen Druckverlusten an der Düse und im Formzuführsystem ist dieser deutlich geringer.
Die wichtigsten Arbeitsschritte der Spritzeinheit sind:
- Während sich die Schnecke dreht, wird das Material erhitzt und geschmolzen. Anschließend transportiert sie es entlang ihrer Gänge zum vorderen Ende. Die Zylinderdüse wird durch ein mechanisches oder thermisches Ventil oder durch einen früheren Formzyklus verschlossen.
Die sich ansammelnde Schmelze drückt die weiterhin rotierende Schnecke gegen einen kontrollierten Widerstand (Gegendruck) zurück, bis genügend Material für das nächste Formteil vorhanden ist. Danach stoppt die Schneckendrehung. Die Spritzeinheit ist nun für den nächsten Schuss bereit.
- Sobald sich die Zylinderdüse öffnet, bewegt sich die Schnecke ohne Drehung axial nach vorn und wirkt dabei wie ein Stößel. Dadurch wird die Schmelze vor dem Schneckenende durch die Düse in die Form eingespritzt.
Damit die Schmelze nicht zurück durch die Schneckengänge fließt, kann am vorderen Ende der Schnecke ein Ventilsystem eingebaut werden. Dies ist die Einspritz- beziehungsweise Formfüllphase.
- Nach dem Füllen der Form wird der Schneckendruck kurz aufrechterhalten, um die Volumenschrumpfung der abkühlenden Schmelze in der Form auszugleichen. Dies ist die Nachdruck- oder Druckhaltephase.
- Anschließend beginnt der nächste Zyklus der Spritzeinheit: Die Schnecke dreht sich und bereitet die Schmelze vor, während die Form geschlossen bleibt und das Formteil bis zur Entformungstemperatur abkühlt.
Beim Einspritzen der Kunststoffschmelze in die Düse und beim anschließenden Fließen durch Zuführsystem und Kavitäten entstehen erhebliche Druckverluste. Diese lassen sich nicht mit einfachen Regeln berechnen.
Schließeinheit
Die Schließeinheit hält die Form geschlossen und wirkt den Kräften entgegen, die durch den Einspritzdruck beim Einspritzen von Kunststoff in die Form entstehen. Ihr Antriebssystem bewegt die bewegliche Aufspannplatte der Spritzgießmaschine mindestens in eine Richtung.
Arten von Schließeinheiten
Beim Spritzguss kommen verschiedene Arten von Schließeinheiten zum Einsatz:
Kniehebel-Schließeinheit
Ein Kniehebel ist ein mechanischer Kraftverstärker. In einer Spritzgießmaschine sind zwei Stangen miteinander verbunden und enden an einem Gelenk. Das eine Ende ist an einer festen Aufspannplatte befestigt, das andere an einer beweglichen. Bei geöffneter Form bilden die Stangen einen V-Winkel. Wird Druck auf das Gelenk ausgeübt, richten sie sich zu einer geraden Linie aus.
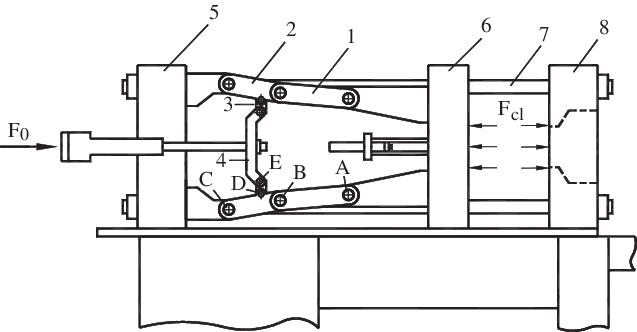
Zu den Vorteilen der Kniehebel-Schließeinheit zählen geringe Kosten und ein niedriger Leistungsbedarf sowie eine zuverlässige Formschließung. Nachteile sind der hohe Wartungsaufwand und die schwierige Bedienung.
Hydraulische Schließeinheit
Bei dieser Ausführung ist der Stößel des Hydrauliksystems mit der beweglichen Aufspannplatte verbunden. Ein hydraulischer Zylinder treibt die Schließeinheit direkt an und bewegt die geschlossene Form. Der Hydraulikzylinder besitzt zwei Bereiche: den Öleinlass und den Ölauslass.
Wenn Öl unter Druck in den Zylinder eintritt, drückt es den Stößel nach vorn. Dadurch schließen sich die bewegliche Aufspannplatte und die Form. Lässt man das Öl aus dem Zylinder ab, fährt der Stößel zurück und die Form öffnet sich.
Zu den Vorteilen einer hydraulischen Schließeinheit gehören die einfache Regelung der Schließgeschwindigkeit, eine stabile Positionierung in jedem Winkel, die unkomplizierte Messung der Schließkraft, eine einfache Einrichtung der Form und Anpassung der Schließkraft sowie die leichte Wartung.
Nachteile dieser Schließeinheit sind ihre höheren Kosten im Vergleich zu Kniehebel- und formschlüssigen Schließsystemen.
Magnetische Schließeinheit
Magnetmodule in magnetischen Aufspannplatten oder Spannplatten erzeugen die Schließkraft. Über das Bedienfeld lassen sich die Form schließen und wechseln sowie die Platten magnetisieren und entmagnetisieren.
Zu den Vorteilen zählen: Strom wird nur beim Magnetisieren und Entmagnetisieren benötigt, nicht während des Schließens; die Schließkraft kann in Echtzeit gemessen werden; zahlreiche Sicherheitsfunktionen sind vorhanden und die Wartung entfällt.
Schussgewicht der Form
Die Materialmenge, die zum Füllen der Form einschließlich des Zuführsystems eingespritzt wird, wird als „Schussgewicht der Form“ oder „Produkt-Schussgewicht“ bezeichnet. Zum Schussgewicht zählen hingegen das Gewicht von Anguss, Angusskanal und Anschnitt. Die Strecke, die die Schnecke zurücklegt, um das Produkt einschließlich Zuführsystem zu füllen, wird als Schussgröße der Form beziehungsweise des Produkts bezeichnet.
Fazit
Beim Spritzguss wird Kunststoffrohmaterial geschmolzen, in die Form eingespritzt, abgekühlt und verfestigt; anschließend wird das fertige Produkt ausgeworfen. Das Schussvolumen ist wichtig, um eine unvollständige Füllung oder Gratbildung zu verhindern. Auch andere Faktoren wie die Zylinderkapazität beeinflussen den gesamten Spritzgussprozess.







