
オーバーモールディングとは、ある材料の上に別の材料を成形し、それぞれの特性を組み合わせた一体型の接合部品を作る製造工程です。この射出成形プロセスは、日常的に使われる多くの製品の使い心地や性能を左右します。しかし、単純な定義だけでは語り尽くせません。この記事では、主な工程の種類やオーバーモールディングを選ぶ理由、相性の良い材料について解説します。
プラスチック射出成形におけるオーバーモールディングの種類
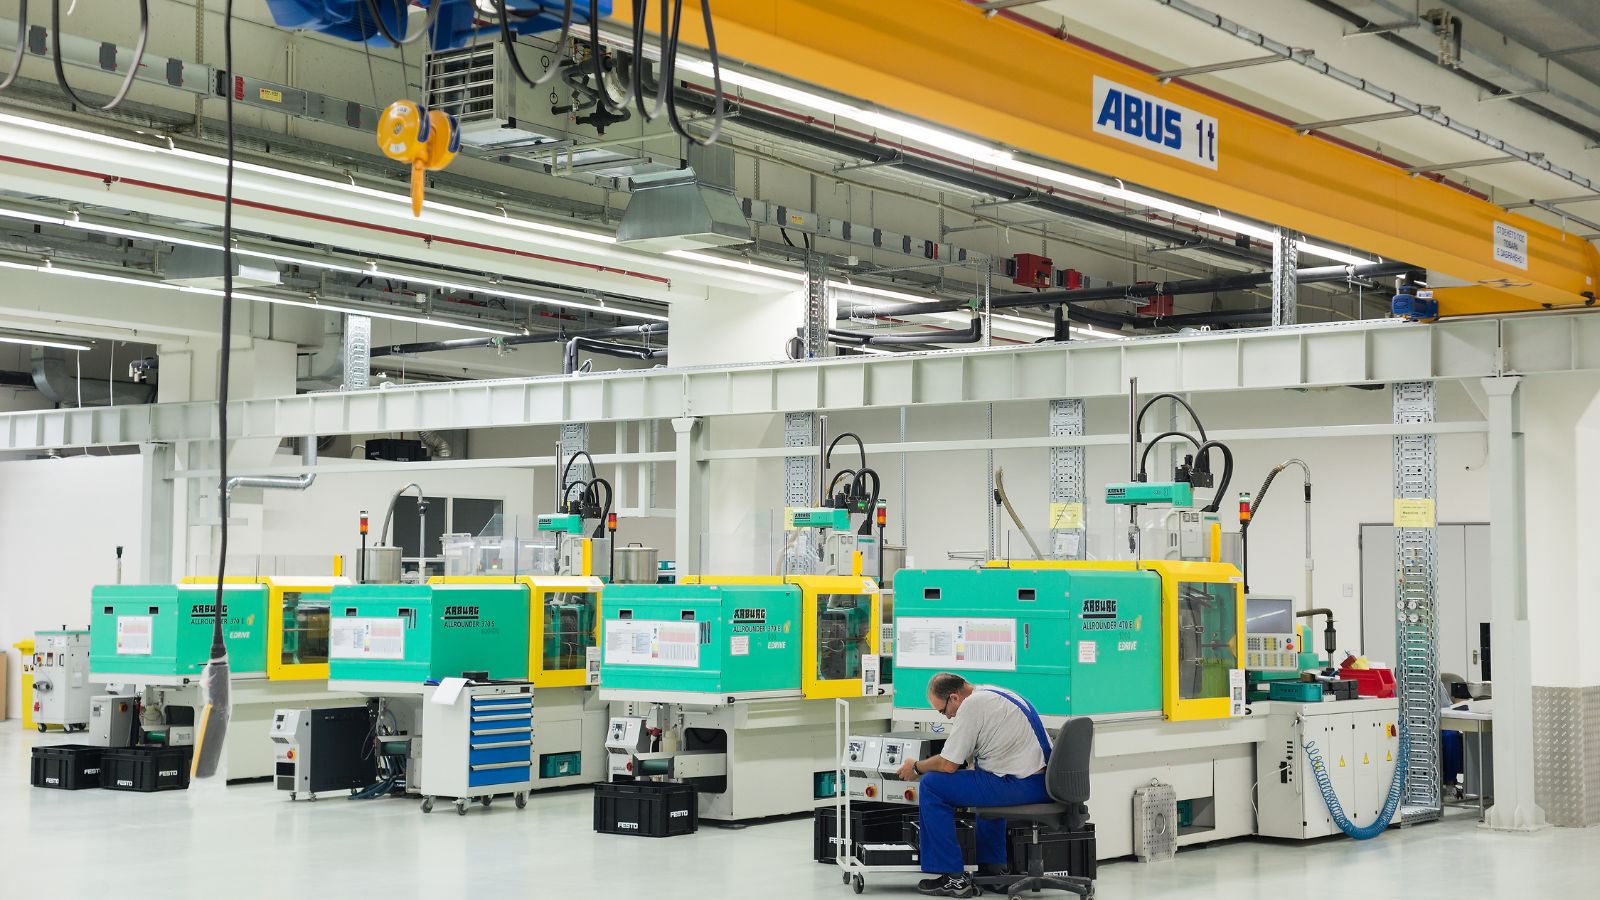
メーカーは、部品の設計や材料の選択、生産量に応じて複数のオーバーモールディング工程を使い分けます。最も一般的な方法は、成形サイクル中に材料を配置して接合する手順がそれぞれ異なります。
二色成形
二色成形では、射出ユニットを2基備えた射出成形機を使用します。1回目の射出でベース部品を成形した後、金型を回転またはスライドさせ、2回目の射出で1層目の上または周囲に新しい材料を加えます。
この方法では、2つの工程を1回の自動サイクル内で行います。位置合わせの精度が高まり、取り扱いによるミスも減少します。また、手作業で移し替える必要がないため、自動化によって大量生産にも対応できます。
メーカーは、硬質プラスチックと軟質エラストマーの組み合わせによく二色成形を用います。硬い芯材に柔らかなグリップを組み合わせた歯ブラシの柄が代表例です。性質の近いプラスチックを使った多色部品の製造にも適しています。
金型が複雑になるため、金型費用は高くなります。しかし、サイクルタイムが短く再現性にも優れているため、大量生産ではコスト効率の高い方法です。
インサート成形
インサート成形では、あらかじめ成形した部品を金型にセットし、その周囲にプラスチックを射出します。インサートには金属やプラスチックなど、ほかの固体部品を使用できます。
成形機から射出された材料がインサートの周囲に流れ込み、所定の位置に固定します。接合は機械的、化学的、またはその両方の作用によって行われます。ねじやねじ込みブッシュ、電気ピンなどがインサートとしてよく使われます。
インサート成形は、後工程での組み立て作業を減らせます。成形時にプラスチックがインサートをしっかり包み込むため、強度も向上します。
少量生産では、作業者が手作業でインサートをセットする場合があります。生産量が多い場合は、ロボットシステムを導入することで自動化と品質の安定性を高められます。
多色成形
多色成形は二色成形を発展させた方法で、1回の成形サイクルで3種類以上の材料を射出します。
回転盤やインデックス式金型を使って、射出のたびに部品を次の位置へ移動させます。射出ごとに層や色、材料の特性を加えられるため、柔らかなグリップやシール、硬質フレームを備えた複雑な部品を一工程で製造できます。
多色成形は、金型費用の増加に見合う需要がある場合、大量生産に適しています。
材料同士の適合性は非常に重要です。後から加える各層は、しっかり接合し、後続の射出時の熱にも耐えなければなりません。適切に設計すれば、多色成形によって耐久性の高いマルチマテリアル部品を自動化された一つのシステムで製造できます。
オーバーモールディングの材料と用途
メーカーは、求める機能や接合強度、ベース部品との相性に基づいてオーバーモールド材料を選びます。一般的な選択肢には、柔軟なエラストマーや硬質エンジニアリングプラスチックのほか、シリコーンや液状シリコーンゴムなどの特殊材料があります。
熱可塑性エラストマー(TPE、TPU)
熱可塑性エラストマー(TPE)は、オーバーモールディングで最もよく使われる材料の一つです。柔らかく柔軟な感触を持ちながら、一般的な熱可塑性プラスチックと同様に加工できます。メーカーは、ポリプロピレン(PP)、ポリカーボネート(PC)、ナイロン、ABS(アクリロニトリル・ブタジエン・スチレン)などの硬質プラスチックの上にTPEを成形することがよくあります。
TPEは、ハンドルや工具、消費者向け製品のグリップ性と使い心地を高めます。また、簡易的なシール性や防振性も加えられます。多くのグレードはポリプロピレン(PP)やABSと良好に接合するため、接着剤が不要になる場合があります。
熱可塑性ポリウレタン(TPU)は、耐摩耗性と耐引裂性に優れた熱可塑性エラストマーの一種です。一般的なTPEグレードより優れた耐薬品性を備えています。電動工具や医療機器、油に触れる部品や繰り返し摩耗する部品には、TPUがよく選ばれます。
TPEとTPUの主な利点は次のとおりです。
- ソフトな触感でグリップ性を向上。
- 高い耐衝撃性と耐久性。
- 成形サイクルの短縮により効率を向上。
- 熱可塑性樹脂システムでのリサイクル性。
材料は、必要な硬度や柔軟性、基材との接合性能に応じて選択します。
特殊材料:シリコーン、LSRなど
シリコーンや液状シリコーンゴム(LSR)は、耐熱性と長期にわたる柔軟性が求められる用途に適しています。TPEとは異なり、シリコーンは幅広い温度範囲で安定した特性を保ちます。
メーカーは、医療、自動車、電子機器向け製品に液状シリコーンゴム(LSR)を使用します。LSRは湿気や紫外線、多くの化学物質に強く、信頼性の高いシール性能も備えています。
シリコーンは、ポリカーボネート(PC)やナイロンなどの硬質プラスチックに自然に接合するとは限りません。そのため、多くの場合、プライマーを塗布するか、機械的なかみ合わせ構造を設計してオーバーモールド材を固定します。
その他の特殊なオーバーモールディング材料には、高性能熱可塑性プラスチックや熱硬化性ゴムがあります。標準的なTPEやTPUでは強度、耐熱性、耐薬品性の要件を満たせない場合に、エンジニアがこれらの材料を選びます。
オーバーモールディングを選ぶ理由:メリット
単一の材料では製品に求められる複雑な物理的要件を満たせない場合、メーカーはこの工程を活用します。複数の材料特性を実現しながら、後工程での組み立てを追加せずに済むため、製造工程を効率化できます。
人間工学に基づく使いやすさとグリップ性
硬い芯材を柔らかな外層で覆うことで、使い心地と扱いやすさが大きく向上します。医療機器や消費者向け製品、手工具をしっかりと握れるようになります。特に、一般的な硬質プラスチックでは滑りやすい濡れた状態や油の付着した環境で、触覚による操作性が格段に高まります。
優れた耐久性と耐衝撃性
特殊な外層が硬質の芯材を保護するクッションとして機能します。予期せぬ衝撃を吸収し、動作中の振動を抑え、落下による内部構造の損傷を防ぎます。摩耗しやすい部分を設計段階から保護できるため、オーバーモールド部品は長期間使用できます。
高度なシール性能
オーバーモールディングを使えば、部品を絶縁すると同時に、硬質ハウジングへガスケットを一体成形できます。シールリップや溝、圧縮リブなどの形状を軟質の外層に直接成形できます。最終製品を閉じたり組み立てたりすると、これらの形状が圧縮され、湿気やほこり、環境中の異物を遮断するバリアを形成します。
この一体型設計により、製品で漏れが発生する経路を大幅に減らせます。また、組立ラインで別体のゴム製ガスケットを手作業で取り付ける手間もなくなります。さらに、柔らかなオーバーモールド層が繊細な隙間を確実に覆い、部品同士の接合部を強化します。
産業分野におけるオーバーモールディングの用途
メーカーは、硬質材料と軟質材料を組み合わせて耐久性の高い部品を作るために、オーバーモールディングを使用します。この方法は、過酷な環境で使われる製品のグリップ性やシール性、絶縁性、耐衝撃性を高めます。
自動車・産業機器部品
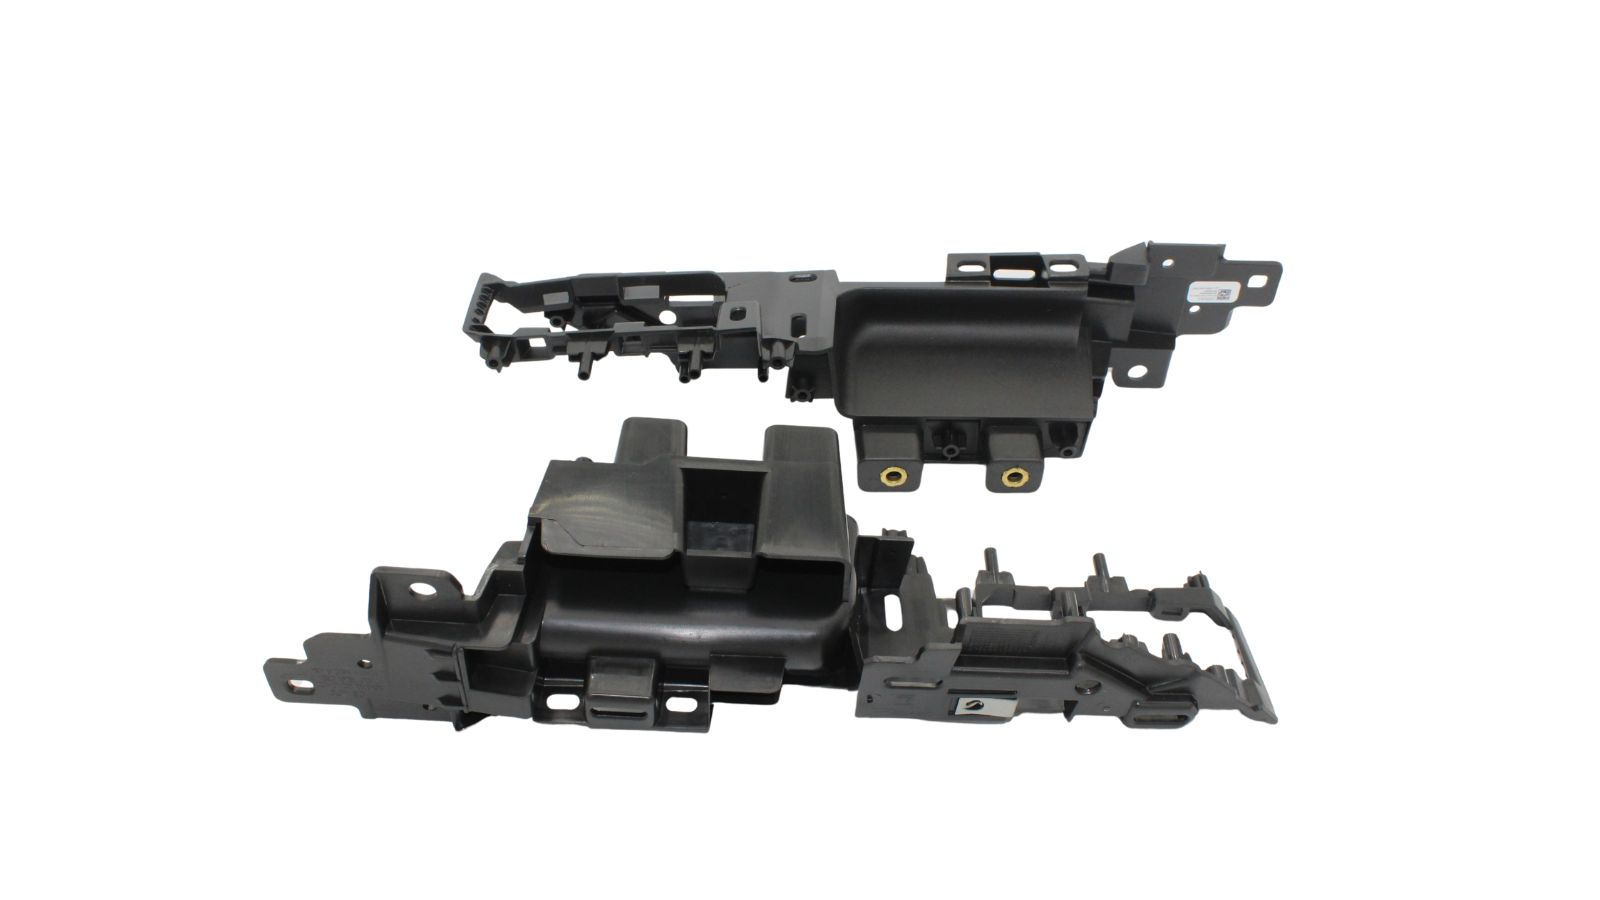
自動車部品は、熱や振動、湿気、化学物質にさらされることがよくあります。オーバーモールディングは、重要な部分を保護するとともに、ユーザーが触れる面の使いやすさを高めます。
自動車でよく使われるオーバーモールド部品は次のとおりです。
- 電気コネクタとセンサーハウジング
- 操作ノブとハンドル
- シールとガスケット
- ワイヤーハーネス部品
多くの設計では、金属インサートをベースに使用します。アルミニウムや真鍮、鋼の上にプラスチックまたはエラストマーを成形することで、絶縁性と耐食性を加えられます。また、成形した層がインサートを固定するため、組み立て工程も減らせます。
産業用工具では、グリップ性と安全性を高めるためにオーバーモールド部品が使われます。電動工具のハンドルには、硬質プラスチックと熱可塑性エラストマー(TPE)がよく組み合わされます。柔らかな外層が滑りを抑え、操作性を向上させます。
過酷な環境では、シール性を備えたオーバーモールドハウジングが電子機器をほこりや水から保護します。適切な材料選択と接合強度により、応力がかかっても層間剥離を防げます。
家電・電子機器とコネクタ
電子機器には、高いシール性と信頼性の高い絶縁が求められます。オーバーモールディングでは、内部部品の周囲に保護層を直接成形できます。
メーカーは次のような部品にオーバーモールディングを採用しています。
- USBコネクタとデータコネクタ
- 充電ケーブル
- スイッチと操作ボタン
- ウェアラブル機器のハウジング
成形層は、ケーブルとコネクタの接続部にストレインリリーフを加えます。これにより、ケーブルの曲げによる断線を防ぎます。また、携帯型機器のグリップ性と耐衝撃性も高まります。
多くの製品は、電気安全に関するULのオーバーモールディング規格に準拠しています。これらの規格では、絶縁性や難燃性、材料性能が確認されます。認定材料を使用することで、規制の厳しい市場で求められる基準を満たしやすくなります。
透明または着色したエラストマーを使えば、製品の外観も向上できます。同時に、材料を一体化した構造によって、湿気やほこりが繊細な回路に侵入するのを防ぎます。
医療機器・ヘルスケア
医療機器には、厳格な安全・衛生基準が求められます。オーバーモールディングは、機能性と使い心地の両方を支えます。
医療機器での主な用途は次のとおりです。
- 注射器の部品
- 手術器具のハンドル
- 診断機器のグリップ
- カテーテルのハブとコネクタ
オーバーモールディングは接合部や隙間のシールにも役立ちます。液体の侵入を抑え、清掃もしやすくなります。硬質の芯材を柔らかな外層で覆い、患者を鋭利な縁から保護する機器もあります。
メーカーは、化学物質や滅菌方法に耐えられる材料を選びます。層同士を強固に接合することで、繰り返しの使用や洗浄後もオーバーモールド部品の一体性を保てます。
製造・金型・コスト要因
オーバーモールディングには、慎重な金型設計、多額の金型投資、厳密な工程管理が必要です。生産量や自動化のレベル、材料の選択はいずれも、総コストと製造のしやすさを左右します。
金型設計とコスト
オーバーモールディング用の金型は、単色成形用の金型より複雑です。一般的には、部品を別の金型へ移す2個の金型を使う方法か、1台の成形機で両方の材料を成形する二色成形用金型を使います。
二色成形用金型は、回転盤やインデックスプレートを備えるため、費用が高くなります。また、材料の流れと接合を制御するため、シャットオフ部を高精度に仕上げる必要があります。
一般的なコスト要因は次のとおりです。
- 金型の複雑さとアンダーカットの有無。
- 鋼材の選定(例:P20、H13、ステンレス鋼)。
- 生産に必要なキャビティ数。
単純な1個取りのオーバーモールド金型は8,000~15,000ドル程度ですが、複雑な多個取り金型や二材成形金型は40,000~80,000ドルを超えることがあります。
設計チームは、位置合わせ機構、機械的接合部の形状、ベントも考慮する必要があります。金型設計が不適切だと、廃棄率の増加、接合強度の低下、バリの発生につながります。
品質管理にもコストがかかります。作業者は、層間剥離、ショートショット、外観不良がないか部品を検査します。公差を厳密に管理すると品質のばらつきを抑えられますが、加工時間と段取り作業が増加します。
試作と生産規模の拡張性
試作を行うことで、本格生産の前に接合強度、材料の適合性、部品の適合状態を検証できます。初期の金型費を抑えるため、多くのメーカーは少量生産向けのアルミ金型や手作業での部品移載から始めます。
この方法なら、設計変更時のリスクを低減できます。また、大規模な投資を行う前に量産性を高められます。
自動化は人件費を抑え、再現性を高めます。ロボットが一定のタイミングと位置で基材を次の成形工程へ移送します。
生産量が多い場合は、多個取り金型や焼入れ鋼製金型の導入が適しています。初期の金型費は高くなりますが、サイクルタイムの短縮と人件費の削減により、部品単価を抑えられます。
金型戦略は、想定生産量に合わせて慎重に計画することが重要です。少量生産に対して過剰な金型を作ったり、長期プログラム向けに金型の規模が不足したりする事態を防げます。
次のオーバーモールドプロジェクトはMoldieにご相談ください
オーバーモールドは優れた製造プロセスですが、完璧な接合、優れた人間工学的設計、コスト効率の高い生産を実現するには、専門的なエンジニアリングと精密な金型が欠かせません。Moldieは、複雑なマルチマテリアル設計を高品質で耐久性に優れた部品へと形にすることを専門としています。
材料の適合性を確認するための迅速な試作、複雑な二材成形に対応する精密金型、または拡張性の高い大量生産など、お客様のニーズに応じて、経験豊富なチームが構想から最終製品までサポートします。
製品の性能を運任せにしないでください。今すぐMoldieにお問い合わせください。オーバーモールドの要件についてご相談いただき、当社のエンジニアリング専門家にご相談のうえ、プロジェクトに合わせた競争力のあるお見積もりをご依頼ください。







