
Սահմանմամբ՝ գերձուլումը արտադրական գործընթաց է, որի ժամանակ մեկ նյութը կաղապարվում է մյուսի վրա՝ համակցված հատկություններով մեկ միասնական, միացված դետալ ստեղծելու համար։ Ներարկմամբ ձուլման այս գործընթացը ձևավորում է բազմաթիվ ամենօրյա արտադրանքների զգացողությունն ու կատարողականը, սակայն այն շատ ավելին է, քան այս պարզ սահմանումը։ Այս հոդվածում կբացատրվեն գործընթացի հիմնական տեսակները, գերձուլում ընտրելու պատճառները և այն նյութերը, որոնք լավագույնս համատեղելի են։
Պլաստիկի ներարկման գերձուլման տեսակները
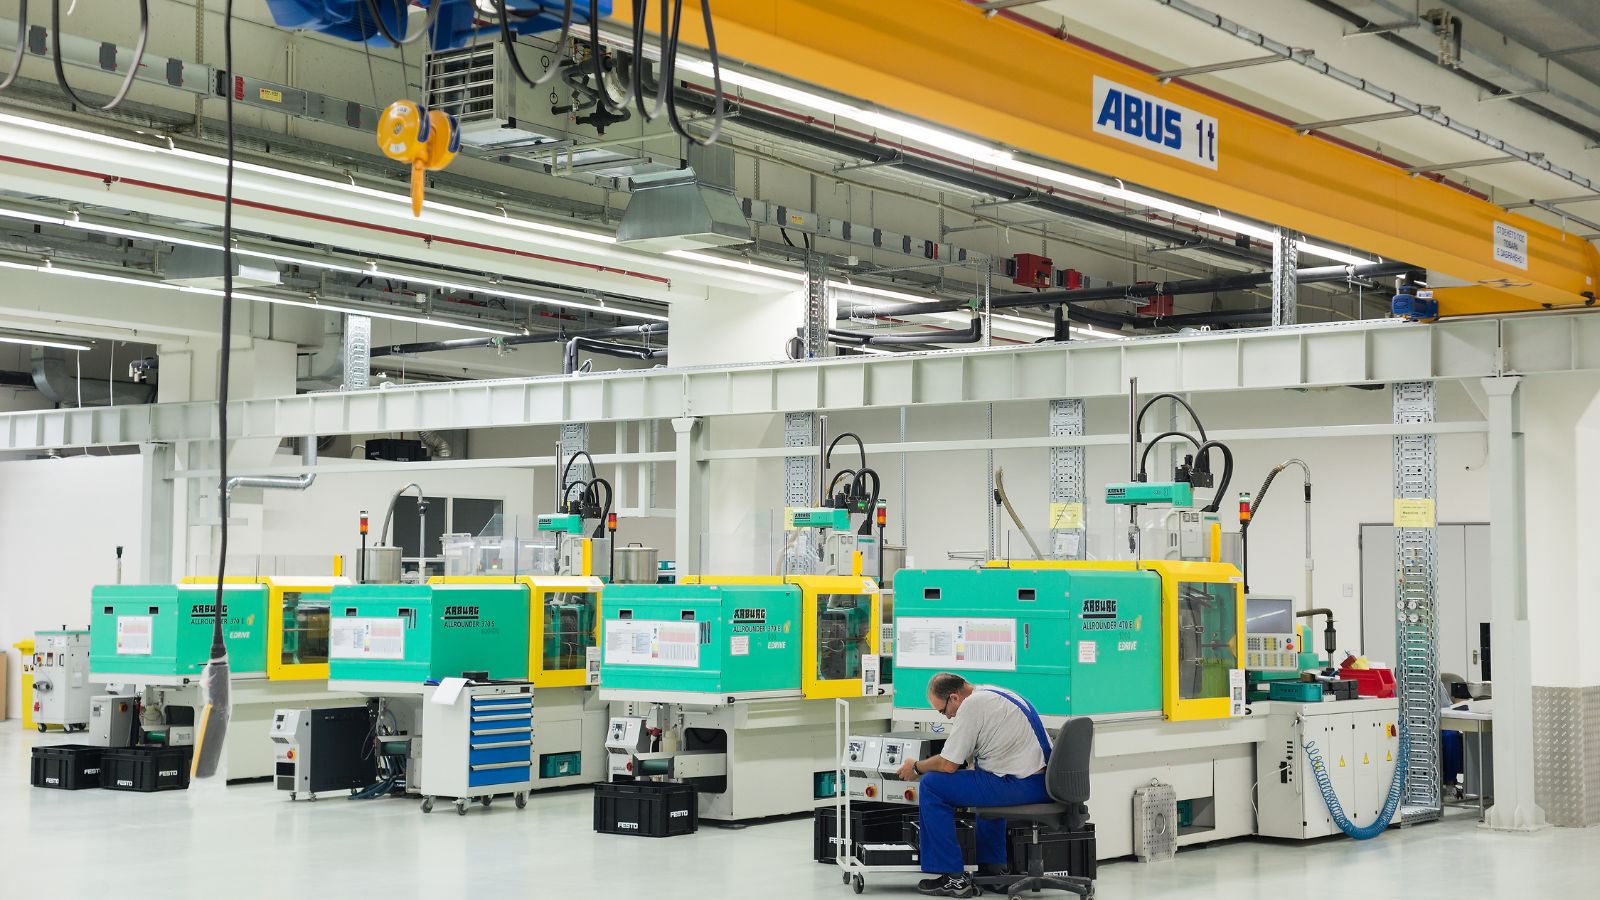
Արտադրողները կիրառում են գերձուլման մի քանի գործընթաց՝ ըստ դետալի նախագծման, նյութի ընտրության և արտադրության ծավալի։ Ամենատարածված մոտեցումները տարբերվում են նրանով, թե ձուլման ցիկլի ընթացքում ինչպես են տեղադրում և միացնում նյութերը։
Երկու փուլով ձուլում
Երկու փուլով ձուլման ժամանակ օգտագործվում է երկու ներարկման հանգույց ունեցող մեկ ներարկման մեքենա։ Առաջին ներարկմամբ ձևավորվում է հիմքային դետալը։ Այնուհետև կաղապարը պտտվում կամ սահում է, իսկ երկրորդ ներարկմամբ նոր նյութ է ավելացվում առաջին շերտի վրա կամ դրա շուրջը։
Այս մեթոդը երկու քայլերն էլ պահում է մեկ ավտոմատացված ցիկլի ներսում։ Այն բարելավում է հավասարեցումն ու նվազեցնում բեռնաթափման սխալները։ Ավտոմատացումը նաև աջակցում է մեծածավալ արտադրությանը, քանի որ մեքենան աշխատում է առանց ձեռքով տեղափոխման։
Արտադրողները հաճախ երկու փուլով ձուլումն օգտագործում են կոշտ պլաստիկը փափուկ էլաստոմերի հետ համատեղելու համար։ Կոշտ միջուկով և փափուկ բռնակով ատամի խոզանակը տարածված օրինակ է։ Գործընթացը հարմար է նաև նմանատիպ պլաստիկներից պատրաստված բազմագույն դետալների համար։
Գործիքավորման ծախսերն ավելի բարձր են, քանի որ կաղապարն ավելի բարդ է։ Սակայն ցիկլի արագ տևողությունն ու կրկնելիությունը այն ծախսարդյունավետ են դարձնում մեծ արտադրական խմբաքանակների համար։
Ներդիրների ձուլում
Ներդիրով ձուլման ժամանակ նախապես ձևավորված բաղադրիչը տեղադրվում է կաղապարի մեջ՝ նախքան դրա շուրջ պլաստիկ ներարկելը։ Ներդիրը կարող է լինել մետաղական, պլաստիկ կամ մեկ այլ պինդ դետալ։
Այնուհետև ձուլման մեքենան ներարկում է նյութը, որը հոսում է ներդիրի շուրջը և ամրացնում այն տեղում։ Այս կապը կարող է լինել մեխանիկական, քիմիական կամ երկուսը միասին։ Պտուտակները, պարուրակավոր թփերն ու էլեկտրական քորոցները հաճախ ծառայում են որպես ներդիրներ։
Ներդիրով ձուլումը նվազեցնում է երկրորդային հավաքման քայլերը։ Այն բարելավում է ամրությունը, քանի որ ձուլման ընթացքում պլաստիկը ամուր ձևավորվում է ներդիրի շուրջը։
Ավելին, արտադրողները ավելի բարձր են, քան ռոբոտները ՝ ռոբոտները, որպեսզի բարելավեն ավտոմեքենան եւ հետեւողականություն պահպանեն ։
Բազմափուլ ձուլում
Բազմափուլ ձուլումն ընդլայնում է երկու փուլով ձուլման գաղափարը։ Մեկ ձուլման ցիկլում այն կիրառում է նյութի երեք կամ ավելի ներարկում։
Մեքենան կարող է օգտագործել պտտական սեղմիչ սալիկներ կամ ինդեքսավորվող կաղապարներ՝ դետալը ներարկումների միջև տեղափոխելու համար։ Յուրաքանչյուր ներարկում ավելացնում է նոր շերտ, գույն կամ նյութական հատկանիշ։ Այս կառուցվածքը նախագծողներին թույլ է տալիս մեկ գործընթացով պատրաստել բարդ դետալներ՝ փափուկ բռնակներով, հերմետիկ կնիքներով և կոշտ շրջանակներով։
Բազմափուլ ձուլումն աջակցում է մեծածավալ արտադրությանը, երբ պահանջարկը արդարացնում է գործիքավորման ավելի բարձր ծախսերը։
Նյութերի համատեղելիությունը շարունակում է վճռորոշ լինել։ Ավելացվող յուրաքանչյուր շերտ պետք է լավ կապվի և դիմանա հաջորդ ներարկումների ջերմությանը։ Ճիշտ նախագծման դեպքում բազմափուլ ձուլմամբ մեկ ավտոմատացված համակարգում ստացվում են երկարակյաց, բազմանյութային բաղադրիչներ։
Գերձուլման նյութերն ու դրանց կիրառությունները
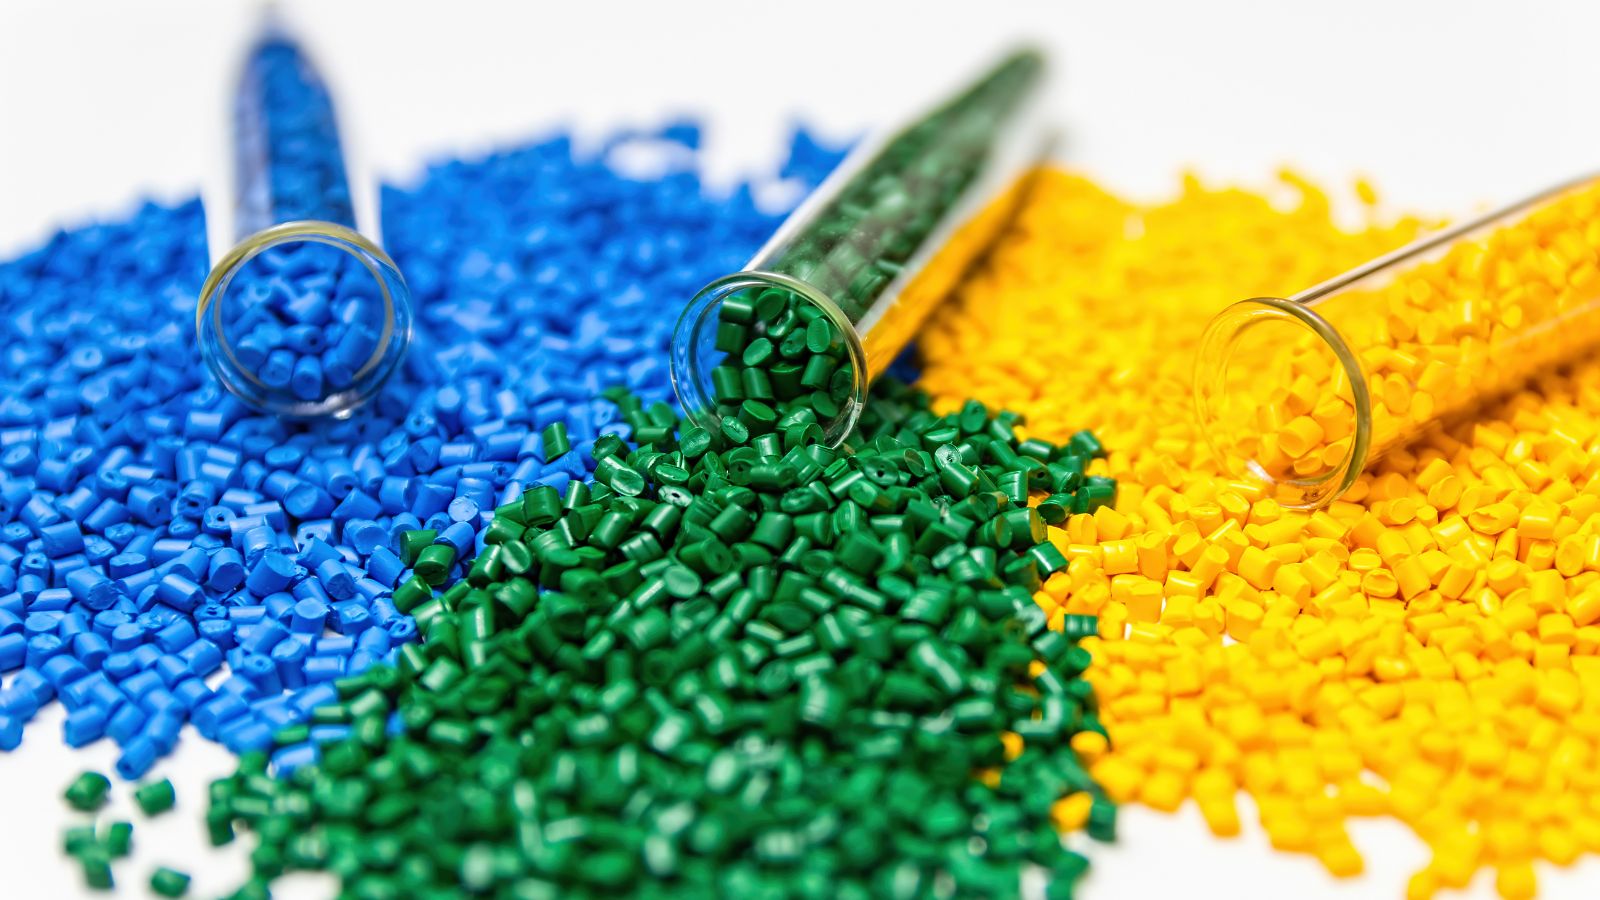
Արտադրողները գերձուլման նյութերն ընտրում են՝ ըստ գործառույթի, կապի ամրության և այն բանի, թե որքանով է յուրաքանչյուր նյութ համատեղելի հիմքային դետալի հետ։ Տարածված տարբերակներից են ճկուն էլաստոմերները, կոշտ ինժեներական պլաստիկները և մասնագիտացված նյութերը, օրինակ՝ սիլիկոնն ու հեղուկ սիլիկոնե կաուչուկը։
Մարմնամարզիկները (ՊԻՏՈՍ, ՏԵՂԵԿՈՒԹՅՈՒՆ)
Ջերմապլաստիկ էլաստոմերը (TPE) գերձուլման ամենատարածված նյութերից մեկն է։ Այն փափուկ ու ճկուն է, բայց մշակվում է ստանդարտ ջերմապլաստների նման։ Արտադրողները հաճախ TPE-ն ձուլում են կոշտ պլաստիկների, օրինակ՝ պոլիպրոպիլենի (PP), պոլիկարբոնատի (PC), նեյլոնի և ABS-ի (ակրիլոնիտրիլ-բուտադիեն-ստիրոլ) վրա։
TPE-ն բարելավում է բռնելու հարմարավետությունն ու հպման զգացողությունը բռնակների, գործիքների և սպառողական ապրանքների վրա։ Այն նաև ապահովում է թեթև հերմետիկացում և թրթռումների վերահսկում։ Շատ դասեր լավ են կապվում պոլիպրոպիլենին (PP) և ABS-ին՝ նվազեցնելով սոսինձների անհրաժեշտությունը։
Ջերմապլաստիկ պոլիուրեթանը (TPU) ջերմապլաստիկ էլաստոմերի տեսակ է, որը հայտնի է քայքայման և պատռման նկատմամբ ավելի բարձր դիմադրությամբ։ Այն շատ ստանդարտ TPE դասերից ավելի լավ է դիմադրում քիմիական նյութերին։ Նախագծողները TPU-ն հաճախ ընտրում են էլեկտրական գործիքների, բժշկական սարքերի և յուղերի կամ կրկնվող մաշվածության ենթարկվող դետալների համար։
ՏԵՄՊՏ – ի եւ ՏԵՂԵԿՈՒԹՅՈՒՆՆԵՐի օգուտները
- Քաղցկեղը զգում է ավելի հաստ շերտավորված:
- Բարձր դիմադրողականություն եւ հաստատակամություն ։
- Կաղապարման ցիկլի կարճ տևողություն՝ ավելի բարձր արդյունավետության համար։
- Հանդուրժողականությունը նյարդաբանական համակարգերի մեջ:
Նյութի ընտրությունը կախված է պահանջվող կարծրությունից, ճկունությունից և հենաշերտի հետ կապի արդյունավետությունից։
Հատուկ սարքավորումներ ՝ Siftable, LER եւ այլն
Սիլիկոնն ու հեղուկ սիլիկոնե կաուչուկը (LSR) կիրառվում են այն դեպքերում, երբ անհրաժեշտ են ջերմակայունություն և երկարաժամկետ ճկունություն։ Ի տարբերություն TPE-ի՝ սիլիկոնը պահպանում է կայուն հատկություններ ջերմաստիճանների լայն միջակայքում։
Արտադրողները հեղուկ սիլիկոնե կաուչուկը (LSR) օգտագործում են բժշկական, ավտոմոբիլային և էլեկտրոնային արտադրանքներում։ Այն դիմադրում է խոնավությանը, ուլտրամանուշակագույն լույսին և բազմաթիվ քիմիական նյութերի։ LSR-ն նաև ապահովում է հուսալի հերմետիկացում։
Սիլիկոնը միշտ չէ, որ բնականորեն կապվում է պոլիկարբոնատի (PC) կամ նեյլոնի նման կոշտ պլաստիկներին։ Շատ դեպքերում արտադրողները ավելացնում են պրայմերներ կամ նախագծում մեխանիկական փականքներ՝ գերձուլվող նյութն ամրացնելու համար։
Գերձուլման այլ մասնագիտացված նյութերից են բարձր կատարողականությամբ ջերմապլաստներն ու ջերմակայուն ռետինները։ Ինժեներներն ընտրում են դրանք, երբ ստանդարտ TPE-ն կամ TPU-ն չեն կարող բավարարել ամրության, ջերմաստիճանի կամ քիմիական դիմադրության պահանջները։
Ինչո՞ւ ընտրել գերձուլումը․ գերձուլման առավելությունները
Արտադրողները դիմում են այս գործընթացին, երբ մեկ նյութը պարզապես չի կարող բավարարել արտադրանքի բոլոր բարդ ֆիզիկական պահանջները։ Այս մոտեցումն արդյունավետորեն նվազեցնում է արտադրական բարդությունը՝ մի քանի նյութերի հատկությունները ձեռք բերելով առանց երկրորդային հավաքման քայլեր ավելացնելու։
Էռնեստ Էրնեստո եւ Գորդոն
Կոշտ միջուկի վրա փափուկ արտաքին շերտ կիրառելը կտրուկ բարելավում է օգտագործողի հարմարավետությունն ու բռնելու հնարավորությունը։ Սա բժշկական սարքերի, սպառողական ապրանքների և ձեռքի գործիքների վրա ապահովում է հուսալի բռնում։ Օգտագործողները ստանում են զգալիորեն ավելի լավ շոշափելի կառավարում, հատկապես խոնավ կամ յուղոտ պայմաններում, որտեղ ստանդարտ կոշտ պլաստիկները հեշտությամբ կսահեին։
Հասակակիցներիդ հանգամանքները եւ համոզմունքները
Մասնագիտացված արտաքին շերտը գործում է որպես կոշտ միջուկի պաշտպանիչ բարձիկ։ Այն կլանում է անսպասելի հարվածները, մեղմում շահագործման թրթռումները և պաշտպանում ներքին կառուցվածքը պատահական ընկնելուց։ Արդյունքում գերձուլված դետալներն ունեն շատ ավելի երկար ծառայության ժամկետ, քանի որ նախագիծը ակտիվորեն պաշտպանում է խոցելի հատվածները շարունակական մաշվածությունից։
Ընդհանուր ծով
Գերձուլումը գերազանց է դետալները մեկուսացնելու և կոշտ պատյանի վրա անմիջապես ներկառուցված միջադիրներ ստեղծելու հարցում։ Նախագծողները կարող են փափուկ արտաքին շերտի մեջ անմիջապես ձևավորել խիստ հատուկ ֆիզիկական հատկանիշներ, օրինակ՝ հերմետիկացնող շրթունքներ, ակոսներ և սեղմման կողեր։ Երբ վերջնական արտադրանքը փակվում կամ հավաքվում է, այս մասնագիտացված հատկանիշները ֆիզիկապես սեղմվում են՝ խոնավության, փոշու և շրջակա միջավայրի բեկորների դեմ անթափանց պատնեշ ստեղծելու համար։
Նախագծման այս ինտեգրված ռազմավարությունը զգալիորեն նվազեցնում է արտադրանքի արտահոսքի հնարավոր ուղիների թիվը։ Այն նաև լիովին վերացնում է հավաքման գծում առանձին ռետինե միջադիրների ձեռքով տեղադրման ժամանակատար գործընթացը։ Բացի այդ, փափուկ գերձուլված շերտը հուսալիորեն ծածկում է նուրբ բացվածքները և ամրացնում տարբեր բաղադրիչների միջև կապը։
Գերձուլման կիրառությունները արդյունաբերության մեջ
Արտադրողները գերձուլումն օգտագործում են կոշտ ու փափուկ նյութերը մեկ երկարակյաց դետալում համատեղելու համար։ Այս մեթոդը բարելավում է բռնելու հարմարավետությունը, հերմետիկացումը, մեկուսացումն ու հարվածակայունությունը պահանջկոտ արտադրանքներում։
Համագործակցություն եւ արդյունաբերություն
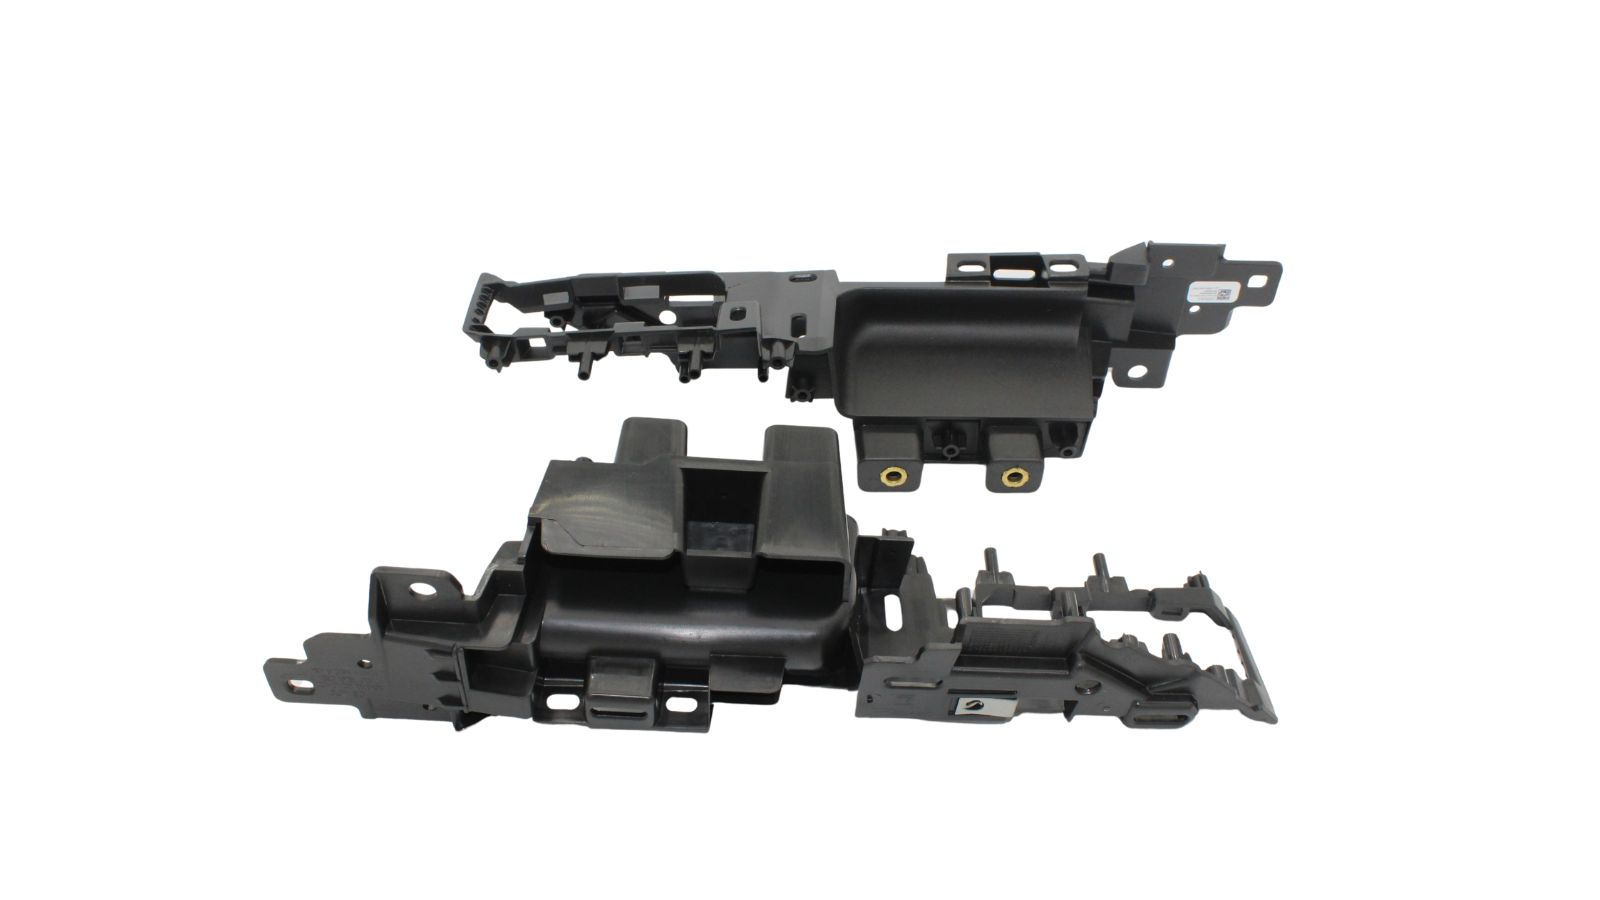
Ավտոմոբիլային դետալները հաճախ ենթարկվում են ջերմության, թրթռումների, խոնավության և քիմիական նյութերի ազդեցությանը։ Գերձուլումն օգնում է պաշտպանել կարևոր հատվածները՝ միաժամանակ բարելավելով օգտագործողի հետ շփման մակերևույթները։
Մեքենաներում գերձուլման տարածված կիրառությունները ներառում են՝
- Գիտական կապեր եւ սենսորներ
- Կոնգոյական գնդակներ եւ վարժություններ
- Դիրք եւ գազ
- Լարային բաղադրատոմսեր
Շատ նախագծերում որպես հիմք օգտագործվում է մետաղական ներդիր։ Գործընթացը պլաստիկ կամ էլաստոմեր է ձուլում ալյումինի, արույրի կամ պողպատի վրա՝ մեկուսացում և կոռոզիակայունություն ավելացնելու համար։ Այս մոտեցումը նաև նվազեցնում է հավաքման քայլերը, քանի որ կաղապարված շերտը ներդիրն ամրացնում է տեղում։
Արդյունաբերական գործիքներում գերձուլված դետալներն օգտագործվում են բռնելու հարմարավետության և անվտանգության համար։ Էլեկտրական գործիքների բռնակները հաճախ համադրում են կոշտ պլաստիկը ջերմապլաստիկ էլաստոմերի (TPE) հետ։ Փափուկ արտաքին շերտը նվազեցնում է սահելը և բարելավում կառավարումը։
Ցավալի է, բայց շատ հավանական է, որ կնքված հիգիենաները պաշտպանեն էլեկտրոնային էլեկտրոնային սարքերը փոշուց եւ ջրից ։
Համաժողովներ եւ կոնֆերանսներ
Էլեկտրոնիկային անհրաժեշտ են հերմետիկ փակումներ և հուսալի մեկուսացում։ Գերձուլմամբ պաշտպանիչ շերտերն անմիջապես ձևավորվում են ներքին բաղադրիչների շուրջը։
Արտադրողները գերձուլումը կիրառում են՝
- USB-ն եւ տվյալները կապում են իրար
- Առաջարկներ
- Գործիքներ եւ վերահսկողություն
- Գործիքային սարքավորումներ
Կաղապարված շերտն ամրացնում է մալուխները, որտեղ դրանք միանում են միակցիչներին։ Այս նախագիծը նվազեցնում է ծռվելու հետևանքով լարերի կոտրվելը։ Այն նաև բարելավում է բռնելու հարմարավետությունն ու հարվածակայունությունը ձեռքի սարքերում։
Բազմաթիվ արտադրանքներ էլեկտրական անվտանգության համար հետևում են UL գերձուլման ստանդարտներին։ Այս ստանդարտները ստուգում են մեկուսացումը, բոցակայունությունը և նյութի կատարողականը։ Հաստատված նյութերի օգտագործումն օգնում է կարգավորվող շուկաներում համապատասխանել կանոններին։
Միեւնույն ժամանակ այն պահպանում է խոնավություն եւ փոշի ։
Բժշկական խորհուրդներ եւ առողջական խնդիրներ
Բժշկական սարքերը պետք է համապատասխանեն անվտանգության և հիգիենայի խիստ կանոններին։ Գերձուլումն աջակցում է թե՛ գործառույթին, թե՛ հարմարավետությանը։
Օգտագործիր բժշկական սարքավորումներ ։
- Լռելյայն բաղադրիչներ
- Գործիքային գործիքներ
- Հետազոտական սարքավորումները
- Կովկասյան խցիկները եւ կապույտերը
Գերձուլումը նաև փակում է միացություններն ու բացվածքները։ Այս նախագիծը սահմանափակում է հեղուկի ներթափանցումը և հեշտացնում մաքրումը։ Որոշ սարքեր օգտագործում են կոշտ միջուկ՝ փափուկ արտաքին շերտով, որպեսզի հիվանդներին պաշտպանեն սուր եզրերից։
Արտադրողներն ընտրում են քիմիական նյութերի և մանրէազերծման մեթոդների նկատմամբ դիմացկուն նյութեր։ Շերտերի միջև ամուր կապն ապահովում է, որ գերձուլված դետալներն անփոփոխ մնան կրկնվող օգտագործումից կամ մաքրման ցիկլերից հետո։
Մանիպուլյացիան, գործիքները եւ կոորդինատորները
Գերձուլումը պահանջում է կաղապարի մանրակրկիտ նախագծում, գործիքավորման ավելի մեծ ներդրում և գործընթացի խիստ վերահսկում։ Արտադրության ծավալը, ավտոմատացման մակարդակն ու նյութի ընտրությունը ձևավորում են ընդհանուր արժեքն ու արտադրելիությունը։
Հմուտ նշաններն ու չափերը
Գերձուլման գործիքավորումն ավելի բարդ է, քան մեկ ներարկմամբ կաղապարները։ Նախագծերի մեծ մասում օգտագործվում է կամ երկու առանձին կաղապար՝ դետալի տեղափոխմամբ, կամ երկու ներարկմամբ կաղապար, որը երկու նյութերն էլ ձևավորում է մեկ մեքենայական ցիկլում։
Երկու ներարկմամբ կաղապարներն ավելի թանկ են, քանի որ ներառում են պտտական սեղմիչ սալիկներ կամ ինդեքսային թիթեղներ։ Դրանք նաև պահանջում են ճշգրիտ փակման գոտիներ՝ նյութի հոսքն ու կապը վերահսկելու համար։
Տիեզերական վարժությունները ներառում են հետեւյալը.
- Կաղապարի բարդությունը և տակդրվածքների առկայությունը։
- Պողպատի ընտրություն (օրինակ՝ P20-ն ընդդեմ H13-ի կամ չժանգոտվող պողպատի)։
- Արտադրության համար անհրաժեշտ խոռոչների քանակը։
Մեկ խոռոչով պարզ գերձուլման գործիքը կարող է արժենալ $8,000–$15,000, մինչդեռ բարդ բազմախոռոչ կամ երկու ներարկմամբ գործիքների արժեքը կարող է գերազանցել $40,000–$80,000-ը։
Նախագծային թիմերը պետք է պլանավորեն նաև հավասարեցման հատկանիշները, մեխանիկական կապի մանրամասներն ու օդահեռացումը։ Կաղապարի վատ նախագծումը մեծացնում է խոտանը, թույլ կապը և ավելցուկը։
Որակի վերահսկումը նույնպես ծախս է ավելացնում։ Օպերատորները ստուգում են դելամինացիան, թերի լցված հատվածները և արտաքին թերությունները։ Թույլատրելի շեղումների խիստ վերահսկումն բարելավում է կայունությունը, սակայն մեծացնում է մեխանիկական մշակման ժամանակն ու կարգավորման ջանքերը։
Մարգարեություններ եւ հաստատություններ
Նախատիպերի պատրաստումը թիմերին օգնում է մինչև ամբողջական արտադրությունը ստուգել կապակցման ամրությունը, նյութերի համատեղելիությունը և մասերի համապատասխանությունը։ Շատ արտադրողներ սկզբում օգտագործում են փոքր ծավալի ալյումինե գործիքավորում կամ մասերի ձեռքով տեղափոխում՝ գործիքավորման սկզբնական ծախսերը նվազեցնելու համար։
Այս մոտեցումը ռիսկի է ենթարկում օրգանիզմում կատարվող փոփոխությունների ժամանակ ։
Ռոբոտները կարողանում են որոշել, թե երբ եւ որտեղ է տեղի ունենում ժամացույցը ։
Ավելի մեծ ծավալների դեպքում արդարացված են բազմախոռոչ կաղապարներն ու կարծրացված պողպատե գործիքները։ Դրանք բարձրացնում են գործիքավորման սկզբնական ծախսերը, սակայն արագ ցիկլերի և աշխատանքի նվազեցված ծախսերի շնորհիվ նվազեցնում են յուրաքանչյուր մասի ինքնարժեքը։
Հիմնական պլանավորումների շնորհիվ արտադրվող ծավալի ծավալի ծավալը կարող է վերածվել փոքր վազքերի կամ կասեցնել երկարաժամկետ ծրագրերի:
Հաջորդ overmolding նախագծի համար համագործակցեք Moldie-ի հետ
Overmolding-ը հզոր արտադրական գործընթաց է, սակայն կատարյալ կապակցման, անթերի էրգոնոմիկայի և ծախսարդյունավետ արտադրության հասնելու համար անհրաժեշտ են փորձառու ինժեներական գիտելիքներ և ճշգրիտ գործիքավորում։ Moldie-ում մենք մասնագիտացած ենք բարդ, բազմանյութ դիզայնները բարձրորակ և դիմացկուն բաղադրիչների վերածելու մեջ։
Անկախ նրանից՝ ձեզ հարկավոր է արագ նախատիպավորում՝ նյութերի համատեղելիությունը ստուգելու համար, ճշգրիտ գործիքավորում՝ բարդ երկբաղադրիչ ձուլման համար, թե մասշտաբավորվող մեծածավալ արտադրություն, մեր փորձառու թիմը կուղեկցի ձեզ գաղափարից մինչև պատրաստի արտադրանք։
Ձեր արտադրանքի արդյունավետությունը պատահականության մի՛ թողեք։ Այսօր կապվեք Moldie-ի հետ՝ քննարկելու ձեր overmolding-ի պահանջները, խորհրդակցելու մեր ինժեներական մասնագետների հետ և ձեր նախագծի համար անհատական, մրցունակ գնառաջարկ ստանալու համար։







