Պլաստիկ ներարկման կաղապարի գործիքային պողպատը ներարկման կաղապարի հիմքն է, քանի որ այն ազդում է մասի որակի, ցիկլի տևողության, սպասարկման կարիքների և ընդհանուր արժեքըԵրբ ընկերությունը ընտրում է ճիշտ պողպատը, այն պաշտպանում է իր ներդրումը և պահպանում արտադրության կայունությունը։
Այս բլոգը ծառայում է որպես ուղեցույց պլաստիկ ներարկման կաղապարների համար գործիքային պողպատի ընտրության վերաբերյալ, ինչպես նաև ներածություն այն մասին, թե ինչպես կարող է Moldie-ն օգնել ձեզ իրականացնել ձեր նախագծի նպատակները որպես պրոֆեսիոնալ կաղապար արտադրող։
Ներարկման ձուլման գործիքային պողպատների հիմնական հատկությունները
Ներարկման ձուլման գործիքային պողպատների հատկությունների իմացությունը ձուլվածքի կառուցման մեջ ճիշտ ընտրություն կատարելու առաջին քայլն է, քանի որ դրանց կարծրությունը, ամրությունը, ջերմային վարքագիծը և կոռոզիոն դիմադրությունը անմիջականորեն ազդում են... ներարկման կաղապարի գործիքավորում.
Կարծրություն և մաշվածության դիմադրություն
Կարծրությունը չափում է պողպատի մակերեսային խորացմանը և դեֆորմացիային դիմակայելու ունակությունը։
Ներարկման ձուլման դեպքում կարծրությունը հիմնականում օգնում է ձուլվածքի խոռոչին պահպանել իր ձևը երկու տեսակի ուժի ազդեցության տակ.
- Սեղմման ուժը և ներարկման ճնշումը։
- Ապակե կամ հանքային լցված պլաստմասսաներից առաջացող հղկող մաշվածությունը
Սակայն ծայրահեղ կարծրությունը կարող է նվազեցնել մեքենայական մշակման հնարավորությունը և բարձրացնել գործիքավորման արժեքը: Մենք հաճախ հավասարակշռում ենք կարծրությունը մեքենայական մշակման և հղկման հեշտության հետ՝ մակերեսի մակերեսը և չափսերի կայունությունը պահպանելու համար:
Հաստատակամություն և դիմացկունություն
Կոշտությունը նկարագրում է պողպատի՝ ճաքեր չառաջացնելու առանց լարվածությունը կլանելու ունակությունը։
Ներարկման կաղապարները ենթարկվում են կրկնվող մեխանիկական բեռների, հատկապես անկյուններում, կողոսկրերում և բարակ միջուկային ամրակներում, և ամուր պողպատը կարող է դիմակայել նման ճաքճքմանը և հանկարծակի կոտրմանը: Սա կարևոր է բարձր կավիտացիոն կաղապարների կամ բարդ կառուցվածքների դեպքում, որտեղ լարվածությունը կենտրոնացած է փոքր տարածքներում:
Երկարակեցությունը կախված է ինչպես կարծրությունից, այնպես էլ ամրությունիցՇատ կարծր, բայց փխրուն պողպատը կարող է վաղաժամ փչանալ, մինչդեռ ավելի կարծր տեսակը ավելի լավ է դիմանում ցնցումներին և ճնշմանը երկարատև արտադրության ընթացքում։
Լավ ամրությունը նաև նպաստում է գործիքի երկար ծառայության ժամկետին։ Այն նվազեցնում է ճաքերի առաջացման ռիսկը միլիոնավոր ցիկլերի ընթացքում՝ սահմանափակելով վերանորոգման չպլանավորված պարապուրդը։
Ջերմային ջերմահաղորդություն
Ներարկման կաղապարները տաքանում են, երբ հալված պլաստիկը լցնում է խոռոչը և սառչում յուրաքանչյուր ցիկլի ընթացքում, և որքան լավ է կաղապարը մնում անփոփոխ նման տատանումների դեպքում։ ձուլման ջերմաստիճանը մեծապես կախված է ձուլված պողպատից։
Դիմադրության որոշիչ պարամետրը ջերմահաղորդականությունն է, որը կարգավորում է պողպատի միջով ջերմության շարժման արագությունը: Բարձր հաղորդականությունը կրճատում է սառեցման ժամանակը և բարելավում ցիկլի արդյունավետությունը: Այն նաև նպաստում է հավասարաչափ սառեցմանը, ինչը նպաստում է մասի չափերի և մակերեսի որակի պահպանմանը:
Կոռոզիայից դիմադրություն և մշակելիություն
կոռոզիոն դիմադրություն
Որոշ պլաստմասսաներ ձուլման ժամանակ արտանետում են կոռոզիոն գազեր, իսկ ՊՎՔ-ն և հրակայուն նյութերը կարող են վնասել չպաշտպանված պողպատե մակերեսները: Հետևաբար, կոռոզիոն դիմադրությունը նույնպես կարևոր է ժանգը, փոսիկները և մակերեսային վնասը կանխելու համար:
Կոռոզիայի նկատմամբ դիմադրությունը նաև նպաստում է փայլի ավելի լավ պահպանմանը: Սա կարևոր է թափանցիկ մասերի կամ կոսմետիկ մակերեսների համար, որոնք պահանջում են հայելային ծածկույթ:
Հաստոցներ
Մեքենաշինությունը ազդում է պողպատի կտրման, հորատման և հղկման հեշտության վրա։ Այն կաղապարի պատրաստման ժամանակի և ծախսերի վերահսկման հիմնական գործոն է։
Պլաստիկ ներարկման ձուլման համար գործիքային պողպատի տարածված տեսակներ
Ներարկման կաղապարների համար նախատեսված գործիքային պողպատները պետք է հավասարակշռեն կարծրությունը, ամրությունը, մաշվածության դիմադրությունը և արժեքը: Ստորև բերված դասարանները ներկայացնում են կաղապարների հիմքերում և խոռոչներում օգտագործվող գործիքային պողպատները, որոնցից յուրաքանչյուրը հարմար է խեժի որոշակի տեսակների և արտադրության ծավալների համար:
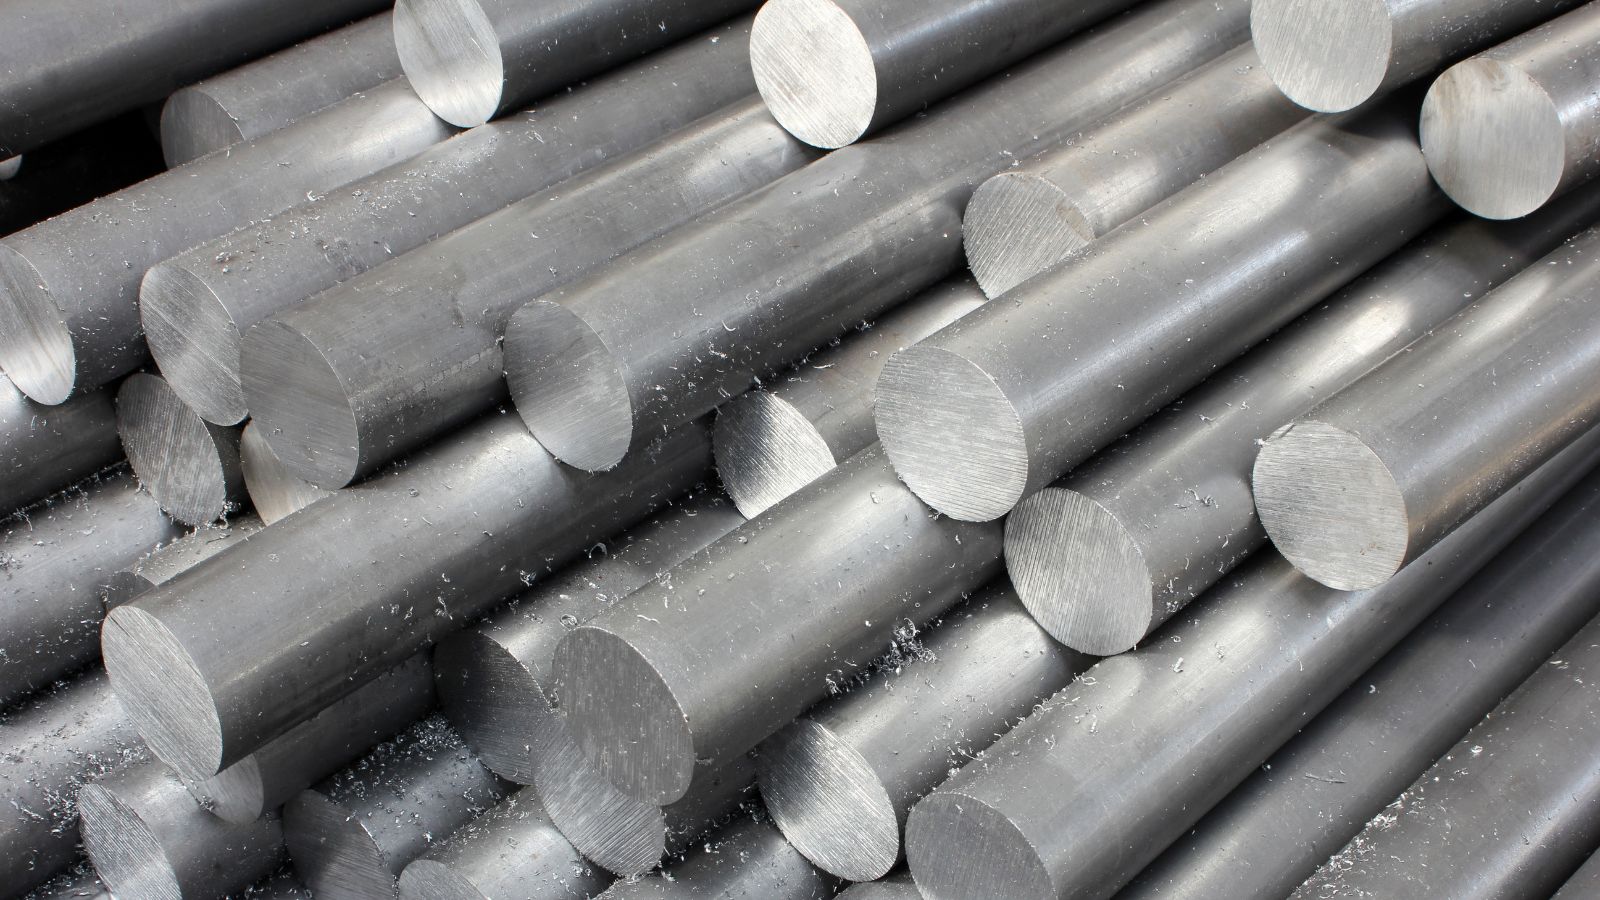
P20 Pre-Hardened Tool Steel
P20 պողպատ պլաստիկ ներարկման կաղապարների համար ամենատարածված նյութերից մեկն է: Արտադրողները այն մատակարարում են նախապես կարծրացված պողպատի տեսքով, սովորաբար մոտավորապես 28–32 ԲՈՀ, որը վերացնում է մեքենայական մշակումից հետո լիարժեք ջերմային մշակման անհրաժեշտությունը։
Այս նախապես կարծրացված գործիքային պողպատը ապահովում է լավ մեքենայականություն և կայուն չափսեր: Գործիքագործները կարող են ավելի արագ կտրել խոռոչները և ավելի քիչ մաշվածություն ապահովել: Դա հնարավորություն է տալիս P20 գործիքային պողպատ գործնական ընտրություն՝ ավելի կարճ ժամկետների և ավելի ցածր գործիքային բյուջեների համար։
P20-ը լավ է աշխատում հետևյալի համար.
- Արտադրության ցածրից մինչև միջին ծավալներ
- Մեծ կաղապարի հիմքեր
- Ապրանքային խեժեր, ինչպիսիք են պոլիպրոպիլենը և պոլիէթիլենը
- 1-4 խոռոչներով կաղապարներ
Այն չի ապահովում H13-ի նման կարծրացած պողպատի մաշվածության դիմադրությունը: Ապակե լցված կամ ուժեղ հղկող նյութերի դեպքում այն կարող է ավելի արագ մաշվել: Շատ արհեստանոցներ օգտագործում են P20-ը նախատիպային գործիքների, կամուրջային գործիքների և միջին արտադրական ցիկլերի համար:
H13 կարծրացված գործիքային պողպատ
H13 գործիքային պողպատ կարծրացված պողպատ է, որը նախատեսված է պահանջկոտ միջավայրերի համար: Ջերմային մշակումից հետո այն սովորաբար հասնում է 48–54 ԲՈՀ, ինչը նրան տալիս է ուժեղ մաշվածության դիմադրություն և լավ ամրություն բարձր ջերմաստիճաններում։
Այս կարծրացված գործիքային պողպատը դիմանում է կրկնակի տաքացման և սառեցման ցիկլերին՝ առանց հեշտությամբ ճաքելու: Այն ջերմային հոգնածությանը ավելի լավ է դիմադրում, քան շատ տարածված գործիքային պողպատներ: Դա այն հարմար է դարձնում մեծ ծավալի արտադրության կաղապարների համար:
H13-ը հաճախ օգտագործվում է ձուլման ժամանակ.
- Ապակե լցված պլաստմասսաներ
- Ինժեներական խեժեր
- Բարձր ջերմաստիճանային նյութեր
- Մասեր, որոնք պահանջում են միլիոնավոր ցիկլեր
P20 պողպատի համեմատ, H13-ը ավելի թանկ է և պահանջում է լիարժեք ջերմային մշակում: Մեքենաշինությունն ավելի շատ ժամանակ է պահանջում՝ ավելի բարձր կարծրության պատճառով: Այնուամենայնիվ, երկարատև արտադրության դեպքում դրա դիմացկունությունը հաճախ արդարացնում է ավելացված արժեքը:
420 Stainless Steel
420 չժանգոտվող պողպատ (420 SS) համատեղում է կարծրությունը կոռոզիոն դիմադրության հետ։ Ջերմային մշակման ժամանակ, 420 չժանգոտվող կարող է հասնել մոտավորապես 48–52 ԲՈՀ, կախված դասարանից և գործընթացի վերահսկողությունից։
Այս չժանգոտվող պողպատը դիմադրում է ժանգի և քիմիական ազդեցությանը և լավ է աշխատում կոռոզիոն խեժեր ձուլելիս: Խոնավ միջավայրերը և ջրով սառեցված կաղապարները նույնպես օգտվում են կոռոզիոն դիմադրողականությունից:
420 SS-ը նաև փայլեցնում է մակերեսը՝ ապահովելով բարձր որակի մակերես։ Ձուլվածքներ պատրաստողները հաճախ այն ընտրում են հետևյալի համար.
- Թափանցիկ պլաստիկ մասեր
- Օպտիկական բաղադրիչներ
- Բժշկական ապրանքներ
- Հայելային ծածկույթ պահանջող կաղապարներ
Չնայած այն առաջարկում է լավ կարծրություն, ջերմային հոգնածության դիմադրության առումով այն կարող է չհամեմատվել H13 գործիքային պողպատի հետ։ Պատշաճ ջերմային մշակումը և պահպանումը կարևոր են աղավաղումը կամ ճաքերը կանխելու համար։
S7 գործիքային պողպատ
S7 գործիքային պողպատ հայտնի է բարձր հարվածային դիմադրողականությամբ։ Այն օդում կարծրացող պողպատ է, որը սովորաբար հասնում է 54–58 ԲՈՀ ջերմային բուժումից հետո:
Ի տարբերություն որոշ կարծրացված պողպատի տեսակների, որոնք հիմնականում կենտրոնանում են մաշվածության դիմադրության վրա, S7-ը շեշտը դնում է հարվածային դիմադրության վրա: Այն լավ է դիմանում մեխանիկական լարվածությանը և հանկարծակի բեռներին: Այս հատկությունը այն օգտակար է դարձնում սահող սարքերի, բարձրացնող սարքերի և այլ կաղապարային բաղադրիչների համար, որոնք դիմացկուն են հարվածների կամ ծանր շարժումների:
S7-ը ցուցաբերում է միջին մաշվածության դիմադրություն, սակայն ոչ նույն մաշվածության դիմադրությունը, ինչ H13-ը: Այն նաև չունի 420 չժանգոտվող պողպատի կոռոզիոն դիմադրությունը:
Գործիքագործները հաճախ օգտագործում են S7-ը հետևյալի համար՝
- Արտանետիչի բաղադրիչներ
- Հիմնական քորոցներ բարձր լարվածության տակ
- Բարդ շարժական մասերով կաղապարներ
Այն ավելի քիչ տարածված է լրիվ խոռոչի բլոկների համար, բայց կարևոր դեր է խաղում պահանջկոտ կաղապարի տարածքներում, որտեղ ամրությունը կարևոր է։
Ձուլվածքային գործիքային պողպատի ընտրության չափանիշներ
Հիմա, երբ մենք գիտենք, թե որ հատկանիշներն են կարևոր և ինչպես է գործիքային պողպատի յուրաքանչյուր տեսակ գործում, ժամանակն է դրանք համապատասխանեցնել իրական սցենարների և պայմանների հետ: Այս գլուխը կբաժանվի երեք մասի՝ ավելի հեշտ հասկանալու համար նախատեսված դիագրամներով:
Արտադրության ծավալը և գործիքի ծառայության ժամկետը
Մասերի քանակից բացի, արտադրության ծավալը կապված է նաև կաղապարի սպասվող աշխատանքային ժամանակի, սպասարկման ժամանակահատվածների և այն բանի հետ, թե արդյոք գործիքը կօգտագործվի կամուրջների արտադրության, թե լիարժեք արտադրության համար: Մեծ կաղապարների համար արհեստանոցները հաճախ օգտագործում են կարծրացված ներդիրներ բարձր մաշվածության գոտիներում՝ պահպանելով կաղապարի հիմքը ավելի էժան պողպատից: Այս հիբրիդային մոտեցումը հավասարակշռում է գործիքի արժեքը և ծառայության ժամկետը՝ առանց ամբողջ գործիքը գերծանրաբեռնելու:
| Արտադրության ծավալը | Առաջարկվող պողպատ | Ինչու |
|---|---|---|
| Ցածր ծավալ (<50,000 կրակոց) | P20 (նախապես կարծրացված) | Ցածր գին, արագ մշակում, առանց ջերմային մշակման |
| Միջին ծավալի (50 հազար–500 հազար կրակոց) | P20 կամ 718H | Արժեքի և դիմացկունության հավասարակշռություն |
| Բարձր ծավալ (>1,000,000 կրակոց) | H13, S136 (ամբողջությամբ կարծրացված) | Բարձր կարծրություն, մաշվածության դիմադրություն, ջերմային կայունություն |
Նյութերի համատեղելիություն և հղկող նյութեր
Պլաստիկ խեժը ուժեղ ազդեցություն ունի պողպատի ընտրության վրա, քանի որ շատ ժամանակակից խեժեր պարունակում են հավելանյութեր, որոնք կարող են փոխել կոռոզիայի վարքագիծը կամ մաշվածության բնութագրերը: Պողպատը խեժին համապատասխանեցնելը նվազեցնում է պարապուրդի ժամանակը և սահմանափակում թանկարժեք վերանորոգումները: Խոնավ միջավայրերում կոռոզիոն դիմադրությունը նաև պաշտպանում է արտադրական փուլերի միջև ընկած ժամանակահատվածում չաշխատող կաղապարները, նույնիսկ ոչ կոռոզիոն խեժեր ձուլելիս:
| Ռեզինի կատեգորիա | Օրինակներ | Ռիսկ | Առաջարկվող պողպատ |
|---|---|---|---|
| Ստանդարտ խեժեր | ՊՊ, ՊԵ | Ցածր մաշվածություն | P20 |
| Ինժեներական խեժեր | ՀԿ, ՀԿ, ՀԴՄ | Բարձր ջերմաստիճան, ջերմային լարվածություն | H13 (լավ տաք կարծրություն և հոգնածության դիմադրություն) |
| Լցված/հղկող խեժեր | Ապակիով լցված, հանքանյութերով լցված | Էրոզիա (ինչպես հղկաթղթի դեպքում) | Կարծրացված պողպատ (H13) կամ մակերեսային մշակում |
| Կոռոզիոն խեժեր | ՊՎՔ, կրակակայուն տեսակներ | Գազային հարձակում, ժանգ, փոսերի առաջացում | Անժանգոտվող պողպատ (420, S136) |
Մակերեսի մշակում, հղկելիություն և հյուսվածքի ամրացում
Պողպատի ընտրությունը հաճախ որոշում է դետալի տեսքը նույնքան, որքան ամրությունը: Տեքստուրավորված մակերեսների (քիմիական կամ լազերային փորագրման) դեպքում հաստատուն կարծրությունը և մաքուր մետաղագործությունը նպաստում են սուր տեքստուրային մանրամասների պահպանմանը երկար արտադրական ցիկլերի ընթացքում:
| Մասի պահանջ | Պողպատ է անհրաժեշտ | Ինչու |
|---|---|---|
| Ոչ կոսմետիկ / ներքին մասեր | Նախապես կարծրացված (P20) | Բավականաչափ մշակված կամ թեթև փայլեցված մակերես՝ ավելի ցածր գնով |
| Թափանցիկ մասեր, ոսպնյակներ, բժշկական | Անժանգոտվող պողպատ (S136, 420) | Հայելային մակերեսի փայլեցնում է (SPI A-1); նուրբ, միատարր միկրոկառուցվածք |
| Տեքստուրավորված մակերեսներ (քիմիական կամ լազերային) | Հետևողական կարծրություն, մաքուր մետալուրգիա | Պահպանում է սուր հյուսվածքի մանրամասները երկար ժամանակ |
Ինչպես է պողպատի ընտրությունը ազդում արտադրության արդյունավետության և ընդհանուր արժեքի վրա
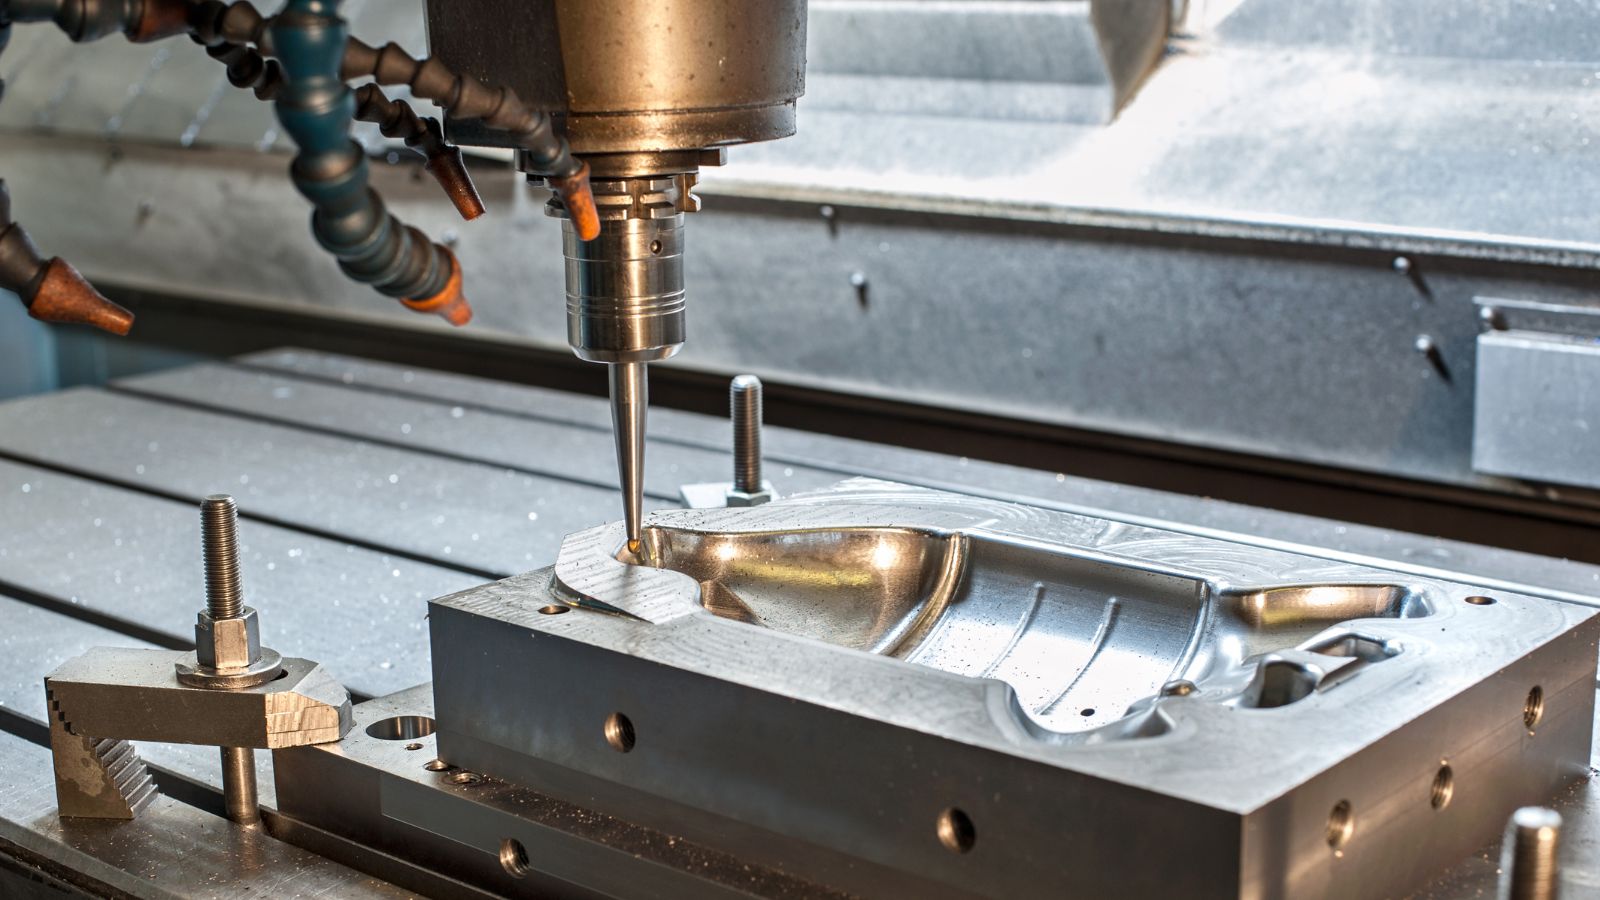
Գործիքների ծախսեր գործիքային պողպատի ճիշտ ընտրության հիմնական շարժիչ ուժն են: Պողպատի ընտրությունը, ջերմային մշակման և մեքենայական մշակման մեթոդների հետ միասին, անմիջականորեն ձևավորում է կաղապարի կյանքի տևողությունը և մասի որակը:
Ջերմային մշակում և կարծրացում
Բարձր կարծրացման ունակություն ունեցող պողպատները հասնում են միատարր կարծրության նույնիսկ հաստ հատվածների միջով։ Սա կարևորագույն նշանակություն ունի մեծ կաղապարների դեպքում, որտեղ միջուկը պետք է համապատասխանի մակերեսային հատկություններին. անհավասար կարծրությունը կարող է հանգեցնել ճաքերի կամ դեֆորմացիայի սեղմիչի ճնշման տակ։
Նախապես կարծրացված պողպատները, ինչպիսին է P20-ը, կրճատում են պատրաստման ժամանակը` վերացնելով մեքենայական մշակումից հետո լրիվ կարծրացման անհրաժեշտությունը: Ի տարբերություն դրա, լիովին կարծրացվող պողպատները, ինչպիսիք են H13-ը կամ S136-ը, պահանջում են վերահսկվող կարծրացում և մխում:
Ջերմային մշակումը նաև ազդում է այն բանի վրա, թե ինչպես է պողպատը արձագանքում հղկմանը և էլեկտրամեխանիկական մշակմանը (ԷՄՄ): Չափազանց կարծրացված պողպատը կարող է ճաքել ԷՄՄ-ի ընթացքում, մինչդեռ չափազանց փափուկ պողպատը արագ մաշվում է մեծ ծավալի աշխատանքների ժամանակ:
Ցիկլի ժամանակները և արդյունավետությունը
Ձուլածո պողպատը ազդում է ցիկլի տևողության վրա իր ջերմահաղորդականության և մակերեսի վիճակի միջոցով: Ջերմությունը լավ փոխանցող պողպատը հնարավորություն է տալիս կայուն սառեցման և ավելի հաստատուն մասի չափսերի: Կարճ ցիկլերը կախված են արագ, հավասարաչափ ջերմության հեռացումից. եթե պողպատը անհավասարաչափ սառչում է, մասը կարող է ծռվել, և մամլիչը կարող է պահանջել ավելի երկար պահման ժամանակ, ինչը կնվազեցնի արդյունավետությունը և կբարձրացնի մեկ մասի արժեքը:
Ավելի կարծր պողպատները դիմադրում են դարպասների և բաժանման գծերի մաշվածությանը, պահպանելով օդափոխման խորությունը և փակման համապատասխանությունը թույլատրելի սահմաններում բազմաթիվ ցիկլերի ընթացքում: Այս կայունությունը նպաստում է ձուլման կայուն պայմաններին և նվազեցնում է չպլանավորված պարապուրդի ժամանակը:
Մակերեսի մշակումը նույնպես կարևոր է. հղկված խոռոչները նվազեցնում են շփումը և նպաստում մասերի ավելի արագ անջատմանը, ինչը նվազեցնում է արտամղման ուժը և թույլ է տալիս ավելի արագ բացել կաղապարը՝ առանց մասը վնասելու: Այս բոլոր գործոնները պողպատի ընտրությունը ուղղակիորեն կապում են արտադրողականության, ջարդոնի արագության և արտադրության ընդհանուր արժեքի հետ:
Կառուցեք ձեր կաղապարը Moldie-ի հետ այսօր
Ձեր պլաստիկ ներարկման կաղապարի համար ճիշտ գործիքային պողպատի ընտրությունը անմիջականորեն ազդում է ցիկլի տևողության, մասի որակի և երկարաժամկետ շահութաբերության վրա։
Պատրա՞ստ եք օպտիմալացնել ձեր հաջորդ ներարկման ձուլման նախագիծը՝ օգտագործելով կատարյալ գործիքային պողպատ։
Կապվեք Մոլդիի հետ այսօր։ – Մեր փորձառու ինժեներները կօգնեն ձեզ ընտրել ձեր կոնկրետ խեժին, արտադրական նպատակներին և բյուջեին համապատասխանող պողպատի իդեալական տեսակը: Նախագծման խորհրդատվությունից մինչև վերջնական կաղապարի ստեղծում, մենք առաջարկում ենք ճշգրիտ գործիքավորում, որը արդյունավետ է: