Alatni čelik za kalupe za brizganje plastike sam je temelj kalupa za brizganje, jer utječe na kvalitetu dijela, vrijeme ciklusa, potrebe održavanja i Ukupni trošakKada tvrtka odabere pravi čelik, štiti svoju investiciju i održava stabilnost proizvodnje.
Ovaj blog služi kao vodič za odabir alatnog čelika za kalupe za brizganje plastike, kao i uvod u to kako vam Moldie može pomoći u ostvarenju ciljeva vašeg projekta kao profesionalnog proizvođača kalupa.
Ključna svojstva čelika za alate za brizganje
Poznavanje svojstava čelika za brizganje kalupa prvi je korak u donošenju pravilnog izbora u izradi kalupa, jer njihova tvrdoća, žilavost, toplinsko ponašanje i otpornost na koroziju izravno utječu na alati za brizganje kalupa.
Tvrdoća i otpornost na trošenje
Tvrdoća mjeri sposobnost čelika da se odupre udubljenju i deformaciji površine.
Kod injekcijskog prešanja, tvrdoća uglavnom pomaže šupljini kalupa da zadrži svoj oblik pod utjecajem dvije vrste sila:
- Sila stezanja i tlak ubrizgavanja.
- Abrazivno trošenje od plastike punjene staklom ili mineralima
Međutim, ekstremna tvrdoća može smanjiti obradivost i povećati troškove alata. Često uravnotežujemo tvrdoću s lakoćom obrade i poliranja kako bismo održali površinsku obradu i dimenzijsku stabilnost.
Čvrstoća i izdržljivost
Žilavost opisuje sposobnost čelika da apsorbira naprezanje bez pucanja.
Kalupi za injekcijsko brizganje suočavaju se s ponovljenim mehaničkim opterećenjima, posebno na kutovima, rebrima i tankim jezgrama, a žilavi čelik može odoljeti takvom krhotinama i naglim lomovima. To je važno kod kalupa s visokom kavitacijom ili složenih dizajna gdje se naprezanje koncentrira u malim područjima.
Trajnost ovisi i o tvrdoći i o žilavostiVrlo tvrd, ali krhak čelik može rano otkazati, dok žilavija vrsta bolje podnosi udarce i pritisak tijekom dugih proizvodnih serija.
Dobra žilavost također podržava dugi vijek trajanja alata. Smanjuje rizik od rasta pukotina tijekom milijuna ciklusa, ograničavajući neplanirano vrijeme zastoja zbog popravka.
Toplinska vodljivost
Kalupi za injekcijsko brizganje zagrijavaju se kada rastaljena plastika ispuni šupljinu i hlade se tijekom svakog ciklusa, te koliko dobro kalup ostaje netaknut pod takvim fluktuacijama u temperatura oblikovanja uvelike ovisi o čeliku kalupa.
Odlučujući parametar za otpor je toplinska vodljivost, koja kontrolira brzinu kretanja topline kroz čelik. Veća vodljivost skraćuje vrijeme hlađenja i poboljšava učinkovitost ciklusa. Također potiče ravnomjerno hlađenje, što pomaže u održavanju dimenzija dijela i kvalitete površine.
Otpornost na koroziju i obradivost
otpornost na koroziju
Neke plastike ispuštaju korozivne plinove tijekom oblikovanja, a PVC i materijali koji usporavaju plamen mogu napasti nezaštićene čelične površine. Stoga je otpornost na koroziju također ključna u sprječavanju hrđe, korozije i oštećenja površine.
Otpornost na koroziju također podržava bolje zadržavanje sjaja. To je važno za prozirne dijelove ili kozmetičke površine koje zahtijevaju zrcalni sjaj.
obradivost
Obradivost utječe na to koliko se čelik može lako rezati, bušiti i polirati. To je glavni faktor u vremenu izrade kalupa i kontroli troškova.
Uobičajene vrste alatnog čelika za brizganje plastike
Alatni čelici za kalupe za injekcijsko brizganje moraju uravnotežiti tvrdoću, žilavost, otpornost na habanje i cijenu. Dolje navedene vrste predstavljaju uobičajene alatne čelike koji se koriste u bazama i šupljinama kalupa, a svaki je prikladan za specifične vrste smole i količine proizvodnje.
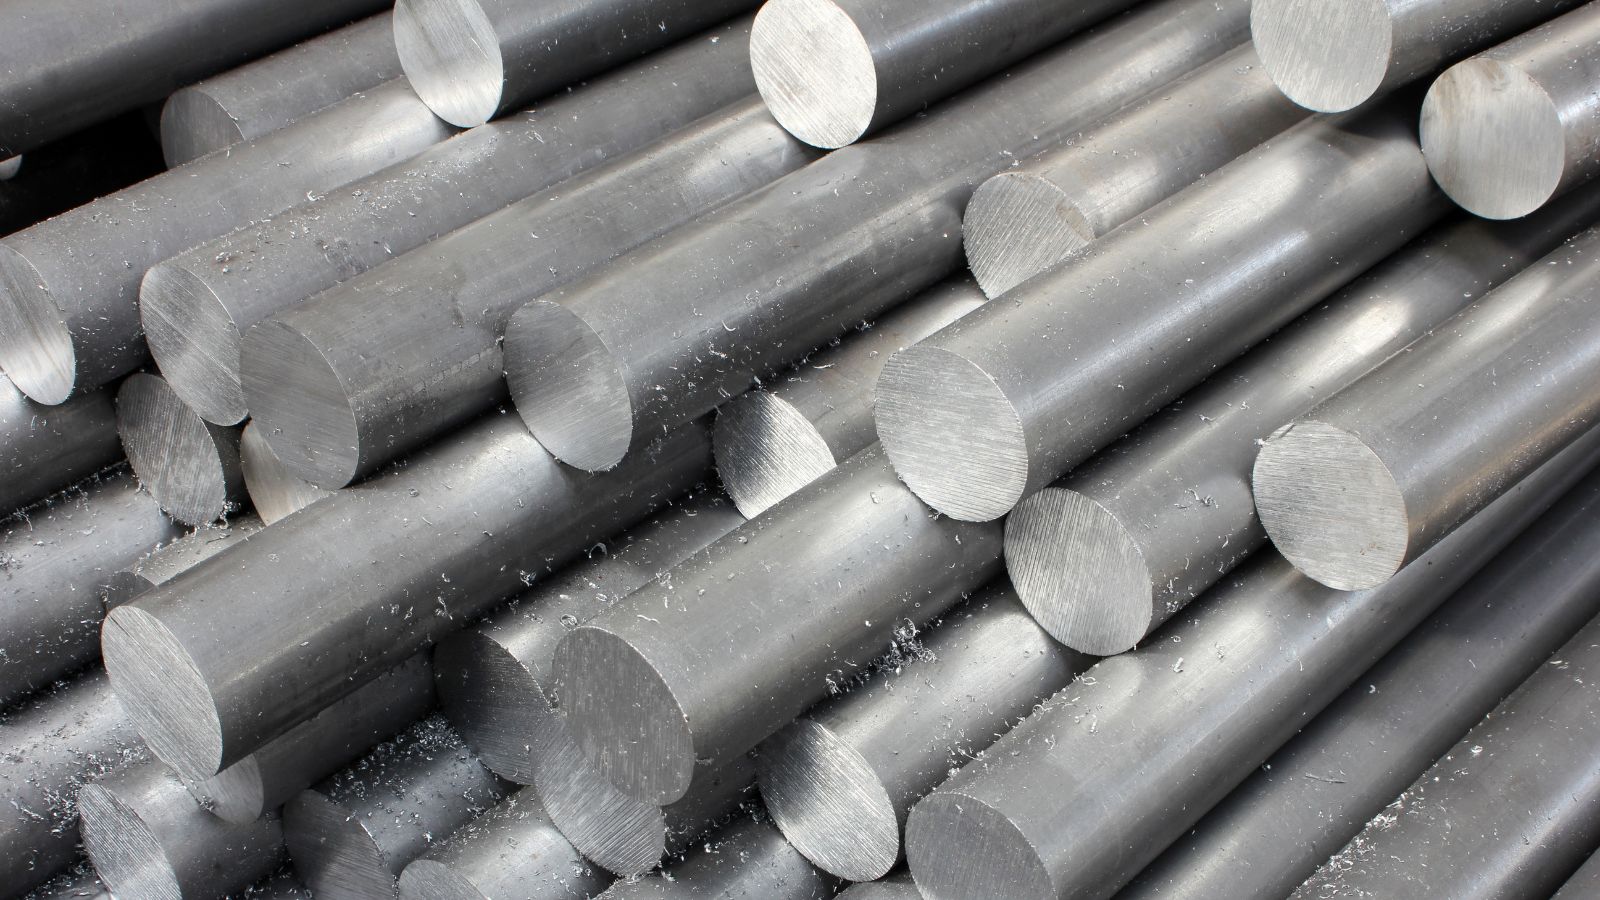
P20 prethodno kaljeni alatni čelik
P20 čelik je jedan od najčešće korištenih materijala za kalupe za brizganje plastike. Proizvođači ga isporučuju kao prethodno kaljeni čelik, obično oko 28–32 HRC, što uklanja potrebu za potpunom toplinskom obradom nakon strojne obrade.
Ovaj prethodno kaljeni alatni čelik nudi dobru obradivost i stabilne dimenzije. Alatničari mogu brže rezati šupljine i uz manje trošenje alata. To čini Alatni čelik P20 praktičan izbor za kraće vrijeme isporuke i niže proračune za alate.
P20 dobro funkcionira za:
- Niske do srednje količine proizvodnje
- Velike baze kalupa
- Komercijalne smole poput polipropilena i polietilena
- Kalupi s 1-4 šupljine
Ne pruža otpornost na habanje kaljenog čelika kao H13. Za materijale punjene staklom ili visoko abrazivne materijale, može se brže trošiti. Mnoge radionice koriste P20 za prototipne alate, alate za mostove i umjerene proizvodne serije.
H13 Kaljeni alatni čelik
Alatni čelik H13 je kaljeni čelik dizajniran za zahtjevne uvjete. Nakon toplinske obrade obično doseže 48–54 HRC, što mu daje snažnu otpornost na habanje i dobru čvrstoću na visokim temperaturama.
Ovaj kaljeni alatni čelik podnosi ponovljene cikluse zagrijavanja i hlađenja bez lakog pucanja. Otporan je na toplinski umor bolje od mnogih uobičajenih alatnih čelika. To ga čini prikladnim za kalupe za proizvodnju velikih količina.
H13 se često koristi pri oblikovanju:
- Plastika punjena staklom
- Inženjerske smole
- Materijali za visoke temperature
- Dijelovi koji zahtijevaju milijune ciklusa
U usporedbi s čelikom P20, H13 je skuplji i zahtijeva potpunu toplinsku obradu. Strojna obrada traje dulje zbog veće tvrdoće. Međutim, za duge proizvodne serije, njegova trajnost često opravdava dodatne troškove.
420 nehrđajućeg čelika
Nehrđajući čelik 420 (420 SS) kombinira tvrdoću s otpornošću na koroziju. Kada se toplinski obrađuje, 420 nehrđajući može dosegnuti otprilike 48–52 HRC, ovisno o stupnju i kontroli procesa.
Ovaj nehrđajući čelik otporan je na hrđu i kemijske napade te se dobro ponaša pri oblikovanju korozivnih smola. Vlažna okruženja i kalupi hlađeni vodom također imaju koristi od njegove otpornosti na koroziju.
420 SS također polira do visoke površinske obrade. Proizvođači kalupa često ga biraju za:
- Prozirni plastični dijelovi
- Optičke komponente
- Medicinski proizvodi
- Kalupi koji zahtijevaju zrcalnu završnu obradu
Iako nudi dobru tvrdoću, možda ne dostiže otpornost na toplinski umor alatnog čelika H13. Pravilna toplinska obrada i održavanje ključni su za sprječavanje izobličenja ili pucanja.
S7 alatni čelik
S7 alatni čelik poznat je po visokoj udarnoj žilavosti. To je čelik koji se kali na zraku i obično doseže 54–58 HRC nakon toplinske obrade.
Za razliku od nekih vrsta kaljenog čelika koje se uglavnom fokusiraju na otpornost na habanje, S7 naglašava otpornost na udarce. Dobro podnosi mehanička naprezanja i iznenadna opterećenja. To ga svojstvo čini korisnim za klizače, podizače i druge komponente kalupa koje su izložene udarcima ili jakim pokretima.
S7 nudi umjerenu otpornost na habanje, ali ne istu otpornost na abraziju kao H13. Također mu nedostaje otpornost na koroziju nehrđajućeg čelika 420.
Proizvođači alata često koriste S7 za:
- Komponente izbacivača
- Jezgreni klinovi pod visokim naprezanjem
- Kalupi sa složenim pokretnim dijelovima
Manje je uobičajen za blokove s punom šupljinom, ali igra važnu ulogu u zahtjevnim područjima kalupa gdje je žilavost ključna.
Kriteriji odabira za alatni čelik za kalupe
Sada kada znamo koje su značajke važne i kako se svaka vrsta alatnog čelika ponaša, vrijeme je da ih usporedimo sa stvarnim scenarijima i uvjetima. Ovo poglavlje bit će podijeljeno u tri dijela s grafikonima radi lakšeg razumijevanja.
Obim proizvodnje i vijek trajanja alata
Osim broja dijelova, obujam proizvodnje povezan je i s očekivanim vremenom rada kalupa, intervalima održavanja i time hoće li se alat koristiti za proizvodnju mostova ili za proizvodnju u punom opsegu. Za velike kalupe, radionice često koriste kaljene umetke u područjima visokog trošenja, dok baza kalupa ostaje od jeftinijeg čelika. Ovaj hibridni pristup uravnotežuje troškove i vijek trajanja alata bez predugog konstruiranja cijelog alata.
| Količina proizvodnje | Preporučeni čelik | Zašto |
|---|---|---|
| Niska količina (<50,000 snimaka) | P20 (prethodno otvrdnuto) | Niska cijena, brza obrada, bez toplinske obrade |
| Srednji volumen (50 000 – 500 000 snimaka) | P20 ili 718H | Ravnoteža cijene i trajnosti |
| Veliki volumen (>1,000,000 snimaka) | H13, S136 (kaljeno do kraja) | Visoka tvrdoća, otpornost na habanje, toplinska stabilnost |
Kompatibilnost materijala i abrazivni materijali
Plastična smola snažno utječe na odabir čelika, jer mnoge moderne smole sadrže aditive koji mogu promijeniti ponašanje pri koroziji ili karakteristike trošenja. Usklađivanje čelika i smole smanjuje vrijeme zastoja i ograničava skupe popravke. U vlažnim okruženjima, otpornost na koroziju također štiti kalupe u mirovanju između proizvodnih ciklusa, čak i prilikom oblikovanja nekorozivnih smola.
| Kategorija smole | Primjeri | Rizik | Preporučeni čelik |
|---|---|---|---|
| Standardne smole | PP, PE | Nisko trošenje | P20 |
| Inženjerske smole | PC, PA, POM | Visoka toplina, toplinski stres | H13 (dobra tvrdoća na vrućem i otpornost na umor) |
| Punjene/abrazivne smole | Punjeno staklom, punjeno mineralima | Erozija (poput brusnog papira) | Kaljeni čelik (H13) ili površinska obrada |
| Korozivne smole | PVC, vrste otporne na plamen | Napad plina, hrđa, korozija | Nehrđajući čelik (420, S136) |
Površinska obrada, poliranje i teksturiranje
Izgled dijela često utječe na izbor čelika koliko i na trajnost. Za teksturirane površine (kemijsko ili lasersko jetkanje), konzistentna tvrdoća i čista metalurgija pomažu u održavanju oštrih detalja teksture tijekom dugih proizvodnih ciklusa.
| Zahtjev za dio | Potreban čelik | Zašto |
|---|---|---|
| Nekozmetički / unutarnji dijelovi | Prethodno otvrdnuto (P20) | Dovoljno strojno obrađena ili lagano polirana završna obrada po nižoj cijeni |
| Prozirni dijelovi, leće, medicinski | Nehrđajući čelik (S136, 420) | Polira do zrcalnog sjaja (SPI A-1); fina, ujednačena mikrostruktura |
| Teksturirane površine (kemijske ili laserske) | Konzistentna tvrdoća, čista metalurgija | Zadržava oštre detalje teksture tijekom dugih razdoblja |
Kako izbor čelika utječe na učinkovitost proizvodnje i ukupne troškove
Troškovi alata su glavni pokretač odabira pravog alatnog čelika. Odabir čelika, zajedno s toplinskom obradom i metodama strojne obrade, izravno oblikuje vijek trajanja kalupa i kvalitetu dijela.
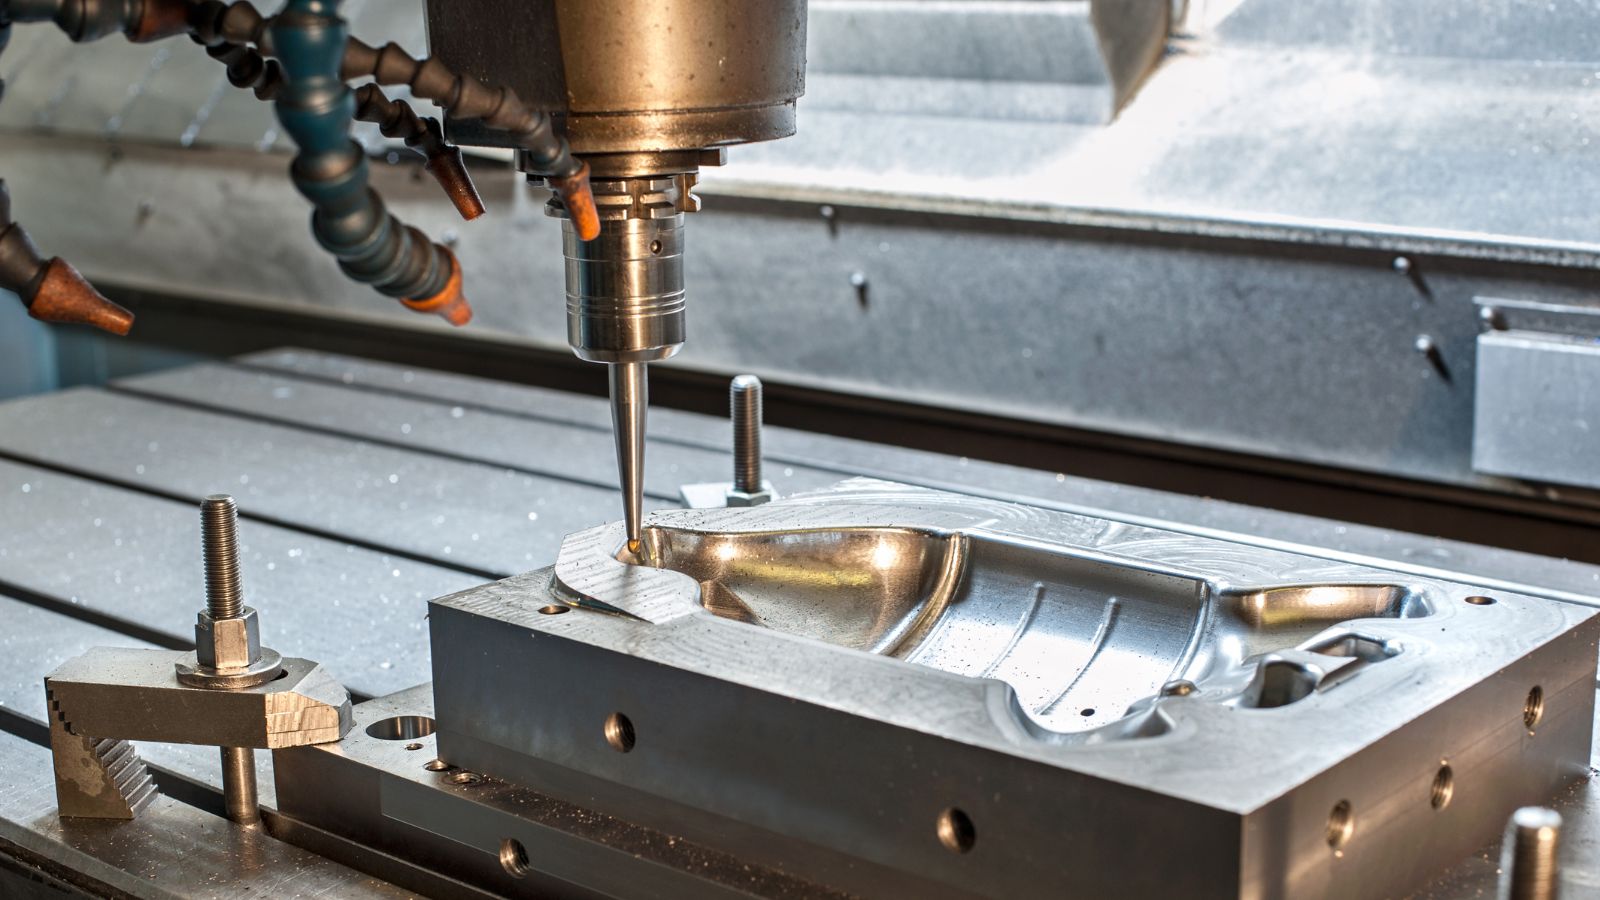
Toplinska obrada i prokaljivost
Čelici s jakom prokaljivošću postižu ujednačenu tvrdoću čak i kroz debele presjeke. To postaje ključno u velikim kalupima, gdje jezgra mora odgovarati svojstvima površine; neujednačena tvrdoća može dovesti do pucanja ili izobličenja pod pritiskom stezanja.
Prethodno kaljene vrste čelika poput P20 skraćuju vrijeme isporuke uklanjanjem potrebe za potpunim kaljenjem nakon obrade. Nasuprot tome, potpuno kaljivi čelici poput H13 ili S136 zahtijevaju kontrolirano kaljenje i otpuštanje.
Toplinska obrada također utječe na to kako čelik reagira na poliranje i eroziju. Prekaljeni čelik može puknuti tijekom erozije, dok se premekani čelik brzo troši u velikim serijama.
Vremena ciklusa i učinkovitost
Čelik za kalupe utječe na vrijeme ciklusa svojom toplinskom vodljivošću i stanjem površine. Čelik koji dobro prenosi toplinu omogućuje stabilno hlađenje i ujednačenije dimenzije dijelova. Kratki ciklusi ovise o brzom i ravnomjernom odvođenju topline: ako se čelik neravnomjerno hladi, dio se može iskriviti, a preša može zahtijevati dulje vrijeme zadržavanja, što smanjuje učinkovitost i povećava trošak po dijelu.
Tvrđi čelici otporniji su na habanje vrata i razdjelnih linija, održavajući dubinu otvora i zatvaranje unutar tolerancije tijekom mnogih ciklusa. Ova stabilnost podržava dosljedne uvjete oblikovanja i smanjuje neplanirane zastoje.
Površinska obrada je također važna: polirane šupljine smanjuju trenje i pomažu dijelovima da se brže odvajaju, što smanjuje silu izbacivanja i omogućuje brže otvaranje kalupa bez oštećenja dijela. Svi ovi čimbenici izravno povezuju izbor čelika s protokom, stopom otpada i ukupnim troškovima proizvodnje.
Izradite svoj kalup s Moldiejem već danas
Odabir pravog alatnog čelika za vaš kalup za brizganje plastike izravno utječe na vrijeme ciklusa, kvalitetu dijelova i dugoročnu profitabilnost.
Spremni ste optimizirati svoj sljedeći projekt brizganja kalupa savršenim alatnim čelikom?
Kontaktirajte Moldieja još danas – Naši iskusni inženjeri pomoći će vam u odabiru idealne vrste čelika za vašu specifičnu smolu, proizvodne ciljeve i proračun. Od konzultacija o dizajnu do gotovog kalupa, isporučujemo precizne alate koji pružaju izvrsne rezultate.