
A műanyag fröccsöntő szerszám acélja a fröccsöntő szerszám alapja, hiszen hatással van az alkatrész minőségére, a ciklusidőre, a karbantartási igényre és a teljes költségre. A megfelelő acél kiválasztásával a vállalat megóvja befektetését és stabilan tarthatja a termelést.
Ez a blogbejegyzés útmutatást nyújt a műanyag fröccsöntő szerszámok szerszámacéljának kiválasztásához, valamint bemutatja, hogyan segíthet a Moldie professzionális szerszámgyártóként projektjei céljainak megvalósításában.
A fröccsöntő szerszámok acéljának legfontosabb tulajdonságai
A fröccsöntő szerszámok acéljának tulajdonságai ismerete az első lépés a megfelelő szerszám megválasztásához, mivel keménységük, szívósságuk, hőtechnikai viselkedésük és korrózióállóságuk közvetlenül befolyásolja a fröccsöntő szerszámot.
Keménység és kopásállóság
A keménység azt mutatja meg, hogy az acél mennyire áll ellen a felületi benyomódásnak és az alakváltozásnak.
A fröccsöntés során a keménység elsősorban abban segít, hogy a szerszám ürege kétféle erőhatás esetén is megőrizze az alakját:
- A záróerőnek és a fröccsöntési nyomásnak.
- Az üvegszállal vagy ásványi anyaggal töltött műanyagok koptató hatásának
A túlzott keménység azonban ronthatja a forgácsolhatóságot és növelheti a szerszámköltséget. A felületi minőség és a méretstabilitás megőrzése érdekében gyakran egyensúlyt teremtünk a keménység, valamint a megmunkálhatóság és polírozhatóság között.
Szívósság és tartósság
A szívósság azt fejezi ki, hogy az acél milyen mértékben képes a feszültség repedés nélküli elnyelésére.
A fröccsöntő szerszámokat ismétlődő mechanikai terhelés éri, különösen a sarkoknál, bordáknál és vékony magcsapoknál. A szívós acél ellenáll a lepattogzásnak és a hirtelen törésnek. Ez nagy üregszámú szerszámoknál vagy olyan összetett kialakításoknál különösen fontos, ahol kis területekre összpontosul a feszültség.
A tartósság a keménységtől és a szívósságtól egyaránt függ. A nagyon kemény, de rideg acél idő előtt tönkremehet, míg a szívósabb minőség jobban viseli az ütéseket és a nyomást a hosszú gyártási sorozatok során.
A jó szívósság a szerszám hosszú élettartamához is hozzájárul. Több millió ciklus során csökkenti a repedések terjedésének kockázatát, így kevesebb lesz a javítás miatti nem tervezett állásidő.
Hővezető képesség
A fröccsöntő szerszámok felmelegszenek, amikor az olvadt műanyag kitölti az üreget, majd minden ciklus során lehűlnek. A szerszámacél nagyban meghatározza, hogy a szerszám mennyire viseli jól a fröccsöntési hőmérséklet ingadozását.
Az ellenállást meghatározó paraméter a hővezető képesség, amely szabályozza, milyen gyorsan halad át a hő az acélon. A nagyobb hővezető képesség lerövidíti a hűtési időt és javítja a ciklus hatékonyságát. Emellett egyenletesebb hűtést tesz lehetővé, ami segít megőrizni az alkatrész méreteit és felületi minőségét.
Korrózióállóság és forgácsolhatóság
Korrózióállóság
Egyes műanyagok a fröccsöntés során korrozív gázokat bocsátanak ki, a PVC és a lángálló anyagok pedig károsíthatják a védelem nélküli acélfelületeket. Ezért a korrózióállóság is elengedhetetlen a rozsdásodás, a lyukkorrózió és a felületi károsodás megelőzéséhez.
A korrózióállóság a polírozott felület megőrzését is elősegíti. Ez fontos az átlátszó alkatrészeknél és azoknál az esztétikai felületeknél, amelyek tükörfényes felületet igényelnek.
Forgácsolhatóság
A forgácsolhatóság azt mutatja meg, milyen könnyen vágható, fúrható és polírozható az acél. Ez a szerszámgyártási átfutási idő és a költségek szempontjából is meghatározó tényező.
A műanyag fröccsöntéshez használt szerszámacélok gyakori minőségei
A fröccsöntő szerszámok acéljának egyensúlyt kell teremtenie a keménység, a szívósság, a kopásállóság és a költség között. Az alábbi minőségek a szerszámalapokhoz és szerszámüregekhez gyakran használt acélok közé tartoznak, amelyek különböző gyantatípusokhoz és gyártási mennyiségekhez alkalmasak.
P20 előnemesített szerszámacél
A P20 acél a műanyag fröccsöntő szerszámok egyik legelterjedtebb anyaga. A gyártók előnemesített acélként szállítják, általában 28–32 HRC keménységgel, így megmunkálás után nincs szükség teljes hőkezelésre.
Ez az előnemesített szerszámacél jól forgácsolható és mérettartó. A szerszámkészítők gyorsabban munkálhatják meg az üregeket, miközben kisebb mértékben kopik a szerszám. Ezért a P20 szerszámacél gyakorlatias választás, ha rövidebb átfutási időre és alacsonyabb szerszámköltségre van szükség.
A P20 jól használható az alábbi esetekben:
- Kis és közepes gyártási mennyiség
- Nagy szerszámalapok
- Általános célú gyanták, például polipropilén és polietilén
- 1–4 üreges szerszámok
Kopásállósága nem éri el az edzett acélok, például a H13 szintjét. Üvegszállal töltött vagy erősen koptató anyagok esetében gyorsabban kophat. Sok műhely P20-at használ prototípus-szerszámokhoz, áthidaló szerszámokhoz és közepes gyártási sorozatokhoz.
H13 edzett szerszámacél
A H13 szerszámacél igényes körülményekre tervezett, teljes keresztmetszetében edzett acél. Hőkezelés után jellemzően 48–54 HRC keménységet ér el, ami kiváló kopásállóságot és magas hőmérsékleten is jó szilárdságot biztosít.
Ez az edzett szerszámacél repedés nélkül viseli az ismételt felmelegedési és lehűlési ciklusokat. A gyakori szerszámacéloknál jobban ellenáll a hőfáradásnak, ezért nagy sorozatú gyártáshoz alkalmas.
A H13-at gyakran használják az alábbi anyagok fröccsöntéséhez:
- Üvegszállal töltött műanyagok
- Műszaki műanyagok
- Magas hőmérsékletű anyagok
- Több millió ciklusra tervezett alkatrészek
A P20 acélhoz képest a H13 drágább, és teljes hőkezelést igényel. Nagyobb keménysége miatt a megmunkálása hosszabb időt vesz igénybe. Hosszú gyártási sorozatok esetén azonban tartóssága gyakran indokolja a többletköltséget.
420 rozsdamentes acél
A 420 rozsdamentes acél (420 SS) a keménységet korrózióállósággal ötvözi. Hőkezelés után a 420 rozsdamentes acél a minőségtől és a folyamat szabályozásától függően körülbelül 48–52 HRC keménységet érhet el.
Ez a rozsdamentes acél ellenáll a rozsdásodásnak és a vegyi hatásoknak, így jól teljesít korrozív gyanták fröccsöntésekor. Korrózióállóságának a párás környezet és a vízhűtéses szerszámok esetében is előnye van.
A 420 SS magas felületi minőségre polírozható. A szerszámkészítők gyakran választják az alábbiakhoz:
- Átlátszó műanyag alkatrészek
- Optikai alkatrészek
- Orvostechnikai termékek
- Tükörfényes felületet igénylő szerszámok
Bár keménysége megfelelő, a hőfáradással szembeni ellenállása elmaradhat a H13 szerszámacélétól. A deformáció és a repedések megelőzése érdekében elengedhetetlen a megfelelő hőkezelés és karbantartás.
S7 szerszámacél
A S7 szerszámacél kiváló ütőszívósságáról ismert. Légedzhető acél, amely hőkezelés után általában 54–58 HRC keménységet ér el.
A főként kopásállóságra összpontosító edzett acélminőségekkel ellentétben az S7 az ütésállóságot helyezi előtérbe. Jól viseli a mechanikai igénybevételt és a hirtelen terhelést. Ezért hasznos csúszkákhoz, kiemelőkhöz és más olyan szerszámelemekhez, amelyek ütésnek vagy intenzív mozgásnak vannak kitéve.
Az S7 közepes kopásállóságot nyújt, de nem éri el a H13 kopással szembeni ellenállását. A 420 rozsdamentes acél korrózióállóságával sem rendelkezik.
A szerszámkészítők gyakran használnak S7 acélt az alábbiakhoz:
- Kidobóelemek
- Nagy terhelésnek kitett magcsapok
- Összetett mozgó alkatrészeket tartalmazó szerszámok
Teljes szerszámüreg-blokkokhoz ritkábban használják, de fontos szerepet játszik azokon a nagy igénybevételnek kitett területeken, ahol kulcsfontosságú a szívósság.
A szerszámacél kiválasztásának szempontjai
Most, hogy már ismerjük a fontos tulajdonságokat, valamint az egyes szerszámacél-típusok jellemzőit, ideje konkrét helyzetekhez és feltételekhez igazítani a választást. Ez a fejezet három részből áll, a könnyebb áttekintést segítő táblázatokkal.
Gyártási mennyiség és szerszámélettartam
A gyártási mennyiség nemcsak az alkatrészek darabszámával függ össze, hanem a szerszám várható üzemidejével, a karbantartási időközökkel és azzal is, hogy áthidaló gyártásra vagy teljes léptékű termelésre használják-e. Nagy szerszámoknál a műhelyek gyakran edzett betéteket alkalmaznak a fokozottan kopó területeken, miközben a szerszámalaphoz olcsóbb acélt használnak. Ez a hibrid megoldás egyensúlyt teremt a költség és a szerszám élettartama között, anélkül hogy az egész szerszámot túlméreteznék.
| Gyártási mennyiség | Ajánlott acél | Indoklás |
|---|---|---|
| Kis mennyiség (<50 000 lövés) | P20 (előnemesített) | Alacsony költség, gyors megmunkálás, hőkezelés nélkül |
| Közepes mennyiség (50 000–500 000 lövés) | P20 vagy 718H | A költség és a tartósság egyensúlya |
| Nagy mennyiség (>1 000 000 lövés) | H13, S136 (teljes keresztmetszetében edzett) | Nagy keménység, kopásállóság, hőstabilitás |
Anyagkompatibilitás és koptató anyagok
A műanyaggyanta nagyban befolyásolja az acél kiválasztását, mivel sok modern gyanta olyan adalékanyagokat tartalmaz, amelyek megváltoztathatják a korróziós viselkedést vagy a kopási jellemzőket. Ha az acélt a gyantához igazítjuk, csökken az állásidő és a költséges javítások szükségessége. Párás környezetben a korrózióállóság a gyártási sorozatok közötti állásidőben is védi a szerszámokat, még nem korrozív gyanták feldolgozásakor is.
| Gyantakategória | Példák | Kockázat | Ajánlott acél |
|---|---|---|---|
| Általános célú gyanták | PP, PE | Alacsony kopás | P20 |
| Műszaki műanyagok | PC, PA, POM | Nagy hőterhelés, hőfeszültség | H13 (jó melegkeménység és fáradásállóság) |
| Töltött/koptató gyanták | Üvegszállal vagy ásványi anyaggal töltött | Kopás (a csiszolópapírhoz hasonló) | Edzett acél (H13) vagy felületkezelés |
| Korrozív gyanták | PVC, lángálló minőségek | Gázhatás, rozsdásodás, lyukkorrózió | Rozsdamentes acél (420, S136) |
Felületi minőség, polírozhatóság és textúrázás
Az alkatrész megjelenése gyakran éppúgy meghatározza az acél kiválasztását, mint a tartósság. Textúrázott felületeknél (kémiai vagy lézeres maratás esetén) az egyenletes keménység és a tiszta metallurgia segít megőrizni a textúra élességét a hosszú gyártási sorozatok során.
| Alkatrészigény | Szükséges acél | Miért |
|---|---|---|
| Nem látható / belső alkatrészek | Előedzett (P20) | Alacsonyabb költség mellett megfelelő megmunkált vagy enyhén polírozott felületet biztosít |
| Átlátszó alkatrészek, lencsék, orvostechnikai termékek | Rozsdamentes acél (S136, 420) | Tükörfényesre polírozható (SPI A-1); finom, egyenletes mikroszerkezet |
| Texturált felületek (kémiai vagy lézeres) | Egyenletes keménység, tiszta metallurgia | Hosszú gyártási sorozatokban is megőrzi az éles textúrarészleteket |
Hogyan befolyásolja az acélválasztás a gyártás hatékonyságát és a teljes költséget
A szerszámköltség az egyik legfontosabb szempont a megfelelő szerszámacél kiválasztásakor. Az acélválasztás a hőkezeléssel és a megmunkálási módszerekkel együtt közvetlenül meghatározza a szerszám élettartamát és az alkatrészek minőségét.
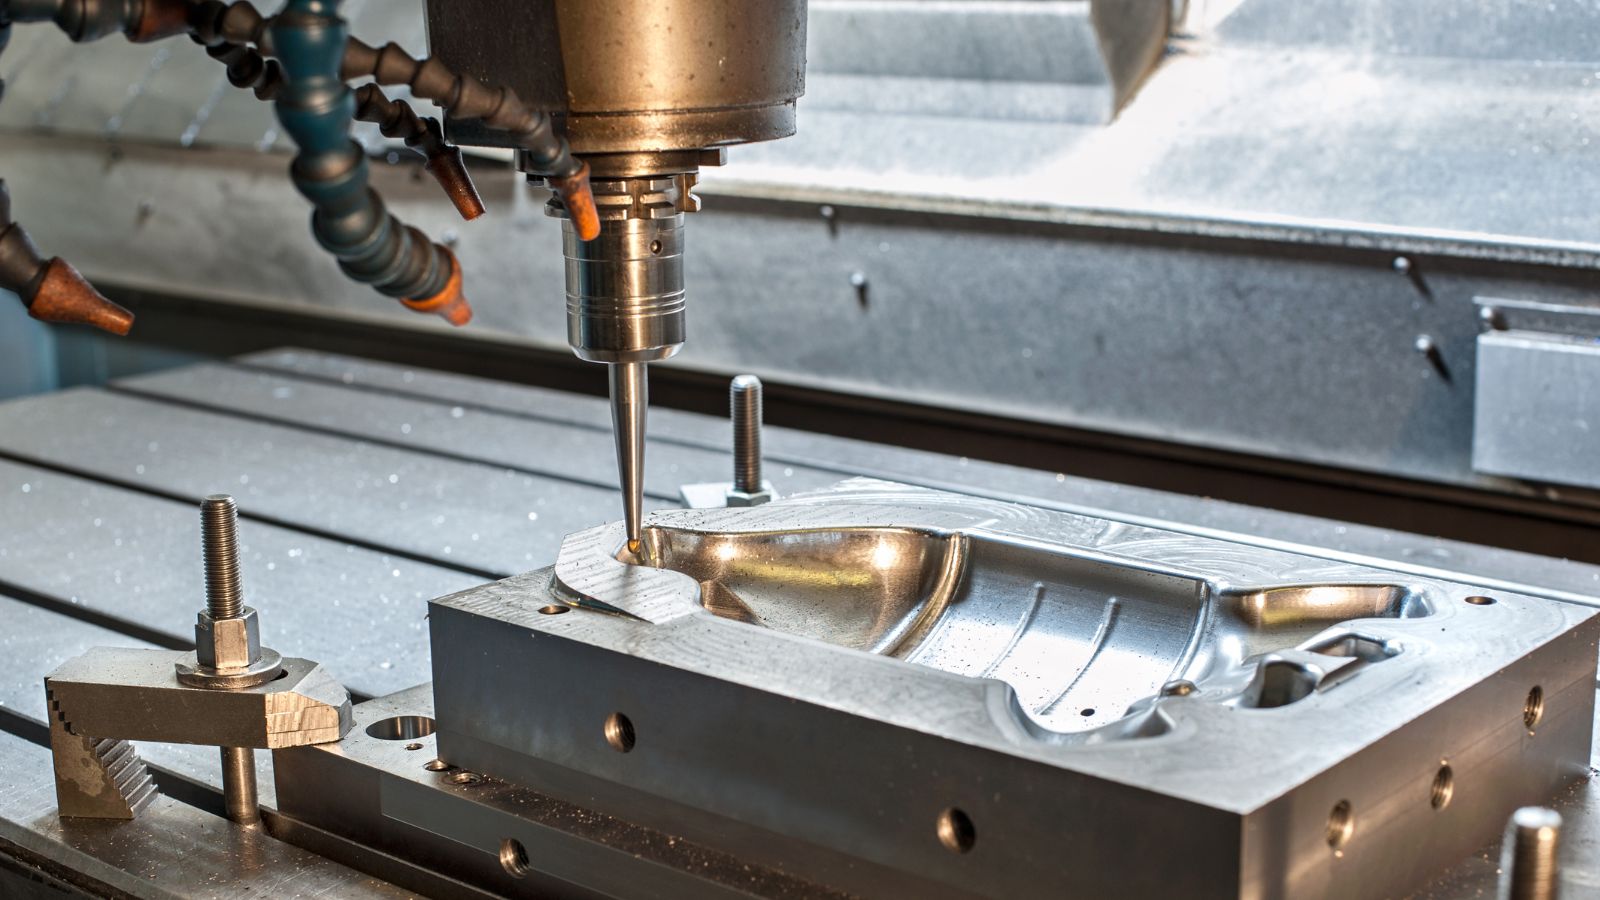
Hőkezelés és edzhetőség
A jó átedzhetőségű acélok vastag keresztmetszetekben is egyenletes keménységet érnek el. Ez különösen nagy szerszámoknál fontos, ahol a magnak a felülettel azonos tulajdonságokkal kell rendelkeznie; az egyenetlen keménység a záróerő hatására repedéshez vagy deformációhoz vezethet.
Az olyan előedzett minőségek, mint a P20, lerövidítik az átfutási időt, mivel megmunkálás után nincs szükség teljes edzésre. Ezzel szemben a teljes keresztmetszetben edzhető acélok, például a H13 vagy az S136, szabályozott edzést és megeresztést igényelnek.
A hőkezelés azt is befolyásolja, hogyan reagál az acél a polírozásra és az EDM-re. A túlkeményített acél az EDM során megrepedhet, míg a túl lágy acél nagy sorozatú gyártásban gyorsan kopik.
Ciklusidők és hatékonyság
A szerszámacél hővezető képessége és felületi állapota révén befolyásolja a ciklusidőt. A jó hőátadású acél stabil hűtést és egyenletesebb alkatrészméreteket tesz lehetővé. A rövid ciklusokhoz gyors és egyenletes hőelvonás szükséges: ha az acél egyenetlenül hűl, az alkatrész deformálódhat, a fröccsöntőgépben pedig hosszabb utónyomási időre lehet szükség, ami csökkenti a hatékonyságot és növeli az egy darabra jutó költséget.
A keményebb acélok kopásállóbbak a beömlőknél és az osztósíkoknál, így sok ciklus után is tűrésen belül tartják a szellőzőcsatornák mélységét és a zárófelületek illeszkedését. Ez stabil fröccsöntési feltételeket biztosít, és csökkenti a nem tervezett állásidőt.
A felületminőség is számít: a polírozott üregek csökkentik a súrlódást, és elősegítik az alkatrészek gyorsabb kilökését, így kisebb kilökőerőre van szükség, és a szerszám gyorsabban nyitható az alkatrész sérülése nélkül. Mindez közvetlenül összekapcsolja az acélválasztást az átbocsátóképességgel, a selejtarányokkal és a gyártás teljes költségével.
Készíttesse el szerszámát a Moldie-val még ma
A műanyag-fröccsöntő szerszámhoz megfelelő szerszámacél kiválasztása közvetlenül befolyásolja a ciklusidőt, az alkatrészek minőségét és a hosszú távú jövedelmezőséget.
Készen áll arra, hogy a tökéletes szerszámacéllal optimalizálja következő fröccsöntőszerszám-projektjét?
Lépjen kapcsolatba még ma a Moldie-val – Tapasztalt mérnökeink segítenek kiválasztani az Ön gyantájához, gyártási céljaihoz és költségkeretéhez leginkább megfelelő acélminőséget. A tervezési tanácsadástól a kész szerszámig precíziós szerszámokat biztosítunk, amelyek kiválóan teljesítenek.







