
A fogyasztási cikkektől az ipari rendszerekig a fröccsöntés az elektronikai termékekben használt műanyag alkatrészek előállításának egyik legelterjedtebb gyártási módszere. A fröccsöntési eljárás során a hőre lágyuló műanyag granulátumokból precíz, ismételhető alkatrészek készülnek, amelyek védik az áramköröket, vezetik a jeleket, és megadják az eszközök fizikai formáját.
A terméktervezők, beszerzési vezetők és mérnökök számára az elektronikai iparban alkalmazott fröccsöntés értéke három fő tényezőben rejlik: méretpontosság nagy sorozatban, széles anyagválaszték az elektromos és hőtechnikai követelmények teljesítésére, valamint több funkció egyetlen fröccsöntött alkatrészbe integrálásának lehetősége.
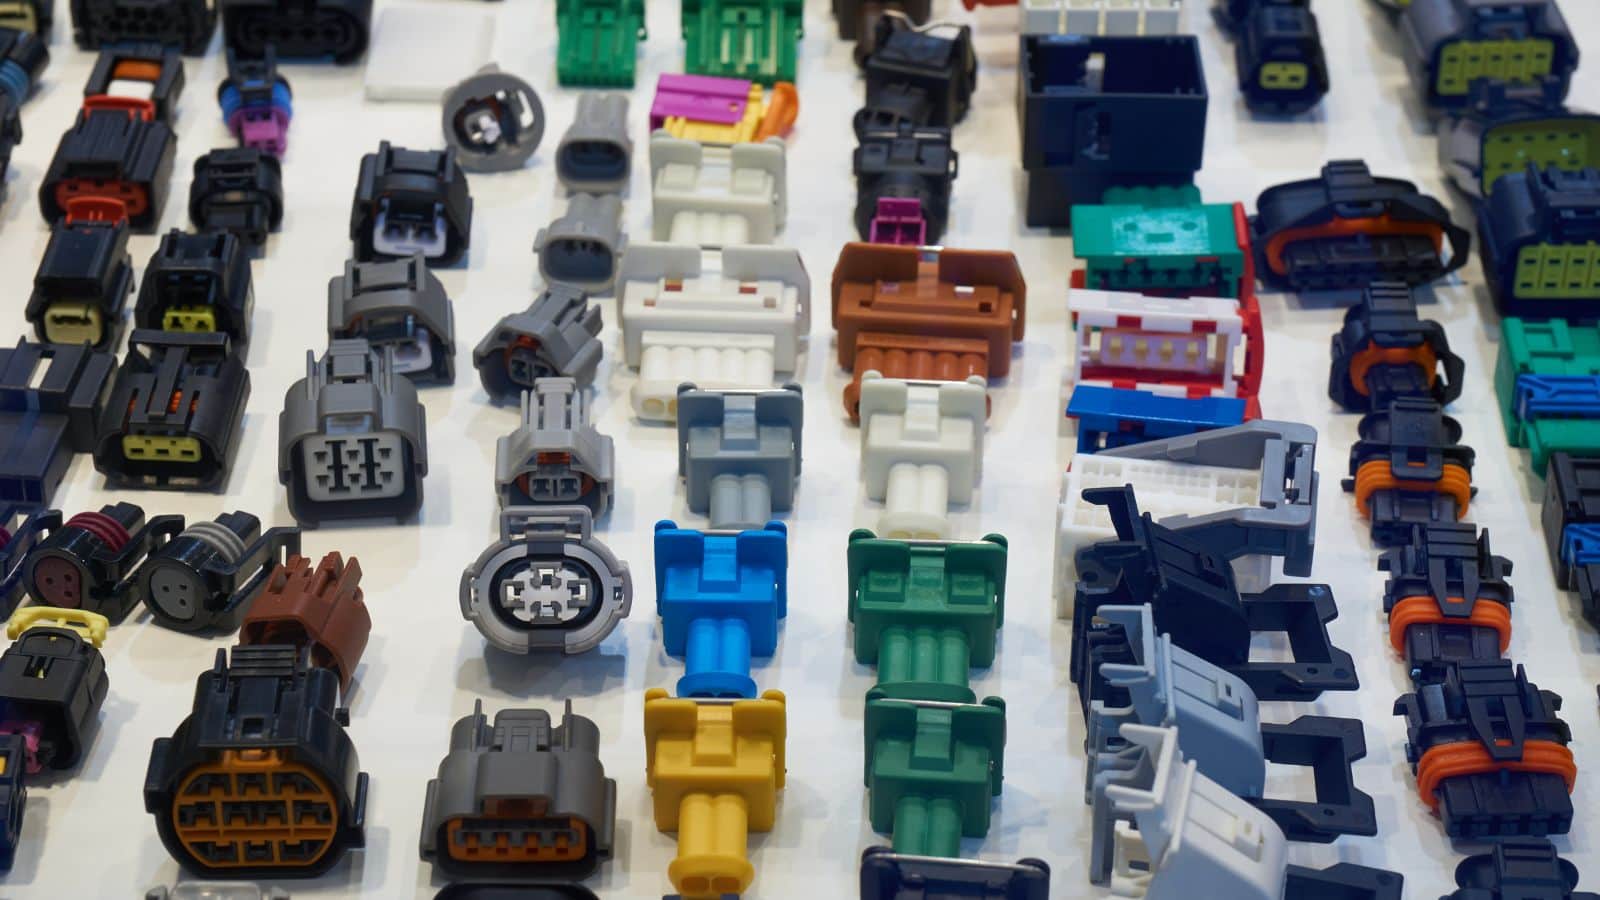
Fröccsöntéssel készült gyakori elektronikai alkatrészek
A fröccsöntött elektronikai alkatrészek köre az egyszerű védőburkolatoktól a nagymértékben integrált szerkezeti elemekig terjed.
Elektronikai burkolatok fröccsöntése
Az elektronikai burkolatok a leggyakoribb fröccsöntött alkatrészek közé tartoznak. A fogyasztói eszközök, ipari vezérlők és orvosi monitorok házai egyaránt a fröccsöntésre támaszkodnak az egyenletes falvastagság és a precízen elhelyezett geometriai elemek érdekében.
Az olyan tervezési részletek, mint a csavarokhoz kialakított távtartócsapok, a bepattanó fülek és az igazítóbordák közvetlenül a szerszámban alakíthatók ki. Így számos szerelési elem esetében nincs szükség utólagos megmunkálásra.
Elektromos csatlakozók és áramköri lapok alkatrészei
Az elektromos csatlakozóknál az elektronikai fröccsöntés egyik legszigorúbb tűréskövetelményeit kell teljesíteni. Például ha egy ház mérete néhány ezred hüvelykkel eltér, előfordulhat, hogy nem illeszkedik megfelelően a NYÁK-hoz. Emellett a megbízható jel- és energiaátvitelhez a tűk távolságának, a retesz geometriájának és a ház illeszkedésének is pontosnak kell lennie.
Ezeket a precíz méreteket szabályozott folyamatparaméterek biztosítják, beleértve a szerszámüregben uralkodó nyomás, az olvadék hőmérséklete és a hűtési sebesség ismételhetőségét.
A csatlakozótesteket gyakran nagy teljesítményű műgyantákból, például nejlonból vagy folyadékkristályos polimerből (LCP) fröccsöntik, amelyek ellenállnak a forrasztási hőmérsékletnek és a nedvességnek. A betétes fröccsöntést gyakran alkalmazzák, hogy a fém érintkezőket a fröccsöntési ciklus során közvetlenül a műanyaghoz rögzítsék.
Konnektorburkolatok, kapcsolólapok és kábelrendező alkatrészek
Az olyan mindennapi elektromos alkatrészeket, mint a konnektorburkolatok, kapcsolólapok, védőcső-idomok, kábelkötegelők és huzalcsévék, rendkívül nagy sorozatban gyártják fröccsöntéssel. Ezeknek az alkatrészeknek a következő követelményeknek kell megfelelniük:
- Elektromos szigetelés az áramütés veszélyének megelőzésére
- Lángállóság az UL- vagy IEC-szabványok szerint
- Méretek állandósága a szabványos elektromos szerelvénydobozokhoz és szerelvényekhez való illeszkedés érdekében
Az autóipari műszerfalak kapcsolói és gombjai is ebbe a kategóriába tartoznak; ezeknél a tapintás, a tartósság és a megjelenés egyaránt fontos.
Anyagválasztás az elektronikai fröccsöntéshez
Műgyanták kiválasztása szigeteléshez, hőállósághoz és tartóssághoz
Az elektronikai alkatrészekre számos olyan követelmény vonatkozik, amely leszűkíti a megfelelő műanyagok körét. A műgyantának elektromos szigetelést kell biztosítania, ellen kell állnia az áramkörök vagy a forrasztás által termelt hőnek, és bírnia kell az ismétlődő mechanikai igénybevételt, például a csatlakozók csatlakoztatását és kihúzását.
A legfontosabb vizsgálandó tulajdonságok:
| Tulajdonság | Miért fontos? |
|---|---|
| Dielektromos szilárdság | Megakadályozza a vezetők közötti elektromos átütést |
| Hőalaktartási hőmérséklet | Meghatározza a hőforrások közelében nyújtott teljesítményt |
| UL 94 szerinti lángállósági besorolás | Számos elektromos és elektronikai alkalmazásban előírás |
| Nedvességfelvétel | Idővel befolyásolja a méretstabilitást és a szigetelőképességet |
| Ütésállóság | Véd az esésekkel és mechanikai terhelésekkel szemben |
Polikarbonát, nejlon és poliamid az elektronikai alkalmazásokban
Polikarbonát (PC) széles körben használatos átlátszó vagy áttetsző alkatrészekhez, például LED-burkolatokhoz és kijelzőablakokhoz. Nagy ütésállóságot és jó hőstabilitást biztosít.
A nejlon (poliamid, PA) a csatlakozók és szerkezeti elemek bevált alapanyaga. A PA 6/6 kiváló szilárdságot és kopásállóságot biztosít, valamint jól tűri a forrasztási pontok környezetében fellépő magasabb hőmérsékletet.
Az elektronikában gyakran használt további műgyanták közé tartozik a készülékházakhoz használt ABS, a csatlakozókhoz alkalmazott PBT, valamint a szívósságot és a feldolgozhatóságot ötvöző PC-ABS keverék.
A tervezési szabadság és a végfelhasználási teljesítmény összehangolása
A tervezési szabadság a fröccsöntés egyik erőssége. A mérnökök vékony falakat, élő zsanérokat, belső bordákat és összetett felületi textúrákat alakíthatnak ki. A kihívás az, hogy a kiválasztott műgyanta mindezeket a jellemzőket támogassa anélkül, hogy a végfelhasználási teljesítmény csorbulna.
Például egy rideg anyagból fröccsöntött, vékony falú burkolat az ejtési tesztek során megrepedhet. A nagy zsugorodású műgyantából készült csatlakozóház méretpontossága romolhat. A korai gyárthatósági felülvizsgálat (DFM) és a szerszámáramlás-elemzés segít feltárni ezeket az ellentmondásokat, még a szerszámgyártás megkezdése előtt.
Fejlett eljárások funkcionális elektronikai alkatrészekhez
A hagyományos fröccsöntés az elektronikai alkatrészek széles köréhez alkalmazható, az igényesebb feladatok azonban speciális eljárásokat kívánnak.
Betétes fröccsöntés és ráfröccsöntés csatlakozókhoz és védelemhez
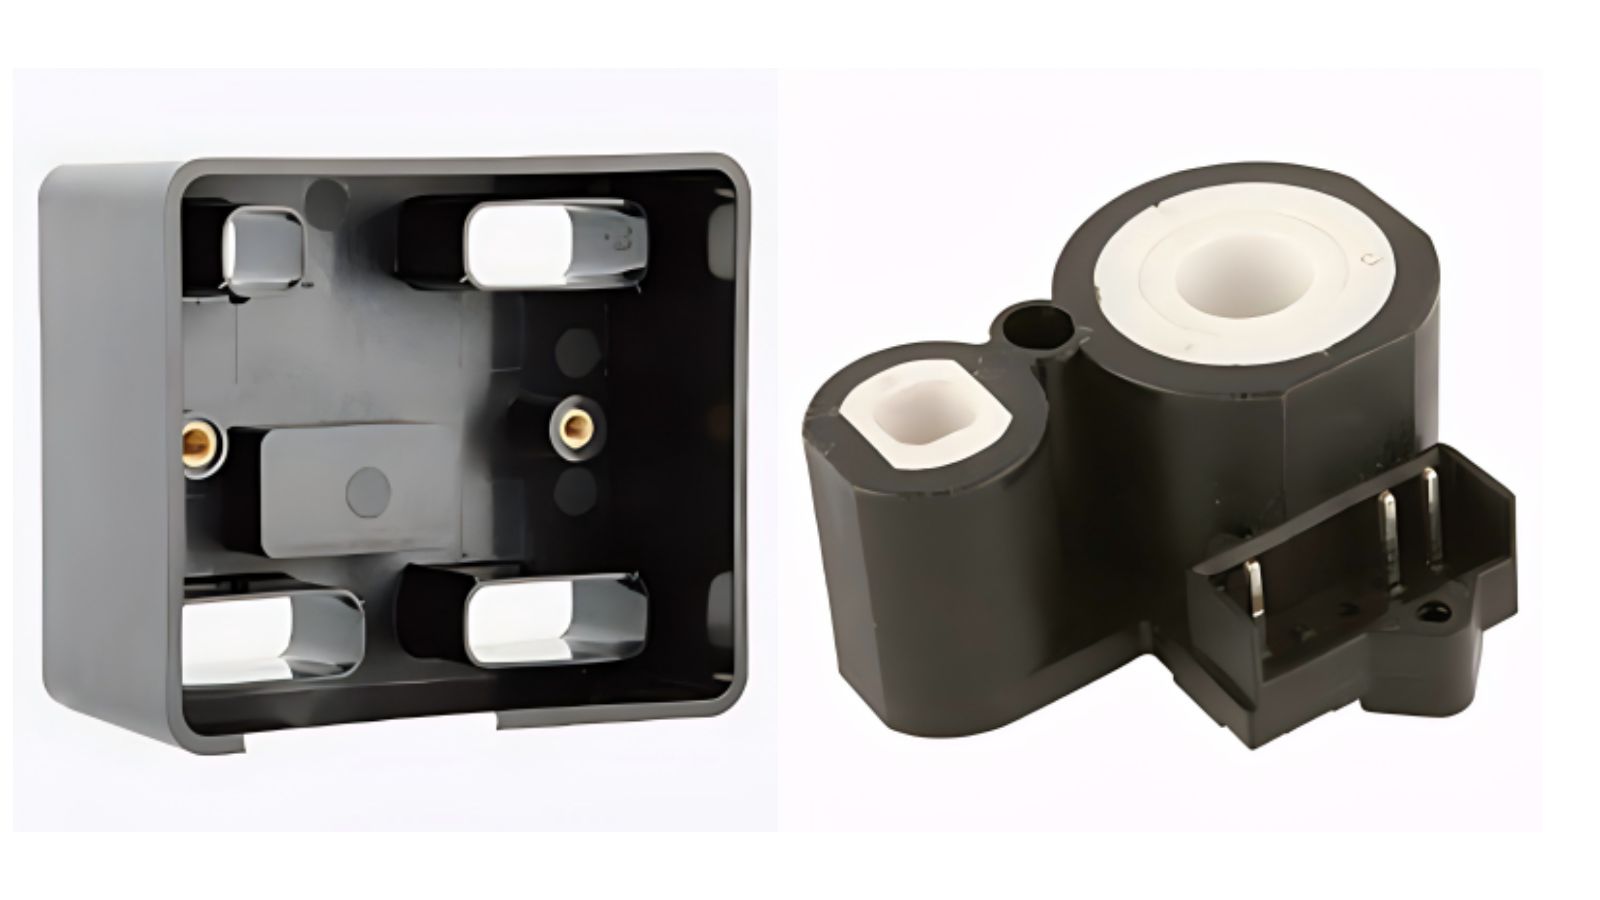
A betétes fröccsöntés során egy előre elkészített alkatrészt – rendszerint fémet – helyeznek a szerszámüregbe, mielőtt köré fröccsöntenék a műanyagot. Ez a szabványos módszer integrált fémérintkezőkkel, menetes betétekkel vagy gyűjtősínekkel ellátott elektromos csatlakozók gyártására. Az eredmény egyetlen alkatrész, amelyben a fém és a műanyag tartósan összekapcsolódik.
A ráfröccsöntés egy második anyagréteget visz fel egy már meglévő fröccsöntött vagy összeszerelt alkatrészre. Gyakori felhasználási területe a kézi elektronikai eszközök puha tapintású markolata, a kábelkötegek húzásmentesítése és az érzékelőházak környezeti tömítése. A kétkomponensű fröccsöntő gépek egyetlen ciklusban is elvégezhetik a ráfröccsöntést, így növelve a hatékonyságot.
Formába integrált és szerkezeti elektronika
A formába integrált elektronika (IME) egy újabb eljárás, amely nyomtatott áramköröket, LED-eket, érzékelőket vagy kapacitív érintőelemeket épít közvetlenül a fröccsöntött műanyag alkatrészbe. Az eljárás jellemzően azzal kezdődik, hogy vezető tintákat és funkcionális elemeket nyomtatnak egy sík filmre, majd a filmet termoformázással 3D-s alakra formálják, végül műanyaggal fröccsöntik körbe.
A fröccsöntött szerkezeti elektronika (IMSE) ezt továbbfejleszti azzal, hogy az áramköri kialakítást magába az alkatrész szerkezetébe integrálja. Az eredmény vékonyabb, könnyebb szerelvény, kevesebb különálló alkatrésszel és rövidebb összeszerelési folyamattal.
Termoformázás, áramkörtervezés és kapacitív érintőfelületek
Az IME és a szerkezeti elektronika a nyomtatott áramköri film termoformázására támaszkodik, mielőtt az a fröccsöntő szerszámba kerül. Ezt a lépést szigorúan szabályozni kell, hogy a vezető sávok ne repedjenek meg, és az alkatrészek ne mozduljanak el.
A kapacitív érintőfelületek az egyik leglátványosabb alkalmazási területet jelentik. Az autóipari belső panelek, a háztartási készülékek kezelőfelületei és a fogyasztói elektronikai termékek az IME-alapú érintőfelületekkel mechanikus gombokat kiváltó, letisztult és zárt paneleket használnak. Ezek az alkatrészek egyetlen integrált egységben ötvözik az áramköri kialakítást, a felületi dekorációt és a szerkezeti műanyagot.
Tervezés, minőség és másodlagos műveletek
Gyárthatósági tervezési prioritások az elektronikai alkatrészek geometriájához és összeszereléséhez
A gyárthatósági tervezési (DFM) felülvizsgálatot még a szerszám tervezésének megkezdése előtt el kell indítani. Az elektronikai alkatrészeknél a legfontosabb DFM-szempontok a következők:
- Egyenletes falvastagság a beszívódások és a hőciklusok alatti vetemedés megelőzésére
- Kihúzási szögek a tiszta kilökéshez, a vékony részek deformálása nélkül
- A beömlő helyének megválasztása, hogy elkerülhetők legyenek a látható felületek, illetve a szerkezeti területek közelében lévő hegedési vonalak
- A távtartócsapok és bordák kialakítása a csavarok rögzítésének és az áramköri lap szerelésének támogatására, túlzott anyagfelhalmozódás nélkül
Az alapos DFM-folyamat azt is figyelembe veszi, hogyan szerelik majd össze az alkatrészeket. A bepattanó elemeket, igazítócsapokat és kábelvezető csatornákat a teljes készülék szerelvényével együtt kell ellenőrizni, nem csupán önálló alkatrészként.
Ellenőrzés, validálás és ISO 9001 minőségirányítási rendszerek
Az elektronikai fröccsöntés minőségellenőrzése méretellenőrzésből, szemrevételezésből és funkcionális validálásból áll. A koordináta-mérőgépek (CMM), a 3D-szkennerek és az elsődarab-vizsgálati (FAI) jelentések igazolják, hogy az alkatrészek megfelelnek a rajzi előírásoknak a gyártás felfuttatása előtt.
Az elektronikai gyártási programokat kiszolgáló gyártók jellemzően ISO 9001 szerinti minőségirányítási rendszert működtetnek. Az autóipari elektronika területén az IATF 16949 tanúsítás további folyamatellenőrzést és nyomon követhetőséget biztosít.
Tamponnyomás, szitanyomás és egyéb másodlagos műveletek
Számos elektronikai alkatrész fröccsöntés után jelölést, címkét vagy felületkezelést igényel. A gyakori másodlagos műveletek közé tartozik:
- Tamponnyomás logók, szabályozási jelölések és csatlakozótűk feliratozásához
- Szitanyomás nagyobb grafikák vagy kezelőpanel-feliratok készítéséhez
- Lézergravírozás tartós, kopásálló jelölések készítéséhez
- Ultrahangos hegesztés a burkolat két felének ragasztó nélküli összeillesztéséhez
- Menetes betétek beépítése hővel vagy ultrahangos eljárással
Gyártástervezés és beszállítóválasztás
Az elektronikai gyártási programok prototípustól a sorozatgyártásig tartó folyamata
Egy tipikus elektronikai fröccsöntési program a következő lépésekből áll:
- Alkatrésztervezés és DFM-felülvizsgálat 3D-s modellek vagy mintadarabok alapján
- Prototípus-szerszámozás méret- és működési validáláshoz
- Szerszámáramlás-elemzés a beömlő helyének, a hűtésnek és a kitöltés egyensúlyának optimalizálására
- A sorozatgyártó szerszám elkészítése edzett acélból, a tervezett sorozatnagysághoz és élettartamhoz igazítva
- Elsődarab-vizsgálat és folyamatképességi tanulmány
- Próbagyártás a ciklusidő, a kihozatal és az ismételhetőség ellenőrzésére
- Sorozatgyártás folyamatos minőségellenőrzéssel
Ebben a szakaszban a kis elektronikai alkatrészek ciklusideje 30 másodperc alá csökkenhet, automatizált kilökéssel, robotizált alkatrészkezeléssel és többfészkes szerszámokkal növelve a termelékenységet.
Pontos szállítás, szerszámtámogatás és ellátásilánc-koordináció
A pontos szállítás a reális átfutási idő becslésétől, a szerszámok gyártásra kész állapotától és az alapanyagok rendelkezésre állásától függ. A megbízható beszállító házon belül tartja karban a szerszámokat, vagy szorosan felügyelt partnerekkel dolgozik, nyomon követi a szerszámkarbantartási ütemterveket, és biztonsági készletet tart a kritikus fontosságú gyantákból.
Az összeszerelést, csomagolást vagy beszerzett alkatrészeket is magukban foglaló projektek esetén még fontosabbá válik az ellátási lánc koordinációja. Azok a kulcsrakész gyártópartnerek, amelyek egy fedél alatt végzik a szerszámkészítést, a fröccsöntést, a megmunkálást, az összeszerelést és a csomagolást, csökkentik az átadásokból eredő késedelmeket és a kommunikációs hiányosságokat.
Dolgozzon együtt a Moldie-val a precíz elektronikai gyártásért
Egy elektronikai eszköz piacra vitele többet kíván annál, mint hogy műanyagot fröccsöntünk egy szerszámba. Szűk tűréseket, gondos anyagválasztást és olyan gyártópartnert igényel, aki érti, milyen összetett feladat a műanyagok érzékeny elektronikai alkatrészekkel való integrálása. Akár magas hőmérsékletnek ellenálló csatlakozókat, összetett betétes fröccsöntésű alkatrészeket vagy letisztult kapacitív érintőfelületeket fejleszt, a megfelelő partner csökkenti a kockázatokat és lerövidíti a piacra jutás idejét.
A Moldie házon belüli precíziós szerszámgyártást ötvöz az ISO 9001 és IATF 16949 szabványok szerinti tanúsított minőségirányítási rendszerekkel, így nagy sorozatban is kifogástalan elektronikai alkatrészeket szállít.
Készen áll arra, hogy optimalizálja következő elektronikai projektjét? Lépjen kapcsolatba mérnökcsapatunkkal, és töltse fel 3D CAD-fájljait, hogy még ma egyeztethessünk az anyagválasztásról, a szerszámozási stratégiákról és a prototípusgyártásról.







