
Des produits grand public aux systèmes industriels, le moulage par injection est l’une des méthodes de fabrication les plus répandues pour produire les pièces en plastique utilisées dans de nombreux équipements électroniques. Ce procédé transforme des granulés thermoplastiques en composants précis et reproductibles, qui protègent les circuits, acheminent les signaux et donnent leur forme aux appareils.
Pour les concepteurs de produits, les responsables des achats et les ingénieurs, l’intérêt du moulage par injection dans l’électronique repose sur trois atouts : la précision dimensionnelle à grande échelle, un large choix de matériaux adaptés aux exigences électriques et thermiques, et la possibilité d’intégrer plusieurs fonctions dans une seule pièce moulée.
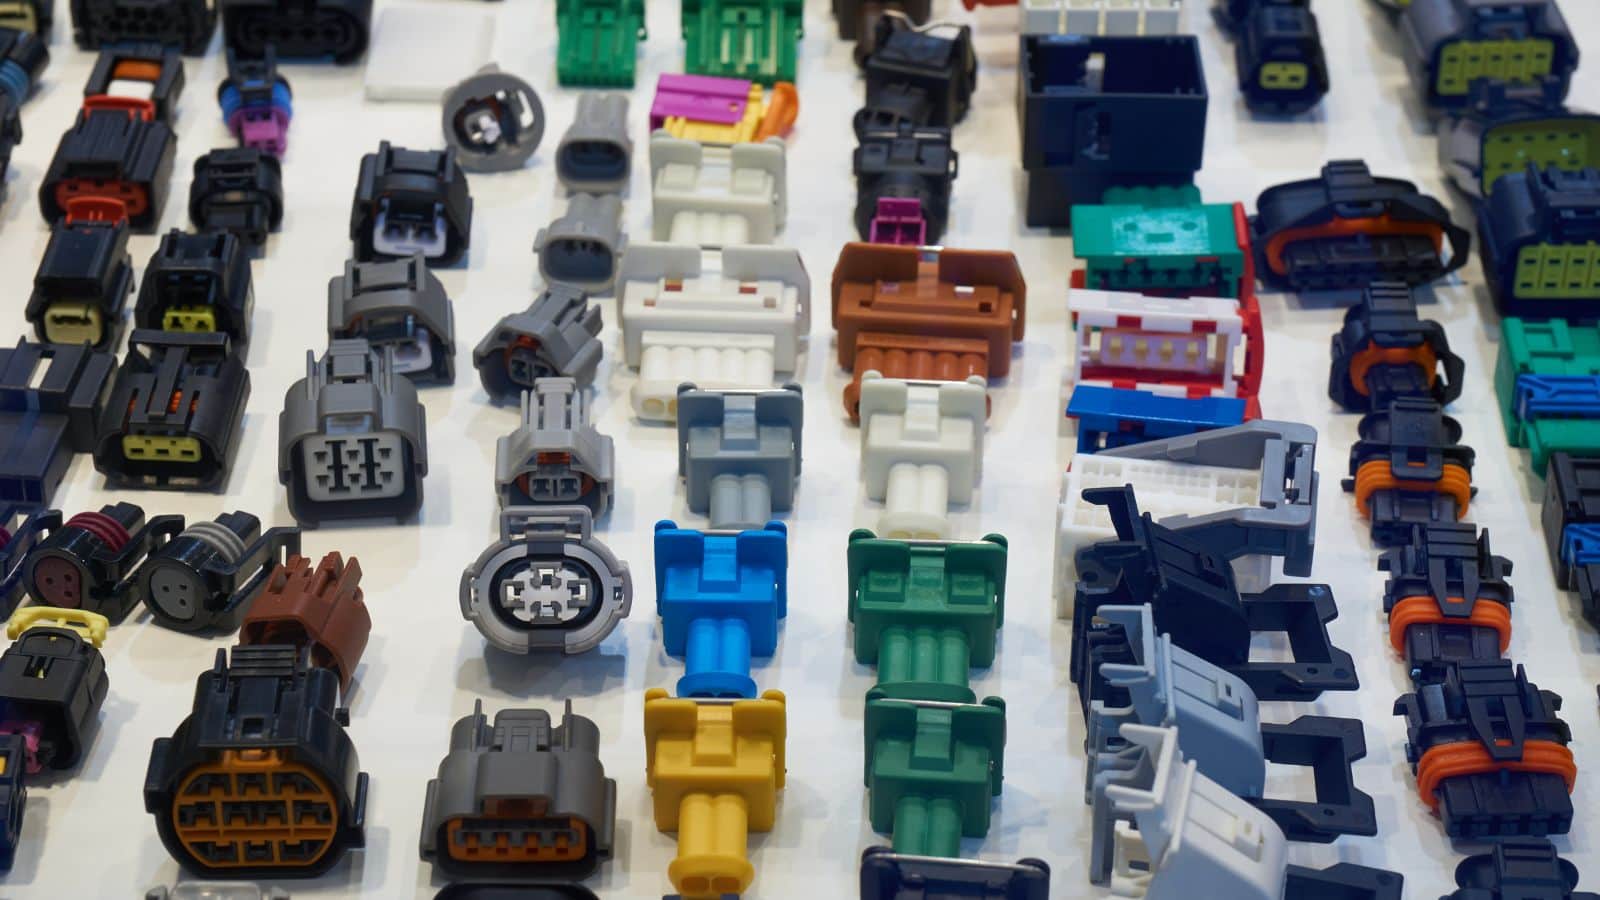
Composants électroniques couramment fabriqués par moulage par injection
Les pièces électroniques moulées par injection vont des simples capots de protection aux éléments structurels fortement intégrés.
Boîtiers électroniques moulés par injection
Les boîtiers électroniques comptent parmi les pièces moulées par injection les plus courantes. Les enveloppes des appareils grand public, des contrôleurs industriels et des moniteurs médicaux s’appuient sur ce procédé pour obtenir une épaisseur de paroi constante et un positionnement précis des éléments fonctionnels.
Des détails de conception comme emplacement des bossages pour les vis, les languettes à encliquetage et les nervures d’alignement sont directement intégrés au moule. Cela évite de nombreuses opérations d’usinage secondaire pour les fonctions d’assemblage.
Connecteurs électriques et composants de cartes électroniques
Les connecteurs électriques exigent certaines des tolérances les plus serrées du moulage de pièces électroniques. Par exemple, un boîtier présentant un écart de quelques millièmes de pouce peut ne pas s’emboîter correctement sur un circuit imprimé. De plus, l’espacement des broches, la géométrie du verrouillage et l’alignement du boîtier doivent être exacts pour garantir un transfert fiable des signaux et de l’alimentation.
Ces dimensions précises sont maintenues grâce à des paramètres de procédé maîtrisés, notamment une pression constante dans l’empreinte, la température de la matière fondue et les vitesses de refroidissement.
Les corps de connecteurs sont souvent moulés en résines hautes performances, comme le nylon ou le polymère à cristaux liquides (LCP), qui résistent aux températures de soudage et à l’humidité. Le moulage par insertion est fréquemment utilisé pour intégrer directement les bornes métalliques au plastique pendant le cycle de moulage.
Caches de prises, plaques d’interrupteurs et éléments de gestion des câbles
Les composants électriques du quotidien, comme les caches de prises, plaques d’interrupteurs, raccords de conduits, colliers de câbles et bobines de fil, sont produits en très grandes séries par moulage par injection. Ils doivent offrir :
- Une isolation électrique pour prévenir les risques d’électrocution
- Une résistance au feu conforme aux normes UL ou IEC
- Une régularité dimensionnelle garantissant la compatibilité avec les boîtiers électriques et la visserie standard
Les interrupteurs et boutons de tableau de bord automobile appartiennent également à cette catégorie : leur toucher, leur durabilité et leur apparence sont tous déterminants.
Choix des matériaux pour le moulage par injection de pièces électroniques
Choisir des résines pour l’isolation, la résistance à la chaleur et la durabilité
Les pièces électroniques sont soumises à plusieurs exigences qui réduisent le nombre de plastiques adaptés. La résine doit assurer l’isolation électrique, résister à la chaleur produite par les circuits ou le soudage et supporter les sollicitations mécaniques répétées, par exemple lors du branchement et du débranchement des connecteurs.
Les principales propriétés à évaluer sont les suivantes :
| Propriété | Importance |
|---|---|
| Rigidité diélectrique | Prévient le claquage électrique entre les conducteurs |
| Température de fléchissement sous charge | Détermine le comportement à proximité des sources de chaleur |
| Classement au feu UL 94 | Exigé pour de nombreuses applications électriques et électroniques |
| Absorption d’humidité | Influe au fil du temps sur la stabilité dimensionnelle et l’isolation |
| Résistance aux chocs | Protège contre les chutes et les contraintes mécaniques |
Polycarbonate, nylon et polyamide dans les applications électroniques
Le polycarbonate (PC) est largement utilisé pour les pièces transparentes ou translucides, comme les caches de LED et les fenêtres d’affichage. Il offre une résistance élevée aux chocs et une bonne stabilité thermique.
Le nylon (polyamide, PA) est un matériau de référence pour les connecteurs et les composants structurels. Le PA 6/6 présente une excellente résistance mécanique et à l’usure, et supporte les températures élevées près des joints soudés.
Parmi les autres résines courantes en électronique figurent l’ABS pour les boîtiers, le PBT pour les connecteurs et les mélanges PC-ABS, qui associent ténacité et facilité de mise en œuvre.
Concilier liberté de conception et performances en service
La liberté de conception est l’un des atouts du moulage par injection. Les ingénieurs peuvent intégrer des parois minces, des charnières souples, des nervures internes et des textures de surface complexes. Le défi consiste à choisir une résine compatible avec ces caractéristiques sans compromettre les performances en service.
Par exemple, un boîtier à parois minces moulé dans un matériau fragile peut se fissurer lors des essais de chute. Un boîtier de connecteur fabriqué dans une résine présentant un retrait important peut perdre en précision dimensionnelle. Une étude DFM précoce et une simulation d’écoulement dans le moule aident à repérer ces incompatibilités avant le début de la fabrication de l’outillage.
Procédés avancés pour les pièces électroniques fonctionnelles
Le moulage par injection standard convient à de nombreux composants électroniques, mais les applications plus exigeantes nécessitent des procédés spécialisés.
Moulage par insertion et surmoulage pour les connecteurs et la protection
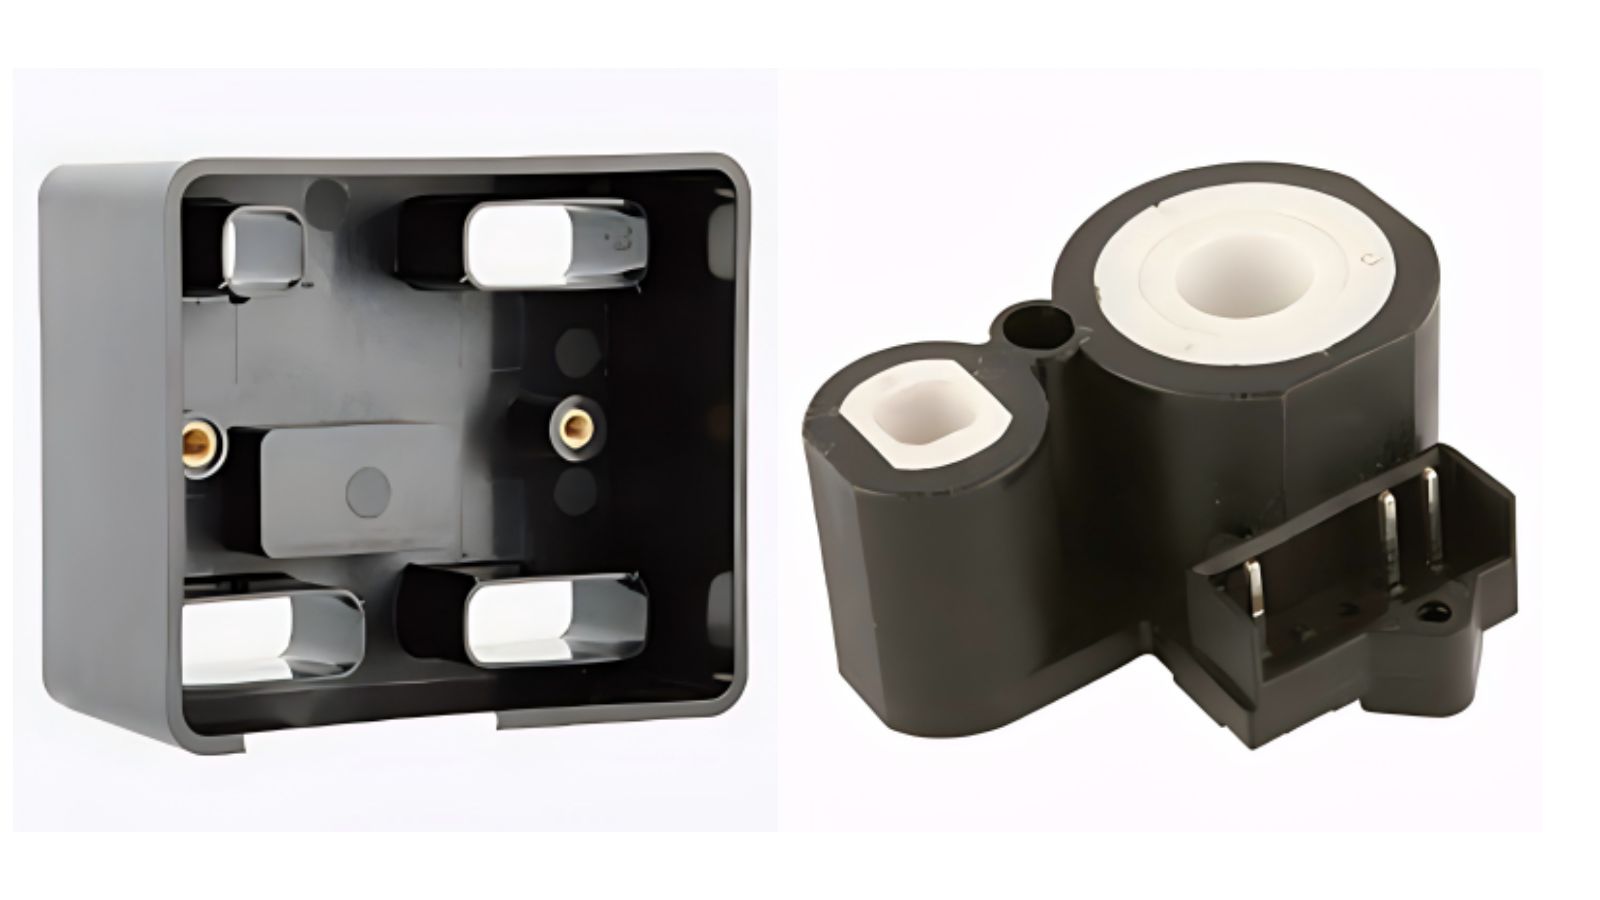
Le moulage par insertion consiste à placer un composant préformé, généralement métallique, dans l’empreinte du moule avant d’injecter le plastique autour de celui-ci. C’est la méthode standard pour fabriquer des connecteurs électriques intégrant des bornes métalliques, des inserts filetés ou des jeux de barres. On obtient ainsi une pièce unique, avec une liaison permanente entre le métal et le plastique.
Le surmoulage consiste à ajouter une seconde couche de matière sur une pièce déjà moulée ou assemblée. Il est notamment utilisé pour créer des poignées souples sur les appareils électroniques portatifs, des protections contre la traction sur les câbles et des joints d’étanchéité autour des boîtiers de capteurs. Les presses à injection bi-matière peuvent réaliser le surmoulage en un seul cycle pour améliorer la productivité.
Électronique intégrée au moule et électronique structurelle
L’électronique intégrée au moule (IME) est un procédé récent qui incorpore directement des circuits imprimés, des LED, des capteurs ou des éléments tactiles capacitifs dans une pièce plastique moulée. Le procédé commence généralement par l’impression d’encres conductrices et de composants fonctionnels sur un film plat, puis par le thermoformage de ce film en 3D et enfin par son surmoulage avec du plastique.
L’électronique structurelle moulée par injection (IMSE) va plus loin en intégrant la conception du circuit à la structure même de la pièce. On obtient des ensembles plus minces et plus légers, comportant moins de composants distincts et nécessitant moins d’étapes d’assemblage.
Thermoformage, conception des circuits et interfaces tactiles capacitives
L’IME et l’électronique structurelle reposent sur le thermoformage pour donner sa forme au film de circuit imprimé avant son insertion dans le moule d’injection. Cette étape doit être soigneusement maîtrisée afin d’éviter de fissurer les pistes conductrices ou de déplacer les composants.
Les interfaces tactiles capacitives comptent parmi les applications les plus visibles. Les panneaux intérieurs automobiles, les commandes d’appareils électroménagers et les produits électroniques grand public utilisent des surfaces tactiles basées sur l’IME, qui remplacent les boutons mécaniques par des panneaux élégants et étanches. Ces pièces réunissent la conception du circuit, la décoration de surface et le plastique structurel dans un composant intégré.
Conception, qualité et opérations secondaires
Priorités DFM pour la géométrie et l’assemblage des pièces électroniques
L’étude de conception en vue de la fabrication (DFM) doit commencer avant la conception du moule. Pour les pièces électroniques, les principales priorités DFM sont les suivantes :
- Épaisseur de paroi uniforme afin d’éviter les retassures et le gauchissement lors des cycles thermiques
- Angles de dépouille permettant une éjection nette sans déformer les éléments minces
- Positionnement des points d’injection à l’écart des surfaces d’aspect et des lignes de soudure proches des zones structurelles
- Conception des bossages et des nervures assurant la rétention des vis et le montage des cartes sans accumulation excessive de matière
Une étude DFM complète tient également compte de l’assemblage des pièces. Les systèmes d’encliquetage, les pions d’alignement et les canaux de cheminement des câbles doivent être validés par rapport à l’ensemble de l’appareil, et pas seulement à la pièce isolée.
Inspection, validation et systèmes qualité ISO 9001
Le contrôle qualité du moulage par injection de pièces électroniques comprend l’inspection dimensionnelle, les contrôles visuels et la validation fonctionnelle. Les machines de mesure tridimensionnelle (MMT), les scanners 3D et les rapports de contrôle des premières pièces (FAI) permettent de vérifier la conformité des pièces aux spécifications des plans avant la montée en cadence.
Les fabricants qui travaillent pour l’électronique appliquent généralement des systèmes de management de la qualité conformes à ISO 9001. Pour l’électronique automobile, la certification IATF 16949 apporte un niveau supplémentaire de maîtrise des procédés et de traçabilité.
Tampographie, sérigraphie et autres opérations secondaires
De nombreuses pièces électroniques nécessitent un marquage, des étiquettes ou un traitement de surface après le moulage. Les opérations secondaires courantes comprennent :
- La tampographie pour les logos, les marquages réglementaires et les repères de broches sur les connecteurs
- La sérigraphie pour les graphismes de grande taille ou les légendes des panneaux de commande
- La gravure laser pour des marquages permanents et résistants à l’usure
- Le soudage par ultrasons pour assembler les deux parties d’un boîtier sans adhésif
- La pose d’inserts filetés par procédé thermique ou ultrasonique
Planification de la production et sélection des fournisseurs
Flux de travail, du prototype à la production électronique
Un programme type de moulage par injection pour l’électronique suit les étapes suivantes :
- Conception de la pièce et étude DFM à partir de modèles 3D ou d’échantillons
- Outillage de prototypage pour valider les dimensions et les fonctions
- Simulation d’écoulement dans le moule pour optimiser l’emplacement du point d’injection, le refroidissement et l’équilibrage du remplissage
- Fabrication de l’outillage de production en acier trempé, selon le volume cible et la durée de vie prévue
- Contrôle des premières pièces et étude de capabilité du procédé
- Production pilote pour confirmer le temps de cycle, le rendement et la répétabilité
- Production en série avec surveillance continue de la qualité
À ce stade, le temps de cycle des petites pièces électroniques peut passer sous 30 secondes grâce à l’éjection automatisée, à la manipulation robotisée des pièces et aux moules multi-empreintes qui maximisent la production.
Respect des délais, assistance pour l’outillage et coordination de la chaîne d’approvisionnement
Le respect des délais dépend d’estimations réalistes des délais de fabrication, de la disponibilité de l’outillage et de celle des matières. Un fournisseur compétent gère l’outillage en interne ou par l’intermédiaire de partenaires étroitement suivis, tient à jour les calendriers de maintenance des moules et conserve un stock de sécurité des résines critiques.
Pour les programmes qui comprennent l’assemblage, l’emballage ou des composants achetés, la coordination de la chaîne d’approvisionnement devient encore plus importante. Les partenaires de fabrication clés en main qui prennent en charge la fabrication des moules, le moulage, l’usinage, l’assemblage et l’emballage sous un même toit réduisent les retards liés aux transferts et les lacunes de communication.
Faites équipe avec Moldie pour une fabrication électronique de précision
La commercialisation d’un appareil électronique exige bien plus que l’injection de plastique dans un moule. Elle nécessite des tolérances serrées, une sélection rigoureuse des matériaux et un partenaire industriel qui maîtrise les difficultés liées à l’intégration du plastique avec des composants électroniques sensibles. Que vous développiez des connecteurs haute température, des composants complexes moulés par insertion ou des interfaces tactiles capacitives élégantes, le bon partenaire réduit les risques et accélère votre mise sur le marché.
Chez Moldie, nous associons un outillage de précision fabriqué en interne à des systèmes qualité certifiés ISO 9001 et IATF 16949 afin de fournir à grande échelle des composants électroniques irréprochables.
Prêt à optimiser votre prochain programme électronique ? Contactez notre équipe d’ingénierie et transmettez vos fichiers CAO 3D pour discuter dès aujourd’hui du choix des matériaux, des stratégies d’outillage et du prototypage.







