
Von Konsumgütern bis hin zu Industriesystemen zählt Spritzgießen zu den am häufigsten eingesetzten Fertigungsverfahren für Kunststoffteile in unterschiedlichsten Elektronikprodukten. Beim Spritzgießen werden thermoplastische Granulate in präzise, wiederholgenaue Komponenten umgewandelt, die Schaltkreise schützen, Signale leiten und Geräten ihre physische Form geben.
Für Produktdesigner, Beschaffungsmanager und Ingenieure beruht der Nutzen des Spritzgießens in der Elektronikindustrie auf drei Faktoren: Maßgenauigkeit in großen Stückzahlen, eine breite Werkstoffauswahl für elektrische und thermische Anforderungen sowie die Möglichkeit, mehrere Funktionen in einem einzigen Formteil zu integrieren.
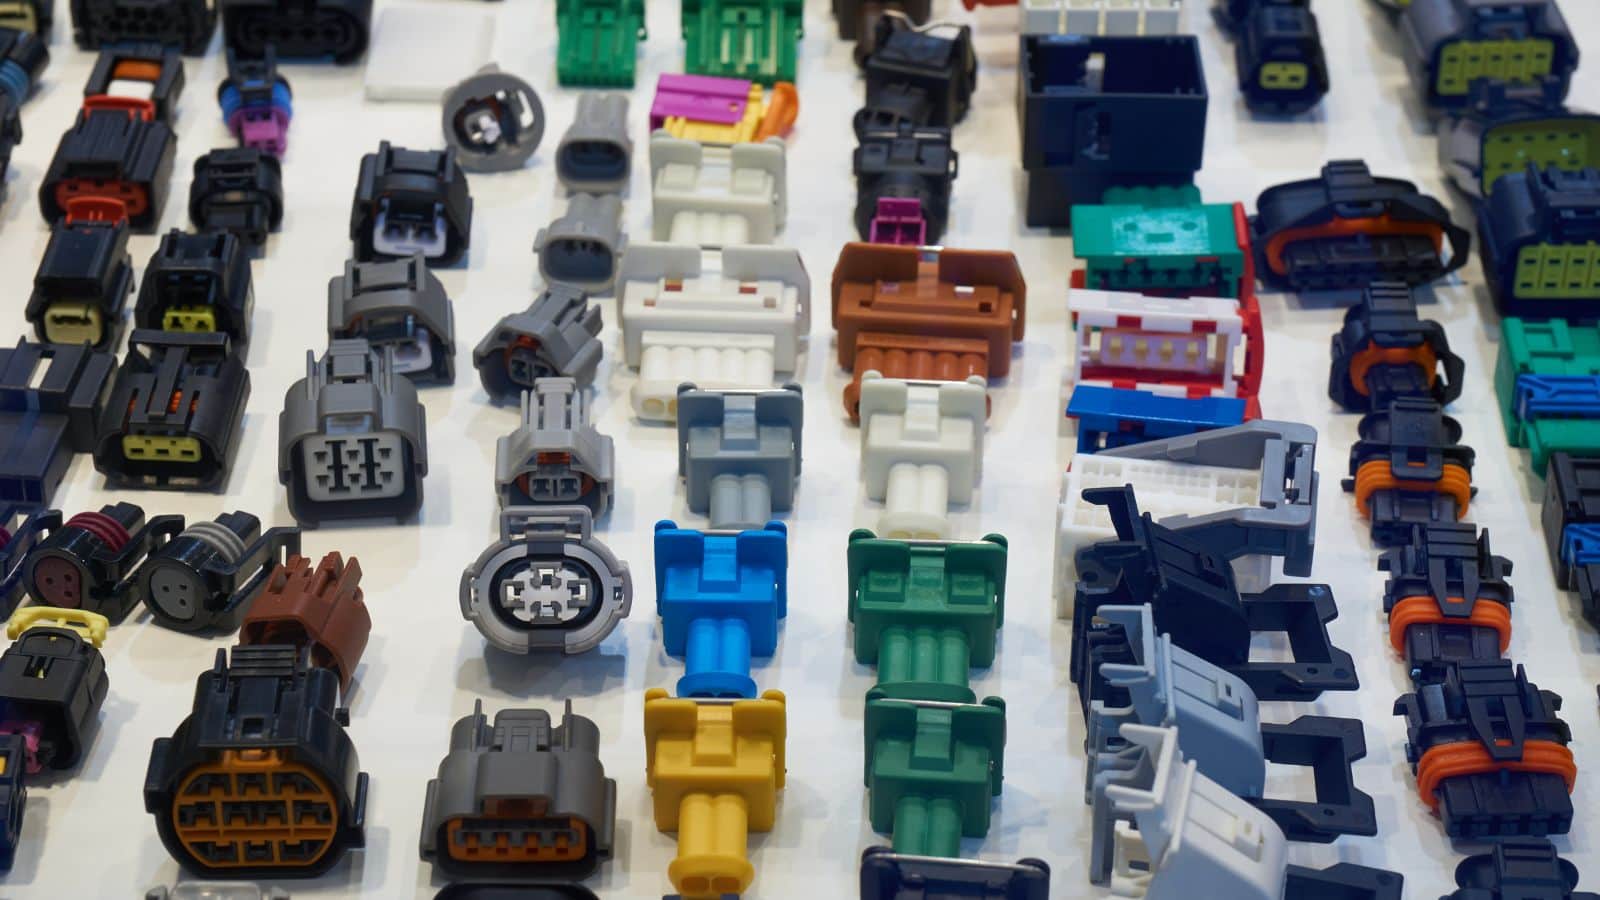
Typische Elektronikkomponenten aus dem Spritzguss
Das Spektrum spritzgegossener Elektronikbauteile reicht von einfachen Schutzabdeckungen bis hin zu hochintegrierten Strukturteilen.
Spritzgegossene Elektronikgehäuse
Elektronikgehäuse zählen zu den häufigsten spritzgegossenen Bauteilen. Gehäuse für Konsumgeräte, industrielle Steuerungen und medizinische Monitore werden im Spritzguss gefertigt, um gleichmäßige Wandstärken und eine präzise Anordnung der Merkmale zu erzielen.
Konstruktionsdetails wie Positionen der Schraubdome für Schrauben, Schnapphaken und Ausrichtstege werden direkt in die Form integriert. Dadurch entfällt bei vielen Montageelementen eine nachträgliche Bearbeitung.
Elektrische Steckverbinder und Leiterplattenkomponenten
Elektrische Steckverbinder erfordern einige der engsten Toleranzen im Elektronik-Spritzguss. Schon ein Gehäuse, das um wenige Tausendstel Zoll abweicht, sitzt möglicherweise nicht korrekt auf einer Leiterplatte. Außerdem müssen Pinabstände, Rastgeometrie und Gehäuseausrichtung exakt stimmen, damit Signale und Strom zuverlässig übertragen werden.
Diese präzisen Abmessungen werden durch kontrollierte Prozessparameter gewährleistet, darunter ein wiederholbarer Kavitätsdruck, Schmelzetemperatur und Abkühlraten.
Steckverbindergehäuse bestehen häufig aus Hochleistungsharzen wie Nylon oder Flüssigkristallpolymer (LCP), die Löttemperaturen standhalten und Feuchtigkeit widerstehen. Zum Verbinden von Metallkontakten mit dem Kunststoff direkt während des Formzyklus wird häufig die Einlegetechnik verwendet.
Steckdosenabdeckungen, Schalterplatten und Kabelmanagementteile
Alltägliche Elektroteile wie Steckdosenabdeckungen, Schalterplatten, Kabelkanalverbinder, Kabelbinder und Drahtspulen werden in sehr großen Stückzahlen im Spritzguss hergestellt. Diese Teile erfordern:
- Elektrische Isolierung zur Vermeidung von Stromschlaggefahr
- Flammwidrigkeit gemäß UL- oder IEC-Normen
- Maßhaltigkeit für die Passgenauigkeit mit genormten Elektroinstallationsdosen und Zubehör
Auch Armaturenbrettschalter und -knöpfe in Fahrzeugen gehören zu dieser Kategorie. Dabei sind Haptik, Haltbarkeit und Optik gleichermaßen wichtig.
Werkstoffauswahl für den Elektronik-Spritzguss
Harzauswahl für Isolierung, Wärmebeständigkeit und Haltbarkeit
Elektronikbauteile müssen eine Kombination von Anforderungen erfüllen, die die Auswahl geeigneter Kunststoffe einschränkt. Das Harz muss elektrisch isolieren, der von Schaltkreisen oder beim Löten erzeugten Wärme standhalten und wiederholten mechanischen Belastungen wie dem Ein- und Ausstecken von Steckverbindern widerstehen.
Zu den wichtigsten zu bewertenden Eigenschaften gehören:
| Eigenschaften | Bedeutung |
|---|---|
| Durchschlagfestigkeit | Verhindert den elektrischen Durchschlag zwischen Leitern |
| Wärmeformbeständigkeitstemperatur | Bestimmt die Leistung in der Nähe von Wärmequellen |
| UL-94-Entflammbarkeitsklasse | Für viele elektrische und elektronische Anwendungen vorgeschrieben |
| Feuchtigkeitsaufnahme | Beeinflusst die Maßhaltigkeit und Isolierfähigkeit im Laufe der Zeit |
| Schlagfestigkeit | Schützt vor Stürzen und mechanischen Belastungen |
Polycarbonat, Nylon und Polyamid in Elektronikanwendungen
Polycarbonat (PC) wird häufig für transparente oder transluzente Bauteile wie LED-Abdeckungen und Displayfenster verwendet. Es bietet eine hohe Schlagfestigkeit und gute Wärmebeständigkeit.
Nylon (Polyamid, PA) ist ein bewährter Werkstoff für Steckverbinder und Strukturkomponenten. PA 6/6 bietet ausgezeichnete Festigkeit und Verschleißbeständigkeit und hält den erhöhten Temperaturen in der Nähe von Lötstellen stand.
Weitere häufig verwendete Elektronikharze sind ABS für Gerätegehäuse, PBT für Steckverbinder sowie PC-ABS-Mischungen, die Zähigkeit und Verarbeitbarkeit kombinieren.
Konstruktionsfreiheit und Leistung im Endeinsatz in Einklang bringen
Die Konstruktionsfreiheit gehört zu den Stärken des Spritzgießens. Ingenieure können dünne Wände, Filmscharniere, innere Rippen und komplexe Oberflächenstrukturen integrieren. Die Herausforderung besteht darin, sicherzustellen, dass der gewählte Kunststoff all diese Merkmale ermöglicht, ohne die Leistung im Endeinsatz zu beeinträchtigen.
Ein dünnwandiges Gehäuse aus sprödem Werkstoff kann beispielsweise bei Falltests brechen. Ein Steckverbindergehäuse aus einem Harz mit hoher Schrumpfung kann seine Maßgenauigkeit verlieren. Eine frühzeitige DFM-Prüfung und eine Formfüllanalyse helfen dabei, solche Konflikte vor Beginn des Werkzeugbaus zu erkennen.
Fortschrittliche Verfahren für funktionale Elektronikteile
Der Standardspritzguss deckt ein breites Spektrum an Elektronikkomponenten ab. Für anspruchsvollere Anwendungen sind jedoch spezialisierte Verfahren erforderlich.
Einlegetechnik und Umspritzen für Steckverbinder und Schutz
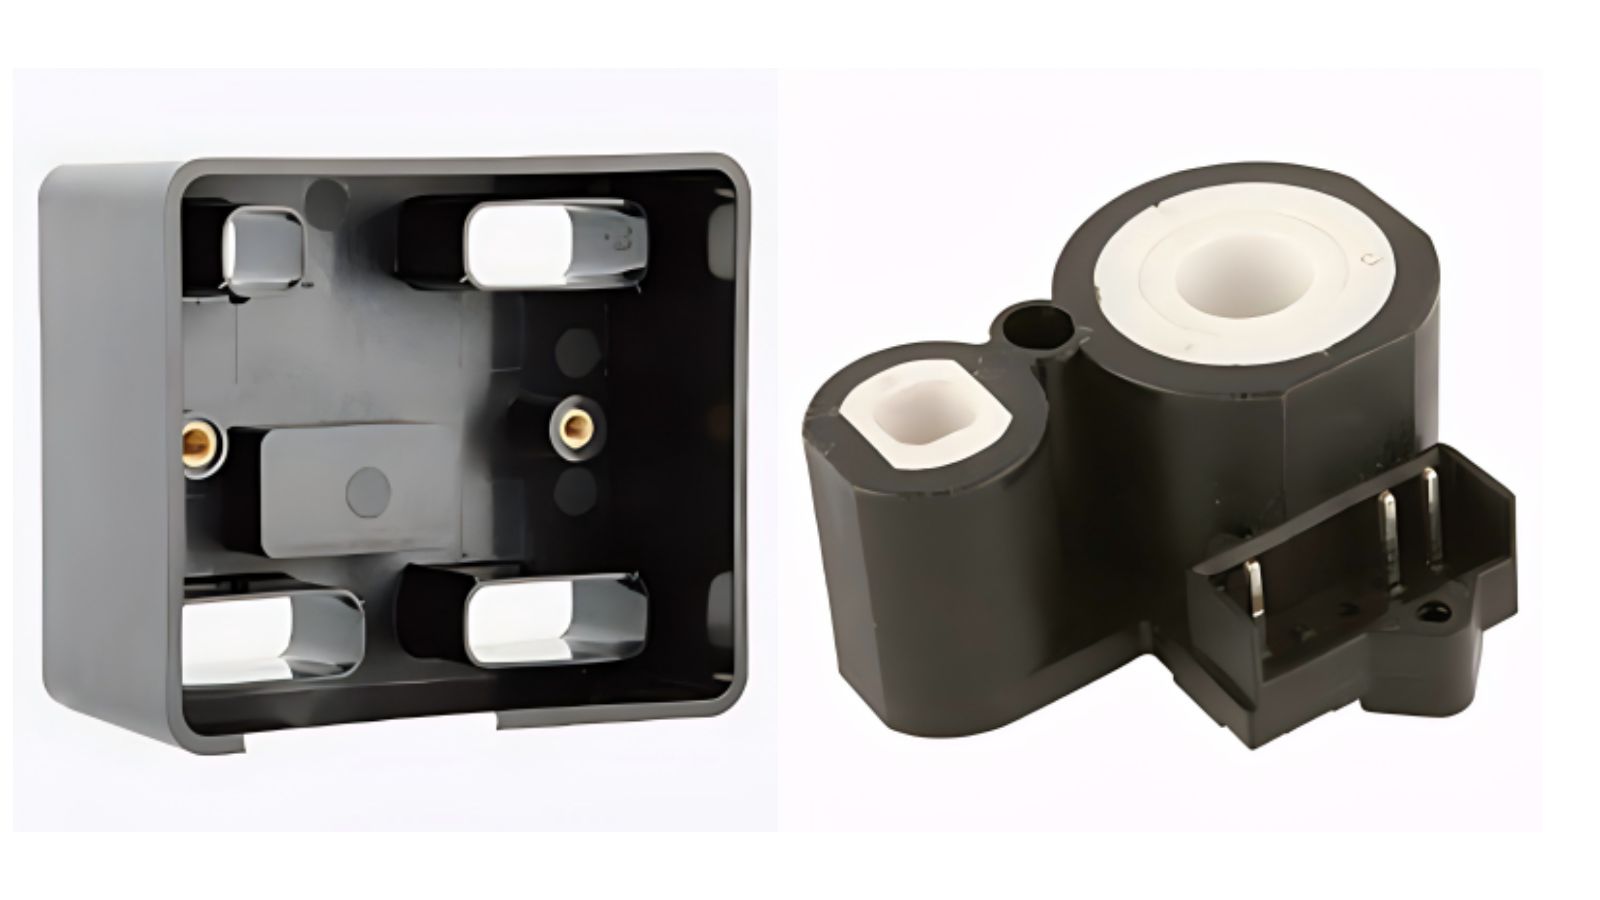
Einlegetechnik Dabei wird ein vorgeformtes Bauteil, meist aus Metall, in die Werkzeugkavität eingelegt, bevor Kunststoff darum gespritzt wird. Dieses Standardverfahren eignet sich für elektrische Steckverbinder mit integrierten Metallkontakten, Gewindeeinsätzen oder Stromschienen. So entsteht ein Einzelteil mit einer dauerhaften Verbindung zwischen Metall und Kunststoff.
Umspritzen Dabei wird eine zweite Werkstoffschicht auf ein bereits geformtes oder montiertes Bauteil aufgebracht. Typische Anwendungen sind Soft-Touch-Griffe für tragbare Elektronikgeräte, Knickschutz an Kabelbaugruppen und Umgebungsabdichtungen für Sensorgehäuse. Zweikomponenten-Spritzgießmaschinen können das Umspritzen in einem Zyklus ausführen und so die Effizienz steigern.
Elektronik direkt im Werkzeug und Strukturelektronik
Bei der In-Mold Electronics (IME) handelt es sich um ein neueres Verfahren, bei dem gedruckte Schaltkreise, LEDs, Sensoren oder kapazitive Touch-Elemente direkt in ein Kunststoffformteil integriert werden. Zunächst werden leitfähige Tinten und funktionale Komponenten auf eine flache Folie gedruckt. Anschließend wird die Folie thermisch in eine dreidimensionale Form gebracht und schließlich mit Kunststoff hinterspritzt.
Bei der spritzgegossenen Strukturelektronik (IMSE) wird das Schaltungsdesign direkt in die Struktur des Bauteils integriert. Das Ergebnis sind dünnere und leichtere Baugruppen mit weniger Einzelkomponenten und weniger Montageschritten.
Thermoformen, Schaltungsdesign und kapazitive Touch-Oberflächen
IME und Strukturelektronik nutzen das Thermoformen, um die bedruckte Leiterbahnfolie vor dem Einlegen in das Spritzgießwerkzeug in Form zu bringen. Dieser Schritt muss präzise gesteuert werden, damit leitfähige Leiterbahnen nicht reißen und Komponenten nicht verschoben werden.
Kapazitive Touch-Oberflächen zählen zu den sichtbarsten Anwendungen. Innenraumverkleidungen von Fahrzeugen, Bedienelemente von Haushaltsgeräten und Unterhaltungselektronik nutzen IME-Touchflächen, die mechanische Tasten durch elegante, abgedichtete Oberflächen ersetzen. Diese Bauteile vereinen Schaltungsdesign, Oberflächendekoration und strukturellen Kunststoff in einer integrierten Komponente.
Konstruktion, Qualität und Nachbearbeitung
DFM-Schwerpunkte für Geometrie und Montage von Elektronikteilen
Die Prüfung der Herstellbarkeit (DFM) sollte vor Beginn der Werkzeugkonstruktion starten. Bei Elektronikteilen gehören zu den zentralen DFM-Schwerpunkten:
- Gleichmäßige Wandstärke, um Einfallstellen und Verzug bei Temperaturwechseln zu verhindern
- Entformungsschrägen, die eine saubere Entformung ermöglichen, ohne dünne Merkmale zu verformen
- Angusspositionen, die Sichtflächen und Bindenähte in der Nähe struktureller Bereiche vermeiden
- Auslegung von Domen und Rippen für sicheren Schraubensitz und Leiterplattenbefestigung ohne übermäßigen Materialauftrag
Eine gründliche DFM-Prüfung berücksichtigt auch die spätere Montage. Schnappverbindungen, Ausrichtstifte und Kabelführungskanäle sollten anhand der vollständigen Gerätebaugruppe geprüft werden, nicht nur anhand des Einzelteils.
Prüfung, Validierung und Qualitätsmanagement nach ISO 9001
Die Qualitätskontrolle beim Elektronik-Spritzguss umfasst Maßprüfungen, Sichtkontrollen und Funktionsvalidierungen. Koordinatenmessgeräte (KMG), 3D-Scanner und Erstmusterprüfberichte (FAI) bestätigen, dass die Teile vor dem Hochfahren der Produktion den Zeichnungsvorgaben entsprechen.
Hersteller für Elektronikprogramme arbeiten üblicherweise mit Qualitätsmanagementsystemen nach ISO 9001. Bei Automobilelektronik bietet die Zertifizierung nach IATF 16949 eine zusätzliche Ebene der Prozesskontrolle und Rückverfolgbarkeit.
Tampondruck, Siebdruck und weitere Nachbearbeitungsverfahren
Viele Elektronikteile benötigen nach dem Spritzgießen Kennzeichnungen, Etiketten oder Oberflächenbehandlungen. Zu den üblichen Nachbearbeitungsverfahren gehören:
- Tampondruck für Logos, gesetzliche Kennzeichnungen und Kontaktbeschriftungen an Steckverbindern
- Siebdruck für größere Grafiken oder Beschriftungen auf Bedienfeldern
- Lasergravur für dauerhafte, verschleißfeste Kennzeichnungen
- Ultraschallschweißen zum Verbinden von Gehäusehälften ohne Klebstoff
- Montage von Gewindeeinsätzen mittels Wärme- oder Ultraschallverfahren
Produktionsplanung und Lieferantenauswahl
Ablauf von der Prototypenphase bis zur Serienproduktion bei Elektronikprogrammen
Ein typisches Spritzgießprogramm für Elektronik umfasst folgende Schritte:
- Bauteilkonstruktion und DFM-Prüfung auf Grundlage von 3D-Modellen oder Musterteilen
- Prototypenwerkzeug zur Prüfung von Maßen und Funktion
- Formfüllanalyse zur Optimierung von Angussposition, Kühlung und Füllbalance
- Fertigungswerkzeug, hergestellt aus gehärtetem Stahl für das geplante Volumen und die vorgesehene Lebensdauer
- Erstmusterprüfung und Prozessfähigkeitsstudie
- Pilotproduktionslauf zur Bestätigung von Zykluszeit, Ausbeute und Wiederholbarkeit
- Serienfertigung mit kontinuierlicher Qualitätsüberwachung
In dieser Phase können die Zykluszeiten kleiner Elektronikteile auf unter 30 Sekunden sinken. Automatisierte Entformung, robotergestützte Teilehandhabung und Mehrkavitätenformen maximieren dabei den Ausstoß.
Termingerechte Lieferung, Werkzeugservice und Lieferkettenkoordination
Termingerechte Lieferung hängt von realistischen Lieferzeitprognosen, einsatzbereiten Werkzeugen und der Materialverfügbarkeit ab. Ein leistungsfähiger Lieferant hält Werkzeuge im eigenen Haus oder bei eng gesteuerten Partnern vor, überwacht Wartungspläne für Formen und legt Sicherheitsbestände kritischer Harze an.
Bei Programmen mit Montage, Verpackung oder beschafften Komponenten gewinnt die Koordination der Lieferkette zusätzlich an Bedeutung. Komplettanbieter, die Werkzeugbau, Spritzgießen, Bearbeitung, Montage und Verpackung unter einem Dach abwickeln, verringern Verzögerungen bei Übergaben und Kommunikationslücken.
Mit Moldie Präzision in der Elektronikfertigung erreichen
Um ein Elektronikgerät auf den Markt zu bringen, reicht es nicht aus, Kunststoff in eine Form einzuspritzen. Erforderlich sind enge Toleranzen, eine sorgfältige Werkstoffauswahl und ein Fertigungspartner, der die komplexe Integration von Kunststoffen und empfindlicher Elektronik versteht. Ganz gleich, ob Sie Hochtemperatur-Steckverbinder, komplexe Einlegeteile oder elegante kapazitive Touch-Oberflächen entwickeln: Der richtige Partner reduziert Risiken und verkürzt die Markteinführungszeit.
Moldie verbindet präzisen Werkzeugbau im eigenen Haus mit zertifizierten Qualitätsmanagementsystemen nach ISO 9001 und IATF 16949, um Elektronikkomponenten in hoher Qualität und großen Stückzahlen zu liefern.
Möchten Sie Ihr nächstes Elektronikprogramm optimieren? Kontaktieren Sie unser Ingenieurteam und laden Sie Ihre 3D-CAD-Dateien hoch, um noch heute Werkstoffauswahl, Werkzeugstrategien und Prototypenbau zu besprechen.







