
De la produse de consum la sisteme industriale, turnarea prin injecție este una dintre cele mai utilizate metode de producție pentru producerea pieselor din plastic găsite în diferite electronice. Procesul de turnare prin injecție transformă peletele termoplastice în componente precise, repetabile, care protejează circuitele, semnalele de rută și oferă dispozitivelor forma lor fizică.
Pentru designeri de produse, manageri de aprovizionare, și ingineri, valoarea de turnare injecție în industria electronică se reduce la trei lucruri: precizie dimensională la scară, opțiuni materiale largi pentru performanța electrică și termică, precum și capacitatea de a integra mai multe funcții într-o singură parte modelată.
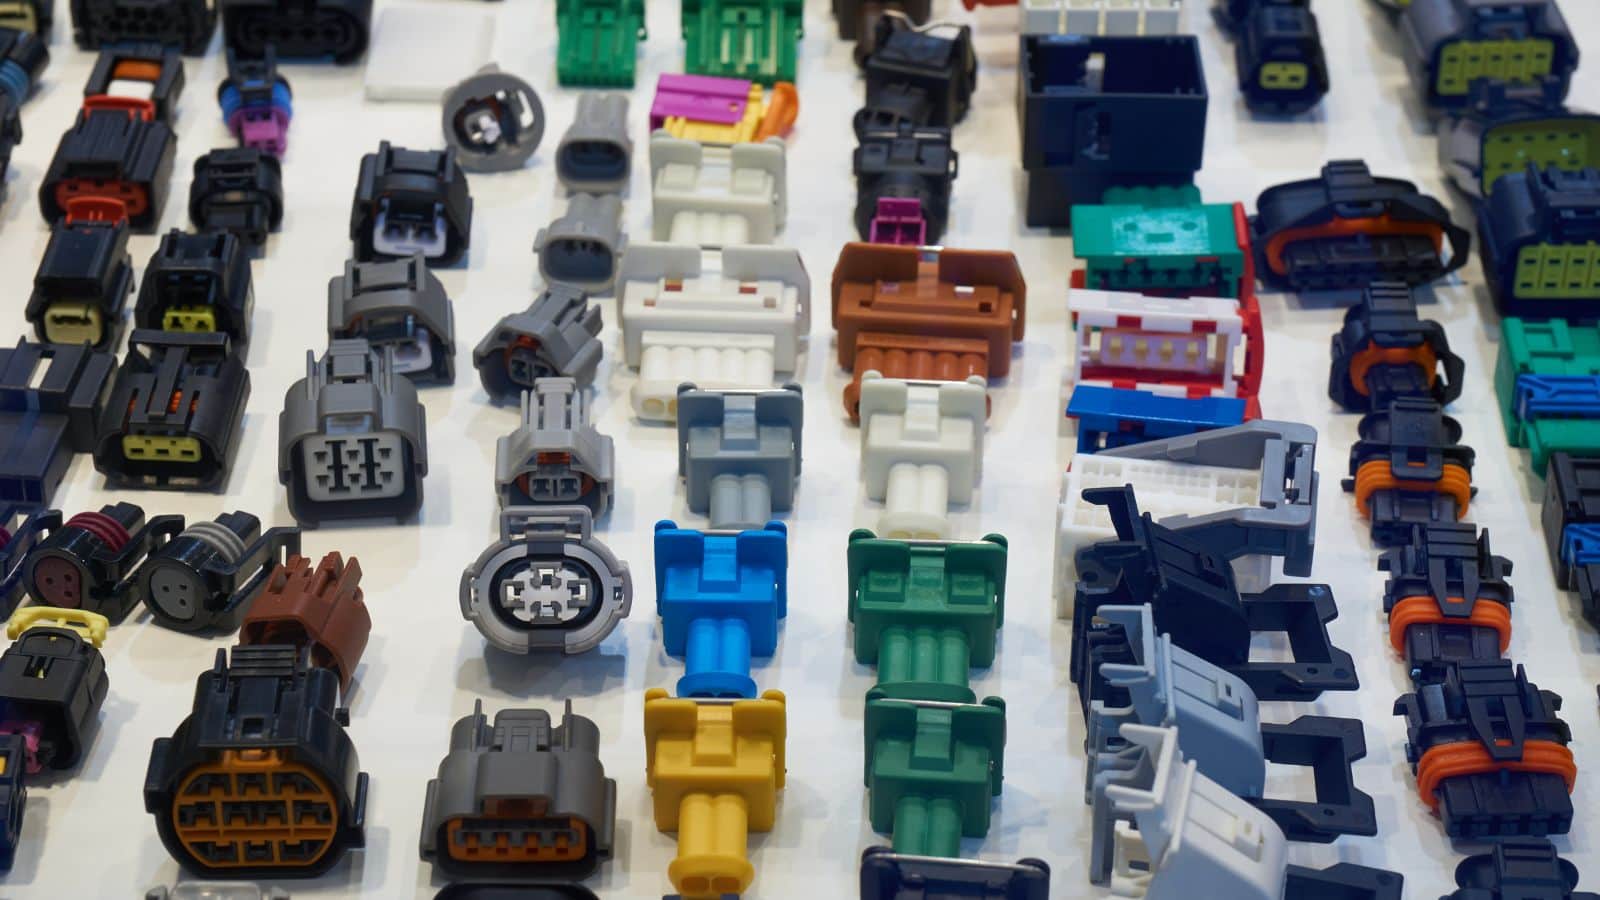
Componente electronice comune realizate cu turnare prin injecție
Gama de aparate electronice de injecţie se întinde de la capace simple de protecţie până la părţi structurale foarte integrate.
Carcasă electronică formată prin injecție
Incinta electronica se afla printre cele mai obisnuite parti de injectare modelate. Locuinte pentru dispozitive de consum, controlori industriali si monitori medicali toate se bazeaza pe turnarea prin injectie a grosimii consistente a peretelui si plasarea precisa a caracteristicilor.
Detaliile de proiectare, precum pozițiile bosajelor pentru șuruburi, clemele cu clipsare și nervurile de aliniere, sunt integrate direct în formă. Astfel se elimină prelucrarea mecanică secundară pentru multe caracteristici de asamblare.
Conectori electrici și componente ale plăcii de circuite
Conectorii electrici cer unele dintre cele mai stricte toleranțe în modelarea electronicelor. De exemplu, o carcasă off de câteva mii de inch poate nu se așeze în mod corespunzător pe un PCB. Ce este mai mult, spațiere pini, geometrie de blocare, și alinierea locuințelor trebuie să fie exact pentru a asigura un semnal fiabil și transferul de putere.
Aceste dimensiuni precise sunt menținute prin intermediul parametrilor de proces controlați, inclusiv presiunea cavității repetabilă, temperatura de topire și ratele de răcire.
Corpurile conectorilor sunt adesea formate din rășini de înaltă performanță, precum nailonul sau polimerul cu cristale lichide (LCP), care rezistă la temperaturile de lipire și la umiditate. Formarea cu inserții este utilizată frecvent pentru a îmbina terminalele metalice direct cu plasticul în timpul ciclului de formare.
Coperți exterioare, plăci de comutare și componente de gestionare a cablurilor
Piese electrice de zi cu zi, cum ar fi capace de ieșire, plăci de comutare, accesorii de conducte, legături de cablu, și bobine de sârmă sunt produse în volume foarte mari prin turnare injecție. Aceste părți necesită:
- Izolare electrică pentru prevenirea pericolelor de şoc
- Rezistența la flacără per standarde UL sau IEC
- Consistență dimensională pentru potrivirea cu cutii electrice standard și hardware
Switch-uri și butoane de bord în aplicații auto, de asemenea, se încadrează în această categorie, în cazul în care tactile simt, durabilitate, și aspectul toate contează.
Selectarea materialelor pentru turnarea prin injecție electronică
Alegerea răşinilor pentru izolare, rezistenţă la căldură şi durabilitate
Piesele electronice se confrunta cu o combinatie de cerinte care ingusteaza campul maselor plastice potrivite. Rasina trebuie sa izoleze electric, sa reziste caldura generata de circuite sau de lipire, si sa reziste la stresul mecanic repetat, cum ar fi conectarea si deconectarea conectorilor.
Proprietățile principale de evaluat includ:
| Proprietate | De ce contează |
|---|---|
| Putere dielectrică | Previne descompunerea electrică între conductori |
| Temperatura de deformare a căldurii | Determină performanța în apropierea surselor de căldură |
| UL 94 Ratingul flăcării | Necesar pentru multe aplicații electrice și electronice |
| Absorbția de umiditate | Afectează stabilitatea și izolarea dimensională în timp |
| Rezistența la impact | Protejează împotriva picăturilor și a încărcăturilor mecanice |
Policarbonat, Nylon și poliamidă în aplicații electronice
Policarbonatul (PC) este utilizat pe scară largă pentru piese transparente sau translucide, cum ar fi capace LED și ferestre de afișare. Acesta oferă rezistență la impact ridicat și stabilitate termică bună.
Nylon (poliamidă, PA) este un material go-to pentru conectori și componente structurale. PA 6/6 oferă o rezistență excelentă, rezistență la uzură și toleranță pentru temperaturi ridicate în apropierea articulațiilor de lipit.
Alte rășini utilizate în mod obișnuit în electronică includ ABS pentru carcase de dispozitive, PBT pentru conectori și amestecuri PC-ABS care echilibrează duritatea cu procesabilitatea.
Flexibilitatea proiectării în echilibru cu performanța utilizării finale
Flexibilitatea proiectarii este unul dintre punctele forte ale injectiei. Inginerii pot incorpora pereti subtiri, balamale vii, coaste interne si texturi complexe de suprafata. Provocarea este asigurarea ca rasina alesa suporta toate aceste caracteristici fara a compromite performantele de utilizare finala.
De exemplu, o incintă cu pereţi subţiri modelată într-un material fragil poate fi spartă în timpul testelor de picătură. Un conector care se află într-o răşină cu micşorări mari poate pierde precizia dimensională.
Procese avansate pentru piese electronice funcționale
Plasarea prin injecție standard acoperă o gamă largă de componente electronice, dar aplicații mai exigente necesită procese specializate.
Se introduce topirea și supraîncălzirea pentru conectori și protecție
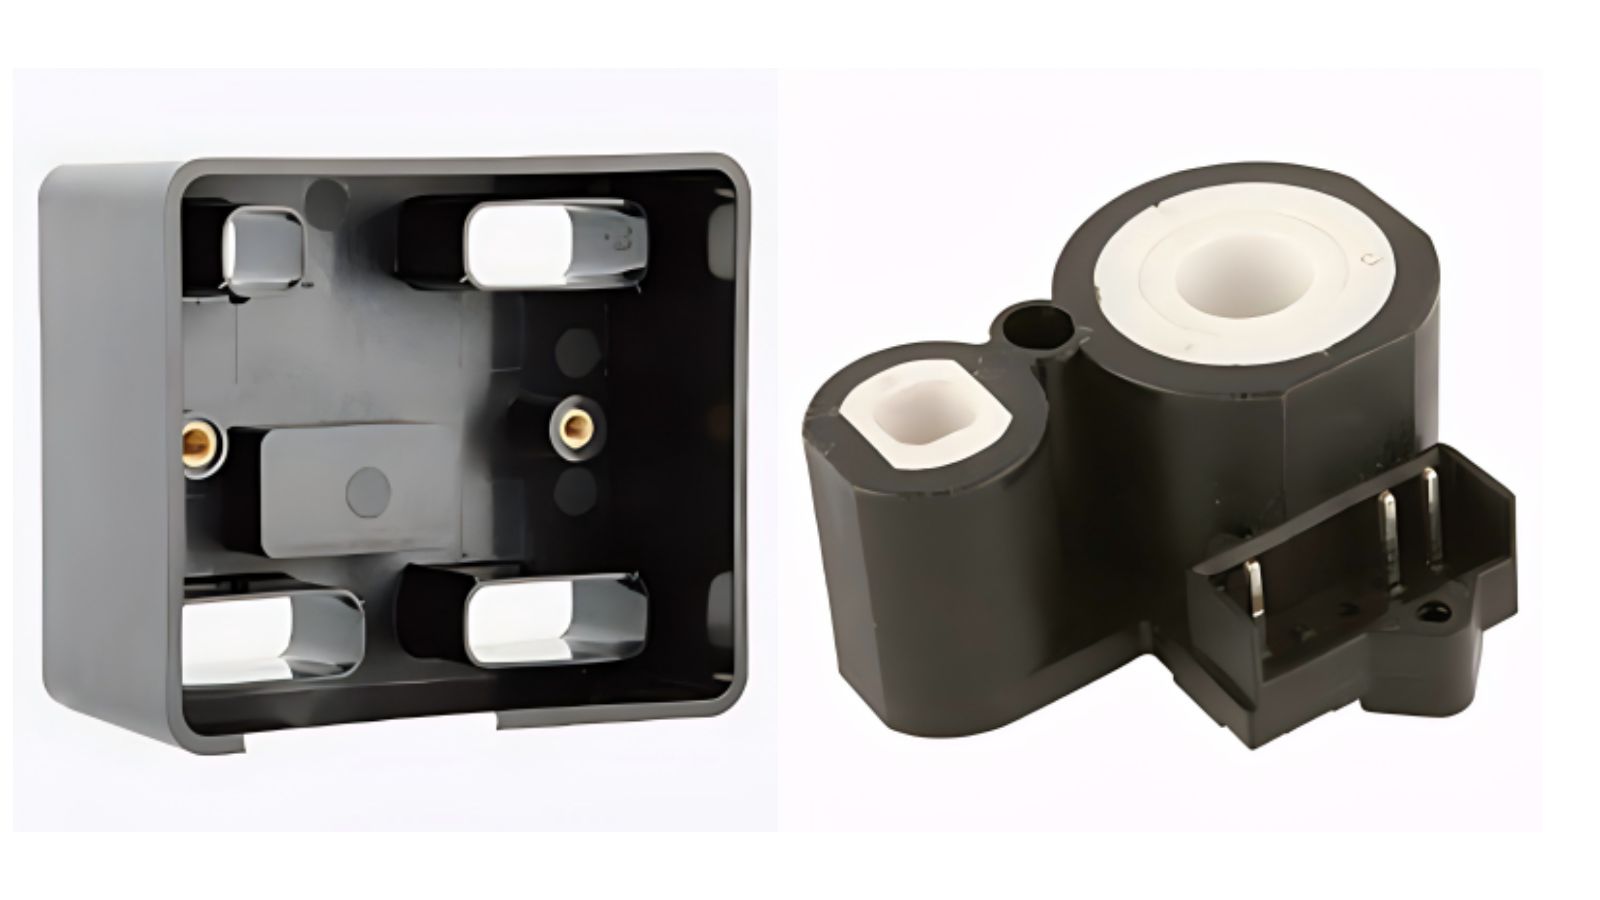
Formarea cu inserție presupune introducerea unei componente preformate, de obicei din metal, în cavitatea formei înainte de injectarea plasticului în jurul acesteia. Aceasta este metoda standard pentru fabricarea conectorilor electrici cu terminale metalice integrate, inserții filetate sau bare colectoare. Rezultatul este o singură piesă, în care metalul și plasticul sunt îmbinate permanent.
Supraturnarea adaugă un al doilea strat de material peste o piesă existentă, deja formată sau asamblată. Printre utilizările obișnuite se numără mânerele cu atingere moale pentru electronice portabile, protecția cablurilor împotriva solicitării la tracțiune și garniturile de mediu pentru carcasele senzorilor. Mașinile de formare prin injecție cu două injecții pot realiza supraturnarea într-un singur ciclu, pentru eficiență sporită.
Electronica in-Mold si Electronica Structurala
Electronica in-mold (IME) este un proces mai nou care incorporeaza circuite imprimate, LED-uri, senzori, sau elemente capacitive de atingere direct intr-o parte din plastic turnat. Procesul de obicei incepe cu cerneluri conductive si componente functionale pe un film plat, apoi termoformarea filmului intr-o forma 3D, si in cele din urma back-molding cu plastic.
Electronica structurala de injectare (IMSE) continua prin integrarea proiectarii circuitului in structura partii in sine. Rezultatul este mai subtire, ansambluri mai usoare cu mai putine componente discrete si trepte de asamblare reduse.
Termoformarea, proiectarea circuitelor și interfețele tactile capacitive
Electronica IME și electronica structurală se bazează pe termoformare pentru a modela folia cu circuit imprimat înainte de introducerea acesteia în forma de injecție. Această etapă trebuie controlată strict pentru a evita fisurarea traseelor conductoare sau deplasarea componentelor.
Interfețele tactil capacitive sunt una dintre cele mai vizibile aplicații. Panouri interioare auto, comenzi electrocasnice și electronice de consum utilizează suprafețe tactile bazate pe IME care înlocuiesc butoanele mecanice cu panouri elegante, sigilate. Aceste părți combină proiectarea circuitelor, decorarea suprafeței și plasticul structural într-o singură componentă integrată.
Proiectare, calitate şi operaţiuni secundare
Prioritățile DFM pentru geometria și adunarea electronică a părților
Analiza DFM (proiectarea pentru fabricabilitate) trebuie să înceapă înainte de proiectarea formei. Pentru piesele electronice, prioritățile DFM esențiale includ:
- Grosimea uniformă a peretelui pentru a preveni semnele de chiuvetă și de război în timpul ciclismului termic
- Proiect de unghiuri care permit ejectarea curată fără a distorsiona caracteristicile subțiri
- Plasarea porții care evită suprafețele cosmetice și liniile de sudură în apropierea zonelor structurale
- Boss și design coaste care suportă reținere șurub și montare bord, fără acumulare de materiale excesive
Un proces DFM aprofundat consideră, de asemenea, modul în care piesele vor fi asamblate. Caracteristicile Snap-fit, pini de aliniere și canalele de rutare prin cablu ar trebui să fie validate în funcție de ansamblul complet al dispozitivului, nu doar de partea individuală.
Inspecție, validare și sisteme de calitate ISO 9001
Controlul calității pentru formarea prin injecție a componentelor electronice include inspecția dimensională, verificările vizuale și validarea funcțională. Mașinile de măsurat în coordonate (CMM), scanerele 3D și rapoartele de inspecție a primului articol (FAI) verifică dacă piesele respectă specificațiile din desen înainte de creșterea ritmului de producție.
Producătorii care servesc programe electronice funcționează de obicei în cadrul sistemelor de management al calității ISO 9001. Pentru aparatele electronice auto, certificarea IATF 16949 adaugă un alt strat de control al proceselor și trasabilitate.
Imprimare pe suport de hârtie, imprimare pe ecran și alte operațiuni secundare
Multe piese electronice necesită marcaje, etichete sau tratamente de suprafață după modelare. Operațiunile secundare comune includ:
- Imprimare în pad pentru logo-uri, mărci de reglementare și etichete cu pini pe conectori
- Imprimare ecran pentru grafica mai mare sau legende panou de control
- Gravură laser pentru marcaje permanente rezistente la uzură
- Sudură ultrasonică pentru lipirea jumătăților de incintă fără adezivi
- Instalație cu inserție filetată prin metode de încălzire sau ultrasonică
Planificarea producției și selecția furnizorilor
Fluxul de lucru prototip-la-producție pentru programele electronice
Un program tipic de injectie electronica urmeaza aceasta secventa:
- Proiectare parte și revizuire DFM pe baza modelelor 3D sau a pieselor de probă
- Prototip instrumentare pentru validare dimensională și funcțională
- Analiza curgerii în formă pentru optimizarea poziției punctului de injecție, a răcirii și a echilibrului umplerii
- Unelte de producție construite în oțel călit pentru volumul țintă și durata de viață
- Studiu privind capacitatea de inspecție și de proces în primul articol
- Producția-pilot se execută pentru a confirma durata ciclului, randamentul și repetabilitatea
- Producţie în masă cu monitorizare continuă a calităţii
În această etapă, timpii de ciclu pentru piesele electronice mici pot scădea sub 30 de secunde, datorită ejectării automatizate, manipulării robotizate a pieselor și formelor cu mai multe cavități, care maximizează producția.
Livrare în timp util, suport instrumentare, și coordonarea lanțului de aprovizionare
Livrarea la timp depinde de estimări realiste ale termenelor de execuție, de pregătirea sculelor și de disponibilitatea materialelor. Un furnizor capabil deține sculele în unitatea proprie sau le gestionează prin parteneri de încredere, urmărește programele de întreținere a formelor și menține stocuri de siguranță din rășinile esențiale.
Pentru programele care includ asamblare, ambalare sau componente procurate de la alți furnizori, coordonarea lanțului de aprovizionare devine și mai importantă. Partenerii de fabricație la cheie care gestionează sub același acoperiș fabricarea formelor, formarea, prelucrarea mecanică, asamblarea și ambalarea reduc întârzierile la predarea etapelor și lacunele de comunicare.
Partener cu Moldie pentru precizie în fabricarea electronicelor
Pentru a lansa pe piață un dispozitiv electronic este nevoie de mai mult decât simpla injectare a plasticului într-o formă. Sunt necesare toleranțe strânse, selectarea riguroasă a materialelor și un partener de fabricație care înțelege complexitatea integrării materialelor plastice cu componente electronice sensibile. Indiferent dacă dezvoltați conectori pentru temperaturi înalte, componente complexe formate cu inserții sau interfețe tactile capacitive elegante, partenerul potrivit reduce riscurile și accelerează lansarea pe piață.
La Moldie, combinăm sculele de precizie interne cu sistemele de calitate certificate ISO 9001 și IATF 16949 pentru a furniza componente electronice la scară impecabilă.
Gata pentru a optimiza următorul program de electronice? Contactați echipa noastră de inginerie și încărcați fișierele 3D CAD pentru a discuta selectarea materialelor, strategii de instrumentare, și prototipare astăzi.







