
Dai prodotti di consumo ai sistemi industriali, lo stampaggio a iniezione è uno dei metodi di produzione più utilizzati per la produzione di parti in plastica presenti in vari dispositivi elettronici. Il processo di stampaggio a iniezione converte i pellet termoplastici in componenti precisi e ripetibili che proteggono i circuiti, i segnali di percorso e conferiscono ai dispositivi la loro forma fisica.
Per i progettisti di prodotti, i responsabili di approvvigionamento e gli ingegneri, il valore dello stampaggio a iniezione nell’industria elettronica si riduce a tre cose: precisione dimensionale su larga scala, ampie opzioni di materiali per le prestazioni elettriche e termiche e la capacità di integrare più funzioni in un’unica parte stampata.
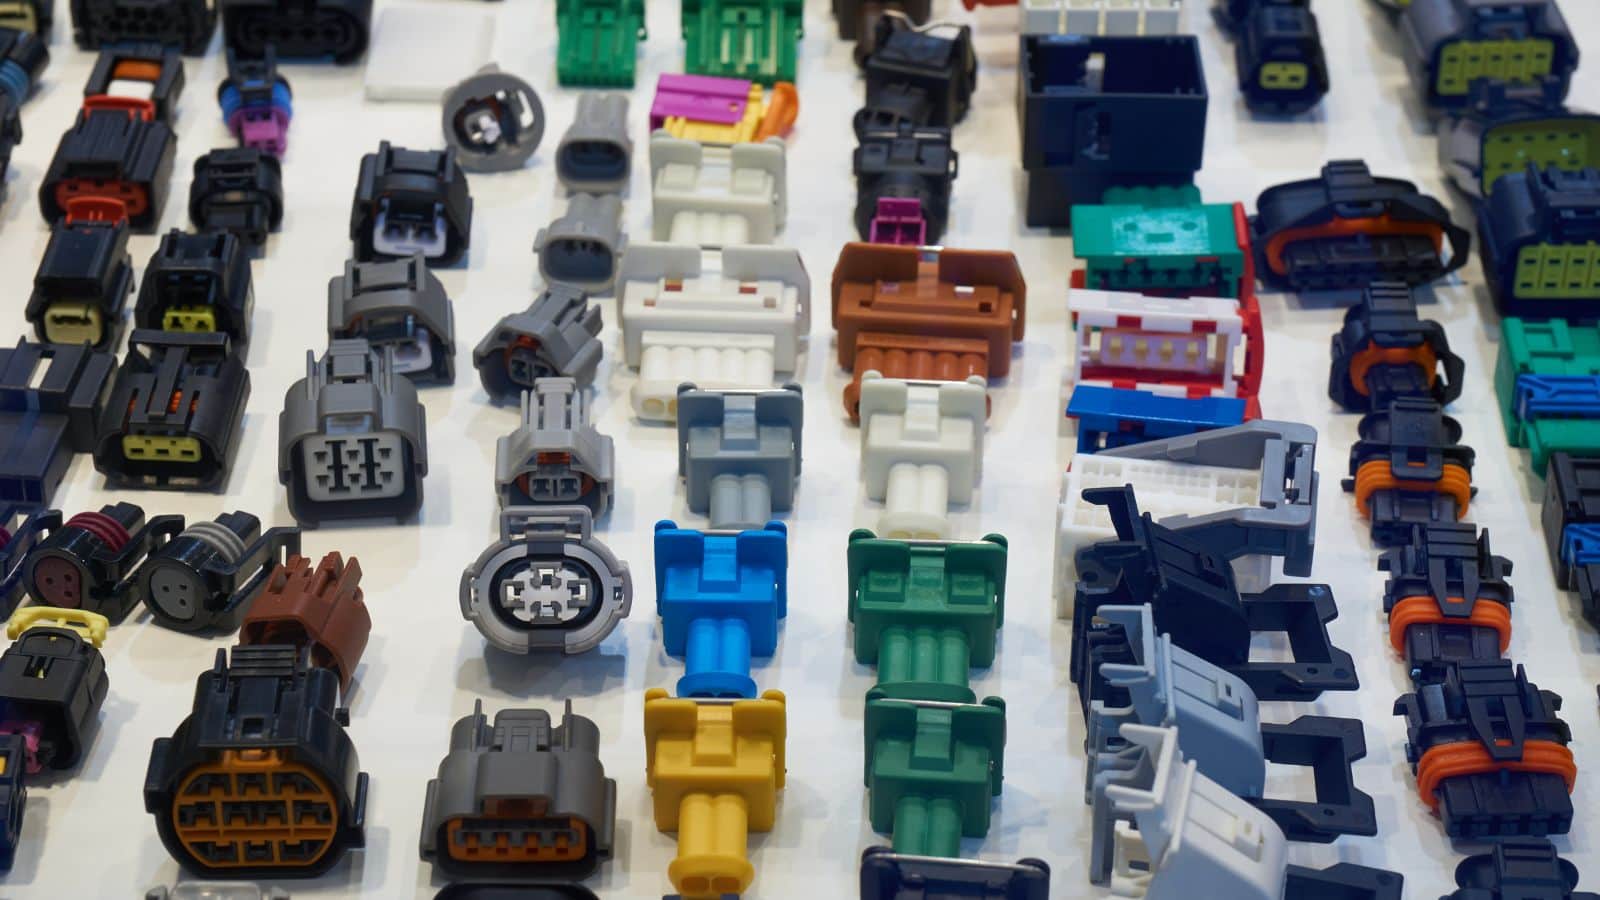
Componenti elettronici comuni realizzati con lo stampaggio a iniezione
La gamma di elettronica stampata a iniezione spazia da semplici coperture protettive a parti strutturali altamente integrate.
Recinzione elettronica di stampaggio ad iniezione
Le custodie elettroniche sono tra le parti stampate a iniezione più comuni. Gli alloggiamenti per dispositivi di consumo, controller industriali e monitor medici si basano tutti sullo stampaggio a iniezione per uno spessore della parete coerente e un posizionamento preciso delle caratteristiche.
Dettagli di design come posizioni capo per viti, linguette snap-fit e costole di allineamento sono incorporati direttamente nello stampo. Questo elimina la lavorazione secondaria per molte caratteristiche di assemblaggio.
Connettori elettrici e componenti del circuito
I connettori elettrici richiedono alcune delle tolleranze più strette nello stampaggio elettronico. Ad esempio, un alloggiamento fuori di pochi millesimi di pollice potrebbe non sedersi correttamente su un PCB. Inoltre, la spaziatura dei pin, la geometria del fermo e l’allineamento dell’alloggiamento devono essere esatti per garantire un segnale affidabile e il trasferimento di potenza.
Queste dimensioni precise sono mantenute attraverso parametri di processo controllati, tra cui pressione della cavità ripetibile, temperatura di fusione e velocità di raffreddamento.
I corpi dei connettori sono spesso stampati da resine ad alte prestazioni come nylon o polimeri a cristalli liquidi (LCP) che resistono alle temperature di saldatura e resistono all’umidità. Lo stampaggio a inserto viene spesso utilizzato per legare i terminali metallici direttamente nella plastica durante il ciclo di stampaggio.
Coperture di uscita, piastre di commutazione e parti di gestione dei cavi
Le parti elettriche quotidiane come i coperchi di uscita, le piastre di commutazione, i raccordi per condotti, le fascette per cavi e le bobine di filo vengono prodotte in volumi molto elevati attraverso lo stampaggio a iniezione. Queste parti richiedono:
- Isolamento elettrico per prevenire i rischi di shock
- Resistenza alla fiamma secondo gli standard UL o IEC
- Coerenza dimensionale per adattarsi con scatole elettriche standard e hardware
Anche gli interruttori e le manopole del cruscotto nelle applicazioni automobilistiche rientrano in questa categoria, dove la sensazione tattile, la durata e l’aspetto contano.
Selezione dei materiali per lo stampaggio ad iniezione di elettronica
Scelta delle resine per isolamento, resistenza al calore e durata
Le parti elettroniche affrontano una combinazione di esigenze che restringe il campo delle plastiche adatte. La resina deve isolare elettricamente, resistere al calore generato dai circuiti o dalla saldatura e resistere a ripetute sollecitazioni meccaniche come il collegamento e lo scollegamento dei connettori.
Le proprietà chiave da valutare includono:
| Proprietà | Perché è importante |
|---|---|
| Resistenza dielettrica | Impedisce la rottura elettrica tra i conduttori |
| Temperatura di deflessione del calore | Determina le prestazioni vicino alle fonti di calore |
| Valutazione della fiamma UL 94 | Richiesto per molte applicazioni elettriche ed elettroniche |
| Assorbimento di umidità | Colpisce la stabilità dimensionale e l’isolamento nel tempo |
| Resistenza all’impatto | Protegge da cadute e carichi meccanici |
Policarbonato, nylon e poliammide nelle applicazioni elettroniche
Policarbonato (PC) è ampiamente usato per le parti trasparenti o traslucide come le coperture del LED e le finestre di visualizzazione. Offre un’elevata resistenza agli urti e una buona stabilità termica.
Nylon (poliammide, PA) è un materiale di riferimento per connettori e componenti strutturali. PA 6/6 fornisce un’eccellente resistenza, resistenza all’usura e tolleranza per temperature elevate vicino alle giunture di saldatura.
Altre resine comunemente utilizzate in elettronica includono ABS per alloggiamenti di dispositivi, PBT per connettori e miscele PC-ABS che bilanciano tenacità e lavorabilità.
Bilanciamento della flessibilità di progettazione con le prestazioni di utilizzo finale
La flessibilità di progettazione è uno dei punti di forza dello stampaggio a iniezione. Gli ingegneri possono incorporare pareti sottili, cerniere viventi, costole interne e strutture superficiali complesse. La sfida è garantire che la resina scelta supporti tutte queste caratteristiche senza compromettere le prestazioni dell’uso finale.
Ad esempio, un involucro a pareti sottili modellato in un materiale fragile può rompersi durante i test di caduta. Un alloggiamento del connettore in una resina con un elevato restringimento può perdere la precisione dimensionale. La revisione iniziale del DFM e l’analisi del flusso della stampo aiutano a identificare questi conflitti prima dell’inizio degli utensili.
Processi avanzati per parti elettroniche funzionali
Lo stampaggio a iniezione standard copre una vasta gamma di componenti elettronici, ma le applicazioni più esigenti richiedono processi specializzati.
Inserto di stampaggio e sovrastampaggio per connettori e protezione
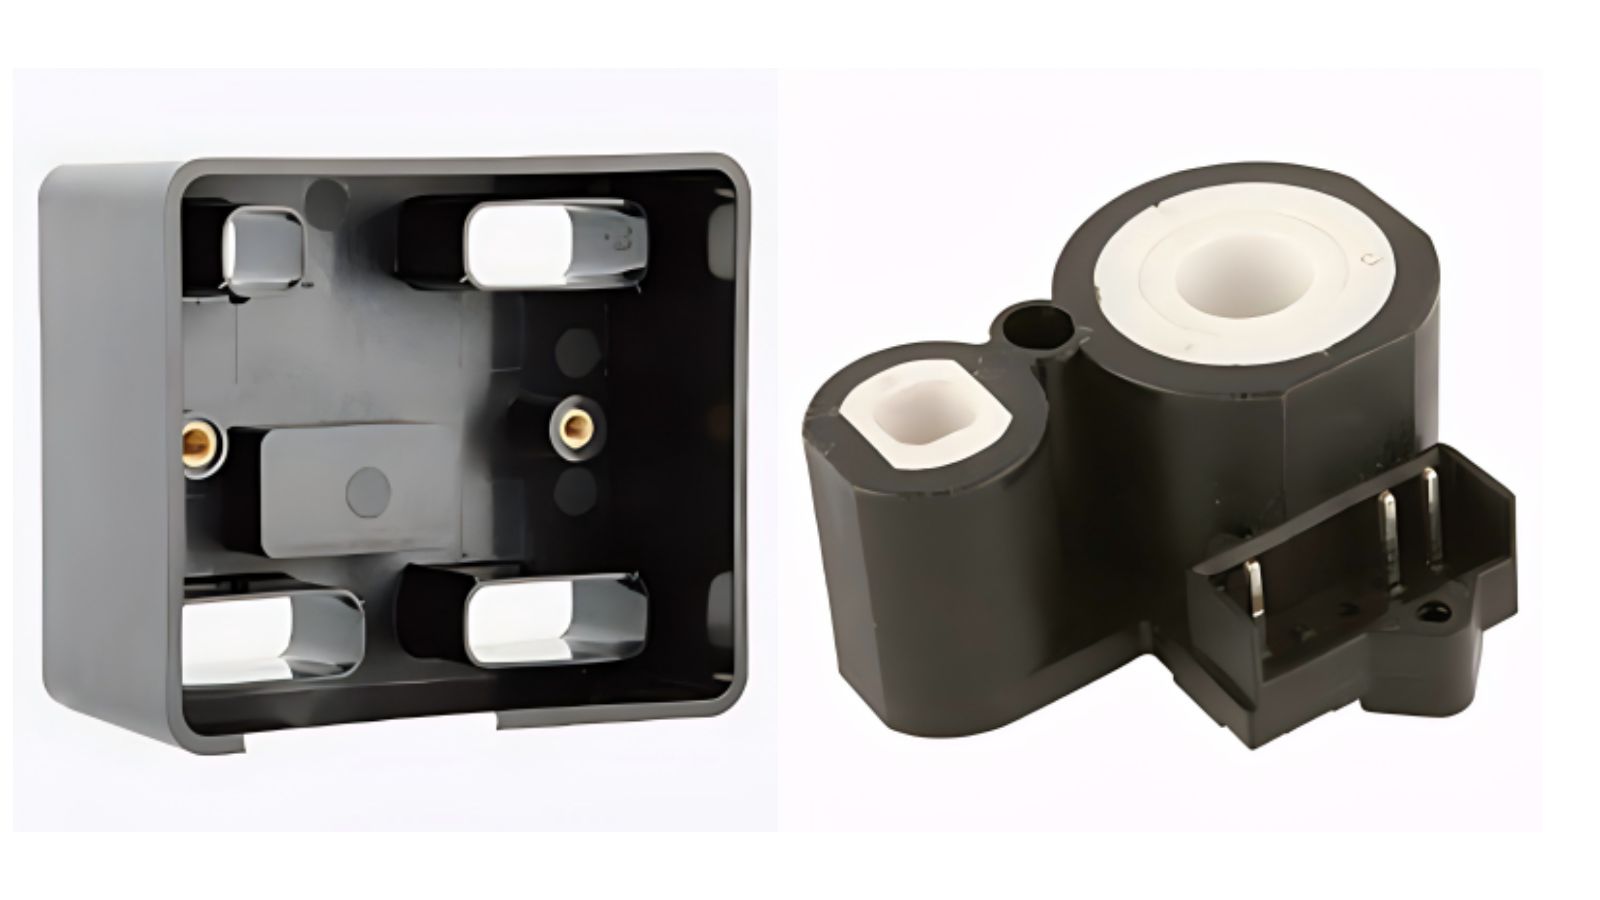
Insert stampaggio colloca un componente preformato, solitamente metallico, nella cavità dello stampo prima che la plastica venga iniettata intorno ad esso. Questo è il metodo standard per la produzione di connettori elettrici con terminali metallici integrati, inserti filettati o barre bus. Il risultato è una singola parte con un legame permanente tra metallo e plastica.
Overmolding aggiunge un secondo strato di materiale su una parte stampata o assemblata esistente. Gli usi comuni includono manopole soft-touch su elettronica portatile, antistrappo su assemblaggi di cavi e guarnizioni ambientali su alloggiamenti di sensori. Le macchine per lo stampaggio a iniezione a due colpi possono eseguire l’overmolding in un singolo ciclo per una maggiore efficienza.
Elettronica In-Mold ed Elettronica Strutturale
L’elettronica in-mold (IME) è un processo più recente che incorpora circuiti stampati, LED, sensori o elementi tattili capacitivi direttamente in una parte di plastica stampata. Il processo inizia tipicamente con la stampa di inchiostri conduttivi e componenti funzionali su un film piatto, quindi la termoformatura del film in una forma 3D e infine la rifusione con plastica.
L’elettronica strutturale stampata a iniezione (IMSE) lo porta ulteriormente integrando la progettazione del circuito nella struttura della parte stessa. Il risultato è un assemblaggio più sottile e leggero con un minor numero di componenti discreti e fasi di assemblaggio ridotte.
Termoformatura, progettazione di circuiti e interfacce touch capacitive
L’IME e l’elettronica strutturale si basano sulla termoformatura per modellare il film del circuito stampato prima che entri nello stampo a iniezione. Questo passaggio deve essere strettamente controllato per evitare di rompere le tracce conduttive o spostare i componenti.
Le interfacce touch capacitive sono una delle applicazioni più visibili. I pannelli interni automobilistici, i controlli degli apparecchi e l’elettronica di consumo utilizzano superfici touch basate su IME che sostituiscono i pulsanti meccanici con pannelli eleganti e sigillati. Queste parti combinano il design del circuito, la decorazione della superficie e la plastica strutturale in un unico componente integrato.
Progettazione, qualità e operazioni secondarie
Priorità DFM per la geometria e l’assemblaggio elettronico delle parti
La revisione della progettazione per la producibilità (DFM) dovrebbe iniziare prima dell’inizio della progettazione della stampo. Per le parti elettroniche, le priorità critiche del DFM includono:
- Spessore uniforme della parete per evitare segni di ritiro e deformazioni durante il ciclismo termico
- Angoli di progetto che consentono l’espulsione pulita senza distorcere le caratteristiche sottili
- Posizionamento del punto di iniezione che evita le superfici cosmetiche e le linee di saldatura vicino alle aree strutturali
- Boss e design della costola che supporta la conservazione della vite e il montaggio della scheda senza eccessivo accumulo di materiale
Un processo DFM completo considera anche come verranno assemblate le parti. Le funzioni Snap-fit, i pin di allineamento e i canali di routing dei cavi dovrebbero essere convalidati rispetto all’intero assemblaggio del dispositivo, non solo alla singola parte.
Ispezione, convalida e sistemi di qualità ISO 9001
Il controllo di qualità per lo stampaggio ad iniezione di elettronica comporta ispezione dimensionale, controlli visivi e convalida funzionale. Le macchine di misura coordinate (CMM), gli scanner 3D e i rapporti di ispezione del primo articolo (FAI) verificano che le parti soddisfino le specifiche di disegno prima delle rampe di produzione.
I produttori che servono programmi elettronici in genere operano con i sistemi di gestione della qualità ISO 9001. Per l’elettronica automobilistica, la certificazione IATF 16949 aggiunge un altro livello di controllo di processo e tracciabilità.
Stampa Pad, serigrafia e altre operazioni secondarie
Molte parti elettroniche richiedono marcature, etichette o trattamenti superficiali dopo lo stampaggio. Le operazioni secondarie comuni includono:
- Stampa del pad per loghi, marchi normativi e etichette pin sui connettori
- Stampa dello schermo per la grafica più grande o le leggende del pannello di controllo
- Incisione laser per marcature permanenti e resistenti all’usura
- Saldatura ad ultrasuoni per unire le metà dell’involucro senza adesivi
- Installazione inserto filettato utilizzando metodi di calore o ultrasuoni
Pianificazione della produzione e selezione dei fornitori
Flusso di lavoro da prototipo a produzione per i programmi elettronici
Un tipico programma di stampaggio ad iniezione di elettronica segue questa sequenza:
- Progettazione delle parti e revisione DFM basato su modelli 3D o parti campione
- Prototipo utensili per la validazione dimensionale e funzionale
- Analisi del flusso della stampo per ottimizzare la posizione del punto di iniezione, il raffreddamento e il bilanciamento del riempimento
- Costruzione di utensili di produzione in acciaio temprato per volume target e durata
- Primo studio di ispezione e capacità di processo dell’articolo
- Produzione pilota per confermare il tempo ciclo, la resa e la ripetibilità
- Produzione di massa con monitoraggio continuo della qualità
In questa fase, i tempi di ciclo per le piccole parti elettroniche possono scendere sotto i 30 secondi, utilizzando l’espulsione automatica, la movimentazione delle parti robotizzate e gli stampi multi-cavità per massimizzare l’output.
Consegna puntuale, supporto per gli utensili e coordinamento della catena di fornitura
La consegna puntuale dipende da stime realistiche dei tempi di consegna, dalla disponibilità degli utensili e dalla disponibilità del materiale. Un fornitore capace mantiene gli utensili internamente o attraverso partner strettamente gestiti, tiene traccia dei programmi di manutenzione delle stampi e mantiene lo stock di sicurezza delle resine critiche.
Per i programmi che includono assemblaggio, imballaggio o componenti di provenienza, il coordinamento della supply chain diventa ancora più importante. I partner di produzione chiavi in mano che gestiscono la produzione di stampi, lo stampaggio, la lavorazione, l’assemblaggio e l’imballaggio sotto lo stesso tetto riducono i ritardi di consegna e le lacune di comunicazione.
Collabora con Moldie per la precisione nella produzione di elettronica
Portare un dispositivo elettronico sul mercato richiede più di una semplice ripresa di plastica in uno stampo. Richiede tolleranze strette, una rigorosa selezione dei materiali e un partner di produzione che comprenda la complessità dell’integrazione della plastica con l’elettronica sensibile. Sia che tu stia sviluppando connettori ad alta temperatura, componenti complessi stampati con inserti o eleganti interfacce touch capacitive, il partner giusto mitiga i rischi e accelera il time-to-market.
In Moldie, combiniamo utensili di precisione interni con sistemi di qualità certificati ISO 9001 e IATF 16949 per fornire componenti elettronici impeccabili su larga scala.
Sei pronto a ottimizzare il tuo prossimo programma di elettronica? Contatta il nostro team di ingegneri e carica i tuoi file CAD 3D per discutere la selezione del materiale, le strategie di tooling e la prototipazione oggi.







