
Од потрошачких производа до индустријских система, обликовање инјекције је једна од најчешће коришћених производних метода за производњу пластичних делова нађених у различитој електроници. Процес обликовања ињекције претвара термопластичне куглице у прецизне, понављајуће компоненте које штите кола, сигнале пута и дају уређајима њихов физички облик.
За дизајнере производа, менаџере набавке и инжењере, вредност обликовања инжекције у електронској индустрији се своди на три ствари: димензионална тачност на скали, широке опције материјала за електричну и термалну перформансу, и способност да се интегришу више функција у један обликован део.
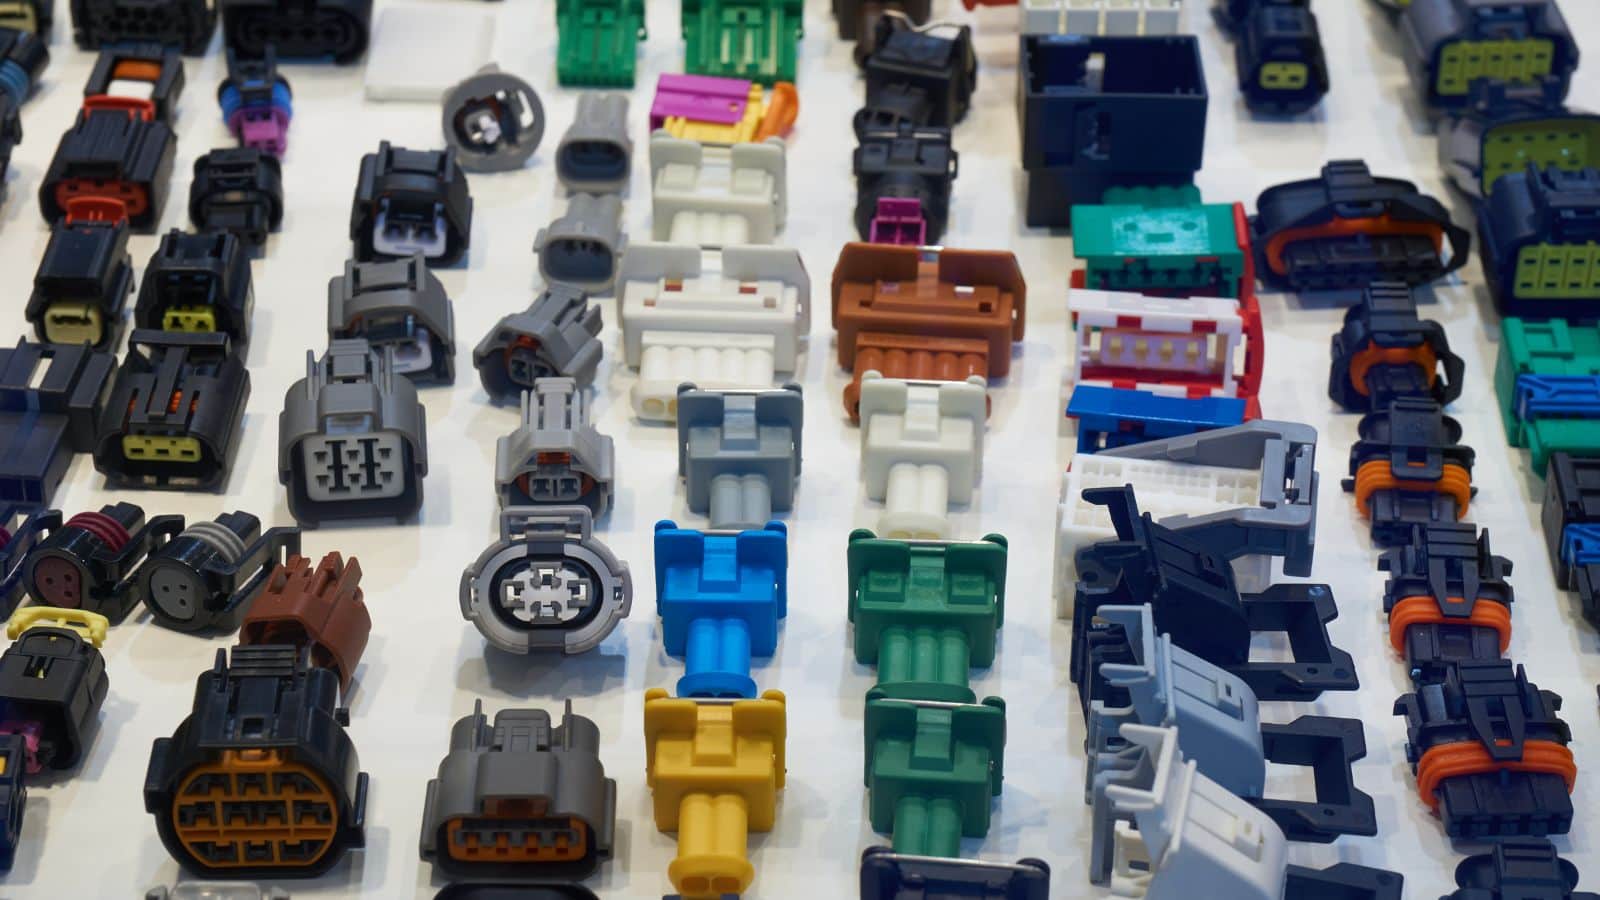
Заједничке електроничке компоненте направљене уништавањем
Опсег ињекције обликоване електронике простире се од једноставних заштитних покривача до високо интегрираних структурних делова.
Укидање електроника за убризгавање
Електронска кућишта спадају међу најчешће бризгане делове. Кућишта потрошачких уређаја, индустријских контролера и медицинских монитора ослањају се на бризгање за уједначену дебљину зидова и прецизан положај детаља.
Детаљи дизајна као што су шефови локације за вијкове, снап-фит језичке и ребра за поравнање су уграђени директно у калуп. Ово елиминише секундарну машину за многе могућности скупљања.
Компоненте електричних прикључака и окружног табле
Електрични конектори захтевају неке од најчвршћих толеранција у електронском обликовању. На пример, стамбени простор за неколико хиљадитих инча можда неће правилно сести на ПБЛ-у. Оно што је више, пропорција пина, геометрија закачивања и поравнање станова мора бити тачно како би се осигурао поуздан пренос сигнала и напајања.
Ове прецизне димензије се одржавају кроз контролисане параметре процеса, укључујући поновљив притисак шупљине, температуру топљења и брзину хлађења.
Тела за повезивање често су обликована од високо функционалних смола, као што су најлонски или течни кристални полимер (ЛЦП), који издрже температуре лемљења и одолевају влази. Убацивање обликовања често се користи за привезивање металних терминала директно у пластику током циклуса обликовања.
Поклопци, пребацивање плоча и делови за управљање каблом
Сваки дан се електрични делови као што су покривачи, пребацивање таблица, фитинги, кабловске везе, и жице шипке производе у веома високим обемима кроз обликовање инјекције.
- Електрична изолација за спречавање опасности од шока
- Отпор пламена по УЛ или ИЕК стандардима
- Димензионална конзистентност за уклапање са стандардним електричним кутијама и хардвером
Прекидачи и дугмета у аутомобилским програмима такође падају у ову категорију, где су тактилни осећаји, издржљивост и изглед битни.
Одабир материјала за м› ијењање електронике
Избор одлуке за изолације, отпора на грејање и издржљивост
Електронски делови суочавају се са низом захтева који сужавају избор одговарајуће пластике. Смола мора да пружа електричну изолацију, да подноси топлоту коју стварају кола или лемљење и да издржи поновљена механичка напрезања, попут укључивања и искључивања конектора.
Својства кључа за проц› јену укључују:
| Својство | Зашто је битно |
|---|---|
| Диелектрична снага | Спречава електрични слом између кондуктера |
| Температура топлотног одбијања | Одређује перформансе близу извора топлоте |
| УЛ 94 оцена пламена | Неопходни за многе електронске и електронске програме |
| Апсорпција влаге | Утиче на димензиону стабилност и изолацију током времена |
| Отпор удара | Заштити од капи и механичких оптерећења |
Поликарбонат, Најнол и Полиамид у електроничким апликацијама
Поликарбонат (ПЦ) широко се користи за провидне или прозирне делове као што су ЛЕД омоти и приказивање прозора. Нуди висок отпор утицаја и добру топлотну стабилност.
Најнол (полиамид, ПА) је го-то материјал за конекторе и структурне компоненте. ПА 6/6 пружа одличну снагу, отпор ношења и толеранцију за повишене температуре близу спољних зглобова.
Остале смоле које се често користе у електроници обухватају ABS за кућишта уређаја, PBT за конекторе и мешавине PC-a и ABS-a које обједињују жилавост и добру обрадивост.
Урамнотежена флексибилност дизајна са перформансама за крајње коришћење
Снага дизајна је јачина обликовања ињекције. Инжењери могу укључити танке зидове, живе шарке, унутрашња ребра и сложене текстуре површине. Изазов је осигурање да изабрана смола подржава све ове могућности без угрожавања перформанси крајње употребе.
На пример, танке зидине, обликоване у крхком материјалу, могу да се пробију током тестова капљице. Конектор у смоли са високом редукцијом може да изгуби димензионалну тачност. Рани преглед ДФМ‐ а и анализа протока буђења помажу да се ове сукобе препозна пре него што почне да се потиче.
Напредни процеси за функционалне електронске делове
Стандардно убризгавање покрива широк спектар електронских компонента, али захтевније примене позивају на специјализоване процесе.
Уметање и прекограничење за повезиваче и заштиту
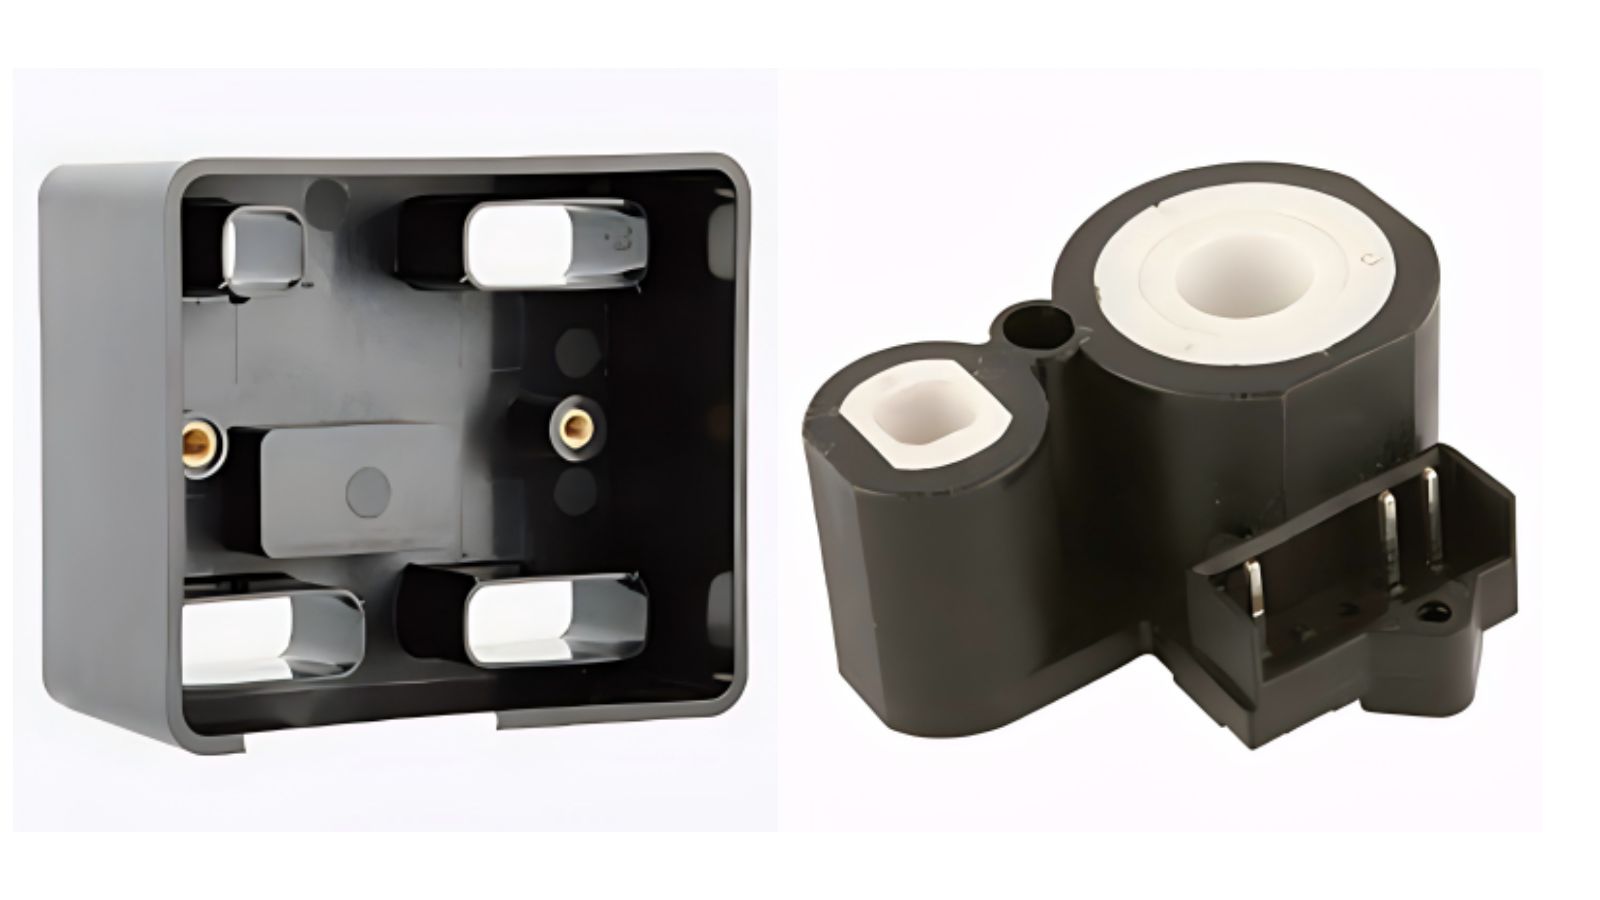
Уметните обликујући компоненту, обично металну, у буђну шупљину пре него што се убризга пластика. Ово је стандардни метод за производњу електричних прикључака са интегрисаним металним терминалима, навођеним уметцима, или аутобуским тракама. Резултат је један део са трајним везама између метала и пластике.
Премотавање додаје други слој материјала над постојећим обликованим или састављеним делом. Уобичајене коришћења укључују меко додирнуте стикове на ручној електроници, олакшање на кабловским скуповима и фоке за животну средину на сензорима.
Ум› јерена електроника и структурна електроника
Уметана електроника (ИМЕ) је новији процес који уграђује штампана кола, лампице, сензоре, или капацитиве елементе додира директно у обликовани пластични део. Процес обично почиње са штампањем проводљивих мастила и функционалних компонента на раван филм, а затим термоформисањем филма у 3Д облик, и на крају премештањем са пластиком.
Убризгавање обликоване структурне електронике (ИМСЕ) иде даље интегрисањем дизајна кола у структуру самог дела. Резултат је тањи, лакши скупови са мање дискретних компонента и смањеним корацима састављања.
Термоформација, дизајн окружења и капактивни додирни сучеља
Произвођачи IME и конструкционе електронике користе термоформирање за обликовање штампаног кола пре његовог уметања у калуп за бризгање. Овај корак мора се строго контролисати како би се избегло пуцање проводних стаза или померање компоненти.
Капацитивна додирна сучеља једна су од највидљивијих програма. Аутоматске унутрашње панеле, контроле уређаја и потрошачка електроника користе додирне површине на основу ИМЕ-а које замењују механичке дугмад слајк, запечаћене панеле. Ови делови комбинују дизајн кругова, декорације површине и структурне пластике у једној интегрисаној компоненти.
дизајн, квалитет и секундарне операције
ДФМ приоритети геометрије и скупштине електронских делова
Дизајн за произвођач (ДФМ) преглед треба да почне пре него што почне дизајн калупа. За електронске делове, критични приоритети за ДФМ укључују:
- Униформна дебелина зида за спречавање трагова судопера и ратне странице током топлотног бицикла
- Нацртани углови који дозвољавају чишћење без искривљавања танких могућности
- Постављање капије које избегава пластичне површине и заварене линије близу структурних области
- Шеф и дизајн ребра који подржавају задржавање вијта и монтирање табле без прекомерног нагомилавања материјала
Темељни DFM процес такође разматра како ће бити састављени делови. Могућности снап- фита, поравнања и канала за усклађивање каблова треба потврдити у односу на састав уређаја, а не само на појединачни део.
Контрола и валидација квалитета и системи ISO 9001
Контрола квалитета при бризгању за електронику обухвата димензијску инспекцију, визуелне провере и функционалну валидацију. Координатне мерне машине (CMM), 3D скенери и извештаји о инспекцији првог комада (FAI) потврђују да делови испуњавају спецификације на цртежу пре повећања обима производње.
Произвођачи који раде за електронску индустрију обично послују у оквиру система управљања квалитетом ISO 9001. За аутомобилску електронику сертификат IATF 16949 додаје још један ниво контроле процеса и следљивости.
Штампање, штампање екрана и друге секундарне операције
Многи електронски делови захтевају ознаке, етикете или површинске третмане након обликовања. Уобичајене секундарне операције укључују:
- Штампање таблица за логотипе, регулаторне ознаке и пин ознаке на конекторима
- Штампање екрана за веће графике или контролне легенде
- Ласерска гравура за трајне, отпорне на носила
- Ултразвучна завара за прикључивање половице оклопа без лепљења
- Инсталација ниска за убацивање помоћу топлотних или ултразвучних метода
Избор производног планирања и добављача
Прототип у производњу за електроничке програме
Типичан програм за убризгавање електронике прати овај низ:
- Дизајн дела и преглед ДФМ‐ а на основу 3Д модела или узорка
- Прототиповање за димензионално и функционално потврђивање
- Анализа протока протока за оптимизиране локације капија, хлађење и попуњавање
- Производња укоченог челика за циљну запремину и животни век
- Преглед првих чланака и проучавање способности процеса
- Пилот продукција ради потврђивања циклуса, прихода и вагона
- Масовна производња са текућим надзором квалитета
У овој фази, круг пута за мале електронске делове може пасти испод 30 секунди, користећи аутоматско избацивање, роботско руковање делом, и вишекапли за максимизовање излаза.
Подршка за испоруку, алатку и усклађивање ланца снабдевања
Правовремена испорука зависи од реалних процена рокова, спремности алата и доступности материјала. Поуздан добављач држи алате у сопственом погону или код пажљиво надзираних партнера, прати распоред одржавања калупа и одржава сигурносне залихе кључних смола.
Ако пројекат обухвата монтажу, паковање или набавне компоненте, координација ланца снабдевања постаје још важнија. Партнери за комплетну производњу који на једном месту обављају израду калупа, калупљење, машинску обраду, монтажу и паковање смањују кашњења при предаји задатака и комуникационе пропусте.
Сарађујте са компанијом Moldie за прецизну производњу електронике
Довођење електронског уређаја на тржиште захтева више од само избацивања пластике у калуп. Захт› ијева тесна толеранција, ригорозна селекција материјала и партнера који разуме комплексност интеграције пластике са осетљивом електроником. Без обзира да ли развијате високо-температурне конекторе, сложене компоненте уметнуте или подмукли капацитивна сучеља додира, прави партнер ублажава ризик и убрзава ваше време-на-маркет.
У компанији Moldie обједињујемо прецизну израду алата у сопственом погону са системима квалитета сертификованим према ISO 9001 и IATF 16949 како бисмо у великим серијама испоручили беспрекорне електронске компоненте.
Спреман да оптимизирате следећи програм електронике? Обратите се нашем инжењерском тиму и пошаљите ваше 3Д ЦД фајлове да разговарају о селекцији материјала, такмичењу стратегија и прототиповању данас.







