L'acier à outils pour moules d'injection plastique est la base même d'un moule d'injection, car il influe sur la qualité des pièces, le temps de cycle, les besoins de maintenance, et coût totalLorsqu'une entreprise choisit le bon acier, elle protège son investissement et assure la stabilité de sa production.
Ce blog sert de guide pour le choix de l'acier à outils destiné aux moules d'injection plastique, ainsi que d'introduction à la manière dont Moldie peut vous aider à atteindre vos objectifs de projet en tant que fabricant de moules professionnel.
Propriétés clés des aciers à outils pour moules d'injection
Connaître les propriétés des aciers à outils pour moules d'injection est la première étape pour faire un choix judicieux lors de la fabrication d'un moule, car leur dureté, leur ténacité, leur comportement thermique et leur résistance à la corrosion ont une incidence directe sur ce choix. outillage de moulage par injection.
Dureté et résistance à l'usure
La dureté mesure la capacité d'un acier à résister à l'indentation et à la déformation de sa surface.
En moulage par injection, la dureté permet principalement à la cavité du moule de conserver sa forme sous deux types de forces :
- La force de serrage et la pression d'injection.
- L'usure abrasive due aux plastiques chargés de verre ou de minéraux
Cependant, une dureté extrême peut réduire l'usinabilité et augmenter le coût de l'outillage. Nous recherchons souvent un compromis entre dureté et facilité d'usinage et de polissage afin de préserver l'état de surface et la stabilité dimensionnelle.
Solidité et durabilité
La ténacité décrit la capacité d'un acier à absorber les contraintes sans se fissurer.
Les moules d'injection sont soumis à des contraintes mécaniques répétées, notamment au niveau des angles, des nervures et des broches de noyau fines. Un acier résistant peut supporter l'écaillage et les ruptures soudaines. Ceci est particulièrement important pour les moules à forte porosité ou de conception complexe où les contraintes se concentrent dans des zones restreintes.
La durabilité dépend à la fois de la dureté et de la ténacité.Un acier très dur mais cassant peut se rompre prématurément, tandis qu'un acier plus résistant supporte mieux les chocs et la pression lors des longues séries de production.
Une bonne ténacité contribue également à une longue durée de vie des outils. Elle réduit le risque de propagation des fissures sur des millions de cycles, limitant ainsi les arrêts imprévus pour réparation.
Conductivité thermique
Les moules d'injection chauffent lorsque le plastique fondu remplit la cavité et refroidissent à chaque cycle, et la capacité du moule à rester intact malgré ces fluctuations est cruciale. température de moulage dépend fortement de l'acier du moule.
Le paramètre déterminant pour la résistance est la conductivité thermique, qui contrôle la vitesse de propagation de la chaleur dans l'acier. Une conductivité plus élevée raccourcit le temps de refroidissement et améliore l'efficacité du cycle. Elle favorise également un refroidissement uniforme, ce qui contribue à préserver les dimensions et la qualité de surface des pièces.
Résistance à la corrosion et usinabilité
Résistance à la corrosion
Certains plastiques libèrent des gaz corrosifs lors du moulage, et le PVC ainsi que les matériaux ignifuges peuvent attaquer les surfaces en acier non protégées. Par conséquent, la résistance à la corrosion est essentielle pour prévenir la rouille, la corrosion par piqûres et les dommages superficiels.
La résistance à la corrosion favorise également une meilleure tenue du polissage. Ceci est important pour les pièces transparentes ou les surfaces esthétiques nécessitant un fini miroir.
Usinabilité
L'usinabilité détermine la facilité avec laquelle l'acier peut être coupé, percé et poli. C'est un facteur essentiel pour la maîtrise des délais et des coûts de fabrication des moules.
Nuances courantes d'acier à outils pour le moulage par injection plastique
Les aciers à outils pour moules d'injection doivent présenter un équilibre entre dureté, ténacité, résistance à l'usure et coût. Les nuances ci-dessous représentent les aciers à outils couramment utilisés pour les bases et les cavités des moules, chacune étant adaptée à des types de résine et des volumes de production spécifiques.
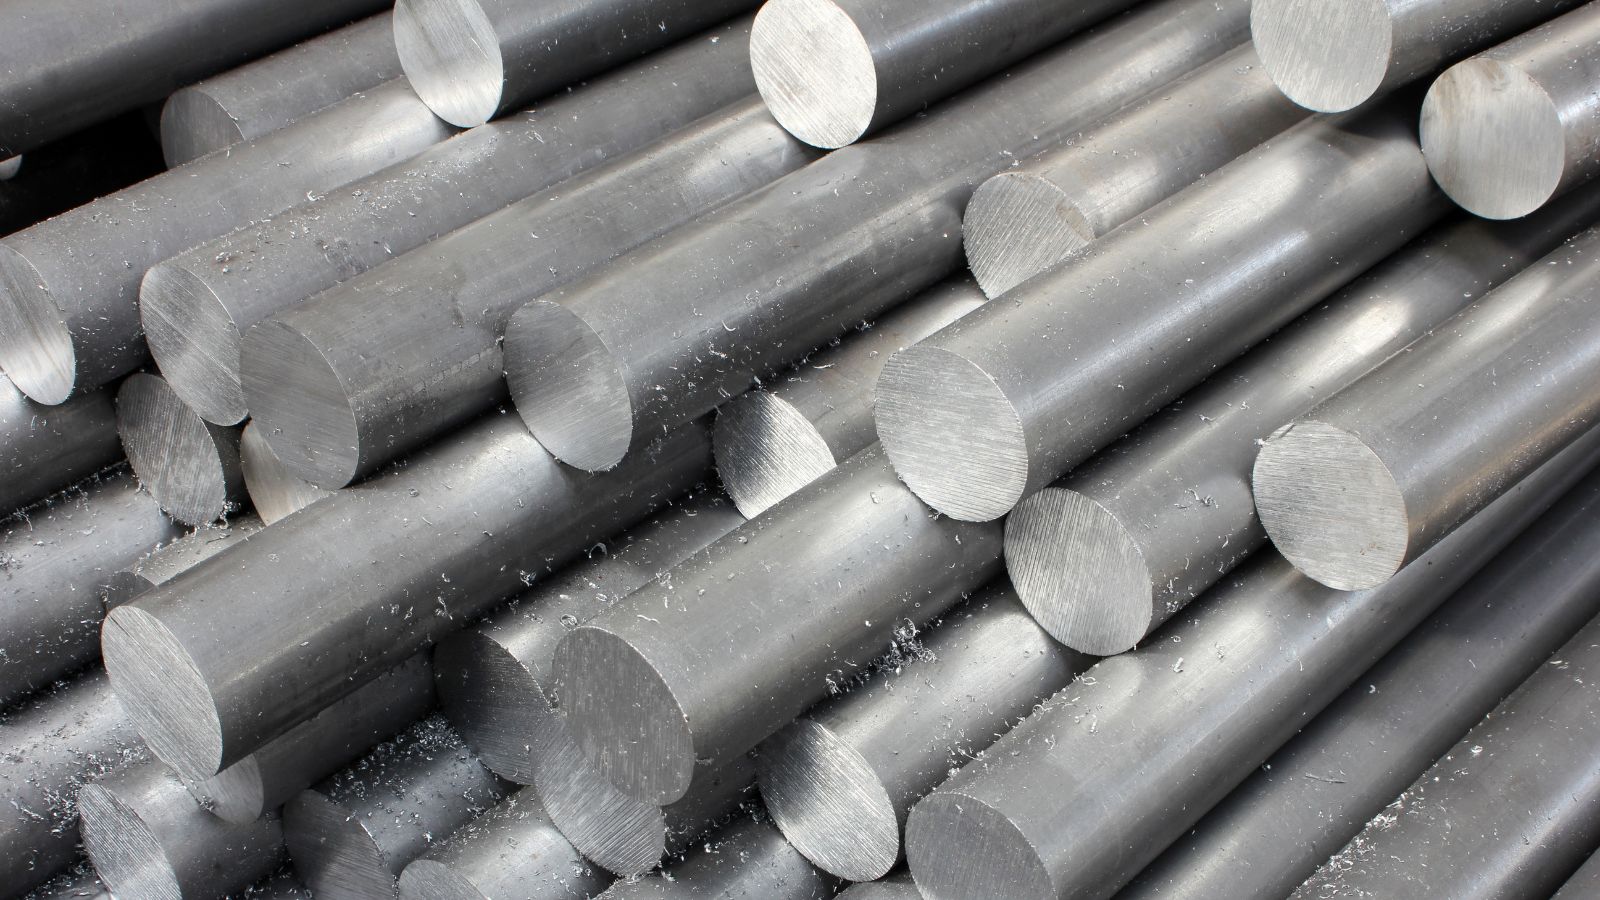
Acier à outils pré-durci P20
Acier P20 est l'un des matériaux les plus utilisés pour les moules d'injection plastique. Les fabricants le fournissent sous forme d'acier pré-trempé, généralement autour de 28-32 CDHce qui élimine la nécessité d'un traitement thermique complet après usinage.
Cet acier à outils pré-trempé offre une bonne usinabilité et des dimensions stables. Les outilleurs peuvent ainsi usiner des cavités plus rapidement et avec une usure des outils réduite. Acier à outils P20 Un choix pratique pour des délais de livraison plus courts et des budgets d'outillage réduits.
Le P20 fonctionne bien pour :
- Volumes de production faibles à moyens
- grands moules
- Résines de base telles que le polypropylène et le polyéthylène
- Moules à 1–4 cavités
Il n'offre pas la même résistance à l'usure que l'acier trempé H13. Pour les matériaux chargés de fibres de verre ou très abrasifs, il peut s'user plus rapidement. De nombreux ateliers utilisent le P20 pour les outils prototypes, l'outillage de pontage et les petites séries.
Acier à outils trempé H13
Acier à outils H13 Il s'agit d'un acier trempé à cœur conçu pour les environnements exigeants. Après traitement thermique, il atteint généralement une température de 100 °C. 48-54 CDHce qui lui confère une forte résistance à l'usure et une bonne résistance aux hautes températures.
Cet acier à outils trempé supporte des cycles répétés de chauffage et de refroidissement sans se fissurer facilement. Il résiste mieux à la fatigue thermique que de nombreux aciers à outils courants, ce qui le rend idéal pour la production de moules en grande série.
H13 est souvent utilisé lors du moulage :
- Plastiques chargés de verre
- Résines techniques
- Matériaux haute température
- Pièces nécessitant des millions de cycles
Comparé à l'acier P20, l'acier H13 coûte plus cher et nécessite un traitement thermique complet. Son usinage est plus long en raison de sa dureté supérieure. Cependant, pour les grandes séries de production, sa durabilité justifie souvent le surcoût.
420 en acier inoxydable
acier inoxydable 420 (420 SS) allie dureté et résistance à la corrosion. Après traitement thermique, 420 inoxydable peut atteindre environ 48-52 CDH, en fonction de la qualité et du contrôle du processus.
Cet acier inoxydable résiste à la rouille et aux agressions chimiques et offre d'excellentes performances lors du moulage de résines corrosives. Sa résistance à la corrosion est également un atout pour les environnements humides et les moules refroidis à l'eau.
L'acier inoxydable 420 se polit également pour obtenir un excellent état de surface. Les moulistes le choisissent souvent pour :
- pièces en plastique transparent
- Composants optiques
- Produits médicaux
- Moules nécessitant des finitions miroir
Bien qu'il offre une bonne dureté, sa résistance à la fatigue thermique peut être inférieure à celle de l'acier à outils H13. Un traitement thermique et un entretien appropriés sont essentiels pour prévenir toute déformation ou fissuration.
Acier à outils S7
Acier à outils S7 est reconnu pour sa grande résistance aux chocs. C'est un acier trempé à l'air qui atteint généralement 54-58 CDH après traitement thermique.
Contrairement à certains aciers trempés qui privilégient la résistance à l'usure, l'acier S7 met l'accent sur la résistance aux chocs. Il supporte bien les contraintes mécaniques et les charges soudaines. Cette propriété le rend idéal pour les glissières, les élévateurs et autres composants de moules soumis à des impacts ou à des mouvements importants.
L'acier S7 offre une résistance à l'usure modérée, mais pas la même résistance à l'abrasion que l'acier H13. Il ne possède pas non plus la même résistance à la corrosion que l'acier inoxydable 420.
Les fabricants d'outils utilisent souvent le S7 pour :
- Composants d'éjection
- Broches centrales soumises à une forte contrainte
- Moules avec des pièces mobiles complexes
C'est moins courant pour les blocs à cavité complète, mais cela joue un rôle important dans les zones de moule exigeantes où la robustesse est essentielle.
Critères de sélection de l'acier à outils pour moules
Maintenant que nous connaissons les caractéristiques importantes et les performances de chaque type d'acier à outils, il est temps de les appliquer à des situations et des conditions réelles. Ce chapitre sera divisé en trois parties, avec des tableaux pour faciliter la compréhension.
Volume de production et durée de vie des outils
Outre le nombre de pièces, le volume de production dépend également du temps d'utilisation prévu du moule, des intervalles de maintenance et de son utilisation (production intermédiaire ou production à grande échelle). Pour les grands moules, les ateliers utilisent souvent des inserts trempés dans les zones d'usure, tout en conservant un acier moins coûteux pour le bâti. Cette approche hybride permet d'optimiser le coût et la durée de vie de l'outillage sans le surdimensionner.
| Volume de production | Acier recommandé | Pourquoi |
|---|---|---|
| Faible volume (<50 000 tirs) | P20 (pré-durci) | Faible coût, usinage rapide, sans traitement thermique |
| Volume moyen (50 000 à 500 000 prises de vue) | P20 ou 718H | Équilibre entre coût et durabilité |
| Volume élevé (>1 000 000 de prises de vue) | H13, S136 (trempé à cœur) | Dureté élevée, résistance à l'usure, stabilité thermique |
Compatibilité des matériaux et matériaux abrasifs
Le choix de l'acier est fortement influencé par la résine plastique, car de nombreuses résines modernes contiennent des additifs susceptibles de modifier leur comportement à la corrosion ou leur résistance à l'usure. L'adéquation de l'acier à la résine permet de réduire les temps d'arrêt et de limiter les réparations coûteuses. En milieu humide, la résistance à la corrosion protège également les moules inutilisés entre les cycles de production, même lors du moulage de résines non corrosives.
| Catégorie de résine | Exemples | Analyse | Acier recommandé |
|---|---|---|---|
| Résines standards | PP, PE | Faible usure | P20 |
| Résines techniques | PC, PA, POM | Chaleur intense, contrainte thermique | H13 (bonne dureté à chaud et résistance à la fatigue) |
| Résines chargées/abrasives | Rempli de verre, rempli de minéraux | Érosion (comme du papier de verre) | Acier trempé (H13) ou traitement de surface |
| Résines corrosives | PVC, qualités ignifuges | Attaque par les gaz, rouille, piqûres | acier inoxydable (420, S136) |
Finition de surface, polissabilité et texturation
L'aspect d'une pièce influence souvent autant le choix de l'acier que sa durabilité. Pour les surfaces texturées (gravure chimique ou laser), une dureté constante et une métallurgie propre contribuent à préserver la netteté des détails de la texture, même en production de masse.
| Exigence relative aux pièces | Acier nécessaire | Pourquoi |
|---|---|---|
| Pièces non cosmétiques / internes | Pré-durci (P20) | Finition usinée ou légèrement polie suffisante à moindre coût |
| Pièces transparentes, lentilles, médical | Acier inoxydable (S136, 420) | Polissage miroir (SPI A-1) ; microstructure fine et uniforme |
| Surfaces texturées (chimiques ou laser) | Dureté constante, métallurgie propre | Conserve la netteté des détails de texture sur de longues distances. |
Comment le choix de l'acier influence l'efficacité de la production et le coût total
Frais d'outillage Le choix de l'acier à outils, associé au traitement thermique et aux méthodes d'usinage, est le principal facteur déterminant. Il influe directement sur la durée de vie du moule et la qualité des pièces.
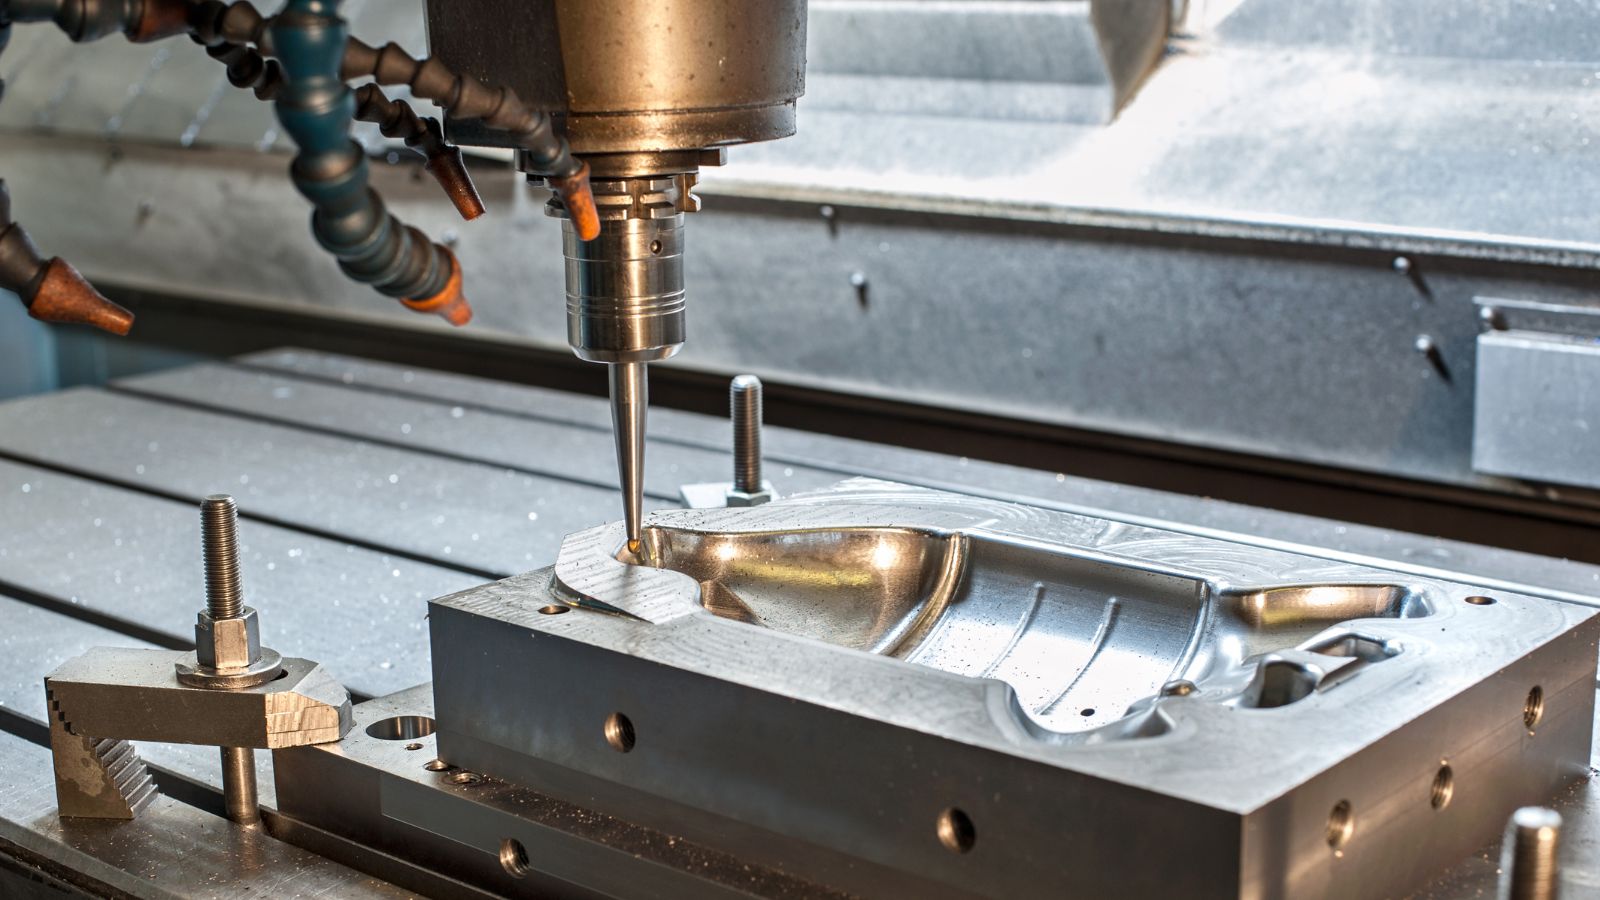
Traitement thermique et trempabilité
Les aciers à forte trempabilité présentent une dureté uniforme, même sur des pièces épaisses. Ceci est crucial pour les moules de grande taille, où les propriétés du noyau doivent correspondre à celles de la surface ; une dureté non uniforme peut entraîner des fissures ou des déformations sous la pression de serrage.
Les aciers pré-trempés comme le P20 réduisent les délais de livraison en éliminant la nécessité d'une trempe complète après usinage. À l'inverse, les aciers entièrement trempables comme le H13 ou le S136 requièrent une trempe et un revenu contrôlés.
Le traitement thermique influe également sur la façon dont l'acier réagit au polissage et à l'usinage par électroérosion. Un acier trop trempé peut se fissurer lors de l'usinage par électroérosion, tandis qu'un acier trop mou s'use rapidement lors des productions en grande série.
Temps de cycle et efficacité
L'acier utilisé pour le moule influe sur les temps de cycle par sa conductivité thermique et son état de surface. Un acier à bonne conductivité thermique permet un refroidissement stable et des dimensions de pièces plus régulières. Des cycles courts dépendent d'une évacuation rapide et uniforme de la chaleur : si l'acier refroidit de manière irrégulière, la pièce risque de se déformer et la presse peut nécessiter des temps de maintien plus longs, ce qui diminue l'efficacité et augmente le coût unitaire.
Les aciers plus durs résistent à l'usure des points d'injection et des lignes de joint, garantissant ainsi une profondeur d'évent et un ajustement précis, même après de nombreux cycles. Cette stabilité assure des conditions de moulage constantes et réduit les temps d'arrêt imprévus.
L'état de surface est également important : les cavités polies réduisent la friction et facilitent le démoulage, ce qui diminue la force d'éjection et permet une ouverture plus rapide du moule sans endommager la pièce. Tous ces facteurs influent directement sur le débit, le taux de rebut et le coût total de production.
Créez votre moule avec Moldie dès aujourd'hui
Le choix de l'acier à outils adapté à votre moule d'injection plastique a un impact direct sur les temps de cycle, la qualité des pièces et la rentabilité à long terme.
Prêt à optimiser votre prochain projet de moule d'injection avec l'acier à outils parfait ?
Contactez Moldie dès aujourd'hui Nos ingénieurs expérimentés vous aideront à choisir la nuance d'acier idéale pour votre résine, vos objectifs de production et votre budget. De la conception à la réalisation du moule final, nous fournissons un outillage de précision performant.